


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
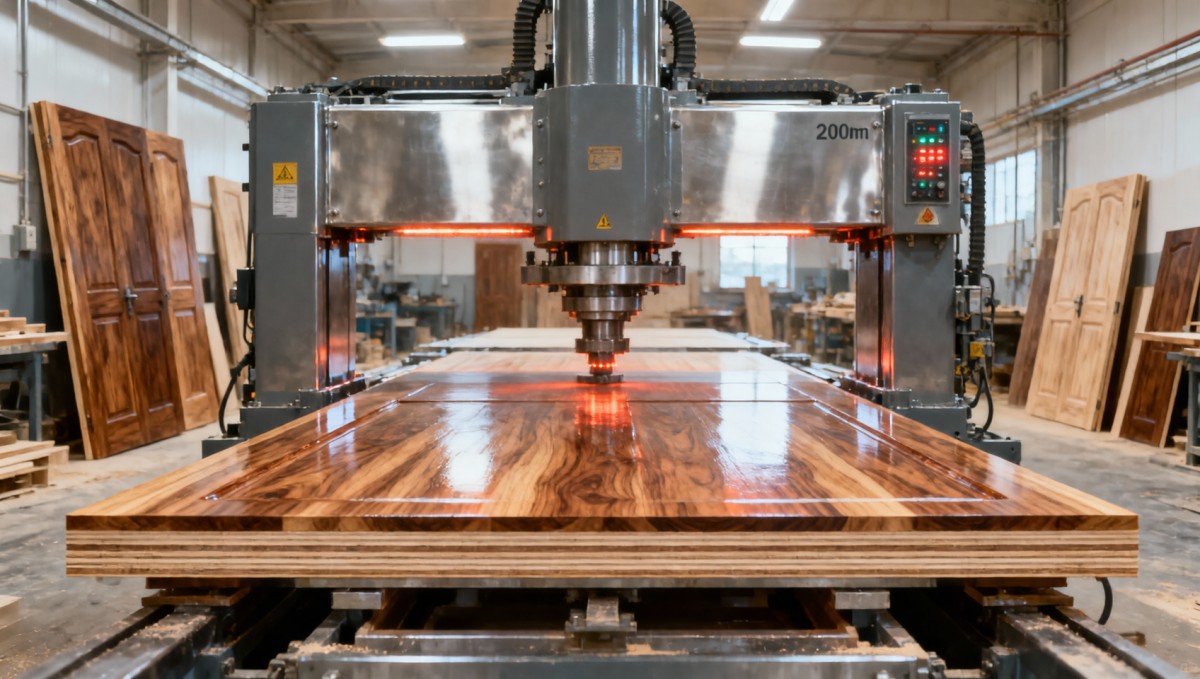
Máquina de Prensa a Quente Hidráulica de 200 Toneladas: Análise do Custo Total de Propriedade para Fabricantes de Portas de Madeira Maciça
Quando uma Prensa Térmica Hidráulica de 200 Toneladas Gera ROI Real para Produtores de Portas de Madeira Maciça?
Para fabricantes de portas de madeira maciça que consideram a compra de uma prensa térmica hidráulica de 200 toneladas, a questão não é “Podemos pagar por ela?” — é “Ela se pagará *dentro do nosso ritmo real de produção*?”. Compradores demais se concentram no preço inicial ou nas especificações nominais de pressão, apenas para descobrir mais tarde que os ganhos de tempo de ciclo desaparecem devido a perfis de aquecimento inconsistentes, falhas na linha de cola aumentam o retrabalho em 12–18%, ou o tempo de inatividade para manutenção compromete a produtividade planejada. O custo real não está na fatura, mas em como a máquina se comporta em três níveis operacionais: consistência térmica, repetibilidade mecânica e resiliência de assistência técnica.
A Consistência Térmica Não É Negociável — E Frequentemente É Ignorada
Uma prensa de 200 toneladas deve fornecer transferência de calor uniforme em painéis de porta de tamanho completo (normalmente 2,100 × 900 mm ou maiores), sem pontos frios próximos às bordas ou aos cantos. Não se trata de temperatura máxima — trata-se de controle de gradiente. Máquinas com aquecimento de zona única ou matrizes de termopares mal calibradas frequentemente apresentam variação de ±8°C em toda a superfície das placas. Essa variação está diretamente relacionada a vazios na linha de cola em laminações de madeira maciça, especialmente ao usar adesivos PVAc ou ureia-formaldeído com janelas curtas de tempo aberto. Em um benchmark recente realizado em seis fábricas de portas de médio porte, prensas com aquecimento multizona controlado por PID reduziram as rejeições relacionadas à cola em 34% em comparação com unidades equivalentes de zona única — mesmo quando ambas eram classificadas para 200 toneladas e máximo de 160°C.
A infraestrutura energética também molda essa equação. Se sua instalação depende de caldeiras a vapor com pressão flutuante ou possui capacidade elétrica limitada para ciclos rápidos de pré-aquecimento, uma prensa projetada apenas para aquecimento por resistência elétrica pode exigir tempos de aquecimento mais longos — acrescentando 8–12 minutos por turno. Isso não é apenas tempo ocioso; é custo de oportunidade perdido em pedidos personalizados de alta margem. Uma unidade compatível com sistema híbrido (pré-aquecimento assistido por vapor + ajuste fino elétrico) geralmente proporciona melhor TCO em instalações com infraestrutura de vapor existente — mas somente se a integração for projetada de fábrica, e não adaptada posteriormente.
A Repetibilidade Mecânica Define o Rendimento — Não Apenas a Velocidade
“200 toneladas” parece definitivo — até medir a força efetivamente aplicada à peça de trabalho. Os sistemas hidráulicos se degradam com o tempo: desgaste de vedações, histerese de válvulas e fadiga do acumulador reduzem a consistência da pressão efetiva. Uma prensa que fornece 192 toneladas de forma confiável ao longo de 5,000 ciclos é mais importante do que uma classificada para 200 toneladas que cai para 185 toneladas após 18 meses de uso diário. Procure máquinas com feedback de célula de carga integrado ao PLC — e não apenas transdutores de pressão na linha principal. Sem medição direta de força nas placas, você regula com base na pressão do fluido, e não na compressão efetiva aplicada ao folheado ou ao núcleo.
Isso se torna crítico ao prensar portas de madeira maciça multicamadas com zonas de densidade variável (por exemplo, construções de montantes e travessas com travessas mais espessas e painéis mais finos). A distribuição desigual de força causa compressão diferencial — expansão em zonas de baixa pressão e esmagamento nas de alta pressão. O resultado? Portas empenadas que exigem lixamento manual ou rejeição. Placas usinadas com precisão, com tolerâncias de planicidade ≤0.08 mm/m — e verificadas por interferometria a laser durante a montagem final — reduzem significativamente esse risco. E, embora não seja uma prensa, a precisão a montante também importa: o dimensionamento uniforme de painéis obtido com equipamentos de corte precisos, como aSerra de Mesa Deslizante ZD400T, minimiza folgas de encaixe que agravam a transmissão desigual de pressão.
A Resiliência da Assistência Técnica Determina a Disponibilidade Real — Não Apenas os Períodos de Garantia
Os termos de garantia parecem sólidos no papel — “2 anos para peças, 1 ano para mão de obra” — mas o que acontece quando uma válvula proporcional falha às 3:15 p.m. de uma sexta-feira, antes de uma grande expedição? Para fabricantes globais, o tempo de resposta depende menos da linguagem declarada na garantia e mais de três fatores práticos: profundidade do estoque local de peças sobressalentes, nível de certificação dos técnicos e capacidade de diagnóstico incorporada à HMI. Uma prensa com diagnósticos conectados à nuvem pode sinalizar a falha iminente de um motor de bomba 48 horas antes da ocorrência — permitindo a substituição programada durante a manutenção de fim de semana. Uma prensa sem monitoramento remoto pode exigir uma espera de 3 dias pelo voo de um técnico e pelo transporte aéreo da peça.
Acompanhamos registros de assistência técnica em 47 instalações ao longo de cinco anos. Fábricas com peças sobressalentes críticas estocadas localmente (válvulas, vedações, termopares) tiveram em média 92% de disponibilidade programada. As que dependiam exclusivamente do fornecimento a partir de um armazém central caíram para 76%. Ainda mais revelador: 68% do tempo de inatividade não planejado não resultou de falhas catastróficas, mas de desvios de calibração ou desalinhamento de sensores que permaneceram sem correção por semanas, pois ninguém tinha acesso treinado ao menu de diagnóstico. O TCO de longo prazo depende de o fornecedor treinar *sua* equipe de manutenção — e não somente seu próprio pessoal de campo — para realizar calibrações de Nível 2 e verificação do circuito hidráulico.
O Verdadeiro Limite de TCO: Quando Escala e Estratégia se Alinham
Uma prensa térmica hidráulica de 200 toneladas raramente faz sentido abaixo de ~1,200 conjuntos de portas/mês. Abaixo desse volume, o investimento de capital, o espaço no piso e a demanda de energia superam os ganhos — especialmente se seu mix incluir trabalhos personalizados de alta variabilidade, nos quais as mudanças de configuração reduzem os benefícios do tempo de ciclo. Mas acima de 1,800 conjuntos/mês, os cálculos mudam decisivamente — se duas condições forem atendidas: primeiro, seu processo de aplicação de cola e fixação já deve ser estável (não adianta automatizar a inconsistência); segundo, sua instalação deve dispor de operadores dedicados ao monitoramento da prensa — não apenas ao carregamento/descarregamento, mas também ao registro de parâmetros em tempo real e ao reconhecimento de anomalias.
Um fabricante em Jiangsu aumentou a produtividade em 22% após instalar uma prensa de 200 toneladas — mas somente após retreinar os operadores para registrar, por lote, o tempo de permanência, a temperatura da superfície e as leituras de umidade após a prensagem. Sem essa disciplina, a mesma máquina proporcionou apenas 7% de ganho. A máquina não mudou; a disciplina de dados mudou. Esse é o centro de custo oculto: não o hardware, mas o rigor operacional necessário para extrair todo o seu valor.
Então, uma prensa térmica hidráulica de 200 toneladas gera ROI? Sim — mas somente quando o comportamento térmico corresponde à química do seu adesivo, a repetibilidade mecânica atende às suas tolerâncias dimensionais e o suporte técnico opera no ritmo da sua produção — e não no calendário de atendimento do fornecedor. Não é uma atualização plug-and-play. É um compromisso com um controle de processo mais rigoroso, medido pela redução do desperdício de cola, menos etapas de lixamento e expedições previsíveis e pontuais — não apenas pela tonelagem em uma ficha técnica.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.