


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Máquinas Automáticas de Nesting CNC: Cálculo do Rendimento de Material e da Economia de Mão de Obra
Uma solicitação de investimento para uma máquina automática de nesting CNC deve começar com dois números que possam ser rastreados até a produção diária: a área útil de painel recuperada de cada chapa e as horas de mão de obra remunerada eliminadas do processo de corte. A velocidade de avanço, a potência do spindle e um ciclo de carregamento rápido são importantes, mas, por si só, não estabelecem um retorno. Uma máquina que corta rapidamente, mas produz layouts deficientes, sobras excessivas ou interrupções repetidas de preparação, pode consumir grande parte de sua aparente vantagem.
O modelo de custos deve separar o rendimento do material da produtividade da mão de obra antes de combiná-los. O material é frequentemente a maior variável recorrente na produção de móveis em painéis, enquanto a economia de mão de obra depende fortemente do fluxo de trabalho atual: se os painéis são medidos manualmente, serrados em lotes, etiquetados em uma estação separada ou movimentados repetidamente entre máquinas. Tratar todas as economias como uma única estimativa dificulta identificar de onde realmente vem o retorno esperado.
Comece pelo rendimento útil, não apenas pelo percentual de nesting
Os softwares de nesting normalmente informam um percentual da área da chapa destinado às peças. Esse número é útil, mas não é o mesmo que rendimento útil do material. Um layout pode apresentar uma alta taxa de nesting enquanto deixa tiras muito estreitas, irregulares, danificadas ou inconvenientes de armazenar para trabalhos futuros. O cálculo financeiro precisa distinguir entre a área remanescente teórica e as sobras que realmente serão utilizadas em um trabalho futuro.
Um cálculo prático de rendimento começa com a área líquida da chapa e deduz a área que não pode se tornar peças comercializáveis. Para cada tipo e espessura de material, registre o seguinte durante um período representativo de produção:
- Chapas enviadas à célula de corte, incluindo chapas de reposição utilizadas após um erro de nesting ou uma face danificada.
- Peças acabadas aceitas na operação seguinte, medidas por sua área programada, e não por seus retângulos delimitadores.
- Retalhos reutilizáveis mantidos acima de um tamanho mínimo definido e identificados por material, espessura, cor e localização.
- Resíduos gerados por margens de acabamento, largura de corte da serra ou diâmetro da ferramenta de roteamento, folgas para fixação, peças rejeitadas e sobras inutilizáveis.
A medida básica é:
Rendimento do material = (área das peças aceitas + área verificada de retalhos reutilizáveis) / área total de chapas emitidas
Para comparação de investimentos, a parcela de retalhos deve ser avaliada de forma conservadora. Uma grande sobra retangular de uma chapa comum de melamina branca pode ter uso futuro confiável. Uma peça estreita de uma superfície decorativa de baixo volume deve ser tratada como resíduo, a menos que sua reutilização esteja documentada no plano de produção. Atribuir valor total a cada pedaço remanescente é uma das formas mais comuns de superestimar as economias do nesting.
A largura de corte e a folga da ferramenta merecem atenção especial. Uma serra de painéis e uma tupia não consomem material segundo o mesmo padrão. No roteamento, o diâmetro da fresa, o alívio dos cantos internos, as pontes de fixação, as tolerâncias de camada fina e os passes de acabamento perimetral afetam o espaçamento real entre componentes. Pequenas folgas multiplicadas em um nesting denso podem alterar visivelmente a quantidade de peças por chapa. Os parâmetros de nesting utilizados na avaliação devem corresponder aos tamanhos de fresa e à estratégia de usinagem previstos para a produção, e não a uma demonstração idealizada de software.
A geometria das peças exerce influência equivalente. Laterais e prateleiras retangulares de armários geralmente se encaixam de forma eficiente; laterais moldadas, portas curvas, recortes para pias e painéis decorativos com veios correspondentes introduzem restrições que reduzem a liberdade de layout. Um rendimento cotado com base principalmente em peças retangulares não deve ser usado para prever um mix de produtos dominado por formas irregulares. A comparação correta utiliza listas de corte reais de pedidos ou um mix histórico estável, incluindo as peças difíceis que criam retalhos de difícil aproveitamento.
Converta a economia de chapas em um valor de material justificável
Depois de medir o rendimento, calcule o efeito sobre o material no nível da chapa, em vez de aplicar uma melhoria percentual ao gasto total de compras. Diferentes painéis têm custos, dimensões, requisitos de qualidade superficial e potencial de reutilização distintos. MDF, aglomerado, compensado, laminado compacto e painéis decorativos acabados devem ser avaliados separadamente. Combiná-los em um único preço médio por chapa pode distorcer o resultado quando o material caro representa apenas uma pequena parcela do volume de corte.
Uma abordagem clara é comparar as chapas necessárias para a mesma lista de peças aceitas no processo atual e no processo de nesting proposto:
Economia de material por período de produção = (chapas atualmente necessárias - chapas propostas necessárias) x custo posto por chapa
O custo posto deve incluir mais do que o preço da fatura quando esses acréscimos forem relevantes para a operação. Frete, embalagem protetora, perdas de movimentação interna e custos de descarte de resíduos podem ser atribuídos quando houver registros que os sustentem. Não adicione valores especulativos para evitar faltas de estoque, reputação de qualidade ou crescimento futuro de volume. Esses efeitos podem ser reais, mas devem ser avaliados separadamente do cálculo direto de rendimento.
A comparação deve manter a produção constante. Se a máquina proposta produzir mais peças porque a produção aumentou, o gasto total com material pode crescer mesmo que o consumo por armário ou por pedido diminua. A métrica útil é o material utilizado por unidade definida: por conjunto de armário, por metro quadrado de painéis aceitos ou por lote de produção. Isso evita que um volume maior seja confundido com redução de desperdício.
Perdas de rendimento que o software de nesting não consegue resolver sozinho
A otimização não pode recuperar material perdido antes de a chapa chegar à mesa. Painéis empenados, bordas lascadas, movimentação relacionada à umidade, defeitos superficiais e identificação incorreta de placas podem forçar rejeição manual ou fazer com que peças aninhadas falhem nas etapas posteriores. Uma avaliação da máquina deve inspecionar as condições de carregamento das chapas e de fixação a vácuo juntamente com o algoritmo de nesting. Se um painel se desloca porque as zonas de vácuo não correspondem ao tamanho da chapa ou porque o material poroso não é vedado de forma eficaz, o refugo resultante é um problema de controle do processo, e não de layout.
A direção dos veios é outro limite. Peças que podem ser rotacionadas aumentam a liberdade de nesting, mas portas, painéis revestidos com lâmina e componentes visualmente combinados podem ser cortados apenas em uma orientação. O mesmo se aplica a padrões de superfície e à direção do filme protetor. Confirme que o fluxo de programação transfere essas restrições do desenho ou dos dados do pedido para o software de nesting. Um valor de rendimento obtido ao rotacionar livremente peças sensíveis ao veio não está disponível na produção real.
A economia de mão de obra vem de manuseios e tempos de espera eliminados
A economia de mão de obra é frequentemente superestimada ao multiplicar o número de pessoas próximas a uma área de corte por um percentual de redução presumido. O melhor método é um estudo de tempos que acompanhe um lote desde a liberação do material até as peças etiquetadas prontas para a próxima operação. Registre separadamente o tempo produtivo de corte, a preparação manual, a movimentação de chapas, a etiquetagem, a separação, o acompanhamento da máquina, o retrabalho e o tempo em fila.
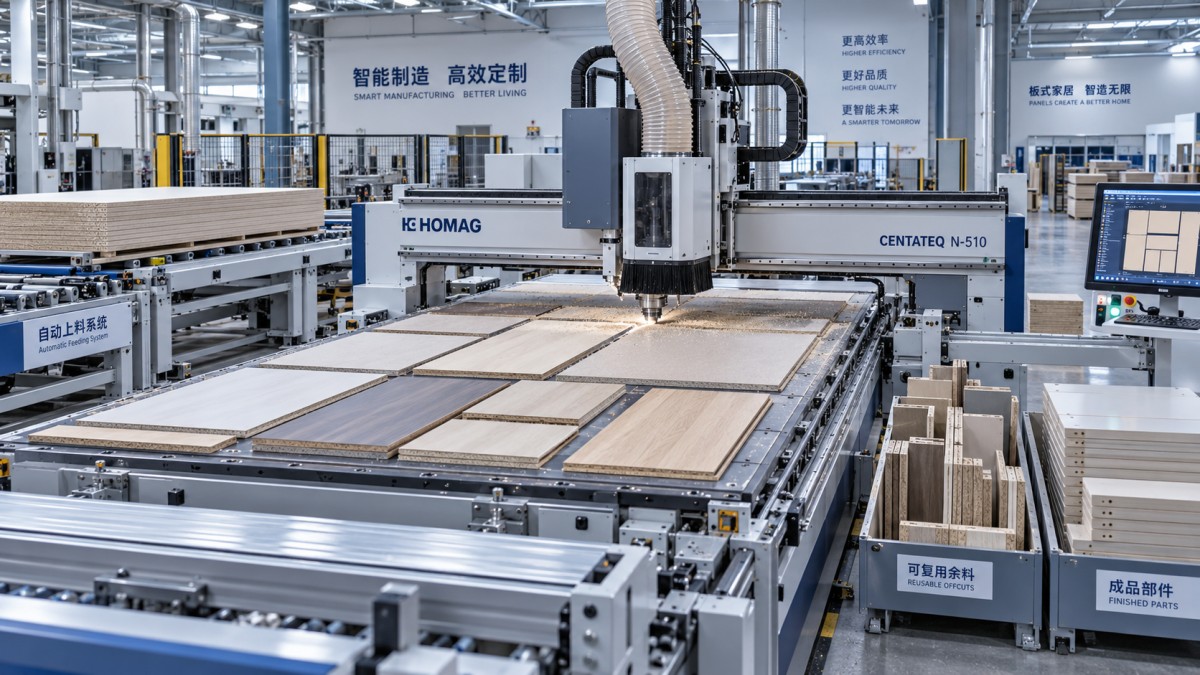
Uma máquina automática de nesting CNC pode reduzir o trabalho manual por vários mecanismos: carregamento automático de chapas, seleção de programa orientada por código de barras, furação e roteamento em um único ciclo, etiquetas impressas e descarregamento organizado. O valor de cada mecanismo depende do que ele substitui. Uma fábrica que já utiliza uma serra seccionadora com carregamento automático pode obter melhoria limitada no manuseio bruto das chapas, enquanto um processo baseado em corte manual por serra, roteamento por gabarito e etiquetas manuscritas tem mais manuseios manuais a eliminar.
Utilize de modo diferente o tempo decorrido e o conteúdo de mão de obra. Uma célula de nesting pode reduzir o tempo total de atravessamento do lote, mas ainda exigir um operador durante o carregamento e o descarregamento. Por outro lado, o carregamento automatizado pode reduzir as horas de manuseio direto enquanto o tempo total de atravessamento permanece limitado pela colagem de bordas ou pela montagem. A economia de mão de obra deve refletir horas realmente liberadas do processo ou realocadas para trabalho produtivo mensurável. Contabilizar o tempo de spindle sem supervisão como mão de obra eliminada produz um resultado enganoso.
A estrutura de turnos também altera o cálculo. Uma máquina que permite que uma equipe existente conclua o mesmo volume dentro do horário normal pode evitar horas extras; esse é um benefício mensurável se as horas extras forem uma despesa recorrente e documentada. Se a produção permanecer inalterada e a equipe não puder ser reduzida ou realocada, o efeito direto sobre a folha de pagamento poderá ser limitado, embora o fluxo de trabalho se torne menos fisicamente exigente. Mantenha esses resultados separados.
Use premissas estáveis para a comparação de custos operacionais
Os ganhos de material e mão de obra precisam ser comparados aos custos introduzidos pelo novo processo de corte. As ferramentas são particularmente fáceis de subestimar. O roteamento baseado em nesting utiliza fresas de compressão, ferramentas de corte descendente ou ascendente, brocas e, possivelmente, cabeçotes agregados de acordo com o material e as necessidades de usinagem. A vida útil da ferramenta é afetada pela abrasividade da placa, evacuação de cavacos, ajustes do spindle, profundidade de corte e presença de camadas de laminado ou adesivo. Um modelo de custos deve utilizar o consumo observado de ferramentas em trabalhos comparáveis de roteamento e revisá-lo quando estiverem disponíveis os dados de comissionamento.
Inclua eletricidade, ar comprimido quando aplicável, demanda da bomba de vácuo, capacidade de extração de pó, manutenção programada, assinaturas de software ou acordos de suporte e consumíveis de reposição. Essas despesas devem ser comparadas aos custos operacionais reais dos equipamentos de corte atuais, e não tratadas como custos inteiramente novos. Uma bomba de vácuo pode exigir potência substancial, mas a eliminação de diversas máquinas separadas e de seus tempos ociosos altera o quadro geral.
As condições de instalação podem alterar tanto a produção quanto o custo. A área ocupada pela máquina é apenas uma parte do requisito. Os trajetos de entrada e saída das chapas, o acesso de empilhadeiras, a localização da bomba de vácuo, a tubulação de coleta de pó, a alimentação elétrica e o espaço para separar componentes afetam o ciclo alcançável. Um espaço de descarregamento restrito cria um gargalo oculto: a máquina termina o nesting, mas os operadores não conseguem retirar as peças e preparar a próxima chapa sem interrupção. O layout deve ser analisado utilizando o maior tamanho de painel e o nesting esperado mais complexo, e não um desenho de piso vazio.
Construa o modelo de retorno em torno de uma base de produção comum
Um modelo anual conciso pode ser construído a partir de registros de produção sem inventar uma previsão. Selecione um período representativo que inclua a variação normal dos produtos e anualize apenas quando a carga de trabalho for suficientemente estável para sustentá-lo. Calcule a economia direta de material pela redução de chapas, a economia direta de mão de obra pelas horas liberadas e as mudanças recorrentes de custos operacionais. Compare esses valores com o investimento instalado, incluindo máquina, equipamentos de carregamento ou descarregamento, ferramentas, preparação do local, tempo de treinamento e trabalho de integração necessário para iniciar a produção.
Benefício anual líquido = economia de material + economia verificada de mão de obra + redução documentada de horas extras - custos operacionais anuais adicionais
Período de retorno simples = investimento instalado / benefício anual líquido
Essa equação é deliberadamente simples. Ela torna visíveis as premissas e permite cenários alternativos sem ocultar entradas fracas em um modelo financeiro complexo. Crie um caso-base utilizando os registros atuais de produção e, em seguida, teste as premissas com maior efeito: rendimento do material, utilização das horas de mão de obra liberadas, consumo de ferramentas e a parcela de trabalho adequada ao nesting. Um resultado que permanece aceitável quando a melhoria de rendimento é menor que o esperado é mais confiável do que um resultado dependente de layouts perfeitos e plena utilização desde a primeira semana.
A capacidade deve ser considerada separadamente das economias. A capacidade adicional só tem valor quando há demanda suficiente e as operações posteriores conseguem absorvê-la. Se a aplicação de bordas, a furação, o acabamento ou a montagem já limitam a produção, um nesting mais rápido pode criar uma fila maior em vez de mais móveis acabados. A rota de produção após o corte deve ser cronometrada antes de atribuir receita ou margem à capacidade adicional da máquina.
Valide o cálculo com arquivos de produção representativos
A comparação técnica mais útil utiliza dados reais de trabalhos, e não um nesting genérico de demonstração. Forneça um conjunto variado de listas de corte que inclua peças comuns de armários, peças pequenas, painéis grandes, itens sensíveis à direção dos veios e quaisquer formas complexas recorrentes. Para cada arquivo, documente o material, a espessura, o tamanho da chapa, a especificação da fresa, as operações necessárias e as restrições de qualidade. Execute as mesmas entradas usando as regras de programação propostas e compare o resultado com as chapas atualmente emitidas e as peças aceitas produzidas.
Observe mais do que o layout na tela. Confirme o tempo necessário para importar dados, preparar o programa, carregar uma chapa, usinar o nesting, etiquetar peças, remover componentes, manusear sobras e recuperar-se de uma troca de ferramenta ou defeito na chapa. Esses detalhes revelam se a redução modelada de mão de obra pode ser repetida em todos os turnos. Eles também expõem dependências de programação que podem exigir uma preparação disciplinada de dados antes que a máquina entregue o rendimento esperado.
Uma decisão de investimento sólida não exige a alegação de um único valor universal de economia. Ela exige uma ligação rastreável entre a demanda real de peças, o comportamento do material, o conteúdo de trabalho e as condições da instalação pretendida. Quando essas entradas são medidas de forma consistente, o valor do nesting torna-se visível em menos chapas consumidas, menos manuseios manuais e um modelo de custos que permanece útil depois que a máquina entra em produção.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.