


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como comprar máquinas para trabalhar madeira da China: auditorias de fábrica e testes de aceitação
Comprar máquinas para trabalhar madeira da China pode fazer sentido financeiramente quando o preço de compra deixa margem para inspeção, instalação, ferramentas e suporte à produção. A economia torna-se muito menos atraente se a máquina chegar com a configuração errada ou não conseguir processar os seus materiais com a qualidade e a capacidade de produção exigidas. Antes de fazer um pedido, as equipes de compras precisam de evidências de que o fornecedor consegue fabricar o equipamento especificado e de que a máquina a ser enviada pode realizar o trabalho acordado.
Uma auditoria de fábrica e um teste de aceitação na fábrica respondem a perguntas diferentes. A auditoria examina se o fornecedor dispõe das instalações, dos controles e da capacidade técnica para entregar de forma consistente. O teste de aceitação verifica se a máquina concluída atende aos requisitos da compra. Para equipamentos padrão, essas verificações podem ser relativamente simples. Uma fresadora CNC personalizada, uma coladeira de bordas automática ou uma linha de produção conectada merecem uma análise mais rigorosa, pois erros de configuração podem ser caros de corrigir após a entrega.
Defina o que está comprando antes de avaliar a fábrica
Uma inspeção útil começa com uma especificação de compra. Sem ela, o fornecedor e o comprador podem interpretar de forma diferente termos como “alta precisão”, “serviço pesado” ou “pronta para produção”. Uma máquina pode corresponder ao catálogo e, ainda assim, ser inadequada para a sua carga de trabalho.
Descreva o trabalho que a máquina deve realizar: materiais, dimensões das peças, faixa de espessura, acabamento exigido, variação dimensional aceitável e produção esperada. Inclua as peças mais difíceis do mix de produção. Painéis finos, componentes pequenos, superfícies revestidas e acabamentos de borda exigentes podem revelar limitações que uma demonstração simples não mostraria.
Em seguida, diferencie a capacidade da máquina das premissas operacionais. Uma velocidade de avanço declarada não determina quantos componentes aceitáveis um operador pode produzir por turno. Carregamento, posicionamento, troca de ferramentas, ajustes, descarregamento e limpeza afetam a capacidade efetivamente utilizável. Se a produção for importante para justificar o investimento, defina uma sequência de produção representativa e combine como ela será cronometrada.
A especificação também deve identificar a configuração fornecida. Registre a configuração acordada do spindle ou motor, as interfaces de ferramentas, o sistema de controle, as funções do software, as dimensões de trabalho, a alimentação elétrica, as conexões de extração e os requisitos de ar comprimido, quando aplicável. Identifique as marcas e os modelos dos componentes críticos quando eles afetarem significativamente o desempenho, a manutenção ou a compatibilidade. Exija aprovação por escrito para substituições.
Para um fornecedor de máquinas para trabalhar madeira na China, a capacidade de discutir claramente esses detalhes é um indício útil desde o início. Um fornecedor que pergunta sobre a estrutura dos painéis, os padrões de corte, os requisitos de adesivo ou as instalações da oficina está ajudando a determinar se a máquina proposta é adequada à aplicação. Uma cotação que deixe essas questões sem resposta deve ser considerada provisória.
Use a auditoria de fábrica para rastrear como a qualidade é controlada
Uma visita à fábrica deve acompanhar o percurso das peças recebidas até o equipamento acabado. Uma demonstração no showroom pode comprovar que uma máquina funciona, mas revela pouco sobre como a próxima máquina será montada, inspecionada e liberada.
Primeiro, identifique quem fabricará o equipamento e onde. Confirme a relação entre a empresa contratada, a unidade de produção e quaisquer subcontratados responsáveis por conjuntos importantes. Empresas exportadoras podem combinar fabricação própria com componentes ou máquinas adquiridos externamente. A equipe de compras precisa de uma definição clara das responsabilidades pela qualidade, pelos serviços de garantia e pelo suporte técnico.
Durante a auditoria, concentre-se em evidências que vinculem as atividades de produção a uma máquina específica:
- Inspeção de recebimento: Como os componentes adquiridos são verificados e como se impede que itens incorretos ou danificados entrem na montagem?
- Controle da montagem: Há verificações documentadas de alinhamento, lubrificação, fiação, fixação e outras etapas que afetam o funcionamento?
- Medição: Há instrumentos de medição adequados disponíveis, com registros que comprovem o controle de sua precisão?
- Inspeção final: As listas de verificação preenchidas, os registros de falhas e as ações corretivas podem ser rastreados até os números de série das máquinas?
- Suporte técnico: O fornecedor consegue recuperar os desenhos, os detalhes dos componentes e as informações de controle necessários para dar suporte à configuração fornecida?
Solicite a análise de uma pequena amostra de registros e compare-os com os equipamentos na fábrica. Um formulário de inspeção assinado tem mais valor quando identifica a máquina, a medição realizada, o limite de aceitação e a pessoa responsável. Listas de verificação genéricas com todos os campos marcados como “aprovado” fornecem poucas evidências.
Observe como os defeitos são tratados. Um processo controlado deve permitir identificar uma verificação reprovada, designar uma correção e verificar o resultado antes da liberação. Encontrar um problema durante a montagem não é, por si só, motivo para rejeitar um fornecedor; perder o controle desse problema é uma preocupação mais séria.
A auditoria também deve verificar a capacidade de prestar assistência técnica. Pergunte como um componente de reposição seria identificado a partir do número de série, quais peças exigem configuração e quais informações são necessárias para o diagnóstico remoto. Para equipamentos programáveis, esclareça o acesso a cópias de segurança dos parâmetros, licenças de software e procedimentos de recuperação. Depender de uma configuração de controlador não documentada pode transformar uma falha reparável em um período prolongado de inatividade.
Uma auditoria remota pode ajudar a verificar documentos e inspecionar atividades selecionadas quando viajar não for viável. Seu escopo é mais limitado, pois o operador da câmera controla o que fica visível. Para equipamentos cuja falha interromperia uma linha de produção, uma inspeção independente no local pode justificar o custo. Defina um escopo claro para o inspetor e certifique-se de que ele tenha competência técnica relevante; uma inspeção geral da remessa não avaliará necessariamente o desempenho de usinagem.
Faça com que o teste de aceitação se aproxime da sua produção
O teste de aceitação na fábrica, ou FAT, deve utilizar a máquina destinada ao seu pedido, em sua configuração final acordada. Registre o número de série e a configuração antes dos testes. Se ferramentas, software ou conjuntos essenciais forem alterados posteriormente, especifique quais verificações devem ser repetidas.
Combine o plano de teste antes de a máquina ser concluída. Ele deve identificar os materiais, os desenhos, as ferramentas, as configurações operacionais, os métodos de medição, os limites de aceitação e as evidências a serem conservadas. Isso evita que uma demonstração de última hora se torne, na prática, a definição de aceitação.
O material representativo é especialmente importante no trabalho com madeira. Diferenças na composição do painel, no revestimento, nas condições de umidade, no adesivo e nas características da madeira maciça podem influenciar os resultados. Quando viável, envie o seu próprio material ou combine um equivalente documentado. Registre quaisquer diferenças que possam afetar a aplicabilidade dos resultados à sua produção.
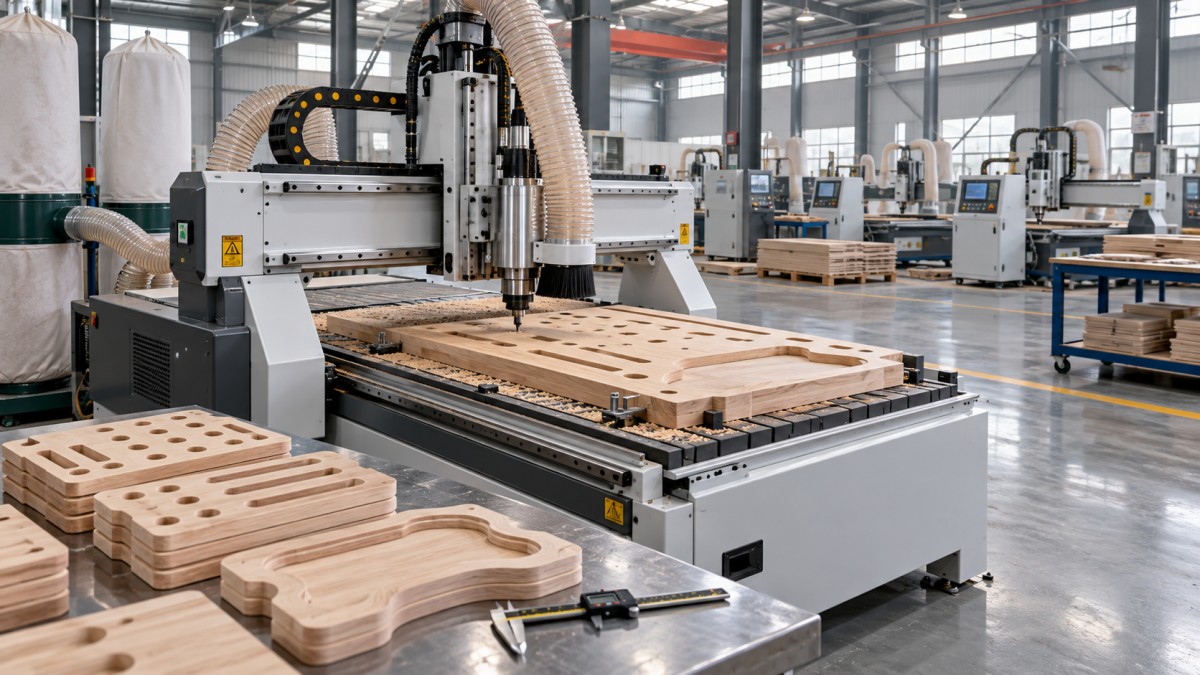
Escolha verificações que revelem as prováveis limitações da máquina
Para uma fresadora CNC, um teste útil pode combinar verificações dimensionais com características que desafiem o posicionamento, a fixação da peça e o acabamento. Inclua furos, cavidades, contornos e características repetidas adequados em toda a área de trabalho. Examine a qualidade das bordas, além das dimensões medidas. Uma peça pode ter as dimensões corretas e ainda exigir lixamento excessivo ou apresentar danos que a tornem inadequada para a operação seguinte.
Para uma coladeira de bordas, utilize as combinações de painéis e fitas de borda relevantes para os seus pedidos. Avalie a colagem, o refilo, a raspagem, o acabamento de cantos e as marcas visíveis, quando essas funções estiverem incluídas. Teste as variações de espessura e os ajustes de configuração pertinentes. Um resultado limpo em um único painel fácil não comprova o desempenho em toda a faixa anunciada da máquina.
Para uma seccionadora de painéis, avalie as dimensões de corte, a esquadria e o estado das bordas em tamanhos e espessuras de chapas representativos. Se o corte de chapas empilhadas fizer parte da carga de trabalho prevista, inclua-o no teste acordado. Para equipamentos de lixamento, avalie a uniformidade da espessura e a qualidade da superfície nas condições de processamento especificadas.
Esses são pontos de partida para um protocolo específico da máquina. O fornecedor e o comprador devem acordar limites mensuráveis adequados ao produto acabado e aos processos subsequentes. Componentes de mobiliário que exigem montagem precisa podem requerer critérios de aceitação diferentes dos de peças brutas cortadas destinadas a usinagem posterior.
Teste a repetibilidade e a produção efetivamente utilizável
Uma única peça bem-sucedida demonstra um resultado em um determinado momento. Exija peças repetidas e uma operação contínua suficientemente longa para avaliar a condição operacional pretendida. Não existe uma duração de teste única adequada para todas as máquinas; defina-a com base no processo, na carga esperada e nas consequências de um desempenho instável.
Defina os limites de cronometragem dos testes de capacidade. Especifique se o ciclo registrado inclui carregamento, posicionamento, usinagem, descarregamento e os ajustes necessários. Conte as peças acabadas aceitáveis e documente rejeições, paradas, intervenções manuais e alterações feitas durante a operação. Caso contrário, uma taxa de produção informada pode descrever apenas a parte mais rápida do ciclo.
Inclua verificações de proteções, intertravamentos, paradas de emergência, alarmes e comportamento após reinicialização, realizadas por pessoal competente e com procedimentos adequados. Um FAT bem-sucedido não comprova, por si só, a conformidade com todos os requisitos do mercado de destino. Combine separadamente a documentação de segurança aplicável e as responsabilidades pela conformidade antes de fazer o pedido.
Mantenha as evidências em um formato útil. Guarde os resultados medidos, amostras identificadas quando viável, fotografias, configurações relevantes e vídeos que mostrem a sequência de teste. Um vídeo curto editado pode ilustrar o resultado, mas não explica o que aconteceu entre os momentos selecionados.
Vincule os resultados de aceitação ao pagamento e ao envio
A inspeção tem valor comercial limitado se o contrato de compra não explicar o que acontece após uma falha. Antes de pagar um sinal, combine o protocolo de teste, as condições de acesso, a responsabilidade pelos custos de inspeção e as condições para liberação do envio. Inclua um processo para resolver divergências nas medições.
Diferencie os defeitos de acordo com seu impacto no funcionamento. Uma falha relacionada à segurança, uma função contratada ausente ou a incapacidade de atingir o desempenho acordado devem impedir a aceitação até que o problema seja corrigido e testado novamente. Um problema cosmético menor pode ser tratado por meio de uma lista escrita de pendências, se ambas as partes aceitarem a solução e o prazo. Evite assinar um documento de aceitação incondicional enquanto houver questões importantes em aberto.
As etapas de pagamento podem apoiar esse processo quando acordadas durante a negociação. O valor e o prazo dependem da transação, mas o contrato deve especificar quais evidências são necessárias antes do vencimento de cada pagamento relevante. Esclareça como as alterações solicitadas pelo comprador afetam o preço, o cronograma e a repetição dos testes.
A liberação do envio também deve abranger a identificação da máquina, os acessórios, a documentação e a embalagem. Confira as ferramentas fornecidas e as peças de reposição em relação à lista acordada. Confirme se os manuais, os desenhos elétricos, as instruções de manutenção e quaisquer cópias de segurança de software ou parâmetros acordadas correspondem à máquina efetivamente fornecida. A embalagem deve prever proteção contra corrosão, imobilização, conjuntos vulneráveis e requisitos de manuseio adequados à remessa.
A aceitação na fábrica não consegue reproduzir todas as condições das instalações do comprador. A alimentação elétrica, a extração, o ar comprimido, as fundações, a instalação e a preparação dos operadores podem afetar o desempenho. Defina um teste de aceitação no local se a instalação ou a integração influenciar significativamente o resultado e atribua a responsabilidade por fornecer as condições necessárias no local.
Em última análise, a decisão de compra deve refletir o custo para alcançar uma produção confiável. Ao comparar propostas, some ao preço do equipamento os custos de inspeção, viagem ou testes por terceiros, ferramentas, comissionamento, treinamento e peças de reposição essenciais. Uma cotação mais baixa com especificações não resolvidas pode ter um custo total de conclusão maior do que uma proposta mais detalhada.
Antes de autorizar o envio, a equipe de compras deve conseguir rastrear cada requisito importante até as respectivas evidências: a configuração acordada, o resultado de produção medido, a resolução dos defeitos e as informações de suporte necessárias após a chegada. Se essa cadeia estiver incompleta, as incertezas restantes devem ser resolvidas enquanto a máquina ainda estiver acessível na fábrica.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.