


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como escolher uma lixadeira calibradora para madeira para tolerâncias rigorosas de espessura
Como escolher uma lixadeira calibradora para madeira para tolerâncias rigorosas de espessura
Para avaliadores técnicos que trabalham com especificações exigentes de painéis, uma lixadeira calibradora para madeira deve fazer mais do que melhorar a aparência da superfície. Ela deve fornecer repetidamente uma espessura previsível em cada lote de produção.
A escolha correta depende de comportamentos mensuráveis da máquina: rigidez estrutural, precisão de referência, consistência de avanço, controle do abrasivo, extração de pó e capacidade do fornecedor de apoiar a precisão a longo prazo.
Quando a variação de espessura afeta as operações posteriores de revestimento com lâmina, laminação, aplicação de revestimento, montagem ou usinagem CNC, o lixamento torna-se um processo controlado de calibração, e não uma operação de acabamento.
Este guia explica como avaliar uma lixadeira calibradora para madeira para tolerâncias rigorosas, identificar fontes ocultas de variação e comparar especificações com base em requisitos reais de fabricação.
Comece pela tolerância final exigida
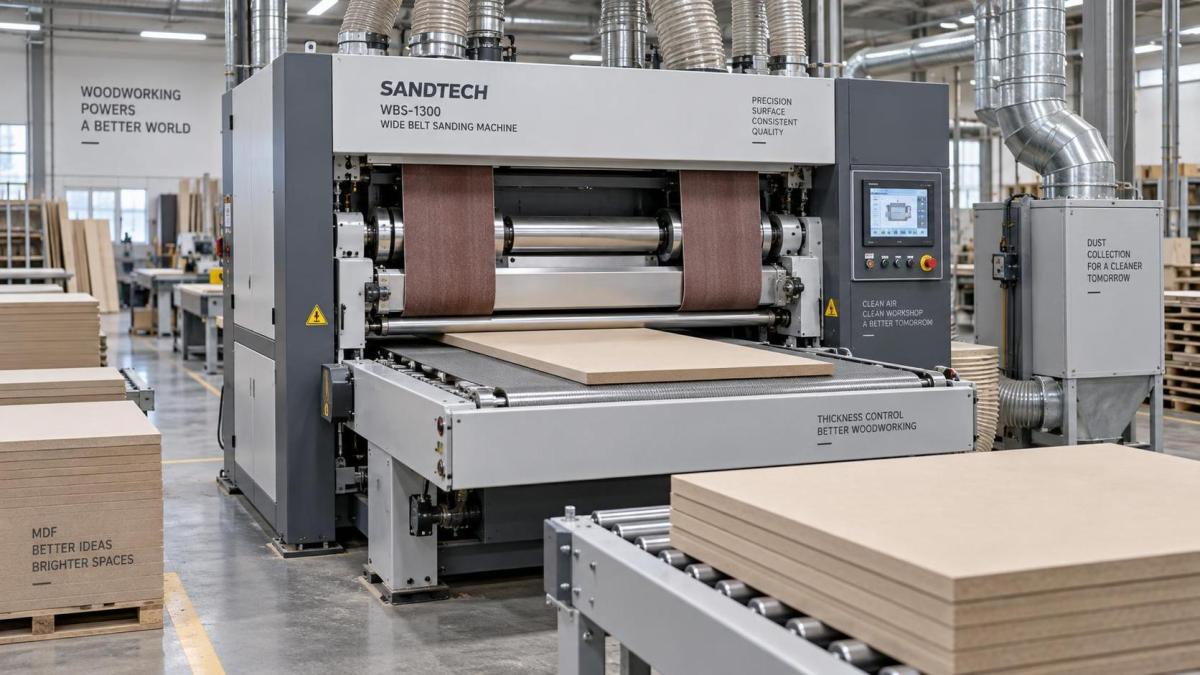
A avaliação técnica deve começar pela tolerância final do painel, e não pela largura de lixamento ou potência do motor anunciadas pela máquina. Um objetivo de tolerância claro determina todas as decisões importantes de configuração.
Por exemplo, um componente de mobiliário pode permitir uma faixa de espessura maior do que o núcleo de uma porta de armário, um painel revestido com lâmina, uma placa de piso engenheirado ou um substrato de bancada laminada.
Defina se a tolerância se aplica a um único painel, entre painéis de um lote ou entre turnos. Esses são requisitos diferentes, com diferentes causas de variação.
Uma máquina capaz de atingir uma dimensão uma vez não é necessariamente capaz de manter essa dimensão durante um cronograma de produção de oito horas com condições variáveis de material.
Os avaliadores devem solicitar dados de repetibilidade em condições representativas, incluindo largura e espessura do painel, espécie ou composição da placa, taxa de remoção, granulometria do abrasivo e velocidade de avanço da produção.
A tolerância aceitável também deve refletir a capacidade de medição. Se os instrumentos da fábrica não puderem verificar de forma confiável a variação exigida, os testes de aceitação da máquina produzirão conclusões incertas.
Considere toda a rota de fabricação antes de especificar a precisão. A espessura pode mudar após o lixamento devido à movimentação da umidade, ao acúmulo de revestimento, à variação de prensagem ou a operações posteriores de usinagem.
Uma especificação prática de compra informa as dimensões de entrada e saída exigidas, a variação permitida, o método de inspeção, a quantidade de amostras e as condições operacionais para o teste de aceitação em fábrica.
Avalie primeiro o sistema de referência de calibração
O sistema de referência de calibração é a base do controle de espessura. Ele estabelece a relação entre os cabeçotes abrasivos, o suporte da peça, os elementos de pressão e a dimensão final do painel.
Em máquinas de cinta larga, a mesa transportadora, o tambor de contato, o conjunto da sapata e o mecanismo de ajuste do cabeçote devem permanecer geometricamente estáveis sob cargas de lixamento variáveis.
Uma estrutura robusta reduz a deflexão quando painéis largos ou densos entram na máquina. Uma construção leve pode parecer adequada durante demonstrações, mas revelar variações durante a produção industrial contínua.
Inspecione a base da máquina, a estrutura das colunas, a disposição de suporte dos cabeçotes e o mecanismo de elevação. Estruturas soldadas ou intensamente usinadas geralmente proporcionam alinhamento mais estável do que alternativas de construção leve.
Pergunte como a altura do cabeçote de lixamento é ajustada e medida. Sistemas de fuso de precisão, posicionamento eletrônico, feedback de encoder e pontos de referência mecânicos confiáveis melhoram a repetibilidade dos ajustes.
Visores digitais são úteis, mas não criam precisão por si só. Seu valor depende da qualidade do sensor, do controle da folga mecânica, dos procedimentos de calibração e do controle de acesso do operador.
Verifique se a máquina permite a calibração do ponto zero com um painel de referência verificado ou bloco-padrão. Essa rotina deve ser suficientemente simples para a manutenção normal de produção.
Avalie também a capacidade de travar ajustes críticos. Uma configuração precisa pode se desviar se os componentes de posicionamento do cabeçote, os sistemas de pressão ou os transportadores não forem mantidos com segurança durante a operação.
A estabilidade do avanço frequentemente determina a precisão real
Um avanço controlado uniformemente é essencial porque o movimento inconsistente do transportador altera o tempo de contato do abrasivo, a remoção de material e a carga superficial ao longo do comprimento do painel.
Um transportador de velocidade variável deve manter um movimento estável sob carga. Mudanças repentinas de velocidade podem criar diferenças de espessura, especialmente quando a máquina remove uma quantidade significativa de material em passagens de calibração.
Inspecione cuidadosamente a construção do transportador. Uma mesa rígida, um sistema de rastreamento confiável, uma correia durável e um arranjo de tensionamento adequadamente projetado contribuem para um suporte confiável do painel.
Para tolerâncias rigorosas, o painel deve permanecer referenciado de forma consistente durante o lixamento. Oscilação do transportador, desgaste da correia, acúmulo de detritos ou pressão de retenção insuficiente podem introduzir variações mensuráveis.
Os rolos de pressão e as sapatas de pressão segmentadas merecem atenção especial. Eles devem manter a peça firmemente presa sem comprimir materiais mais macios a ponto de distorcer a leitura da espessura final.
Madeira macia, aglomerado leve, produtos com núcleo tipo colmeia e alguns painéis compostos exigem estratégias de pressão diferentes das aplicações com madeira dura densa ou painel de fibras de alta densidade.
Pergunte aos fornecedores como a máquina processa peças curtas, peças estreitas, painéis empenados e lotes de tamanhos mistos. Essas condições frequentemente revelam fraquezas ocultas durante ciclos de demonstração padrão.
Um teste útil inclui medições repetidas na borda de entrada, no centro e na borda de saída. Isso revela se o controle de avanço produz conicidade, rebaixo nas extremidades ou alterações localizadas de espessura.
Selecione cabeçotes abrasivos para calibração, não apenas para qualidade de acabamento
Uma lixadeira calibradora para madeira deve ser configurada de acordo com a remoção de material e a tolerância final exigidas. A sequência de abrasivos deve equilibrar capacidade de corte, gerenciamento de calor e requisitos de superfície.
Um tambor de contato é geralmente o principal componente de calibração porque proporciona uma ação de corte firme e controlada. O diâmetro, a dureza, o balanceamento e a condição da superfície do tambor afetam diretamente o desempenho.
Diâmetros maiores de tambor podem melhorar as características de contato e a vida útil do abrasivo, enquanto uma dureza de borracha corretamente selecionada ajuda a adequar a máquina ao material do painel e ao objetivo de remoção.
Tambores mais duros normalmente proporcionam calibração mais precisa e ação de corte mais intensa. Tambores mais macios podem melhorar a conformidade, mas podem aumentar a sensibilidade à variação de material e às mudanças de pressão.
Um cabeçote de sapata é valioso para refinar a superfície após a calibração, mas não se deve presumir que ele corrija erros importantes de espessura produzidos por uma primeira etapa instável.
Para muitas aplicações exigentes, uma configuração de tambor mais sapata proporciona um equilíbrio eficaz. O tambor estabelece a dimensão, enquanto a sapata remove riscos e melhora a consistência da superfície.
Vários cabeçotes de tambor podem aumentar a capacidade de remoção e distribuir a carga de trabalho. No entanto, mais cabeçotes também exigem alinhamento cuidadoso, disciplina de manutenção e uma compreensão clara da finalidade de cada cabeçote.
Revise os procedimentos de troca de abrasivos e os controles de rastreamento da cinta. A substituição frequente da cinta não deve exigir uma recalibração demorada, pois a variabilidade da configuração pode reduzir o benefício de uma máquina de precisão.
Combine a capacidade da máquina com a mistura real de materiais
A capacidade deve ser avaliada usando os casos de produção mais difíceis, e não médias nominais. Densidade do material, largura, variação inicial de espessura, teor de umidade e remoção exigida afetam as cargas de lixamento.
Uma máquina que apresenta bom desempenho em tiras estreitas de madeira dura pode se comportar de forma diferente ao processar painéis de MDF em largura total, placas de madeira laminada colada, compensado ou componentes compostos revestidos com lâmina.
A potência do motor deve fornecer reserva suficiente para as taxas de remoção esperadas. Cabeçotes de lixamento subdimensionados podem reduzir a produção, sobrecarregar as cintas abrasivas, gerar calor e diminuir a consistência dimensional.
No entanto, alta potência do motor por si só não garante uma calibração precisa. A máquina também necessita de um transportador estável, tambor de contato adequado, construção equilibrada do cabeçote e evacuação eficaz de pó.
Especifique as espessuras máxima e mínima da peça, a faixa de largura, a menor peça prática e as velocidades de avanço desejadas. Esses valores devem corresponder aos planos previsíveis de desenvolvimento de produtos.
Linhas de produção com formatos variáveis de material podem se beneficiar de ajuste automático de espessura, receitas programáveis e controles agrupados de cabeçotes. Esses recursos reduzem o tempo de configuração e diminuem erros dependentes do operador.
Para operações de alto volume, avalie a produtividade na tolerância exigida, em vez da velocidade máxima anunciada do transportador. A velocidade máxima pode se aplicar apenas a passagens de acabamento muito leves.
Solicite um cálculo da taxa de remoção com base no seu material. Isso gera uma comparação mais útil do que alegações amplas sobre produtividade ou declarações gerais sobre capacidade industrial.
Controle o calor, o pó e o carregamento do abrasivo
A estabilidade térmica é importante ao avaliar tolerâncias rigorosas de espessura. O calor resultante de pressão excessiva de lixamento ou de abrasivos obstruídos pode alterar o comportamento de corte e gerar remoção inconsistente de material.
O calor é especialmente relevante com madeira resinosa, MDF, aglomerado, painéis revestidos e superfícies contaminadas com adesivo. Esses materiais podem carregar as cintas rapidamente e reduzir a consistência da calibração.
Um projeto eficaz de extração de pó ajuda a manter o desempenho de corte do abrasivo. Também protege os componentes internos, melhora a visibilidade e reduz depósitos no transportador e nas superfícies de referência.
Revise o número, o tamanho e a posição das bocas de extração. O fornecedor deve especificar o fluxo de ar necessário e confirmar se o desempenho declarado pressupõe um sistema externo de extração adequadamente projetado.
Uma extração inadequada pode causar carregamento prematuro da cinta, marcas de lixamento irregulares, recirculação de pó e resultados imprecisos de espessura. Ela deve ser tratada como parte do desempenho da máquina, e não como uma questão de utilidade separada.
Avalie opções de limpeza automática da cinta, sistemas de jato de ar e monitoramento de abrasivos quando o carregamento de material for um problema recorrente. Esses recursos podem melhorar o tempo de atividade e reduzir a variabilidade da qualidade de acabamento.
Inspecione também a acessibilidade para limpeza. Os operadores devem poder remover o pó com segurança das zonas críticas sem desmontagem demorada ou acesso inseguro em torno de componentes de lixamento em movimento.
A seleção do abrasivo deve ser documentada por tipo de produto. Sequência consistente de granulometria, qualidade da cinta, intervalos de substituição e condições de armazenamento são necessários para preservar resultados repetíveis de calibração.
Verifique a precisão com um teste de aceitação estruturado
O teste de aceitação em fábrica deve usar o material real dos seus painéis sempre que possível. Placas de amostra genéricas não podem representar integralmente a variação de densidade, o comportamento da umidade, a condição da superfície ou a qualidade de usinagem.
Antes do teste, defina os instrumentos de medição, o status de calibração, os locais de amostragem e o formato de relatório. Isso evita disputas causadas por práticas de medição inconsistentes após a entrega.
Meça cada painel em vários pontos ao longo da largura e do comprimento. Uma única medição no centro pode ocultar variação nas bordas, erros diagonais, conicidade na borda de entrada ou instabilidade na borda de saída.
Teste pelo menos várias peças consecutivas após a máquina atingir as condições normais de operação. As leituras com a máquina fria podem diferir dos resultados obtidos após cargas de produção contínuas.
Inclua diferentes quantidades de remoção no teste. Uma máquina pode manter a tolerância durante uma passagem leve de acabamento, mas apresentar maior variação ao executar um trabalho significativo de calibração.
Registre a velocidade do transportador, as configurações do cabeçote, a condição do abrasivo, o status da extração de pó, as condições ambientais e os ajustes do operador. Esses detalhes tornam o resultado da aceitação reproduzível e útil posteriormente.
Solicite verificações geométricas de referência antes do envio, incluindo excentricidade do tambor, planicidade do transportador, paralelismo do cabeçote e desempenho de rastreamento. Esses registros estabelecem uma referência para manutenção futura.
Um teste de aceitação bem definido protege ambas as partes. Ele confirma expectativas realistas de desempenho e revela se uma configuração precisa de ajuste antes de a máquina entrar em produção.
Considere manutenção, assistência e estabilidade ao longo do ciclo de vida
A precisão depende de manutenção contínua. Uma lixadeira calibradora com forte desempenho inicial pode perder precisão quando rolamentos, correias transportadoras, elementos de pressão e sistemas de ajuste são negligenciados.
Avalie os requisitos de manutenção diária, semanal e periódica antes da compra. A melhor máquina para uma fábrica movimentada é aquela cujas verificações críticas são práticas dentro das rotinas operacionais normais.
Pergunte quais peças são consideradas itens de desgaste, seus intervalos esperados de manutenção e se a substituição requer técnicos especializados. Revestimentos de tambor, cintas, rolamentos, rolos e sensores merecem atenção especial.
A disponibilidade de peças de reposição é uma questão de risco técnico, e não apenas um detalhe de compra. Longos atrasos para componentes essenciais podem interromper a produção e criar resultados inconsistentes após reparos temporários.
O suporte do fornecedor deve incluir orientação de instalação, treinamento de operadores, diagnósticos remotos quando disponíveis, documentação de manutenção e acesso a profissionais de assistência qualificados para solução de problemas.
Para compradores internacionais, verifique a experiência de exportação do fornecedor, o suporte à configuração elétrica, a qualidade da documentação e a capacidade de fornecer peças por canais logísticos confiáveis.
A Qingdao Zhongding Machinery Co., Ltd. apoia clientes do setor de marcenaria com seleção de máquinas, assistência técnica, fornecimento de peças de reposição e serviço pós-venda voltados para manter valor operacional a longo prazo.
Ao comparar cotações, inclua o custo de abrasivos, energia, integração da extração, manutenção de rotina, treinamento, peças de reposição e tempo de inatividade previsto, além do preço de compra.
Elabore uma matriz de decisão antes de fazer a seleção final
Uma matriz de decisão estruturada ajuda os avaliadores técnicos a evitar a escolha de uma máquina com base em uma única especificação atraente. Atribua pontuações ponderadas aos fatores que afetam o risco real da sua produção.
Precisão e repetibilidade devem receber o maior peso quando tolerâncias rigorosas de espessura não são negociáveis. Estabilidade do avanço, rigidez da estrutura e projeto da referência de calibração devem vir logo em seguida.
Em seguida, avalie a configuração do abrasivo, a produtividade nas taxas de remoção exigidas, o nível de automação, a compatibilidade com a extração de pó, a acessibilidade para manutenção, os recursos de segurança e a capacidade de resposta do fornecedor.
Use evidências em vez de descrições de vendas sempre que possível. Dados de testes em fábrica, especificações de componentes, referências de clientes, manuais de manutenção e inspeções físicas fornecem elementos de comparação mais sólidos.
Não ignore os fatores relacionados ao operador. Uma lixadeira calibradora para madeira tecnicamente capaz ainda pode apresentar desempenho inferior quando os controles são confusos, a configuração é difícil ou os pontos de inspeção de rotina são inacessíveis.
Os requisitos de produção também podem justificar recursos de automação, como ajuste eletrônico de espessura, controle de pressão por seções, armazenamento de receitas e indicadores de diagnóstico integrados para famílias de produtos repetitivos.
Escolha opções que resolvam restrições de processo identificadas. Evite pagar por recursos que acrescentam complexidade sem melhorar o controle dimensional, a eficiência de troca, a capacidade de manutenção ou a segurança do operador.
A decisão final deve conectar a configuração da máquina a um resultado de produção definido: espessura estável do painel, menores taxas de rejeição, processamento posterior confiável e custos operacionais previsíveis.
Conclusão
Escolher uma lixadeira calibradora para madeira para tolerâncias rigorosas de espessura exige mais do que comparar a largura de lixamento, a potência do motor ou os números principais de capacidade entre fornecedores.
A melhor escolha combina uma plataforma mecânica rígida, sistema de referência preciso, avanço estável, cabeçotes abrasivos adequados, extração de pó controlada e testes de aceitação verificáveis.
Os avaliadores técnicos devem julgar o desempenho usando seus próprios materiais, taxas de remoção exigidas e condições realistas de produção. Essa abordagem revela riscos antes da instalação, e não após uma interrupção onerosa.
Quando precisão, facilidade de manutenção e suporte ao ciclo de vida são avaliados em conjunto, a máquina selecionada pode fornecer calibração consistente de painéis e valor duradouro em operações exigentes de produção de marcenaria.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.