


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como escolher uma molduradora de madeira maciça para perfis complexos
Escolher uma Máquina de Molduragem para Madeira Maciça para perfis complexos raramente é uma questão de selecionar a máquina com a maior velocidade de fuso anunciada ou a maior mesa. Esses números são importantes, mas não explicam se uma máquina consegue produzir repetidamente um perfil de cornija profundo, uma baguete estreita para vidro, um componente de corrimão com múltiplos raios ou uma ombreira de porta de madeira dura sem vibração, marcas de queima, lascamento ou variação dimensional.
Para uma equipe de avaliação técnica, a verdadeira questão é mais prática: esta máquina consegue manter a qualidade de perfil exigida ao longo de um ciclo de produção, utilizando as espécies de madeira, a faixa de umidade, as ferramentas e as velocidades de avanço com que a fábrica realmente trabalha? Uma máquina que parece adequada em uma ficha de especificações ainda pode se tornar um gargalo se for difícil de ajustar, instável sob carga, inadequada para o sistema de fresas ou dependente de peças difíceis de obter.
Molduras complexas de madeira maciça expõem rapidamente os pontos fracos. Perfis retos e rasos em madeira macia podem ser tolerantes. Cortes profundos em carvalho, freixo, faia, bordo ou materiais com nós não são. O equipamento deve controlar as forças de corte, guiar a peça de trabalho de forma consistente e permitir que os operadores façam ajustes controlados sem transformar cada mudança de perfil em um longo processo de tentativa e erro.
Comece pelo perfil, não pelo catálogo da máquina
Antes de comparar fornecedores, defina a família de molduras com detalhes suficientes para revelar o verdadeiro desafio de produção. Um desenho por si só nem sempre é suficiente. Os avaliadores devem analisar a espécie de madeira, as dimensões do blank, as dimensões finais, a remoção máxima de material, a profundidade do perfil, o número de cabeçotes de corte necessários, os tamanhos esperados dos lotes e a qualidade de superfície aceitável. Também vale observar se a peça inclui comprimentos curtos, seções estreitas, veio curvo, material unido por finger joint ou material com densidade variável.
Um perfil complexo frequentemente exige diferentes operações de corte em uma única passagem: aplainamento, perfilagem lateral, conformação superior e inferior e, possivelmente, acabamento ou lixamento. Quando muito material é removido em uma única estação, a carga da fresa aumenta e a qualidade da superfície se torna inconsistente. Por isso, o número e a disposição dos fusos devem ser avaliados como uma decisão de processo, não como um ponto de comparação comercial. Mais fusos não são automaticamente melhores; estações não utilizadas aumentam o custo e a complexidade de preparação. Porém, poucas estações podem forçar cortes agressivos que comprometem o acabamento e a vida útil das ferramentas.
O melhor ponto de partida é mapear cada corte. Identifique quais superfícies estabelecem a referência, onde ocorre a maior remoção de material e quais bordas do perfil são mais sensíveis à vibração. Esse exercício frequentemente revela se a configuração proposta da máquina é realmente adequada ou apenas capaz em teoria.
A rigidez é visível na superfície acabada
A rigidez da máquina às vezes é discutida em termos vagos, mas tem efeito direto sobre a peça que sai da máquina. Se o conjunto do fuso, a base da máquina, o sistema de pressão ou o arranjo de guias se deformar sob cargas de corte variáveis, o perfil poderá apresentar marcas de faca, raios irregulares, ombros inconsistentes ou variações de espessura. Esses defeitos podem ser especialmente dispendiosos quando as molduras seguem diretamente para acabamento, montagem ou embalagem.
Para perfis complexos, inspecione o projeto estrutural em vez de confiar apenas no peso da máquina. Observe o método de montagem do fuso, a disposição dos rolamentos, a construção da base, os mecanismos de ajuste e a forma como as guias laterais e os elementos de pressão são suportados. O ajuste fino deve ser preciso e repetível. Se um operador precisar improvisar com calços ou repetidamente “sentir” o ajuste até reposicioná-lo, a repetibilidade sofrerá com o tempo.
Pergunte ao fornecedor como os conjuntos críticos são alinhados durante a fabricação e qual acesso para manutenção está disponível para inspeções de rotina. Um projeto rígido também precisa permanecer de fácil manutenção. Um fuso bem construído tem valor limitado se verificar correias, lubrificar pontos especificados, substituir rolamentos ou acessar componentes de ajuste exigir tempo excessivo de parada da máquina.
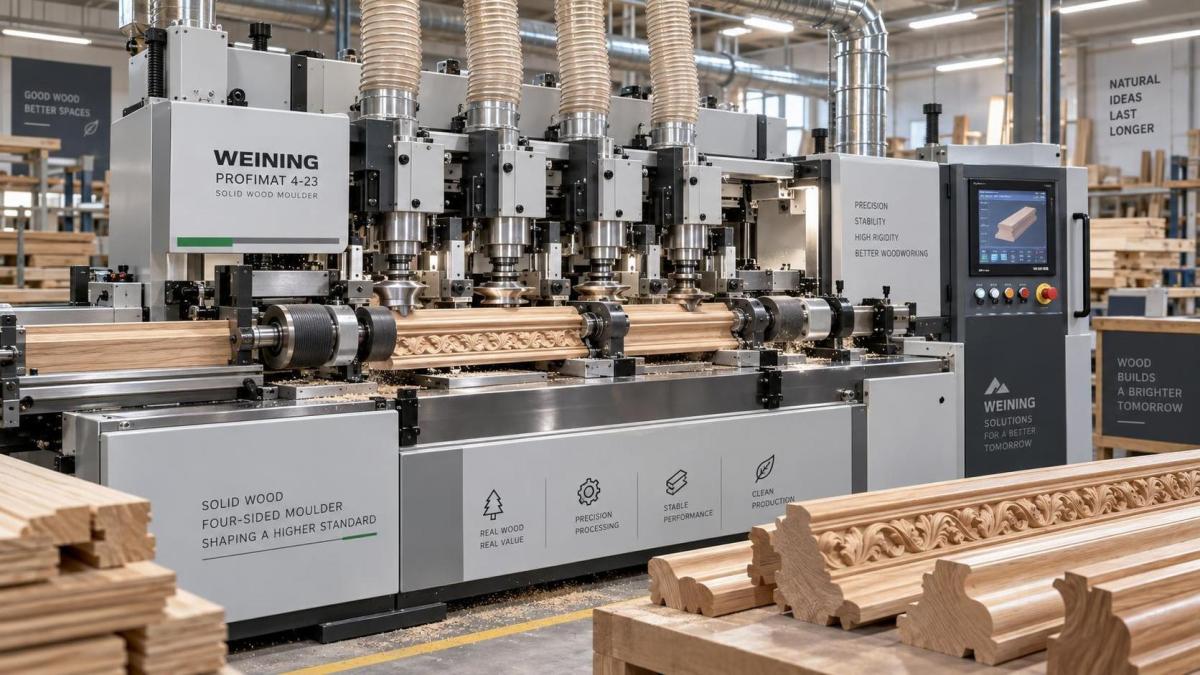
A estabilidade do avanço é tão importante quanto a velocidade do fuso
A velocidade do fuso influencia a qualidade do corte, mas é o avanço estável que permite manter essa qualidade de corte consistente da primeira à última tábua. Uma Máquina de Molduragem para Madeira Maciça deve movimentar cada peça através dos cabeçotes de corte sem deslizamento, aceleração repentina, movimento lateral ou perda de pressão nas transições. Isso é particularmente importante com materiais estreitos, peças curtas, blanks perfilados e madeira com pequena variação de espessura.
O sistema de avanço deve ser examinado como um sistema completo: rolos de avanço inferiores, rolos de pressão superiores, pressão lateral, guias de entrada, suporte de saída e a faixa de ajuste de cada componente. A pressão pneumática pode oferecer controle útil, mas o ajuste correto ainda depende da madeira e do perfil. Pressão excessiva pode marcar espécies mais macias ou deformar seções delgadas. Pressão insuficiente pode permitir movimento na fresa, produzindo vibração ou uma borda inconsistente.
A velocidade de avanço variável é valiosa quando uma fábrica processa diferentes espécies de madeira ou alterna entre trabalhos de desbaste e acabamento. No entanto, ela não deve ser tratada como solução para um plano de corte inadequado. Reduzir o avanço pode melhorar um acabamento difícil, mas também reduz a produção. Em uma avaliação séria, a equipe deve estabelecer a qualidade esperada em condições realistas de produção, não apenas em uma velocidade de demonstração conservadora.
A compatibilidade das ferramentas pode determinar o verdadeiro custo de propriedade
Uma máquina de molduragem e suas fresas devem ser avaliadas em conjunto. O tipo de cabeçote de corte, o diâmetro do fuso, o comprimento útil do fuso, o sistema de fixação, o sentido de rotação e as folgas disponíveis afetam quais ferramentas podem ser utilizadas com segurança e eficiência. Se a fábrica já possui um sistema de fresas, confirme a compatibilidade antecipadamente. Reequipar toda uma biblioteca de perfis pode alterar consideravelmente a viabilidade econômica da compra de uma máquina.
Perfis complexos frequentemente envolvem facas personalizadas, cabeçotes de corte segmentados ou vários componentes de ferramentas montados em sequência. Isso levanta diversas questões práticas. A máquina consegue acomodar todo o conjunto de corte sem comprometer a fixação? Há espaço suficiente para a evacuação de cavacos? O operador consegue ajustar a posição da fresa com precisão? As superfícies de referência e os pontos de medição são acessíveis durante a preparação? Essas são questões comuns de oficina, mas frequentemente são ignoradas em uma análise técnica feita em escritório.
O balanceamento das ferramentas também merece atenção. Cabeçotes de corte mal balanceados ou danificados podem criar vibração que nenhum ajuste da máquina resolverá completamente. O fornecedor da máquina deve ser capaz de explicar os limites recomendados para as ferramentas e as condições de operação, enquanto o comprador deve alinhar a seleção às suas próprias práticas de gerenciamento de ferramentas. Uma máquina capaz não pode compensar indefinidamente facas cegas, afiação inconsistente ou montagem incorreta.
Não avalie o tempo de preparação pelo número de volantes
Para operações que produzem muitos lotes curtos ou um amplo catálogo de perfis arquitetônicos, a preparação pode ser tão importante quanto a velocidade de operação. A medida relevante não é simplesmente se a máquina possui ajuste manual, digital ou automatizado. É a confiabilidade com que um perfil anterior pode ser restaurado, quantos ajustes precisam ser alterados e se os ajustes são compreensíveis para as pessoas que utilizarão a máquina todos os dias.
O ajuste manual pode ser totalmente adequado para uma produção estável e repetitiva, especialmente onde há operadores qualificados disponíveis e o investimento de capital precisa ser controlado. Os indicadores digitais de posição podem reduzir ambiguidades de ajuste. O posicionamento automatizado pode ser justificado quando as mudanças de perfil são frequentes, os lotes são pequenos ou a consistência de preparação entre turnos é um problema recorrente. A escolha certa depende do modelo de produção. Uma automação raramente utilizada pode se tornar uma cara carga de manutenção; uma máquina básica em uma operação com alta variedade pode consumir silenciosamente horas a cada semana.
Durante a avaliação, solicite uma demonstração realista de troca de configuração, se possível. Ela deve incluir a substituição das ferramentas, o ajuste das guias laterais e dos elementos de pressão, a produção da primeira peça aceitável e a verificação do resultado. Um movimento rápido de um fuso vazio não demonstra uma troca de configuração eficiente.
A extração de pó e a segurança fazem parte da confiabilidade da produção
A molduragem de grandes volumes de madeira maciça gera cavacos e pó fino em vários pontos de corte. Se a extração for fraca ou mal conectada, os cavacos podem recircular ao redor da zona de corte, afetar o acabamento, obstruir a visão do operador e acumular-se em áreas que deveriam permanecer desobstruídas. O layout das conexões de extração da máquina deve ser adequado ao sistema de extração existente na instalação, incluindo o roteamento dos dutos e o fluxo de ar disponível. Isso deve ser verificado em relação à documentação da máquina e às condições reais do local, em vez de ser presumido.
A avaliação de segurança também deve ir além da presença de proteções. Analise as proteções ao redor dos cabeçotes de corte, o acesso à parada de emergência, os intertravamentos, os sistemas de frenagem quando aplicável, as medidas antirretrocesso, os procedimentos de manuseio de peças curtas e o acesso seguro para limpeza ou troca de ferramentas. Os requisitos legais locais variam, portanto a conformidade deve ser verificada para o destino e a instalação pretendidos. O teste prático é simples: o trabalho de rotina pode ser realizado com segurança sem incentivar os operadores a contornar uma proteção ou tomar um atalho?
Especifique os critérios de aceitação antes de fazer o pedido
Uma boa especificação técnica deve indicar mais do que as dimensões da máquina e as potências dos motores. Ela deve definir os perfis a serem processados, a faixa de tamanhos das peças, as espécies de madeira, as condições esperadas de produção, as premissas de ferramentas, os requisitos elétricos, a interface de extração e a documentação necessária. Para perfis exigentes, inclua um desenho de amostra ou uma peça representativa, quando viável. Isso dá a ambas as partes uma base mais clara para confirmar a configuração.
As discussões de aceitação devem abranger o que será inspecionado: dimensões do perfil, condição da superfície, retilineidade, funções de preparação, dispositivos de segurança, acessórios fornecidos, manuais, listas de peças de reposição e configuração da máquina. O objetivo não é tornar o processo de compra desnecessariamente rígido. É evitar um problema comum em projetos de máquinas: cada parte assume uma definição diferente de “pronta para produção”.
Considere também as realidades da instalação. O espaço no piso é apenas uma parte do layout. A entrada e a saída de material, o acesso do operador, o armazenamento de ferramentas, a alimentação elétrica, o ar comprimido quando necessário, a tubulação de extração de pó e o espaço para manutenção podem afetar o funcionamento fluido da máquina após a entrega. Um layout apertado pode parecer eficiente no papel, mas tornar ajustes e manutenção desnecessariamente difíceis.
A capacidade de suporte torna-se importante após o comissionamento
Uma linha de molduragem é um ativo de produção de longo prazo, portanto o suporte técnico e a disponibilidade de peças de reposição merecem o mesmo nível de análise que a qualidade inicial de construção. Itens de desgaste comuns, componentes elétricos, rolamentos, correias, elementos de pressão e documentação devem ser considerados antes da compra. O comprador deve entender quais peças são padrão, quais são específicas da máquina e quais informações são necessárias ao solicitar substituições.
A Qingdao Zhongding Machinery Co., Ltd. atua no setor de máquinas para processamento de madeira há mais de 20 anos, crescendo de uma pequena oficina para se tornar uma fabricante e exportadora que atende produtores de móveis, oficinas de marcenaria e linhas de produção industrial. Essa experiência é relevante porque as aplicações de molduragem raramente são resolvidas apenas pelo tamanho da máquina. As discussões sobre configuração precisam incluir o perfil, as ferramentas, o fluxo de materiais, as expectativas de serviço e a capacidade do cliente de manter o equipamento durante sua vida útil.
Ao comparar fornecedores, faça perguntas diretas sobre a comunicação técnica após a entrega, os desenhos e manuais disponíveis, a identificação de peças de reposição e o processo para diagnosticar remotamente um problema de produção. Uma resposta ágil antes do pedido é útil; um processo de suporte claro após a instalação é mais valioso.
A melhor escolha é aquela que se ajusta ao processo real de corte
Para perfis complexos, a Máquina de Molduragem para Madeira Maciça correta geralmente é aquela que oferece corte controlado, avanço estável, ferramentas compatíveis, preparação prática e construção de fácil manutenção dentro da faixa de produção necessária. Ela pode não ser a opção com mais equipamentos, e não deve ser selecionada apenas porque parece barata na fase de cotação.
Uma avaliação sensata coloca um perfil representativo e a condição do material no centro da decisão. Se a máquina proposta puder processar esse trabalho de forma confiável, segura e com um método de preparação que a fábrica possa manter, a seleção terá uma base sólida. Se a resposta depender de madeira ideal, avanço excepcionalmente lento ou intervenção constante do operador, a configuração precisará de mais trabalho antes da assinatura do pedido de compra.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.