


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como escolher uma máquina de colagem de bordas curvas para peças irregulares de armários
Selecionar uma coladeira de bordas curvas para peças irregulares de armários exige mais do que combinar a máquina com o material da borda. A questão fundamental é saber se ela consegue colar a peça mais exigente de forma consistente, na taxa de produção necessária.
Os avaliadores técnicos devem considerar o raio mínimo de processamento, a espessura do painel, o controle de alimentação, a aplicação do adesivo e a consistência da colagem ao longo de perfis complexos. Esses fatores devem ser testados em conjunto, pois os limites declarados da máquina podem não se aplicar simultaneamente.
Este guia explica como comparar os equipamentos com a geometria real das peças, os materiais de borda, os requisitos de qualidade e os custos operacionais. Também apresenta um processo prático de aceitação para demonstrações de fornecedores.
Comece pelas peças que determinam os requisitos da máquina
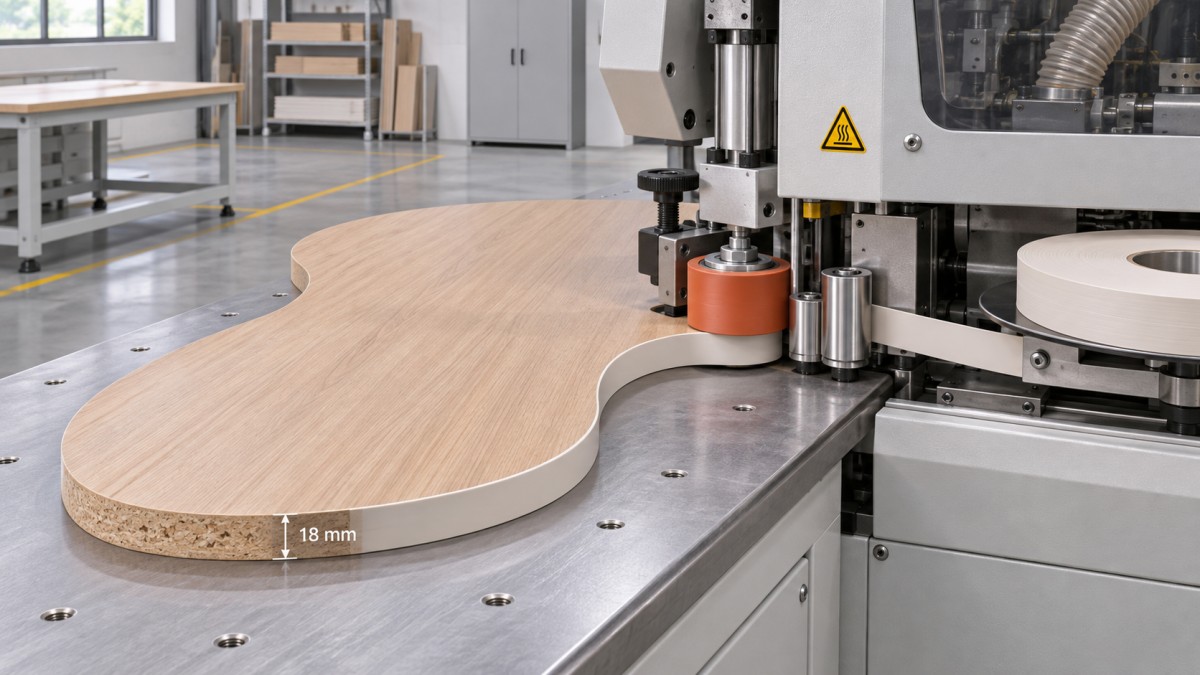
Elabore uma lista representativa de peças antes de analisar as especificações da máquina. Inclua portas de armários, prateleiras, painéis laterais e componentes moldados, com dimensões, materiais do substrato, tipos de borda e quantidades previstas.
Identifique as características mais difíceis de cada peça: curvas internas fechadas, raios externos pequenos, trechos retos curtos, gargalos estreitos e transições entre curvas e bordas retas.
Meça o comprimento da borda acabada, além das dimensões gerais do painel. Uma peça compacta pode ser difícil de controlar mesmo quando suas dimensões estão dentro da capacidade anunciada da máquina.
Registre separadamente os menores raios internos e externos. As curvas internas podem limitar o acesso dos rolos e o movimento da borda de maneira diferente das curvas externas; por isso, um único valor de raio mínimo raramente conta toda a história.
Inclua na avaliação as peças mais espessas, mais finas, maiores e menores. Se a produção incluir painéis grandes e peças moldadas pequenas, confirme se os suportes e os dispositivos de fixação acomodam ambos os tipos.
Por fim, classifique as peças pelo volume anual e pela sensibilidade aos requisitos de qualidade. A máquina ideal deve processar trabalhos difíceis, mas sua configuração diária e sua produção devem atender às peças que representam a maior parte das horas de produção.
A máquina consegue acompanhar suas curvas mais fechadas?
O raio mínimo de processamento é um ponto de partida, não uma garantia de desempenho. Pergunte ao fornecedor se o valor se aplica a curvas internas, externas ou a ambas.
Pergunte também quais materiais e espessuras de borda, espessuras de painel, adesivos e condições de operação foram usados para estabelecer a classificação. Uma borda mais espessa pode resistir à curvatura em um raio que uma fita mais fina consegue acompanhar.
Nas curvas internas, verifique se o rolo de pressão e o cabeçote de aplicação conseguem entrar fisicamente no perfil. Interferências podem impedir o contato adequado mesmo quando o raio nominal parece aceitável.
Nas curvas externas, verifique se a fita de borda permanece plana e pressionada contra o substrato, sem levantar, esticar ou formar folgas visíveis. Dê atenção especial às transições difíceis.
Solicite uma demonstração usando seu menor raio e o material de borda que você realmente utiliza. Inspecione toda a curva após a colagem e novamente depois que o adesivo esfriar ou curar.
Se a máquina só atingir o raio com alimentação mais lenta, fita mais fina ou assistência manual, registre essas condições. Elas afetam tanto o planejamento da produção quanto a validade da comparação.
Verifique em conjunto a compatibilidade do painel e do material de borda
Compare a faixa de espessuras de painel compatíveis com a máquina com a espessura final real das peças. Inclua as variações decorrentes de laminados, lâminas e tolerâncias normais de fabricação.
Verifique as espessuras e alturas de borda permitidas para cada material utilizado, como PVC, ABS, lâmina de madeira ou melamina. A compatibilidade também depende da flexibilidade e das características do verso.
A altura da borda deve permitir a sobremedida de aparo necessária sem exceder os limites da máquina. Uma sobra insuficiente pode deixar a borda do painel exposta; uma sobra excessiva pode dificultar o aparo e aumentar o desperdício.
Pergunte se a máquina aceita tanto bobinas quanto tiras pré-cortadas, caso sua linha de produtos exija ambas. Para formas fechadas, verifique como a máquina trata o ponto de encontro entre as extremidades inicial e final.
O substrato é tão importante quanto a borda. Aglomerado, MDF, compensado e madeira maciça podem diferir em porosidade, consistência da superfície e preparação da borda, afetando o molhamento pelo adesivo e a qualidade da colagem.
Sempre que possível, forneça materiais reais de produção para os testes. Um teste bem-sucedido em uma placa de amostra lisa não comprova o desempenho em um componente de armário poroso ou usinado de forma irregular.
Escolha o sistema de alimentação e fixação adequado à sua linha de peças
Os equipamentos para colagem de bordas curvas podem utilizar orientação manual, alimentação assistida ou movimento programado. A opção mais adequada depende da geometria das peças, do tamanho do lote, da disponibilidade de operadores e dos requisitos de repetibilidade.
Máquinas manuais ou assistidas podem ser práticas para peças variadas de baixo volume. No entanto, a capacidade do operador de manter contato e velocidade constantes pode influenciar o acabamento de perfis difíceis.
Sistemas programados podem melhorar a repetibilidade em peças recorrentes adequadas, mas seu valor depende do tempo de programação, do projeto dos dispositivos de fixação, das trocas de configuração e da precisão do painel recebido.
Avalie como o painel é apoiado durante todo o percurso. Grandes balanços, peças pequenas instáveis e pontos de contato variáveis podem causar pressão irregular ou dificultar a orientação segura da peça.
Verifique se são necessários dispositivos de fixação, ventosas a vácuo, batentes ou mesas de apoio. Inclua o custo e o tempo de configuração e confirme que não obstruem o percurso de aplicação da borda.
Observe o comportamento da alimentação em cantos fechados e transições. Uma redução controlada da velocidade pode melhorar a consistência, mas uma desaceleração excessiva pode afetar a temperatura do adesivo e reduzir a produtividade prática.
Ao comparar níveis de automação, processe um lote representativo em vez de cronometrar uma única peça. Inclua carregamento, orientação, preparação da borda, troca de configuração, descarregamento e qualquer intervenção necessária.
Avalie a aplicação do adesivo e o controle da colagem
Uma colagem confiável exige o adesivo, a temperatura de aplicação, a quantidade aplicada, o tempo em aberto e a pressão adequados aos materiais escolhidos. Confirme como a máquina controla cada variável relevante.
Pergunte se o adesivo é aplicado na borda do painel ou no material de borda e como o sistema de aplicação mantém a cobertura durante variações de velocidade e direção.
Inspecione a continuidade da cobertura nas curvas fechadas e no início e no fim da junta. Adesivo insuficiente pode causar falhas; o excesso pode provocar extravasamento e exigir limpeza adicional.
As opções comuns de adesivos hot melt incluem EVA e PUR, mas a disponibilidade varia conforme a máquina. Antes de especificar um sistema de adesivação, compare a compatibilidade, os requisitos operacionais, os procedimentos de limpeza e as recomendações do fornecedor.
O PUR pode oferecer maior resistência à umidade e ao calor em aplicações adequadas, mas também exige manuseio e manutenção apropriados. Confirme o processo completo com o fornecedor do adesivo.
Verifique os controles de temperatura, o tempo de aquecimento e a resposta da máquina durante as pausas. Um período longo de inatividade ou paradas repetidas pode alterar o comportamento do adesivo e afetar as primeiras peças após a retomada.
A pressão é importante ao longo de toda a borda, especialmente nos pontos em que o perfil muda. Pergunte como os rolos ou outros dispositivos de pressão mantêm o contato nas curvas internas e externas.
Defina com sua equipe os critérios de aceitação da colagem antes dos testes. Considere folgas visíveis, levantamento da borda, aparência da linha de cola e um teste de adesão acordado após o período especificado de resfriamento ou cura.
Entenda quais etapas de acabamento ainda serão necessárias
Não presuma que uma coladeira de bordas curvas realiza todas as operações de acabamento. Dependendo da configuração, o corte das extremidades, o aparo nivelado, a raspagem ou o polimento podem exigir equipamentos separados ou trabalho manual.
Peça ao fornecedor que identifique quais operações estão incluídas na cotação e quais partes do seu perfil cada operação consegue alcançar. As curvas internas podem apresentar limitações específicas de acesso.
Inspecione a junta onde as extremidades da fita de borda se encontram. Uma folga visível, sobreposição ou corte irregular pode ser inaceitável em componentes de armário expostos, mesmo quando o restante da colagem está em boas condições.
Verifique as sobras superior e inferior depois do aparo, especialmente nas transições curvas. Procure lascas, nivelamento irregular, marcas de corte e danos nas faces decorativas.
Se houver necessidade de acabamento secundário, meça durante o teste a mão de obra e os equipamentos necessários. Um preço de compra mais baixo pode ser compensado por aparos manuais repetidos ou retrabalho.
Compare a produtividade com base em um ciclo de produção completo
A velocidade de alimentação publicada descreve o movimento durante uma parte do processo; ela não determina a produção final. Calcule a produtividade com base nas peças concluídas e aprovadas ao longo de um período operacional representativo.
Inclua o aquecimento do adesivo, o carregamento, o posicionamento, a alimentação, o corte, o acabamento, a inspeção e o descarregamento. Acrescente as trocas de dispositivos de fixação e de materiais na frequência prevista para a produção normal.
Para fazer uma comparação, divida o tempo de produção disponível pelo tempo médio de ciclo medido e, em seguida, ajuste o resultado considerando as preparações, paradas e peças rejeitadas observadas. Use as mesmas premissas para cada máquina.
Teste mais de um operador se o processo depender de orientação manual. Diferenças nos resultados podem revelar requisitos de treinamento ou sensibilidades que, de outra forma, poderiam ser mascarados pela experiência do demonstrador do fornecedor.
Para trabalhos com grande variedade de peças, compare a produção em uma sequência realista de tipos de peças. Uma máquina que se destaca em uma única forma repetida pode perder essa vantagem quando os dispositivos de fixação são trocados com frequência.
O que verificar durante um teste com o fornecedor?
Forneça ao fornecedor desenhos, amostras de painéis, materiais de borda, requisitos de adesivo e um plano de teste por escrito. Combine previamente a quantidade de peças e os critérios de aprovação da demonstração.
Inclua as curvas internas e externas mais fechadas, os painéis maiores e menores e os materiais de borda que representem sua produção. Registre qualquer preparação das amostras que não faça parte da prática normal.
Peça ao operador que demonstre a configuração de rotina, o ajuste de temperatura, o carregamento de materiais e a troca de configuração. Anote as ferramentas, as habilidades e o tempo necessários para cada etapa.
Durante a produção, observe se o operador precisa parar, reposicionar a peça, alterar a alimentação ou pressionar manualmente a borda. Essas intervenções devem ser consideradas na estimativa do tempo de ciclo.
Inspecione as peças imediatamente e após o período de resfriamento ou cura especificado pelo fornecedor do adesivo. Registre os defeitos visíveis, a qualidade das juntas, os resultados dos testes de adesão e o número de peças aprovadas.
Repita o teste após uma pausa normal ou uma troca de material se esses eventos forem comuns na sua operação. A consistência após a retomada pode ser tão importante quanto o desempenho inicial.
Mantenha um registro por escrito das configurações, dos consumíveis, das ações do operador e das limitações. Isso permite comparar demonstrações de diferentes fornecedores e oferece uma base útil para o comissionamento posterior.
Calcule o custo total de propriedade e verifique o suporte técnico
Compare o custo total instalado, incluindo dispositivos de fixação necessários, equipamentos de acabamento, frete, instalação, treinamento e eventuais adaptações das instalações. Esclareça quais itens estão incluídos em cada cotação.
Estime os custos recorrentes de adesivo, desperdício de material de borda, ferramentas de corte, materiais de limpeza, manutenção e mão de obra. Sempre que possível, utilize tempos de ciclo medidos e taxas de rejeição observadas.
Considere o custo das paradas, além do preço das peças de reposição. Pergunte quais itens de desgaste devem ser mantidos em estoque local e como o fornecedor identifica e entrega componentes de reposição.
Confirme se a alimentação elétrica, o ar comprimido, a extração de pó e o espaço disponível no piso são compatíveis com as condições da sua instalação. Restrições de instalação podem afetar tanto o cronograma do projeto quanto o custo total.
Verifique o treinamento, a solução remota de problemas, a documentação, os termos de garantia e os prazos de atendimento técnico. Para equipamentos exportados, esclareça o suporte em idiomas, as responsabilidades de envio e o acesso previsto à assistência técnica.
A Qingdao Zhongding Machinery Co., Ltd. fornece máquinas para marcenaria e oferece suporte técnico, peças de reposição e serviço pós-venda. Os avaliadores devem confirmar as especificações e as condições de suporte da configuração proposta.
Faça a seleção com base em requisitos de produção verificados
A melhor escolha é a máquina que processa de forma consistente a geometria e os materiais necessários a um custo total aceitável. Comece pelas peças mais difíceis e, em seguida, verifique o desempenho na produção rotineira.
Dê maior peso ao acesso demonstrado às curvas, à qualidade da colagem, à repetibilidade e ao tempo total de ciclo. Considere os limites de catálogo como dados úteis para uma triagem inicial até que sejam confirmados nas suas condições.
Antes de comprar, documente a configuração testada, os critérios de aceitação, os equipamentos incluídos e os compromissos de suporte. Uma especificação clara ajuda sua equipe e o fornecedor a comissionar uma máquina que atenda à aplicação pretendida.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.