

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como os compradores devem comparar fornecedores de máquinas industriais para trabalhar madeira?
Comparar fornecedores de máquinas industriais para trabalho em madeira começa com uma pergunta mais útil do que “Qual orçamento é o mais baixo?”: A máquina proposta produzirá o resultado exigido de forma confiável no ambiente de produção real? Um baixo preço de compra pode perder sua vantagem rapidamente quando a configuração demora demais, os painéis exigem retrabalho, as peças de reposição são difíceis de obter ou as questões técnicas interrompem uma linha de produção. Portanto, a comparação entre fornecedores deve relacionar capacidade da máquina, qualidade de fabricação, adequação à aplicação e suporte de longo prazo.
Comece pela peça a ser processada, e não pelo catálogo do fornecedor. Madeira maciça, compensado, MDF, aglomerado, painéis folheados, placas laminadas e materiais revestidos impõem diferentes exigências ao corte, à alimentação, à extração de pó, à fixação e às ferramentas. Uma máquina que apresenta bom desempenho em painéis estáveis para armários pode precisar de configurações, sistemas de riscagem ou controle de avanço diferentes ao processar lâminas frágeis ou componentes estreitos de madeira maciça. A comparação fica mais clara quando cada fornecedor recebe as mesmas informações de produção: tipo de material e faixa de espessura, dimensões dos painéis, tolerâncias das peças acabadas, expectativas de qualidade das bordas, produção diária, espaço disponível no piso, alimentação elétrica e a sequência dos equipamentos ao redor.
Compare a Máquina por Trás da Ficha Técnica
As especificações publicadas são úteis, mas não contam toda a história. Duas serras seccionadoras podem apresentar comprimentos de corte e potência do motor semelhantes, mas diferir substancialmente na rigidez da estrutura, na construção das guias, na qualidade do eixo, no projeto da viga de pressão, na precisão do controle e na facilidade de ajuste. O mesmo se aplica a coladeiras de borda, routers CNC, lixadeiras de cinta larga, furadeiras e moldureiras de quatro faces. Os valores de capacidade devem ser analisados juntamente com a construção que permite manter esses valores.
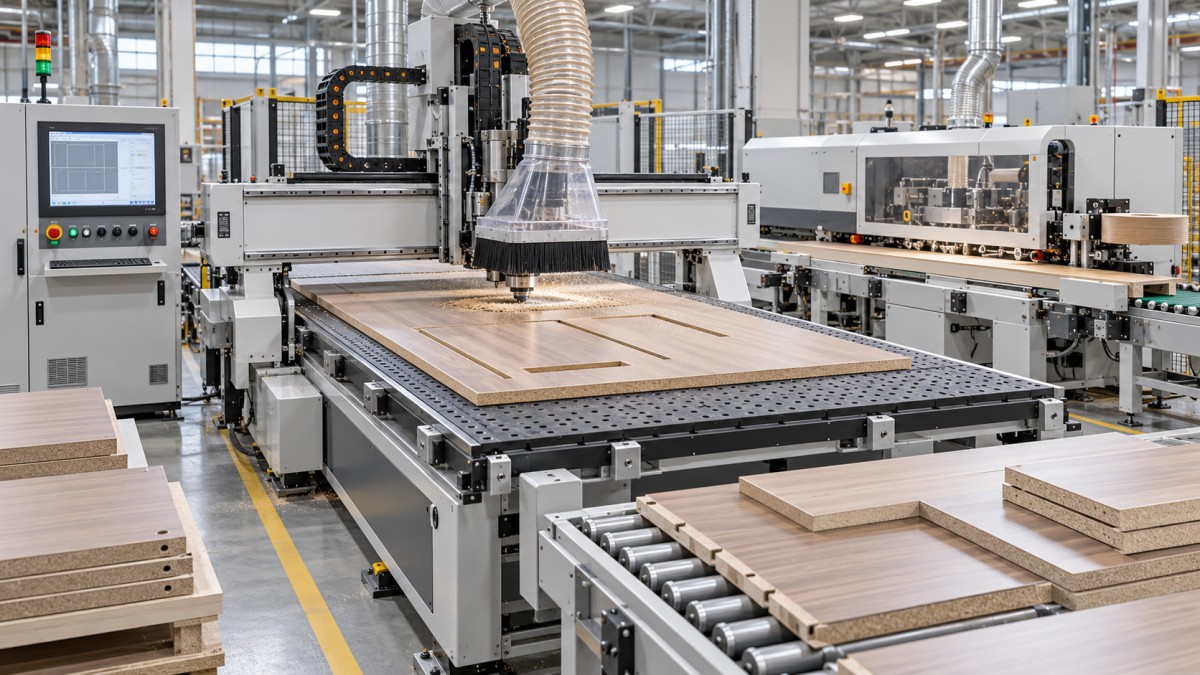
Peça detalhes que revelem como o equipamento é construído e ajustado. Para um router CNC, perguntas relevantes incluem a estrutura da mesa, o zoneamento a vácuo, a configuração do eixo, o sistema de acionamento, o sistema de troca de ferramentas, a cobertura da coifa de extração de pó e como a máquina referencia o painel. Para uma coladeira de borda, examine a esteira de alimentação, o método de aplicação de cola, os rolos de pressão, o refilo de extremidades, a raspagem, o polimento e a acessibilidade de cada ponto de ajuste. Um fornecedor que consegue explicar a relação entre esses componentes e a aplicação proposta oferece evidências mais úteis do que aquele que apenas repete as classificações do catálogo.
As alegações de precisão também precisam de contexto. Repetibilidade de posicionamento, precisão da peça acabada e qualidade da superfície estão relacionadas, mas não são intercambiáveis. Uma máquina pode posicionar um eixo de forma consistente, enquanto um painel empenado, uma fresa desgastada, uma fixação a vácuo insuficiente, uma taxa de avanço incorreta ou um dispositivo inadequado causam variações na peça acabada. Solicite a base de medição para qualquer tolerância declarada e pergunte quais materiais, ferramentas, ciclos e condições de operação foram utilizados. Isso evita um erro comum: comparar o resultado de uma demonstração controlada com a tolerância que pode ser mantida de forma realista na produção normal.
Procure Evidências de Disciplina na Fabricação
A experiência de fabricação é importante quando aparece em processos visíveis, e não apenas em uma declaração sobre anos de atividade. Sinais úteis incluem procedimentos de montagem organizados, rastreabilidade de componentes, pontos de inspeção documentados, identificação clara da fiação, roteamento pneumático protegido, pontos de lubrificação acessíveis e registros de teste das funções da máquina que afetam a produção. Esses detalhes influenciam o comissionamento e a posterior localização de falhas.
A inspeção de fábrica deve se concentrar na configuração cotada. É razoável perguntar se a máquina será operada e testada antes do embarque, quais funções estão incluídas nesse teste e quais evidências podem ser fornecidas. Para equipamentos com movimentos programáveis, o teste deve abranger operações representativas, e não apenas o movimento dos eixos sem uma peça de trabalho. Para uma serra seccionadora, isso pode incluir o alinhamento do corte e da riscagem. Para um centro de usinagem CNC, pode incluir o comportamento da troca de ferramentas, a fixação da peça, os pontos de referência de usinagem e um programa de amostra adequado à configuração.
A seleção de componentes merece atenção cuidadosa, especialmente quando uma falha poderia interromper toda a linha. Motores, inversores, controladores, rolamentos, válvulas pneumáticas, sensores, caixas de engrenagens, bombas de vácuo, dispositivos de proteção elétrica e componentes de movimento linear não precisam ser idênticos em todas as máquinas. No entanto, devem ser adequados ao ciclo de trabalho e contar com um sistema claro de identificação de peças. Um orçamento que nomeia os componentes críticos é mais fácil de avaliar do que outro que utiliza descrições genéricas, como “peças elétricas de alta qualidade”.
A Linha de Produtos Pode Ser Importante, mas Apenas Quando Corresponde ao Processo
Uma ampla linha de produtos é valiosa quando o fluxo de produção inclui várias operações conectadas. Corte de painéis, nesting, furação, colagem de bordas, lixamento e movimentação de materiais afetam-se mutuamente. Um fornecedor familiarizado com toda a sequência tem maior probabilidade de identificar uma incompatibilidade, como uma lixadeira que se torna o gargalo após a instalação de um router CNC mais rápido, ou uma coladeira de borda sem as funções de refilo exigidas pelo material de borda selecionado.
Isso não significa que todos os itens de uma oficina precisem vir de uma única fonte. Um especialista focado pode ser a escolha mais forte para um processo tecnicamente exigente, desde que as responsabilidades de interface estejam claras. O ponto importante da comparação é se cada fornecedor entende onde sua máquina começa e termina dentro do fluxo de produção. Área ocupada pela máquina, direção de carregamento, altura de descarga, posição do duto de pó, conexão de ar comprimido, acesso ao painel elétrico e espaço para manutenção são detalhes práticos frequentemente ignorados até a instalação.
Analise os Orçamentos pelo Escopo, Não Apenas pelo Preço Total
Um orçamento significativo separa a máquina básica dos itens necessários para colocá-la em produção. Ferramentas, peças de reposição, dispositivos de carregamento, transportadores de descarga, conexões de extração de pó, opções de software, acessórios de segurança, assistência de instalação, embalagem, frete e disposições de comissionamento podem ser tratados de maneira diferente por diferentes fornecedores. Um item ausente não é automaticamente um problema, mas deve estar visível antes de o pedido ser realizado.
As descrições de configuração devem ser específicas o suficiente para evitar divergências posteriores. “Máquina automática de colagem de bordas” é uma definição ampla demais quando o processo necessário inclui pré-fresagem, arredondamento de cantos, raspagem, ranhuramento, manuseio de cola PUR ou processamento de peças estreitas. “Router CNC” não estabelece se o pacote inclui a potência do eixo, o banco de furadeiras, o magazine de ferramentas, o sistema de vácuo, o suporte para nesting ou o pós-processador de software necessários para o trabalho pretendido. Quanto mais o processo depende de uma função específica, mais claramente essa função deve aparecer na proposta técnica.
As condições de transporte e entrega merecem a mesma atenção. Máquinas industriais podem chegar como uma unidade, vários módulos ou acessórios embalados separadamente. Pergunte como o equipamento é protegido, se os conjuntos frágeis são fixados para o transporte, quais itens são removidos para envio e qual equipamento de elevação é necessário no destino. Um fornecedor deve ser capaz de fornecer as dimensões da máquina, as dimensões de transporte, os requisitos aproximados de manuseio e uma lista das preparações necessárias no local, sem tratar esses assuntos como secundários.
Teste o Suporte Antes de Precisar Dele
O serviço pós-venda é mais fácil de avaliar antes da compra, quando as questões técnicas revelam a qualidade da comunicação. Apresente uma pergunta realista sobre material, ferramentas, instalação ou configurações da máquina e observe a resposta. Uma resposta útil identifica as informações que faltam, explica a causa provável e indica uma próxima ação prática. Uma garantia genérica de suporte não demonstra como uma interrupção da produção será tratada.
A documentação técnica deve ser analisada como parte da comparação. Manuais de operação, diagramas elétricos, diagramas pneumáticos quando aplicável, programas de manutenção, listas de peças, referências de alarmes e instruções de configuração devem corresponder à configuração fornecida. Uma documentação clara reduz a dependência da memória e facilita o rastreamento de uma falha pela equipe de manutenção. Também é importante quando as máquinas mudam de responsável internamente ou quando um novo técnico ingressa na oficina.
O suporte a peças de reposição deve distinguir entre consumíveis de rotina e componentes críticos para o tempo de inatividade. Lâminas de serra, correias, fresas, abrasivos de lixamento, potes de cola, rolos de pressão e filtros têm padrões previsíveis de substituição. Sensores, acionamentos, módulos de controle, componentes de vácuo e conjuntos mecânicos especializados podem ser necessários com menos frequência, mas podem interromper a produção imediatamente. Pergunte como as peças são referenciadas, quais informações são necessárias para identificá-las, se há peças de reposição recomendadas para a partida e como é realizado o diagnóstico técnico antes do envio de uma substituição.
Use Demonstrações para Revelar Lacunas de Aplicação
Uma demonstração é mais valiosa quando utiliza trabalhos representativos, e não uma amostra idealizada selecionada pelo fornecedor. Forneça desenhos ou peças de amostra que incluam as características difíceis: travessas estreitas, pequenos furos próximos a uma borda, ranhuras longas, superfícies laminadas frágeis, painéis pesados, peças perfiladas ou padrões de furação repetitivos. O objetivo não é criar um teste irrealista; é verificar se a configuração da máquina e o método de operação são adequados ao trabalho que será realmente produzido.
Durante a demonstração, observe o ciclo completo. Observe como o material é carregado e referenciado, se as pinças ou zonas de vácuo o mantêm firmemente fixado, onde os cavacos se acumulam, com que rapidez as configurações mudam e se a peça acabada exige correção manual. Examine lascamento, qualidade das bordas, aparência das juntas, consistência do lixamento, posição dos furos e repetibilidade em várias peças. Uma única amostra aceitável tem valor limitado se os ajustes forem complicados ou se o resultado mudar após o aquecimento da máquina.
A produção deve ser avaliada como uma taxa de processo, e não como uma velocidade de destaque. Uma máquina que opera rapidamente, mas sofre interrupções frequentes para limpeza, ajuste de cola, substituição de ferramentas, correção de programação ou reposicionamento de material pode não ser adequada para uma combinação variada de pedidos. Por outro lado, uma máquina com uma taxa máxima menor pode fornecer resultados mais estáveis quando é mais fácil de configurar, manter e integrar ao trabalho anterior e posterior.
Compare a Comunicação Técnica e o Controle do Projeto
A qualidade da comunicação antes do pedido frequentemente prevê a qualidade da coordenação posterior. Fornecedores claros solicitam desenhos, requisitos de processo, condições elétricas, limitações de layout e detalhes dos materiais porque esses fatores afetam a seleção da máquina. Eles também devem identificar as premissas, em vez de deixá-las ocultas em uma proposta. Quando um requisito está fora da configuração padrão, a consequência técnica deve ser descrita claramente: equipamento adicional, alteração no tempo de ciclo, ferramentas adicionais, mudança na demanda de utilidades ou um método de produção diferente.
Para equipamentos maiores ou várias máquinas conectadas, estabeleça um único registro escrito do escopo antes do início da fabricação. Ele deve identificar números de modelo, funções incluídas, requisitos de utilidades, acessórios fornecidos, pontos de interface, documentação, expectativas de aceitação, arranjo de embalagem e contatos de serviço. Isso não é burocracia desnecessária. Evita uma fonte comum de frustração: cada lado presumir que um acessório, uma conexão ou uma função operacional estava incluído porque apareceu em uma discussão anterior ou imagem promocional.
A comparação se torna mais confiável quando cada proposta é medida em relação ao mesmo resumo de aplicação e aos mesmos critérios de aceitação. O fornecedor mais forte não é necessariamente aquele com a lista mais longa de recursos opcionais. É aquele cujos equipamentos, explicações técnicas, escopo de entrega e acordos de suporte permanecem consistentes quando analisados em relação à peça real, ao ritmo de produção e às condições de instalação.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.