


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Máquinas de Colagem de Bordas em PVC Comparadas: Adequação dos Sistemas de Cola à Produtividade dos Painéis
Uma máquina de colagem de bordas de PVC deve ser selecionada a partir do fluxo previsto de painéis, e não apenas da aparência desejada da borda. Em uma linha de armários ou móveis, uma coladeira de bordas pode parecer adequada durante um teste curto, mas se tornar o gargalo da produção quando painéis cortados chegam continuamente de uma serra, célula de nesting ou estação de furação. Atrasos no aquecimento da cola, recuperação lenta após peças do tamanho de portas, mudanças frequentes de cor e tempo de limpeza podem reduzir a capacidade útil muito antes de a máquina atingir sua velocidade de avanço anunciada.
A decisão prática é simples:EVA geralmente é a opção mais econômica para uma produção estável de médio volume; PUR se justifica quando umidade, calor e alta durabilidade da colagem são críticos; sistemas de ar quente são adequados para aplicações selecionadas de junta zero, mas exigem controle rigoroso de materiais e processos. A escolha correta depende do número máximo de painéis que chegam à coladeira, do material da borda, da resistência de colagem exigida e da quantidade de paradas que a linha pode tolerar.
Comece pelo fluxo de painéis, não pela velocidade nominal da máquina
A velocidade de avanço é apenas uma parte da produtividade. Uma máquina classificada para determinada faixa de metros por minuto pode não sustentar essa produção quando os operadores estão carregando componentes de armários mistos, trocando cores de PVC, refilando bordas espessas ou parando para manutenção da cola. Portanto, a avaliação técnica deve começar pelo padrão de trabalho real:
- Quantos painéis por turno precisam receber bordas, incluindo retrabalho e componentes pequenos?
- Qual é o comprimento médio do perímetro por painel?
- Os painéis são processados em lotes por cor e espessura ou em pedidos altamente diversificados?
- A coladeira de bordas recebe uma fila constante ou o corte a montante cria picos intermitentes?
- Quanto espaço de buffer existe antes e depois da máquina?
Uma linha que produz repetidamente laterais e portas de armários de cozinha pode organizar as peças por cor e espessura da borda, permitindo que um sistema com tanque de cola opere eficientemente por longos períodos. Uma marcenaria de móveis sob medida pode, em vez disso, processar PVC branco, cinza, amadeirado e escuro no mesmo dia, com transições frequentes entre bordas de revestimento de 0,4 mm e bordas resistentes a impactos de 1–2 mm. Nessa segunda situação, o tempo entre os trabalhos pode ser mais importante do que a velocidade máxima do transportador.
A preparação dos painéis faz parte do mesmo cálculo de produtividade. Lascas em uma borda de melamina, falta de esquadro ou dimensões inconsistentes dos painéis exigem avanço mais lento e aumentam o risco de linhas de cola visíveis. Equipamentos de corte a montante, como aBEAM SAW MJ6233, podem proporcionar um fluxo de colagem de bordas mais previsível quando seu sistema de posicionamento preciso e mesa de flutuação a ar são usados para preparar painéis de MDF, compensado, aglomerado ou melamina com dimensões consistentes. Seu comprimento máximo de corte de 3200 mm e velocidade de corte controlada por frequência fornecem um contexto útil ao compatibilizar a produção de corte com a capacidade a jusante, mas a coladeira de bordas ainda precisa de buffer suficiente para absorver mudanças de lote e o manuseio pelos operadores.
EVA hot-melt: prático para produção estável e custos controlados
O EVA continua sendo o sistema de cola mais comum porque é familiar, amplamente compatível com painéis de móveis padrão e comparativamente fácil de gerenciar. Os grânulos são fundidos em um tanque de cola e aplicados à borda do painel antes de a fita de PVC ser pressionada no lugar. É uma base sensata para empresas que produzem móveis de interior, móveis de escritório, guarda-roupas e componentes de armários em condições normais de uso.
Seus principais pontos fortes são a simplicidade operacional e o custo administrável dos consumíveis. Os sistemas EVA estão disponíveis em máquinas compactas de alimentação manual e em equipamentos de produção mais automatizados. O adesivo pode ser selecionado para diferentes cores, tempos abertos, viscosidades e condições de substrato. Para uma linha com lotes previsíveis, um tanque de cola com dimensionamento adequado pode manter uma película de aplicação estável e favorecer um bom fluxo de painéis.
As limitações tornam-se visíveis quando a produção muda com frequência. O EVA deixado no tanque pode se degradar durante aquecimento prolongado, especialmente se a máquina operar apenas de forma intermitente. Resíduos carbonizados podem afetar a aplicação de cola, criar linhas de colagem inconsistentes e aumentar o trabalho de limpeza. Uma máquina ligada antecipadamente, mas que aguarda os painéis, consome energia e expõe o adesivo a calor desnecessário. Os avaliadores técnicos devem perguntar com que rapidez o sistema de cola atinge a condição operacional, como o tanque é isolado, se a temperatura é controlada por zonas e quão facilmente os operadores podem limpar a área de aplicação.
O EVA também apresenta limites relacionados ao ambiente de uso. Sua colagem pode amolecer sob calor elevado, e sua resistência à umidade é inferior à de uma colagem PUR corretamente processada. Isso não torna o EVA inadequado para a maioria dos móveis de painel para interiores. Significa que o uso final esperado deve ser claramente definido. A estrutura de um guarda-roupa padrão e um gabinete de banheiro não devem receber automaticamente a mesma especificação de adesivo.
Onde a capacidade do EVA é frequentemente perdida
Na operação rotineira, os gargalos do EVA geralmente decorrem do manuseio, e não da química do adesivo. Peças finas e estreitas podem ser difíceis de guiar de forma consistente. Espessuras mistas de borda podem exigir ajustes da viga de pressão e do refilo. PVC escuro em painéis claros torna altamente visível até mesmo uma pequena inconsistência na linha de cola. Ao avaliar uma máquina de colagem de bordas de PVC, inspecione o rolo aplicador de cola, o sistema dosador, os rolos de pressão e o conjunto de pré-fresagem como um processo integrado. Uma borda limpa e esquadrejada com uma película uniforme de adesivo proporciona à zona de pressão uma chance realista de produzir uma colagem estável.
PUR: melhor desempenho ambiental, maior rigor operacional
O hot-melt PUR é escolhido quando o painel acabado precisa suportar condições mais exigentes: maior umidade, exposição periódica à água, temperaturas elevadas ou maior tensão de longo prazo na linha de colagem. É comumente considerado para móveis de cozinha e banheiro, interiores comerciais e aplicações nas quais a durabilidade da borda é um requisito importante de qualidade. Quando o PUR reage com a umidade, forma uma colagem reticulada que oferece maior resistência do que o EVA convencional.
Esse benefício vem acompanhado de uma carga de manutenção diferente. O PUR é reativo à umidade, portanto o manuseio do adesivo não pode ser tratado casualmente. O sistema deve limitar a exposição à umidade ambiente, e o gerenciamento do adesivo não utilizado deve seguir os procedimentos do fornecedor da máquina e do adesivo. Limpar resíduos de PUR negligenciados é muito mais difícil do que limpar contaminação comum de EVA. Um gerente de produção pode obter melhor desempenho de colagem, mas perder produção se a equipe não tiver uma rotina repetível de desligamento, purga e limpeza.
A produtividade com PUR deve ser avaliada em termos detempo útil de produção, e não apenas da velocidade do transportador. Um cartucho selado ou um sistema fechado de fornecimento de adesivo pode reduzir o risco de contaminação e proporcionar trocas mais limpas, mas pode introduzir restrições quanto ao formato dos consumíveis. Sistemas PUR a granel podem ser adequados para produção contínua, mas exigem melhores controles de armazenamento, abastecimento e manutenção. A melhor configuração depende de a linha operar o dia inteiro com uma especificação estável ou processar lotes menores com períodos prolongados de inatividade.
Uma decisão sobre PUR também deve considerar o comportamento de cura. A retenção inicial da borda após a prensagem não é igual ao desempenho final da colagem reticulada. Os painéis devem ser manuseados de acordo com os requisitos do processo do adesivo antes de usinagem agressiva a jusante, embalagem ou exposição ambiental. Isso é particularmente importante em linhas de alta produtividade, nas quais painéis recém-colados passam rapidamente para transportadores de retorno, furação ou montagem.
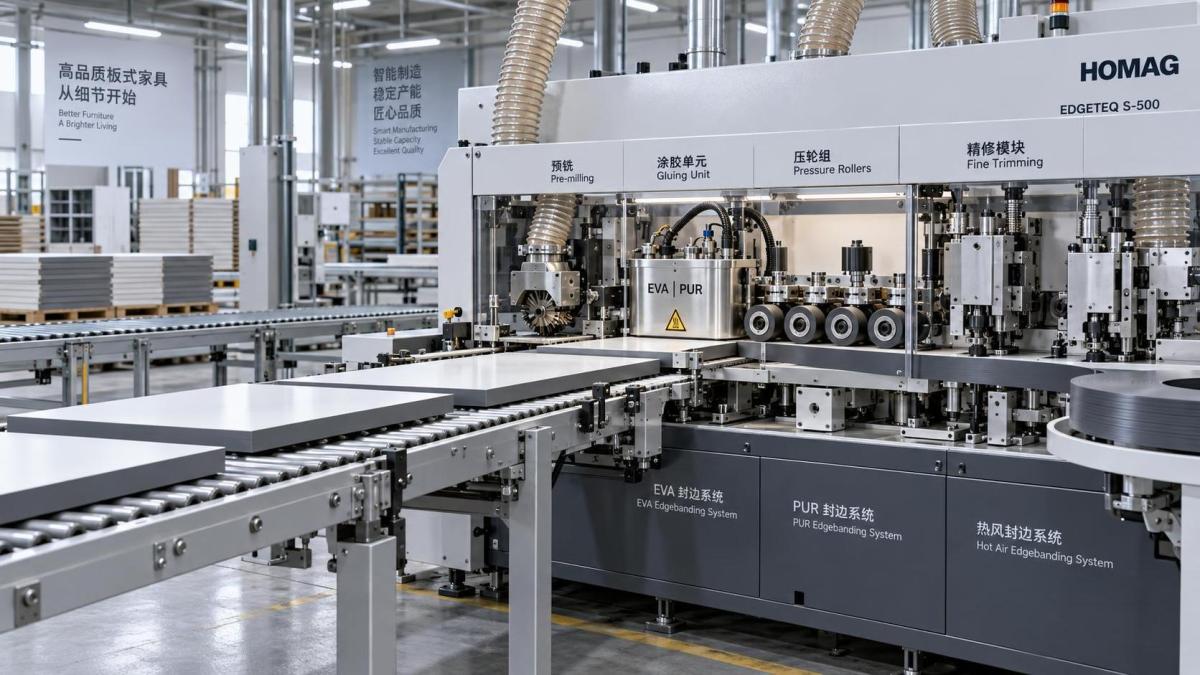
Colagem por ar quente e a expectativa de junta zero
Os sistemas de colagem de bordas por ar quente ativam uma camada funcional em material de borda compatível, em vez de aplicar uma película de cola separada a partir de um tanque. O resultado visível pode ser uma junta muito estreita ou quase invisível, o que é atraente para portas premium de armários, painéis decorativos brilhantes e combinações de bordas escuras com painéis em que uma linha de cola EVA seria mais perceptível.
A decisão não deve se basear apenas na aparência. O processamento por ar quente depende de fita de borda compatível, fornecimento estável de energia, pressão precisa e bordas de painel limpas. A seleção de materiais não é intercambiável: uma borda de PVC projetada para aplicação padrão com EVA pode não funcionar corretamente em um processo de ar quente. Os avaliadores devem verificar a especificação da fita de borda, a consistência da camada funcional, o substrato de painel previsto e os ajustes de máquina alcançáveis antes de presumir que um acabamento de junta zero está disponível.
Os sistemas de ar quente podem reduzir a limpeza relacionada ao tanque de cola e eliminar a correspondência convencional de cores do adesivo, mas introduzem outras sensibilidades. A entrada de energia deve ativar a camada funcional sem superaquecer a borda ou danificar superfícies decorativas. Taxa de avanço, temperatura ambiente, condição do painel e espessura da borda influenciam a janela do processo. Em uma linha com ampla variedade de cores de painéis e materiais de borda, a vantagem operacional pode ser significativa somente quando fitas compatíveis estão disponíveis de forma consistente e os dados dos trabalhos são controlados.
Para trabalhos padronizados de estruturas em alto volume, os requisitos adicionais de capital e material podem não melhorar o produto acabado o suficiente para justificar a mudança. Para frentes visíveis ou projetos nos quais a aparência da junta determina a aceitação, o ar quente pode ser a solução adequada. O ponto-chave é separar uma especificação visual da suposição generalizada de que todos os painéis exigem a mesma tecnologia.
A configuração da máquina determina se o sistema de cola consegue acompanhar
Depois que o método de adesivo é selecionado, a arquitetura da máquina determina se ele pode suportar a taxa de painéis pretendida. Uma coladeira de bordas compacta de um lado pode ser adequada quando os operadores carregam as peças uma de cada vez e a produção muda durante o dia. Ela se torna menos adequada quando a serra ou célula de nesting libera grandes lotes mais rapidamente do que o operador consegue orientar, inspecionar e alimentar.
Observe além da unidade de cola os módulos imediatamente antes e depois dela. A pré-fresagem é valiosa quando as bordas cortadas pela serra apresentam pequenas lascas, irregularidades ou quebra do laminado. Ela remove uma pequena quantidade de material para criar uma superfície de colagem mais uniforme, mas também acrescenta requisitos de manutenção de ferramentas e extração de pó. Em aglomerado revestido de melamina, uma pré-fresagem bem ajustada pode evitar que defeitos de borda sejam confundidos com um problema de adesivo.
Os rolos de pressão devem manter o PVC posicionado com precisão enquanto o adesivo ainda está dentro de sua janela de trabalho. O refilo de topo, refilo grosseiro, refilo fino, raspagem e polimento determinam então se a linha pode liberar um painel sem retoque manual. Uma alta velocidade de avanço tem valor limitado se as peças saem com cantos afiados, película rasgada, marcas de vibração ou excesso de adesivo que exige correção na bancada.
A automação deve corresponder à variação. Configuração orientada por código de barras, ajuste automático de espessura da borda, posicionamento por servo e armazenamento de receitas podem reduzir erros na produção mista. Em uma linha estável e repetitiva, esses recursos podem reduzir principalmente a mão de obra e o tempo de configuração. Em um ambiente de pedidos personalizados, podem impedir que posições incorretas de ferramentas e ajustes inconsistentes de pressão se tornem perdas recorrentes de qualidade. A questão da avaliação não é se a automação está disponível, mas se ela elimina uma fonte real de variação na atual mistura de painéis.
Use um teste comparativo realista
Um teste significativo deve incluir os painéis que geram mais dificuldade, não apenas placas de amostra limpas. Inclua o PVC mais espesso e o mais fino planejados, combinações claras e escuras, perfis estreitos, laterais longas de armários e painéis com bordas típicas de corte por serra. Execute peças suficientes para observar a estabilidade térmica e a aplicação de adesivo após a máquina atingir a condição normal de operação.
- Confirme a espessura, o esquadro e a condição da borda do painel antes de entrar na máquina.
- Registre o tipo de adesivo, o ajuste de temperatura, a velocidade de avanço, a especificação da fita de borda e a configuração de pressão.
- Inspecione a colagem imediatamente após o processamento e verifique depois a ocorrência de descolamento, folgas, extravasamento e danos nos cantos após o tempo de manuseio adequado.
- Meça quanta intervenção do operador é necessária para configuração, limpeza e correção de defeitos.
- Compare os painéis concluídos por hora de trabalho, incluindo interrupções, em vez de contar apenas o tempo de deslocamento no transportador.
Essa abordagem revela um erro frequente de compra: selecionar uma máquina com base em sua velocidade no melhor cenário, ignorando as perdas causadas por mudanças reais de trabalho. A máquina de colagem de bordas de PVC preferida é aquela que produz consistentemente painéis aceitáveis no ritmo de produção exigido, com um processo de cola que a equipe de manutenção consegue sustentar. Os sistemas EVA, PUR e de ar quente têm cada um um lugar válido, mas somente quando o comportamento do adesivo, a preparação do painel, a compatibilidade de materiais e os padrões diários de operação são avaliados como um único sistema de produção.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.