


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Checklist para Seleção de Fabricante de Máquinas de Aplainar e Lixar: 7 Certificações Técnicas Inegociáveis para Linhas de Fresagem de Madeira Maciça para Serviço Pesado
Hora៖Sep 15, 2026
Autor:
Número de visualizações:
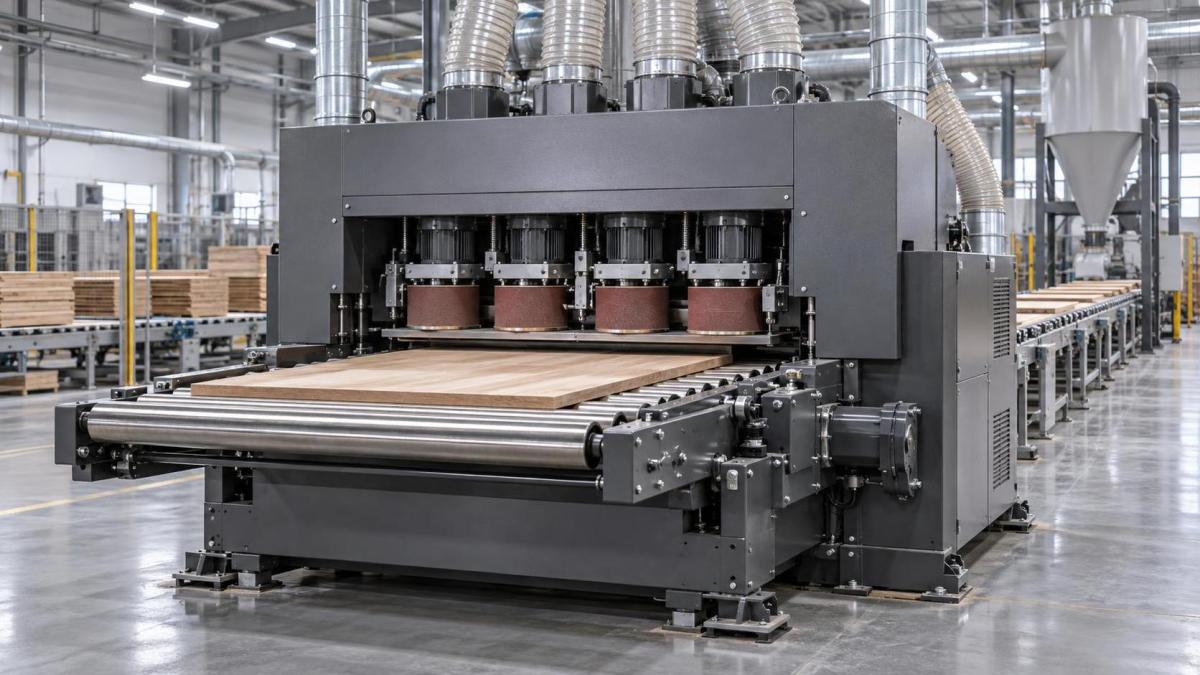
Linhas de fresagem de madeira maciça para serviço pesado operam sob extrema tensão mecânica, carga térmica e restrições de tolerância dimensional. Nesse contexto, uma máquina de aplainamento e lixamento não é uma ferramenta de acabamento independente — é um nó integrado em um sistema contínuo de fluxo de material, no qual a consistência da superfície, a repetibilidade da espessura e a integridade das bordas determinam diretamente o sucesso da usinagem subsequente, a resistência da linha de cola e o rendimento final do produto. Os avaliadores técnicos responsáveis pelas compras não avaliam as máquinas isoladamente; eles verificam se a disciplina de engenharia, a governança da qualidade e o rigor de conformidade do fabricante conseguem sustentar o desempenho durante turnos de 12 a 16 horas, ao longo de anos de alimentação de madeiras duras abrasivas (por exemplo, carvalho, bordo, freixo) e sob condições variáveis de umidade ambiente e carga de poeira.
Essa validação começa — não pelo preço, prazo de entrega ou mesmo especificações técnicas — mas por certificações técnicas verificáveis e inegociáveis. Elas não são meras formalidades documentais. São evidências de uma filosofia de projeto incorporada, de controle de processo rastreável e de compromisso institucional com a segurança funcional e a confiabilidade metrológica. Abaixo estão sete certificações que devem ser verificadas *antes* de qualquer avaliação técnica avançar — e por que cada uma delas é importante operacionalmente, e não apenas administrativamente.
**1. Marcação CE com Declaração de Conformidade completa EN 692:2014 + EN 693:2015**
A marcação CE por si só é insuficiente. Para máquinas de aplainamento e lixamento utilizadas em linhas de fresagem para serviço pesado, as normas harmonizadas aplicáveis são EN 692:2014 (prensas mecânicas) e EN 693:2015 (prensas hidráulicas) — e não diretivas genéricas de máquinas. Essas normas exigem requisitos específicos para a arquitetura de parada de emergência (canal duplo, categoria 3/4), tempo de resposta do intertravamento das proteções (<250 ms) e mecanismos de limitação de força nos rolos de avanço para evitar o enredamento. Um fabricante que fornece apenas um certificado CE genérico — sem fazer referência a essas normas exatas e sem incluir relatórios de teste de um Organismo Notificado acreditado (por exemplo, TÜV Rheinland, SGS) — não demonstrou conformidade com a lógica de segurança física exigida em ambientes de alta produtividade e operação intensiva.
**2. Certificação ISO 9001:2015 validada em relação aos processos reais de produção**
A certificação ISO 9001 deve abranger todo o escopo do projeto de máquinas de aplainamento e lixamento, tratamento térmico de peças fundidas, usinagem de precisão de placas de leito e conjuntos de cabeçote, e montagem final — e não apenas “vendas e serviços”. Os avaliadores técnicos devem solicitar a declaração de escopo do certificado e verificar se ela inclui explicitamente “projeto e fabricação de lixadeiras-aplainadoras multicabeçote para processamento de madeira maciça”. Mais importante ainda, solicite o relatório mais recente de auditoria interna que abranja os registros de calibração dos centros de usinagem CNC utilizados para fresar as guias do leito e os alojamentos dos fusos. Compensação inconsistente de expansão térmica durante o envelhecimento das peças fundidas ou retificação não calibrada dos trilhos-guia se manifesta diretamente como variação de espessura >±0.05 mm em tábuas de 3 metros — um defeito que resulta em quebra de fresas de roteadores CNC e delaminação de lâminas de madeira.
**3. Documentação do Sistema de Gestão Ambiental ISO 14001:2015 que abranja a integração de lubrificação & extração de poeira**
Isso não se refere a relatórios corporativos de sustentabilidade. Reflete como o fabricante projeta as interfaces entre a máquina e seu ecossistema operacional. A conformidade com a ISO 14001 exige controle documentado de substâncias perigosas — incluindo a seleção de óleo hidráulico (biodegradável versus à base mineral), o uso de solventes no acabamento de pintura de componentes fundidos e as especificações da interface de coleta de poeira (curvas de perda de pressão estática, tolerâncias de flange, integração de ventilação contra explosão). Máquinas fornecidas sem controles ambientais verificados frequentemente são entregues com bocais de poeira subdimensionados (por exemplo, 180 mm nominais, mas diâmetro interno real <172 mm), causando colapso do fluxo de ar em sistemas centralizados de extração e rápido carregamento das correias abrasivas.
**4. Protocolo de calibração ISO 534:2018 para sistemas de medição de espessura**
O sensor de espessura integrado da máquina — seja por triangulação a laser ou micrômetro de contato — é tão confiável quanto sua cadeia de calibração rastreável. A ISO 534:2018 define procedimentos para calibrar instrumentos de medição de espessura utilizados em painéis à base de madeira e madeira maciça. Um fabricante em conformidade mantém blocos de referência certificados (rastreáveis ao NIST, com planicidade de ±0.002 mm), realiza calibração interna em intervalos definidos (e não apenas no envio) e fornece certificados de calibração que mostram os orçamentos de incerteza para cada canal de sensor. Sem isso, os circuitos automatizados de feedback de espessura sofrem desvio ao longo do tempo, levando a erros cumulativos em operações de múltiplas passagens — especialmente críticos ao usinar peças brutas de nogueira de 40 mm até 18 mm para núcleos de tampos de mesa laminados.
**5. Certificação ATEX da Diretiva 2014/34/EU Categoria 2G para interfaces de extração de poeira**
A fresagem de madeira maciça gera poeira combustível classificada como St-1 ou St-2 conforme a EN 1127-1. Se a lixadeira-aplainadora se integra diretamente a um sistema central de coleta de poeira — ou se seu ciclone integrado descarrega em uma rede compartilhada de dutos — a saída de poeira, a tubulação interna e os invólucros dos motores da máquina devem possuir certificação ATEX Categoria 2G. Isso não é opcional para instalações na UE, Reino Unido ou Turquia. Interfaces não certificadas podem invalidar o documento de proteção contra explosões (EPD) de toda a instalação e provocar paralisações obrigatórias durante inspeções de saúde ocupacional. Fabricantes que omitem a documentação ATEX geralmente dependem de invólucros “estanques à poeira” — um termo sem reconhecimento regulatório — em vez de projetos certificados Ex d à prova de chamas ou Ex e de segurança aumentada.
**6. Relatório de avaliação de severidade de vibração ISO 10816-3:2016 para conjuntos de acionamento principal**
A vibração está diretamente relacionada à vida útil por fadiga dos rolamentos, à estabilidade de rastreamento da correia e à consistência do acabamento superficial. A ISO 10816-3 especifica limites aceitáveis de velocidade de vibração (mm/s RMS) para máquinas industriais que operam a velocidades >600 rpm. Para cabeçotes de aplainamento e lixamento que giram a 3,000–4,500 rpm, a vibração medida deve permanecer abaixo de 2.8 mm/s (Zona B) sob condições de carga total — e não em marcha lenta. Solicite o relatório completo de teste: pontos de medição (alojamentos dos rolamentos, suportes do motor de acionamento), análise de espectro (frequências dominantes que indicam desbalanceamento versus desalinhamento) e condições de carga (velocidade de avanço da tábua, espécie, teor de umidade). Máquinas que falham nesse teste apresentam falha prematura de rolamentos dos rolos (<12 meses), pressão de lixamento inconsistente e marcas de vibração visíveis com ampliação de 10×.
**7. Certificação EN 13218:2021 para precisão de máquinas-ferramenta — especificamente para lixadeiras-aplainadoras**
A EN 13218:2021 substitui as normas ISO 230 mais antigas para máquinas-ferramenta de madeira. Ela define procedimentos de teste para precisão geométrica (por exemplo, retilineidade do movimento da mesa de avanço, paralelismo entre o eixo do cabeçote de lixamento e a superfície da mesa, perpendicularidade dos cabeçotes verticais), desvio térmico ao longo de ciclos de 8 horas e repetibilidade do ajuste de espessura (desvio máximo ≤0.02 mm em 50 ciclos). Fundamentalmente, ela exige testes sob carga representativa — utilizando tábuas reais de madeira dura, e não peças de teste de alumínio. Fabricantes que alegam “conformidade ISO 230” sem certificação EN 13218:2021 não validaram o desempenho sob carga térmica e mecânica em condições reais. Essas sete certificações constituem uma barreira de diligência técnica — não uma lista de verificação a ser simplesmente marcada, mas um filtro para expor lacunas na maturidade da engenharia. Um fabricante capaz de apresentar todos os sete documentos, com alinhamento consistente de escopo e verificação por terceiros, demonstrou controle sobre ciência dos materiais (fundição, tratamento térmico), mecânica de precisão (rigidez do leito, dinâmica do fuso), arquitetura de segurança (lógica de emergência, contenção de explosões) e rastreabilidade metrológica (espessura, vibração, geometria). Qualquer coisa inferior indica uma responsabilidade de qualidade fragmentada — em que P&D, produção e conformidade operam como silos. Essa fragmentação torna-se visível somente após o comissionamento: em paradas não planejadas, frequência de recalibração, taxas de refugo acima de 4.2% ou incapacidade de manter espessura de ±0.1 mm entre lotes de espécies mistas. Para os avaliadores técnicos, verificar essas certificações não é uma sobrecarga processual. É o sinal disponível mais precoce de que a máquina se comportará conforme projetada — ou de que as metas de produtividade da linha já estão comprometidas antes de a primeira tábua ser alimentada.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.