


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como interpretar um orçamento de máquina para marcenaria sob medida: escopo de engenharia, prazo de entrega e riscos
Uma cotação para uma máquina de marcenaria personalizada deve ser interpretada como um limite operacional proposto, e não como uma lista de peças adquiridas. O preço cotado é importante, mas não pode ser comparado de forma significativa até que as premissas de engenharia por trás dele estejam visíveis. Duas propostas podem descrever o mesmo tamanho de painel, número de fusos ou velocidade de alimentação, mas abranger condições de material, limites de automação, responsabilidades de ferramental, trabalhos de instalação e critérios de aceitação muito diferentes.
Comece fazendo uma pergunta simples:qual resultado de produção o fornecedor realmente se compromete a entregar? Uma descrição de máquina como “linha automática de furação e fresagem” é ampla demais para uma comparação técnica. O documento útil relaciona a peça de trabalho pretendida, a sequência de usinagem, a condição de saída e a expectativa de desempenho a uma configuração de máquina definida. Quando essas conexões estão ausentes, a cotação deixa margem para interpretações incompatíveis após a realização do pedido.
Leia o Escopo como uma Definição de Processo
O escopo deve descrever o material antes de entrar na máquina, as operações realizadas em seu interior e o estado em que ele sai. No processamento de painéis, isso inclui material da chapa, faixa de espessura, limites de comprimento e largura, condição superficial, bordas de referência, padrões de furos, ranhuras, perfis de fresagem e qualquer etiquetagem ou classificação necessária. No processamento de madeira maciça, direção das fibras, variação de umidade, retidão do material, nós, peças empenadas e requisitos de fixação podem afetar o projeto muito mais do que apenas as dimensões nominais.
Uma faixa de trabalho cotada é frequentemente mal compreendida. Uma máquina capaz de aceitar um painel grande não necessariamente mantém a mesma precisão, tempo de ciclo ou estabilidade de fixação em todos os tamanhos dentro dessa faixa. Uma peça estreita pode precisar de suportes auxiliares. Uma chapa fina e flexível pode exigir uma configuração de vácuo diferente da usada para uma lateral espessa de gabinete. Componentes longos podem exigir suporte de entrada e saída que não está incluído no preço base da máquina.
Procure identificar o datum de referência utilizado durante a usinagem. Se as posições dos furos, perfis de borda ou ranhuras forem referenciados a partir de uma borda empurrada, a qualidade dessa borda passa a fazer parte da premissa do processo. Se um painel for posicionado por batentes a vácuo, pinos mecânicos ou um sistema de referência baseado em câmera, a cotação deve deixar claro quais superfícies são usadas para o posicionamento e o que acontece quando uma chapa está arqueada ou sua borda não está em esquadro. Uma máquina de precisão não pode compensar indefinidamente uma condição de referência indefinida.
A rota de usinagem merece a mesma atenção. Uma cotação pode informar que uma máquina fura, refila ou fresa, mas a sequência determina se o resultado é viável. Furar antes de fresar pode ser correto quando todas as coordenadas dos furos utilizam um datum inicial do painel. Fresar primeiro pode ser necessário quando a borda final é a verdadeira referência. Nenhuma das abordagens é automaticamente superior; a configuração correta depende da geometria da peça, do método de nesting, das tolerâncias e de as estações posteriores precisarem reconhecer a borda usinada.
Separe as Funções Incluídas das Funções Implícitas
Muitas lacunas de projeto surgem de uma função que parece inerente ao nome de uma máquina, mas não está listada como equipamento fornecido. “Carregamento automático” pode significar uma mesa elevatória e um elevador a vácuo, ou pode significar apenas que a máquina aceita peças de um transportador existente. “Troca de ferramentas” pode incluir um magazine, mas excluir porta-ferramentas, pinças, ferramentas de corte, equipamentos de pré-ajuste e os dados de ferramenta necessários para executar um programa. “Conexão para coleta de pó” pode significar apenas uma porta para duto, sem ventiladores, dutos, registros de ar, controle elétrico ou verificação de fluxo de ar.
Leia cada inclusão e exclusão como uma fronteira entre o fornecedor da máquina e a instalação. A fronteira deve abranger mais do que os conjuntos principais. Ela deve identificar responsabilidades pelo gabinete de controle, cabos entre máquinas, tubulação pneumática, suprimentos de lubrificação, fundações, materiais de nivelamento, equipamentos de descarga, proteções de segurança nas interfaces e dispositivos de transferência de peças. Uma linha pode estar mecanicamente completa e, ainda assim, não poder operar porque um pequeno item de interface foi considerado como fornecimento de outra parte.
- Manuseio de materiais: estabeleça se o carregamento, giro, buffer, alinhamento e descarregamento são manuais, semiautomáticos ou integrados. Um transportador de transferência não é necessariamente um sistema que corrige a orientação da peça.
- Pacote de ferramental: diferencie os fusos e agregados instalados das ferramentas de corte necessárias para as peças cotadas. A geometria da ferramenta, a qualidade da borda, a evacuação de cavacos e as expectativas de vida útil da ferramenta influenciam tanto a capacidade quanto o acabamento.
- Programação: esclareça se o preço inclui programas de amostra, um pós-processador, software de nesting, bibliotecas de peças, lógica de código de barras e acesso a parâmetros editáveis da máquina.
- Utilidades: registre a alimentação elétrica, a qualidade do ar comprimido, a demanda de vácuo, os requisitos de extração de pó e quaisquer requisitos de resfriamento em termos que possam ser verificados em relação ao local de instalação pretendido.
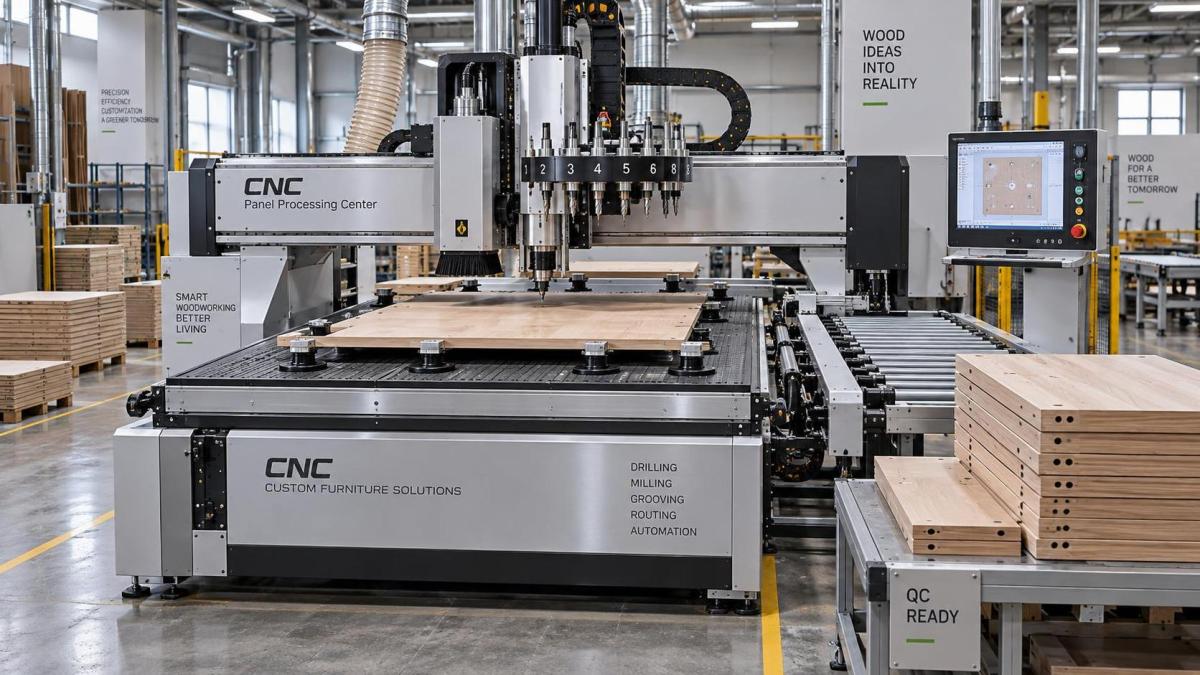
As Especificações Precisam de Condições Operacionais
As tabelas técnicas frequentemente contêm valores precisos que ainda assim não definem o resultado entregue. Velocidade de avanço, velocidade do fuso, precisão de posicionamento e potência instalada são úteis apenas quando vinculadas a uma peça de trabalho e a uma condição de usinagem. Uma alta velocidade de deslocamento descreve o movimento do eixo entre cortes; ela não comprova uma alta taxa de corte em compensado denso, chapa laminada, madeira dura ou painéis compostos abrasivos. Da mesma forma, a potência do fuso não revela o torque disponível na velocidade selecionada, o diâmetro da fresa ou a profundidade e a largura do corte.
As alegações de tempo de ciclo merecem uma discriminação. Uma estimativa realista separa carregamento, escaneamento ou posicionamento, fixação, usinagem, trocas de ferramenta, transferência, descarregamento e qualquer tempo de espera criado por equipamentos posteriores. Uma máquina pode concluir seu ciclo interno rapidamente enquanto a linha produz menos peças acabadas porque o descarregamento é manual ou uma estação de aplicação de fita de borda não consegue aceitar peças na mesma velocidade. A capacidade cotada deve, portanto, identificar se se refere ao ciclo da máquina, à produtividade teórica ou à produção acabada sob um mix de peças acordado.
A precisão deve ser tratada da mesma maneira. Uma especificação de posicionamento não equivale automaticamente à precisão de furos em relação à borda em um painel acabado. O resultado final é influenciado pelo movimento da chapa, repetibilidade do dispositivo de fixação, batimento da ferramenta, condições térmicas, desgaste da fresa, qualidade da borda de referência e método de medição. Uma cotação que promete uma tolerância deve indicar qual característica é medida, em qual material, após qual operação e com qual datum. Sem esse detalhe, uma parte pode medir a distância entre centros de furos enquanto a outra avalia a posição do furo em relação a uma borda refilada.
O Prazo de Entrega Começa com a Engenharia Congelada
O prazo de entrega só é confiável quando as entradas de projeto estão suficientemente definidas. Uma declaração como “entrega em um número especificado de semanas após o depósito” deve ser lida juntamente com as condições que iniciam o cronograma de produção. Se desenhos, peças de amostra, interfaces de software, detalhes de tensão ou escolhas de ferramental permanecerem em aberto, o prazo nominal de entrega poderá descrever o tempo de montagem na fábrica, em vez do período completo do projeto.
Trabalhos personalizados normalmente passam por várias etapas: confirmação das especificações técnicas, layout detalhado ou desenhos, aquisição de componentes, fabricação, montagem, testes internos, aceitação pré-embarque, embalagem, transporte, instalação, comissionamento e aceitação final. Cada etapa pode revelar uma questão que altera a seguinte. Um tamanho de painel revisado pode alterar o dispositivo de fixação a vácuo. Uma decisão tardia de adicionar um leitor de código de barras pode afetar o gabinete elétrico, a lógica do software e o espaçamento dos transportadores. Essas são mudanças de engenharia, não pequenas alterações administrativas.
A cotação deve identificar o ponto a partir do qual as alterações passam a ser cobradas ou estendem o prazo de entrega. Também deve informar como as alterações são documentadas. Uma discussão por e-mail não substitui adequadamente um desenho revisado, uma lista de equipamentos aprovada ou uma especificação de programa atualizada. Quando uma máquina personalizada faz interface com equipamentos existentes, a interface dimensional, a altura de transferência, a troca de sinais, a divisão das proteções e a lógica de parada de emergência precisam ser aprovadas antes da fabricação. Deixá-las para a instalação transfere a incerteza de projeto para a fase mais cara do projeto.
O cronograma de transporte é outra questão separada. Conclusão na fábrica, prontidão para embarque, partida da embarcação, chegada ao porto, entrega terrestre e disponibilidade do local são datas distintas. As dimensões da embalagem e os pesos das seções da máquina devem estar disponíveis com antecedência suficiente para confirmar o equipamento de descarregamento, as rotas de acesso, as folgas de portas, a carga do piso e o espaço de montagem. Uma máquina que passa pela entrada de um edifício desmontada ainda pode exigir tempo adicional de montagem e arranjos de elevação que não estavam incluídos no escopo inicial de instalação.
Os Critérios de Aceitação Transformam Alegações em Compromissos Testáveis
Um teste de aceitação em fábrica deve utilizar peças representativas, e não uma peça de demonstração conveniente. A amostra deve refletir a construção esperada da chapa, espessura, sensibilidade de acabamento, características de usinagem e sequência de produção. Um painel retangular simples com alguns furos não revelará problemas que aparecem em uma travessa estreita, uma grande lateral de gabinete, uma chapa laminada propensa a lascamento ou um componente que exige várias trocas de ferramenta.
O protocolo de teste deve indicar o que é fornecido para teste, quem aprova os programas, quantas peças são processadas, quais dimensões são inspecionadas e como resultados não conformes são tratados. Deve distinguir o ajuste da primeira peça da repetibilidade após o estabelecimento das configurações. Uma peça usinada corretamente pode ser obtida por intervenção manual; peças repetidamente conformes fornecem evidências mais fortes de que o posicionamento, a fixação, a usinagem e a lógica de controle estão funcionando em conjunto.
A qualidade superficial não deve ser deixada como uma impressão visual quando ela é importante para o produto pretendido. Lascamento de bordas, rupturas em furos passantes, marcas de queima, arrancamento de fibras, danos ao laminado e marcas de ferramentas têm causas diferentes. Alguns estão relacionados à seleção da fresa e à velocidade de avanço, enquanto outros indicam suporte traseiro insuficiente, fixação inadequada, direção de corte incorreta ou extração deficiente. O documento de aceitação não precisa prescrever todas as soluções, mas deve definir o resultado aceitável e a condição do material utilizada para julgá-lo.
A aceitação do software requer o mesmo cuidado. Confirme a origem dos dados de produção, formatos de arquivo, regras de nomenclatura, orientação das peças, tratamento de erros, idioma dos alarmes, método de backup e a capacidade de restaurar uma configuração de funcionamento conhecida. Se uma máquina receber dados de um sistema anterior de projeto ou produção, teste a transferência real em vez de um arquivo de demonstração preparado manualmente. Uma linha pode passar nos testes mecânicos e ainda assim ser inadequada para a produção rotineira porque identificadores de peças, coordenadas de usinagem ou instruções de fresagem são interpretados de maneira diferente na interface.
As Comparações de Preços Devem Expor a Alocação de Riscos
Uma cotação mais baixa pode refletir um projeto realmente mais simples, mas também pode colocar mais trabalho fora do escopo do fornecedor. Comparar apenas os totais oculta essa diferença. Estruture a comparação em torno da condição de produção entregue: hardware da máquina, ferramental, automação, software, utilidades, trabalho no local, treinamento, materiais de teste, documentação, peças de reposição e suporte de comissionamento. O objetivo não é forçar propostas idênticas; é revelar onde seus limites diferem.
Preste atenção especial a previsões expressas em termos amplos, como “configuração padrão”, “treinamento básico” ou “suporte remoto”. Essas expressões precisam de conteúdo mensurável. Treinamento básico pode significar uma breve entrega funcional ou uma sessão estruturada que abrange configuração, offsets de ferramenta, recuperação de alarmes, lubrificação, carregamento de programas e inspeção diária. O suporte remoto depende do acesso à rede, das permissões do sistema de controle, dos requisitos de idioma e da capacidade do pessoal do local de realizar com segurança as verificações solicitadas.
As peças de reposição recomendadas devem ser separadas em itens de desgaste, itens críticos de recuperação e estoque opcional. Rolamentos, correias, sensores, componentes pneumáticos, pinças, vedações de vácuo e dispositivos elétricos não têm a mesma urgência de substituição. A questão útil é se uma peça com falha interromperia a produção e se ela pode ser identificada e substituída sem alinhamento ou calibração especializados. Uma lista de peças de reposição com números de peça, quantidades e aplicabilidade é mais útil do que uma declaração genérica de que os consumíveis estão disponíveis.
A cotação mais sólida não é necessariamente o documento mais longo. É aquela que torna a promessa de produção, os limites de engenharia, as premissas de prazo e o método de aceitação suficientemente claros para que discussões posteriores possam ser resolvidas com base em evidências acordadas. Onde permanecer incerteza, registre-a como um item técnico em aberto antes da aprovação. Questões não resolvidas não desaparecem após o pedido de compra; elas normalmente retornam como atrasos, solicitações de alteração ou discussões sobre o que se esperava que a máquina fizesse.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.