


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Furação CNC de painéis de madeira em seis lados vs. três lados
A perfuração em seis lados costuma ser a opção mais adequada quando os painéis de móveis precisam regularmente de furos em ambas as faces largas e em várias bordas, e quando é importante reduzir o giro dos painéis. Uma máquina de três lados pode ser uma opção mais econômica quando a maior parte do trabalho se enquadra nas direções de perfuração que ela pode alcançar e as operações restantes podem ser concluídas sem interromper a produção.
A diferença não se resume ao número indicado na descrição da máquina. Um painel pode ter furos para suportes de prateleira em uma face, furos para conectores ao longo de duas bordas e furos de fixação na face oposta. A possibilidade de uma determinada máquina CNC para perfuração de painéis de madeira concluir esse padrão em uma única passagem depende da disposição dos fusos, do manuseio do painel, do software e do acesso ao redor dos grampos. Por isso, é mais útil comparar as máquinas com base em desenhos reais dos painéis do que apenas nos nomes dos modelos.
Comece pelas faces que a máquina consegue alcançar
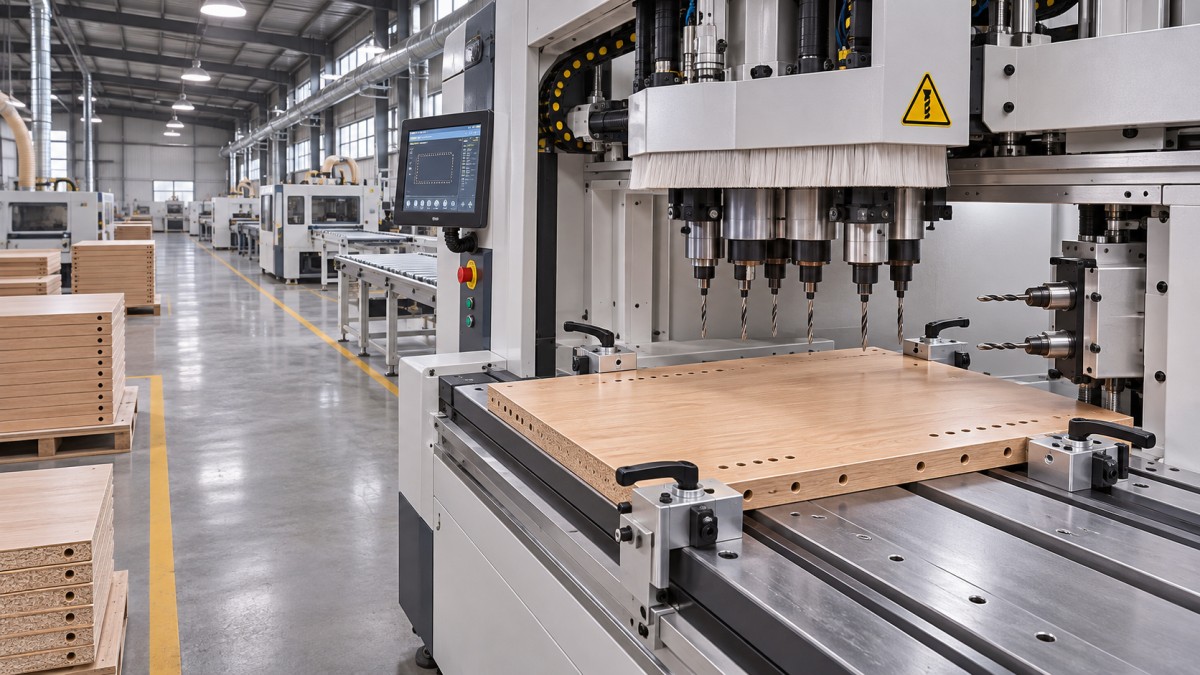
Um painel retangular tem seis faces: as superfícies superior e inferior e quatro bordas. Uma configuração CNC de perfuração em seis lados foi projetada para usinar as seis faces, normalmente com unidades de perfuração e sistemas de posicionamento do painel que permitem o acesso às superfícies superior e inferior e às bordas. Dependendo da máquina e do programa, isso pode reduzir ou eliminar a necessidade de virar o painel manualmente entre as operações.
“Três lados” é uma descrição de compra menos precisa. Em geral, indica que a máquina pode perfurar um conjunto mais limitado de faces ou direções do painel, mas os fornecedores não usam necessariamente o termo da mesma maneira. Uma configuração pode oferecer perfuração vertical por cima e perfuração horizontal em direções selecionadas; outra pode alcançar uma combinação diferente. Peça um diagrama que mostre as faces acessíveis e as direções dos fusos, em vez de presumir que todas as máquinas de três lados processam as mesmas três faces.
Nenhuma das denominações garante que todos os furos possam ser feitos sem reposicionar o painel. Um grampo pode cobrir um furo necessário, uma peça curta pode exigir um método especial de manuseio ou a unidade de perfuração pode não ter a broca ou o curso necessários. Uma configuração de seis lados descreve o potencial de acesso da máquina, não garante que cada componente será processado em um ciclo contínuo.
Converta os desenhos dos painéis em requisitos para a máquina
Antes de solicitar cotações, selecione um conjunto representativo de componentes, em vez de se basear apenas no desenho mais complexo. Inclua peças de grande volume, painéis pequenos e grandes, componentes finos e peças com furos em faces opostas. Identifique cada operação por face, diâmetro, profundidade e orientação. Separe os furos passantes dos furos cegos e indique quaisquer ranhuras ou operações de fresagem que façam parte do mesmo processo.
Em seguida, peça a cada fornecedor que associe essas operações à máquina proposta. A resposta deve indicar quais furos são perfurados por cima ou por baixo, quais são perfurados horizontalmente e quais exigem uma segunda preparação. Não presuma que uma máquina de perfuração inclui fresagem ou abertura de ranhuras apenas porque essas operações aparecem no projeto do móvel. Verifique separadamente os fusos, as ferramentas de corte, a área de trabalho e as funções do software relevantes.
A distribuição do trabalho é tão importante quanto a peça mais exigente. Se apenas um componente ocasional precisar de um furo na face oposta, uma operação secundária pode ser razoável. Se a perfuração da face oposta for necessária em toda a produção diária, descarregar, virar, reposicionar e carregar novamente os painéis repetidamente pode se tornar uma parte significativa do fluxo de trabalho. Nesse caso, é mais provável que uma máquina de seis lados justifique sua capacidade adicional.
Verifique a faixa de dimensões dos painéis, não apenas o máximo
As dimensões máximas dos painéis de uma máquina são fáceis de comparar, mas o comprimento e a largura mínimos podem ser igualmente decisivos. Peças curtas ou estreitas podem ser difíceis de prender sem obstruir a área de perfuração. Confirme as dimensões mínimas e máximas das peças, a faixa de espessura permitida e se peças pequenas exigem um suporte, uma preparação especial ou um processo separado.
Identifique também os furos próximos às bordas e aos cantos dos painéis. Os fornecedores devem confirmar as distâncias em relação às bordas, a profundidade de perfuração horizontal, o alcance dos fusos e as restrições causadas por grampos ou suportes. Uma face nominalmente acessível não é útil se a máquina não consegue posicionar o furo necessário no local especificado no desenho.
Compare o ciclo completo, incluindo o manuseio
O tempo de perfuração da máquina representa apenas parte do ciclo de produção. Uma comparação justa inclui carregamento, seleção do código de barras ou do programa, fixação, posicionamento, perfuração, eventual reposicionamento dos grampos, descarregamento e movimentação para a operação seguinte. Para equipamentos de três lados, inclua o tempo e o espaço necessários para virar o painel ou transferi-lo para outra máquina. Para equipamentos de seis lados, inclua quaisquer movimentos adicionais de posicionamento ou dos grampos necessários para alcançar os furos requeridos.
Peça aos fornecedores estimativas de tempo de ciclo para os mesmos desenhos e condições de operação. A comparação deve especificar se o carregamento é manual ou automático, como os programas são selecionados e se a estimativa inclui todos os furos necessários. Um ciclo curto de perfuração simulado não é comparável ao ciclo completo de uma peça, que inclui manuseio e reposicionamento.
O tamanho do lote também altera o cálculo. Painéis repetitivos podem tornar atraente uma preparação simples, sobretudo quando o operador consegue processar com eficiência a face restante em uma etapa separada. Uma produção com variedade de peças pode dar mais importância à transferência de programas, à identificação e à prevenção de erros quando os painéis mudam com frequência. Considere se a máquina consegue ler os arquivos de produção já utilizados na oficina e que trabalho é necessário para convertê-los em programas de perfuração.
Vá além da primeira cotação da máquina
O preço de compra deve ser comparado com o custo de todo o processo proposto. Uma máquina de menor preço pode exigir mão de obra adicional, uma segunda estação de trabalho, mais espaço no chão de fábrica ou uma área de armazenamento intermediária. Uma máquina com mais recursos pode exigir um investimento inicial maior, ferramentas adicionais e manutenção mais exigente. Nenhuma configuração é automaticamente mais econômica ao longo de sua vida útil.
Faça uma comparação simples usando dados da sua própria operação e as cotações dos fornecedores:
- Escopo inicial: máquina, unidades de perfuração, ferramentas, licenças de software, instalação, treinamento e qualquer equipamento de movimentação de materiais.
- Trabalho operacional: mão de obra prevista para carregamento, descarregamento, giro, preparação de programas e operações secundárias.
- Suporte contínuo: consumíveis, peças de reposição, suporte de software, manutenção preventiva e disponibilidade de assistência técnica.
- Restrições de capacidade: número de painéis necessários por turno e efeito da parada de uma máquina na montagem subsequente.
Mantenha as premissas explícitas. Por exemplo, não considere que uma máquina de seis lados elimina uma segunda operação até que o fornecedor confirme que o padrão de furos, as dimensões do painel e as ferramentas necessárias são compatíveis. Da mesma forma, não trate todo o manuseio adicional em uma máquina de três lados como mão de obra dedicada se ele puder realmente ser incorporado a uma estação de trabalho existente sem afetar a produção.
A precisão depende do posicionamento de referência, além da perfuração
Móveis feitos de painéis dependem da relação entre os furos: os furos para conectores devem se alinhar com as peças correspondentes, e as fileiras de furos para suportes de prateleira devem ser posicionadas de maneira consistente. A precisão de posicionamento declarada pela máquina é útil, mas, por si só, não determina a precisão do componente acabado. O esquadro do painel, a qualidade das bordas, a fixação, o estado das brocas, a estabilidade do material e a forma como o programa usa a peça como referência afetam o resultado.
O reposicionamento merece atenção especial ao comparar as duas configurações. Virar um painel para uma segunda preparação cria outra oportunidade para erros de orientação ou de referência. Uma máquina de seis lados pode reduzir esse risco, mas as mudanças de posição dos próprios grampos e a sequência de posicionamento ainda precisam manter a relação necessária entre as faces. Peça aos fornecedores que expliquem como o painel é referenciado antes e depois do reposicionamento e se o sistema de controle evita automaticamente os grampos.
Os critérios de aceitação devem se basear nas dimensões importantes para a montagem, não apenas em uma afirmação genérica de que a peça é precisa. Defina quais posições e profundidades de furos serão medidas, as bordas de referência, o método de medição e o desvio permitido de acordo com seus desenhos. Inclua pelo menos um painel com furos em várias faces e outro próximo às dimensões mínimas de peça previstas.
Em quais situações cada opção tende a ser adequada
Vale considerar seriamente uma configuração de três lados quando as direções acessíveis cobrem a maior parte do trabalho regular, as operações não atendidas são previsíveis e já existe um processo secundário prático. Ela também pode ser adequada para uma oficina que deseja automatizar uma etapa de perfuração definida sem substituir todas as operações subsequentes. A limitação é que mudanças no projeto dos produtos podem criar mais perfurações na face oposta ou nas bordas do que a máquina consegue processar convenientemente.
A perfuração em seis lados se torna mais atraente quando as peças combinam com frequência furos nas faces superior e inferior e nas bordas, ou quando virar os painéis cria um gargalo. Também é relevante quando o sistema de produção envia muitos programas diferentes de painéis à máquina e a identificação e o manuseio consistentes são importantes. Seu valor depende de haver trabalho adequado para alimentá-la; comprar capacidade de perfuração que ficará sem uso não resolverá um gargalo em outra parte da linha.
Há uma opção intermediária: manter uma etapa de perfuração mais simples para componentes padrão e encaminhar apenas as peças complexas para uma máquina com mais recursos ou uma operação secundária. A viabilidade dessa configuração depende do fluxo de produção, da capacidade disponível e do custo de movimentar os painéis entre as estações. Compare-a com as duas opções de máquina usando a mesma composição de produção prevista.
Inclua a comparação na especificação de compra
Forneça a todos os concorrentes os mesmos desenhos dos painéis, tipos de material, faixa de espessura, composição de produção prevista e volume de saída necessário. Solicite uma resposta por escrito que identifique as operações não suportadas, as ferramentas necessárias e quaisquer premissas relativas ao manuseio. Isso revela diferenças que uma descrição de catálogo pode ocultar, incluindo se os cabeçotes de perfuração cotados contêm as posições de broca necessárias e se a troca de ferramentas é manual ou automática.
Para uma peça representativa, solicite uma demonstração ou um teste acordado antes da entrega, quando disponível. O teste deve abranger toda a sequência programada, incluindo carregamento e descarregamento, e não apenas a perfuração. Registre o tempo de ciclo nas condições especificadas e meça as características acordadas. Se o fornecedor não puder testar um determinado painel antes da compra, documente como essa capacidade será verificada durante a aceitação.
Por fim, especifique claramente na cotação o que será oferecido após a instalação: escopo do treinamento, documentação, peças de reposição, suporte remoto e condições de atendimento. Para esta decisão de equipamento, a especificação de compra mais útil não é simplesmente “seis lados” ou “três lados”; é um conjunto definido de painéis e operações que a máquina proposta deve executar, com todo o trabalho manual restante claramente identificado.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.