

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
O que você deve verificar antes de comprar uma prensa a quente para painéis de madeira?
Uma prensa a quente para painéis de madeira deve ser selecionada com base no painel que você precisa produzir, e não na tonelagem nominal ou no preço de compra da máquina. A questão crítica é se a prensa consegue aplicar pressão uniforme e calor estável em todo o tamanho real do seu painel, na construção com lâmina ou laminado, no sistema adesivo e no ritmo de produção necessário. Uma prensa superdimensionada em um aspecto e subespecificada em outro pode gerar ligações fracas, defeitos de superfície, consumo excessivo de cola ou custos desnecessários de energia e manutenção.
Antes de comprar uma prensa a quente para madeira, defina o trabalho em termos mensuráveis: dimensões do painel, substrato da chapa, material de revestimento, tipo de adesivo, espessura-alvo, produção diária e ciclo de prensagem aceitável. Esses dados determinam quase todas as especificações relevantes, desde o tamanho das placas de prensagem e a capacidade hidráulica até a faixa de temperatura, o arranjo de carregamento e os requisitos de utilidades da fábrica.
Comece pela construção do painel, não pelo catálogo da máquina
“Painéis de madeira” abrange produtos muito diferentes. Uma prensa usada para revestir MDF com lâmina de madeira não é necessariamente adequada para montagem de compensado, produção de revestimentos de portas, laminados decorativos de alta pressão, peças curvas ou laminações espessas de madeira maciça. A densidade e a condição de umidade do substrato, a sensibilidade térmica do material de revestimento e o perfil de cura do adesivo afetam a janela de prensagem.
Por exemplo, a colagem de lâminas exige atenção à umidade da lâmina, à aplicação de cola e ao risco de transmitir imperfeições do substrato através de uma camada superficial fina. A produção de compensado pode exigir um programa de prensagem que considere a espécie da lâmina, a espessura da montagem, o controle de falhas no miolo e a liberação de vapor. Chapas revestidas com melamina e outras superfícies pré-acabadas apresentam preocupações diferentes: limpeza das placas de prensagem, distribuição de pressão, consistência de temperatura e proteção contra estampagem ou danos à superfície.
Peça ao fornecedor que avalie o processo pretendido com uma descrição clara dos materiais, em vez de uma declaração genérica como “para painéis de móveis”. Informações úteis incluem:
- Comprimento, largura e espessura máximos e mínimos do painel;
- Tipo de substrato, como MDF, aglomerado, compensado, painel sarrafeado ou madeira maciça;
- Material de revestimento, incluindo lâmina de madeira, filme de PVC, papel decorativo, laminado ou outro revestimento;
- Composição química do adesivo e temperatura de cura recomendada;
- Ciclo de prensagem necessário, incluindo tempo de carregamento, fechamento, permanência, abertura e descarregamento;
- Se os painéis são planos, perfilados, colados nas bordas ou construídos com montagens multicamadas.
Uma cotação da máquina deve identificar as premissas operacionais por trás da configuração proposta. Sem isso, é difícil saber se a capacidade declarada é relevante para o seu produto.
Verifique o tamanho das placas de prensagem e a área útil de prensagem
As dimensões das placas de prensagem são frequentemente tratadas como um item simples de aprovação ou reprovação: o painel cabe ou não cabe. Na prática, a área útil deve ser maior que a área nominal da chapa. São necessárias pequenas margens para posicionamento da montagem, chapas auxiliares, folhas desmoldantes e variações de processo. Trabalhar com painéis exatamente na borda da placa pode tornar o carregamento menos tolerante e expor a peça a condições menos consistentes perto do perímetro.
Para oficinas que processam vários formatos de chapa, considere o mix, e não apenas o maior painel. Uma placa grande pode acomodar mais trabalho, mas também exige mais energia de aquecimento e pode ser ineficiente se a maior parte da produção utilizar componentes pequenos. Em alguns casos, várias aberturas ou uma prensa de múltiplos vãos proporciona maior produtividade do que uma prensa de abertura única muito grande, especialmente quando os operadores podem preparar uma estação de carregamento enquanto outra abertura está na etapa de permanência.
Examine também a planicidade, a espessura e a construção das placas de prensagem. Uma placa deve resistir à deflexão sob carga de trabalho. Se ela se curvar levemente sob pressão, o centro e as bordas de um painel podem não receber a mesma força. Isso se torna mais importante em painéis de grande formato, aplicações de alta pressão e superfícies decorativas finas, nas quais uma colagem não uniforme pode ser difícil de detectar até a usinagem ou o acabamento posterior.
Calcule a pressão a partir do requisito real da linha de cola
A tonelagem hidráulica por si só não é uma base confiável para comparação. O que importa é a pressão sobre a área do painel. A mesma força total produz valores de pressão muito diferentes em uma pequena folha de porta e em uma chapa de tamanho completo. Os fornecedores podem informar a força nominal total de prensagem, a força dos cilindros ou a pressão em unidades diferentes, portanto o cálculo deve ser normalizado antes de comparar os modelos.
A relação básica é:
Pressão média do painel = força total efetiva de prensagem ÷ área de prensagem carregada.
A pressão necessária não é simplesmente “a mais alta possível”. Pressão insuficiente pode deixar vazios ou contato incompleto na linha de cola. Pressão excessiva pode expulsar adesivo demais, esmagar materiais de miolo de baixa densidade, forçar a cola através da lâmina ou marcar superfícies delicadas. A faixa correta depende da densidade do substrato, da viscosidade do adesivo, da espessura da lâmina, da planicidade do painel e das recomendações do fabricante do adesivo.
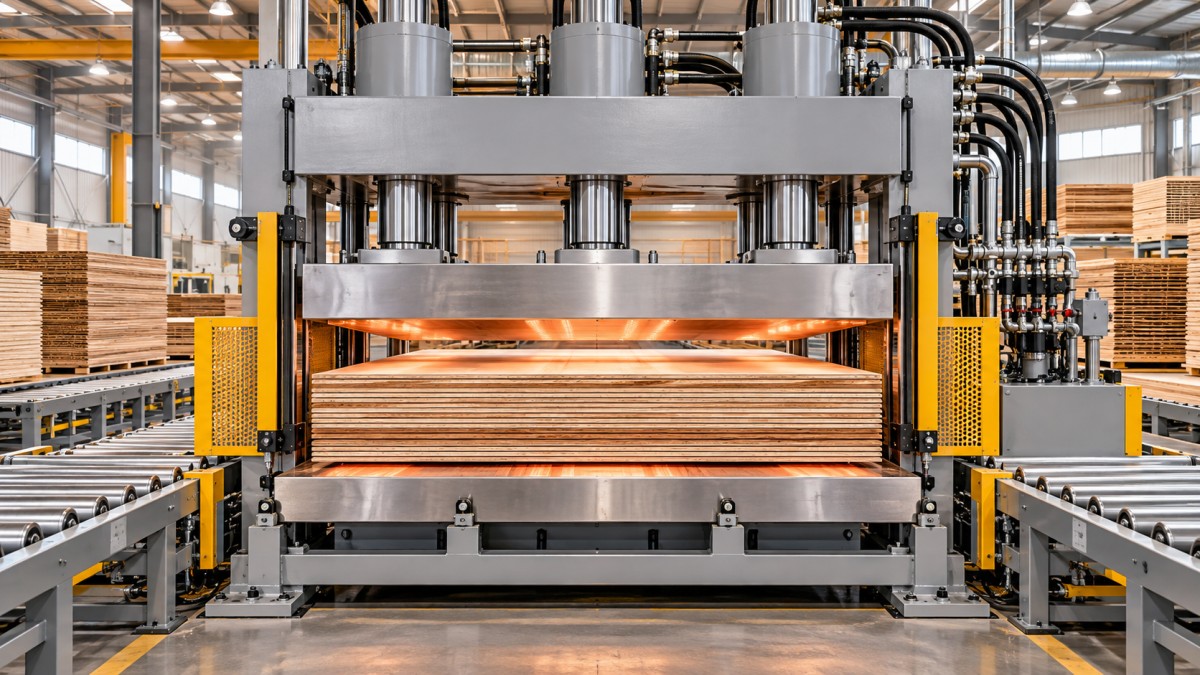
A uniformidade da pressão é tão importante quanto a média calculada. Verifique o número e a disposição dos cilindros hidráulicos, a rigidez da viga móvel e da estrutura, o arranjo das guias e se o projeto mantém as placas de prensagem paralelas durante o curso de fechamento. Uma prensa aparentemente potente ainda pode apresentar baixo desempenho se sua estrutura permitir carga desigual ou desalinhamento das placas.
Um esclarecimento útil durante as discussões técnicas é saber se a força cotada está disponível durante todo o curso e se corresponde à força de trabalho nominal da máquina, em vez de a um pico teórico. Pergunte como a pressão do sistema é monitorada e se o sistema de controle permite diferentes estágios de pressão durante um ciclo. Alguns sistemas adesivos se beneficiam de uma fase de fechamento controlada, seguida por uma etapa de prensagem definida, em vez de um fechamento abrupto com força total.
O controle de temperatura determina a consistência da colagem
As placas de prensagem aquecidas não são intercambiáveis apenas porque atingem a mesma temperatura máxima. A questão decisiva é a uniformidade e a confiabilidade com que o calor é transferido para a peça ao longo do tempo. Temperatura irregular nas placas pode produzir cura inconsistente, especialmente nos cantos e nas bordas do painel. Uma prensa pode indicar a temperatura necessária no display enquanto zonas locais permanecem fora da tolerância do processo.
Confirme o método de aquecimento: aquecimento elétrico por resistência, óleo térmico, vapor ou outro sistema. Cada um tem implicações diferentes para instalação, tempo de resposta, utilidades operacionais, manutenção e controle de temperatura. A melhor escolha depende em parte da fonte de calor já disponível na instalação e em parte da temperatura de processo necessária.
Perguntas importantes incluem:
- Qual é a faixa de temperatura de trabalho especificada, e não apenas a temperatura máxima?
- Como a temperatura é medida e controlada em cada placa de prensagem?
- Que uniformidade de temperatura o fabricante pode especificar em condições normais de operação?
- Quanto tempo a prensa leva para aquecer das condições ambiente até o ponto de ajuste necessário?
- As placas superior e inferior podem ser controladas independentemente quando o processo exigir?
- Como são realizadas a manutenção de sensores, zonas de aquecimento e isolamento em caso de falha?
Não presuma que a temperatura da superfície da placa de prensagem seja igual à temperatura da linha de cola. O calor deve atravessar o material de revestimento e o substrato, e painéis mais espessos ou mais úmidos respondem de modo diferente dos painéis finos e secos. Portanto, os programas de prensagem devem ser validados com os materiais reais, especialmente ao mudar de fornecedor de adesivo, espessura do painel ou superfície decorativa.
Examine o sistema hidráulico além de sua pressão nominal
O sistema hidráulico controla a velocidade de fechamento, a estabilidade da pressão, o movimento das placas de prensagem e uma parcela significativa da exposição à manutenção. Uma especificação básica como “sistema hidráulico de alta pressão” diz pouco sobre como a prensa se comportará ao longo de anos de produção.
Procure um projeto coerente que inclua cilindros, vedações, mangueiras, válvulas, filtragem, resfriamento quando necessário e pontos de manutenção acessíveis. A contaminação do óleo pode danificar válvulas e bombas, enquanto vazamentos internos podem tornar instável a manutenção da pressão. Uma máquina que não consegue manter a pressão ajustada de forma consistente durante seu período de permanência pode comprometer a colagem mesmo que alcance a força correta no início do ciclo.
A velocidade de fechamento merece uma análise cuidadosa. O fechamento rápido reduz o tempo não produtivo, mas a aproximação final à peça deve ser controlada. Uma prensa que fecha agressivamente sobre uma montagem desalinhada pode danificar lâminas, deslocar componentes ou criar riscos de segurança. A sequência de controle deve permitir um equilíbrio prático entre produtividade e contato controlado.
Para instalações em que os custos de eletricidade ou o gerenciamento térmico são preocupações relevantes, pergunte sobre o controle do motor e o comportamento em marcha lenta. A comparação pertinente não é apenas a potência instalada do motor. É como a unidade hidráulica consome energia durante a prensagem, a manutenção da pressão, o descarregamento e os períodos entre ciclos.
Combine a configuração da prensa com o fluxo de materiais
Uma prensa a quente faz parte de uma célula de produção, e não de uma máquina isolada. Sua produção prática depende de como os materiais chegam, são carregados, prensados, resfriados quando necessário, inspecionados e transferidos para a próxima operação. Uma prensa com ciclo teórico curto pode permanecer subutilizada se a preparação da montagem for lenta ou se o descarregamento criar um gargalo.
O carregamento manual pode ser apropriado para trabalhos de baixo volume, mudanças frequentes de produto ou painéis menores. Painéis maiores e produção repetitiva podem justificar mesas de rolos, mesas elevatórias tipo tesoura, bandejas de carregamento, equipamentos automáticos de entrada e saída ou projetos de múltiplas aberturas. Esses complementos podem melhorar a consistência e reduzir o esforço de manuseio, mas também exigem espaço no piso, proteções, integração de controles e preparação confiável dos materiais.
Verifique a altura de abertura e o arranjo dos vãos. A abertura deve acomodar a peça, as chapas auxiliares, os materiais desmoldantes e uma folga segura para carregamento. Uma abertura muito grande não é automaticamente benéfica; ela pode aumentar o tempo de curso e complicar o manuseio. Quando várias aberturas são usadas, confirme que cada vão recebe as condições previstas de pressão e calor e que o método de carregamento não gera tempos de ciclo desiguais.
O layout do piso deve incluir mais do que a área ocupada pela prensa. Reserve espaço para preparação dos painéis, movimentação dos operadores, acesso para manutenção, posicionamento da unidade hidráulica, quadros elétricos, carrinhos de material e remoção segura dos painéis acabados. Portas, altura do teto, capacidade de carga do piso e rota de instalação podem se tornar decisivos para grandes estruturas de prensas.
As funções de segurança são requisitos operacionais, não opcionais
Placas de prensagem quentes, vigas móveis, alta força hidráulica e chapas pesadas criam perigos evidentes. O projeto de segurança deve ser analisado como parte da adequação da máquina, juntamente com os requisitos aplicáveis no mercado de destino. O comprador continua responsável por confirmar as obrigações regulamentares aplicáveis à instalação e ao uso do equipamento.
Os recursos relevantes podem incluir dispositivos de parada de emergência, pontos de esmagamento protegidos, comandos bimanuais quando apropriado, cabos ou dispositivos de segurança de borda, proteções intertravadas, proteção contra sobrepressão, descida controlada das placas, blindagem térmica e disposições de bloqueio para manutenção. Sua localização é importante. Uma parada de emergência difícil de alcançar a partir da posição de carregamento é menos útil do que uma integrada à área de trabalho real.
Esclareça qual documentação é fornecida: diagramas elétricos, diagramas hidráulicos, instruções de operação, cronogramas de manutenção, listas de peças de reposição, declarações de segurança e qualquer documentação de certificação exigida para o mercado pretendido. A documentação deve corresponder à configuração fornecida, incluindo opções de automação e componentes elétricos exigidos localmente.
Avalie os controles pela repetibilidade e facilidade de manutenção
Um controlador programável é valioso quando ajuda a manter receitas repetíveis para diferentes produtos. Funções de controle úteis podem incluir pontos de ajuste de temperatura, perfis de pressão em estágios, tempo de permanência, abertura automática, histórico de alarmes e armazenamento de configurações de processo validadas. Contudo, uma interface complicada não substitui um sistema mecânico e térmico estável.
Verifique se os parâmetros operacionais podem ser protegidos contra alterações não autorizadas, se os alarmes identificam claramente a falha e se o sistema de controle oferece suporte a diagnósticos remotos caso esse modelo de serviço seja importante para sua operação. Pergunte o que acontece após uma interrupção de energia, falha de sensor ou falha de pressão hidráulica. Uma resposta controlada pode evitar danos aos painéis e reduzir o tempo de recuperação.
Para compras internacionais, a compatibilidade elétrica deve ser especificada com precisão: tensão, frequência, configuração de fases, tensão de controle, requisitos de plugue ou ligação fixa e preferências relevantes de componentes. Adaptar sistemas elétricos após a entrega é mais caro e mais arriscado do que confirmar a compatibilidade antes da produção.
Compare o suporte durante o ciclo de vida, não apenas a máquina entregue
Prensas a quente contêm itens de desgaste e componentes críticos que eventualmente precisarão de atenção: vedações, mangueiras, válvulas, sensores, elementos de aquecimento ou componentes de circulação, interruptores, contatores e hardware de controle. A decisão de compra deve incluir a disponibilidade, identificação e prazo de entrega dessas peças.
Peça uma lista recomendada de peças de reposição para comissionamento e diferencie entre consumíveis comuns, peças de reposição operacionais e componentes proprietários principais. Se a prensa utilizar componentes industriais padrão, confirme suas marcas e modelos exatos em vez de depender de descrições gerais. Se forem usadas peças proprietárias, estabeleça como as substituições são fornecidas e quais informações técnicas estão disponíveis para diagnóstico.
A qualidade do suporte é mais fácil de avaliar por meio de perguntas concretas do que por promessas amplas. Quem fornece orientação para instalação? O comissionamento remoto está disponível? Quais informações devem ser fornecidas durante a solução de problemas? Os manuais são fornecidos em um idioma utilizável? O fornecedor pode disponibilizar esquemas hidráulicos e elétricos? Esses detalhes afetam o tempo de inatividade muito mais do que uma declaração genérica de garantia.
Não trate a prensagem de teste como uma formalidade
Quando o valor do pedido e o risco do produto justificarem, um teste deve utilizar material representativo, e não estoque de amostras conveniente. O objetivo não é apenas ver as placas de prensagem fecharem e aquecerem. É verificar se a prensa pode atender às condições de processo pretendidas com o substrato, revestimento, adesivo, dimensões e tempo de ciclo relevantes.
Inspecione os painéis colados após o condicionamento, quando apropriado, e não apenas imediatamente após a prensagem. Procure adesão incompleta, bolhas, rachaduras na lâmina, vazamento de cola, distorção do painel, marcas na superfície, levantamento das bordas e diferenças entre o centro e o perímetro. Se a produção envolver vários tipos de painel, identifique qual é o mais exigente e use-o como base para a discussão de aceitação.
Portanto, a prensa a quente certa é aquela que produz resultados estáveis dentro de uma janela operacional realista, se adapta ao fluxo real de materiais e pode receber suporte durante toda a sua vida útil. O preço continua relevante, mas deve ser comparado com a capacidade utilizável, o risco para a qualidade da colagem, a demanda por utilidades, a implementação de segurança e o custo das interrupções de produção. Esses são os fatores que determinam se a máquina melhora a fabricação de painéis ou simplesmente acrescenta mais uma restrição a ela.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.