


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Quais testes de aceitação um fabricante de routers CNC ATC deve realizar?
Antes de aprovar o envio de uma fresadora CNC com troca automática de ferramentas, exija testes documentados de precisão de posicionamento, repetibilidade, confiabilidade da troca de ferramentas, desempenho do spindle, fixação da peça, qualidade de usinagem e funções de segurança. O fabricante da fresadora CNC com ATC deve demonstrar esses aspectos de acordo com critérios de aceitação definidos em conjunto, usando a configuração da máquina, as ferramentas e os materiais previstos para a produção — e não apenas produzir uma única amostra visualmente atraente.
Um painel de demonstração pode parecer aceitável e, ao mesmo tempo, ocultar offsets de ferramenta inconsistentes, retenção a vácuo insuficiente ou desvios dimensionais após o aquecimento. Esses problemas podem surgir apenas durante a usinagem repetida de componentes para armários ou em longos ciclos de corte de chapas aninhadas, causando refugo, interrupções de ciclo e condições de operação inseguras. Por isso, os testes de aceitação devem combinar medições do desempenho da máquina com ensaios representativos de produção.
Defina o protocolo de aceitação antes do início dos testes
O teste de aceitação na fábrica, ou FAT, deve ser uma verificação contratual, e não uma demonstração informal. Identifique a máquina pelo número de série e registre a versão do controlador, a configuração do spindle, o magazine de ferramentas, o equipamento de vácuo e as opções instaladas. A substituição do spindle, da bomba ou da configuração de controle pode tornar irrelevantes os resultados anteriores.
Defina o método, as condições de operação, o instrumento de medição, o limite de aceitação e as evidências exigidas para cada teste. Não aceite “alta precisão” ou “operação suave” como critérios de aprovação. Os limites devem seguir as especificações de compra e os requisitos da aplicação; uma fresadora que produz componentes gerais para armários pode exigir uma verificação diferente daquela necessária para usinar juntas de encaixe justo.
- Condições de medição: Registre o nivelamento da máquina, as condições ambientais, o procedimento de aquecimento e se as medições são feitas sem carga ou durante o corte.
- Condições de produção: Especifique o tipo e a espessura do material, as fresas, os avanços, as rotações do spindle, as profundidades de corte e a configuração das zonas de vácuo.
- Amostragem: Defina os locais de medição, as repetições, os ciclos de troca de ferramentas e a duração do ensaio de resistência antes de obter os resultados.
- Tratamento de falhas: Defina o que exige correção, novo teste ou suspensão do envio, bem como quem autoriza a liberação.
Os equipamentos de medição devem ter resolução adequada e comprovação de calibração vigente. Quando uma norma de ensaio reconhecida for especificada, identifique a edição e o procedimento aplicáveis, em vez de aceitar uma declaração genérica de que os testes seguem “normas internacionais”.
Separe a precisão dos eixos da precisão das peças acabadas
Uma amostra usinada não permite isolar o desempenho de posicionamento da máquina. A deflexão da fresa, o movimento do material, o batimento do spindle e as configurações do percurso da ferramenta afetam o resultado. Solicite medições diretas dos eixos juntamente com os testes de usinagem, para que as falhas possam ser rastreadas até sua origem.
Posicionamento, repetibilidade e reversão
O fabricante deve medir o erro de posicionamento em vários pontos ao longo do curso útil de cada eixo, aproximando-se das posições pelos dois sentidos. Retornos repetidos aos mesmos pontos-alvo revelam a repetibilidade; as diferenças entre aproximações em sentidos opostos revelam efeitos de reversão que um teste unidirecional pode não detectar. Um sistema laser calibrado adequado ou outro método metrológico acordado pode fornecer essas evidências.
Analise os maiores desvios e seus locais, não apenas um valor médio. Resultados próximos ao centro da mesa não comprovam o desempenho nas extremidades do curso. Registre se a compensação estava ativa e guarde as configurações finais de compensação junto com o backup da máquina.
Esquadro, referência da mesa e comportamento térmico
Verifique o esquadro dos eixos, o alinhamento do spindle em relação ao plano de trabalho e a superfície de referência aplicável da mesa ou da placa de sacrifício. Uma área ampla usinada com ressaltos pode indicar erro de tram do spindle; uma discrepância diagonal em um teste retangular pode indicar problemas de geometria, embora também seja necessário descartar as forças de corte e a fixação da peça.
Repita medições selecionadas depois que a máquina atingir a temperatura normal de operação. A precisão a frio, por si só, pode não representar um turno de produção. O relatório deve distinguir as medições geométricas da mesa da planicidade obtida após a usinagem da placa de sacrifício.
Exija que o trocador de ferramentas comprove o assentamento repetível
O teste do ATC deve usar todas as posições do magazine e a variedade de conjuntos de ferramentas aprovados previstos para o uso. O comprimento, o diâmetro e a massa das ferramentas, bem como a folga em relação aos alojamentos adjacentes, são importantes: um magazine que manipula corretamente fresas curtas pode se comportar de outra forma com conjuntos mais longos ou maiores.
Execute trocas repetidas como parte de uma sequência programada que inclua movimento dos eixos, partidas do spindle, usinagem e medição do comprimento da ferramenta, quando disponível. Registre falhas de coleta, liberações incompletas, alarmes, intervenções manuais e tempos de ciclo. Uma repetição bem-sucedida não apaga uma falha anterior; sua causa e a ação corretiva devem permanecer no relatório.
O assentamento da ferramenta deve ser medido separadamente. Remova e reinstale repetidamente um porta-ferramentas de referência e, em seguida, verifique o assentamento axial ou o comprimento medido da ferramenta e o batimento radial, usando uma configuração acordada. Um assentamento inconsistente pode criar desníveis entre operações mesmo quando as medições dos eixos são aprovadas.
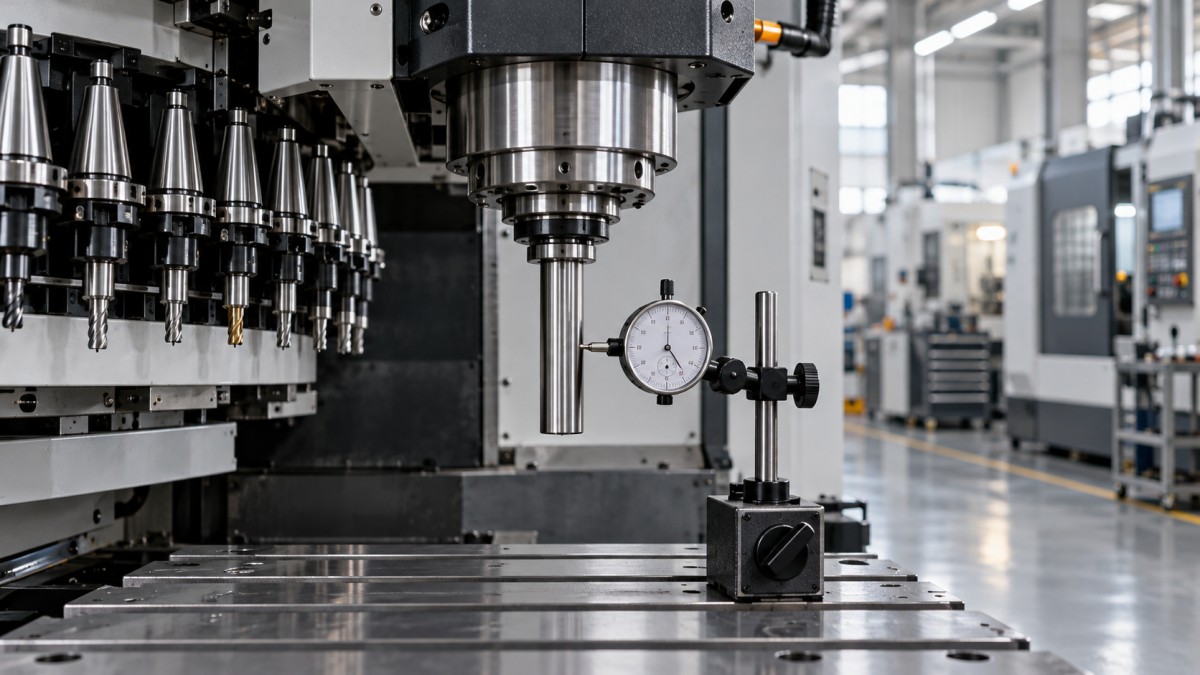
Inspecione a limpeza do cone, o estado do porta-ferramentas, a compatibilidade do pull stud, quando aplicável, o alinhamento do magazine e a pressão pneumática durante a operação. Verifique, seguindo os procedimentos aprovados pelo fabricante, se o controlador responde corretamente à falta de ferramentas, ao aperto incompleto e à pressão de ar insuficiente. A simulação de falhas não deve envolver interferência improvisada com um trocador em movimento nem a desativação de dispositivos de proteção.
Verifique o spindle em condições de operação realistas
A aceitação do spindle deve abranger aquecimento, velocidade comandada, vibração, ruídos anormais, operação do sistema de refrigeração e estabilidade térmica. Meça o batimento na interface do spindle e com um mandril de teste adequado, quando o projeto permitir. Informe a posição da medição, pois as leituras obtidas mais longe da interface não são diretamente comparáveis às obtidas perto dela.
A operação sem carga é apenas uma parte da avaliação. Execute cortes representativos em condições acordadas de remoção de material e monitore a estabilidade da velocidade, a carga do acionamento, os alarmes e as tendências de temperatura. Respeite o envelope de operação permitido pelo fabricante do spindle; uma velocidade máxima elevada não comprova torque adequado para todas as fresas ou processos.
Para um spindle refrigerado a líquido, verifique a circulação do fluido refrigerante, a operação da unidade de refrigeração e os alarmes pertinentes. Em uma configuração refrigerada a ar, verifique o fluxo de ar e o acesso para manutenção. Aquecimento persistente ou aumento da vibração durante o ensaio exige investigação, em vez de aceitação baseada apenas em um bom acabamento superficial.
Teste a fixação a vácuo com as peças mais propensas a se mover
O desempenho do vácuo deve ser avaliado na mesa durante a usinagem, e não deduzido dos dados da placa de identificação da bomba. A fixação efetiva depende da permeabilidade da placa de sacrifício, da vedação, dos vazamentos, das zonas ativas, do fluxo de vácuo disponível e da área que permanece sob cada peça.
Use chapas representativas e inclua componentes pequenos, tiras estreitas e peças cercadas por contornos já cortados. A retenção pode diminuir à medida que o aninhamento avança e mais caminhos de vazamento se abrem. Um teste realizado apenas com uma chapa intacta não revela essa condição.
- Registre as leituras de vácuo em locais definidos, com as zonas previstas ativadas.
- Inspecione as vedações, o isolamento das zonas não utilizadas, as conexões das mangueiras e a preparação da placa de sacrifício.
- Execute a sequência de corte acordada e inspecione as peças quanto a movimento, desvios dimensionais ou marcas de contato.
- Verifique o monitoramento de baixo vácuo e a resposta prevista da máquina, quando essas funções forem fornecidas.
Peças que se levantam ou se deslocam indicam uma condição de processo inaceitável, mesmo que as leituras da bomba pareçam satisfatórias. A solução pode envolver vedação, revisão da ordem de corte, pontes de fixação, uma estratégia de onion-skin ou dispositivos auxiliares. Todas essas medidas devem ser documentadas e adequadas à produção, e não introduzidas silenciosamente para salvar a demonstração.
Use um ensaio de usinagem que revele os riscos de produção
O teste de corte deve combinar operações que desafiem diferentes aspectos da fresadora. Um painel prático pode incluir perfis externos, cavidades, furos, elementos de encaixe e superfícies usinadas com ferramentas diferentes. Inclua elementos em pontos separados da mesa para revelar variações espaciais.
Sempre que possível, use o material previsto para a produção. MDF, compensado, painéis laminados e madeira maciça têm comportamentos de corte e requisitos de fixação diferentes. Um substituto fácil de usinar não consegue demonstrar plenamente o desempenho na aplicação adquirida.
Inspecione lascamento nas bordas, queima, arrancamento de fibras, marcas de entrada e consistência dimensional. Registre o estado da fresa e os parâmetros de usinagem para que os defeitos não sejam automaticamente atribuídos à precisão da máquina. Meça as peças com instrumentos adequados e considere o condicionamento do material nos casos em que a umidade ou a temperatura possam afetar as dimensões.
Repita o painel ou os elementos críticos selecionados após um período prolongado de operação. Guarde amostras identificadas e a revisão correspondente do programa. A aceitação do tempo de ciclo deve se basear na sequência completa acordada, incluindo trocas de ferramentas e ações auxiliares normais, e não em um trecho de corte cronometrado seletivamente.
Verifique as funções de proteção antes do ensaio de resistência
A aceitação de segurança deve se basear na avaliação de riscos da máquina, nos sistemas de proteção fornecidos e nos requisitos aplicáveis no local de instalação. Uma demonstração funcional é necessária, mas não substitui a validação de segurança exigida nem a documentação de conformidade.
Profissionais qualificados devem verificar os dispositivos de parada de emergência, as proteções e os intertravamentos, quando instalados, os limites de curso, as condições de partida do spindle e a prevenção de partidas inesperadas. Teste a recuperação após uma parada de emergência, uma interrupção de energia ou a perda de um serviço relevante, em condições controladas. A reposição de um dispositivo de proteção não deve, por si só, iniciar movimentos perigosos.
Verifique as conexões de extração de pó e todos os intertravamentos de extração fornecidos, usando a configuração de operação prevista. Confirme que os meios de isolamento elétrico e pneumático estão identificados e que as precauções relativas à energia acumulada estão documentadas. Não teste uma função de segurança provocando deliberadamente uma colisão descontrolada, a liberação de uma ferramenta ou o risco de ejeção da peça.
Somente depois da aprovação das funções de proteção a máquina deve realizar um ensaio de resistência representativo. Registre alarmes, paradas, ajustes manuais, falhas de troca de ferramentas, tendências térmicas e medições das peças. Defina a duração e a carga de trabalho de acordo com o ciclo de operação previsto; um ciclo de movimentos sem carga fornece evidências limitadas de prontidão para a produção.
Libere o envio com base em evidências e confirme a instalação depois
O pacote de aceitação deve vincular cada requisito a um resultado. Solicite registros de teste assinados, dados brutos de medição, identificação dos instrumentos, programas de usinagem, backups dos parâmetros, registros de alarmes, medições das amostras e uma lista de desvios pendentes. O vídeo pode complementar o registro, mas não deve substituir medições nem ocultar interrupções por meio de edição.
Use decisões claras: aprovado, aprovado com um desvio expressamente autorizado ou reprovado até a correção. Falhas relacionadas à segurança e falhas em requisitos essenciais de produção devem impedir a liberação. Após um reparo ou uma alteração de parâmetros, repita o teste reprovado e quaisquer verificações relacionadas que possam ser afetadas pela mudança.
A aceitação na fábrica não comprova o desempenho após o transporte e a instalação. Reserve as verificações de aceitação no local para nivelamento, qualidade dos serviços, extração, conexões de vácuo, geometria pertinente, integração de segurança e repetição de uma amostra de produção. O contrato de compra deve distinguir as responsabilidades na fábrica e no local, para que uma máquina aprovada na fábrica ainda tenha de demonstrar o desempenho exigido nas condições em que foi instalada.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.