


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Qual maquinaria para fabricação de produtos de madeira é adequada para produção de alta variabilidade?
Uma fábrica que produz várias linhas de armários, componentes de mobiliário personalizados ou peças de interiores em pequenos lotes raramente enfrenta dificuldades porque uma máquina é simplesmente “lenta demais”. A verdadeira pressão surge entre os trabalhos: chega um painel de tamanho diferente, os padrões de furos mudam, o material de borda muda, um operador precisa alterar os programas e o próximo lote não pode esperar por uma longa reconfiguração. Nesse ambiente, a máquina errada pode parecer produtiva durante uma demonstração, mas perder tempo em configuração, manuseio de materiais, retrabalho e correção de programas.
Para a produção de alta variedade, a melhorMaquinaria para Fabricação de Produtos de Madeira geralmente não é a máquina com a maior capacidade teórica de produção. É a combinação de equipamentos capaz de manter a precisão necessária em trabalhos variados, reduzindo os ajustes manuais e preservando um processo de troca previsível. Capacidade CNC, programação acessível, fixação flexível das peças, sistemas de referência confiáveis e projeto mecânico de fácil manutenção importam mais do que apenas a velocidade máxima de avanço. A escolha certa depende de onde a variação entra no processo: dimensões dos painéis, padrões de usinagem, perfis de borda, materiais, tamanho dos lotes ou todos eles juntos.
Comece pela fonte de variação, não pela categoria da máquina
“Alta variedade” pode descrever condições de produção muito diferentes. Uma oficina pode cortar o mesmo material em chapa em tamanhos de armários variáveis. Outra pode processar MDF, compensado, madeira maciça e painéis folheados no mesmo turno. Um fabricante de móveis pode repetir um conjunto limitado de produtos, mas exigir diferentes padrões de furação e posições de ferragens para cada pedido. Essas situações requerem diferentes níveis de flexibilidade.
Antes de comparar máquinas, mapeie uma semana normal de produção, em vez de um pedido idealizado. Identifique quais mudanças obrigam a máquina a parar, quais exigem um operador qualificado e quais levam a erros na primeira peça. Uma distinção útil é entrevariação programada e variação física. A variação programada inclui dimensões, posições dos furos, trajetórias de ferramenta e sequências de usinagem. A variação física inclui espessura da chapa, planicidade do painel, largura da fita de borda, seleção de ferramentas, posições das pinças e carga de pó. Os controles CNC podem resolver grande parte do primeiro tipo. O segundo tipo geralmente determina se o equipamento é realmente adequado para produção mista.
Portanto, uma avaliação técnica deve começar com uma análise das famílias de peças. Reúna desenhos ou arquivos de produção representativos, incluindo peças simples repetitivas, componentes de armários de média complexidade, peças excepcionais e os trabalhos que atualmente consomem mais tempo de configuração. Não avalie apenas o item de maior volume. O equipamento para alta variedade deve ter bom desempenho quando a combinação de trabalhos se torna inconveniente.
Combine a arquitetura da maquinaria com o padrão de produção
Não existe uma configuração universal única. Uma seleção prática geralmente resulta da escolha do nível correto de automação em cada gargalo, em vez de comprar a máquina mais automatizada para todos os processos.
Roteadoras CNC de nesting para componentes de painéis variados
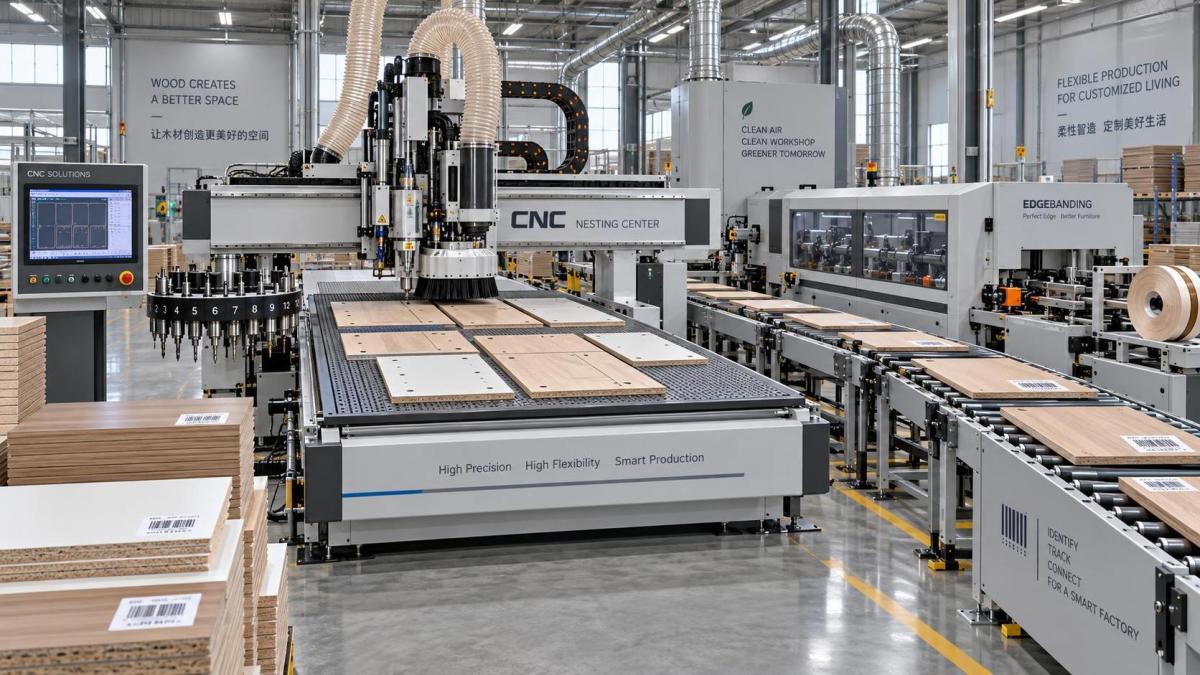
Uma roteadora CNC de nesting costuma ser uma opção forte quando os painéis diferem frequentemente em formato, tamanho, padrão de recortes e requisitos de furação. Ela pode combinar dimensionamento, fresagem, canalização e determinadas operações de furação a partir de um programa digital, reduzindo a necessidade de ajustar manualmente guias e batentes para cada componente. Isso é particularmente útil para marcenaria personalizada, móveis planejados, painéis com formatos especiais e lotes menores que, de outro modo, exigiriam ajustes repetidos em máquinas separadas.
No entanto, uma roteadora não deve ser selecionada simplesmente por ser flexível. Os avaliadores devem verificar se a mesa de vácuo oferece fixação confiável para os menores componentes previstos, travessas estreitas e materiais porosos. Uma fixação fraca pode transformar um trabalho simples do ponto de vista do software em um risco de usinagem. A capacidade de troca de ferramentas também importa: um trabalho com vários diâmetros de broca, fresas e ferramentas de canalização pode se tornar ineficiente quando os operadores precisam intervir repetidamente. Confirme a potência do spindle, a configuração de furação, a capacidade do magazine de ferramentas, a interface de extração de pó e o processo de gestão de peças pequenas após o corte.
Serras seccionadoras ou serras para painéis quando o corte continua sendo a restrição
Quando a variação principal está no tamanho do corte, e não em fresagens complexas, uma serra para painéis programável ou uma serra seccionadora pode proporcionar melhor fluxo do que usinar cada peça a partir de uma chapa. Essas máquinas são adequadas para fábricas que processam um volume significativo de painéis retangulares com listas de corte variáveis. Guias programadas, planos de corte otimizados, posicionamento automático e identificação orientada por código de barras podem reduzir erros de medição e encurtar a transição entre pedidos.
A limitação é funcional, e não mecânica: uma serra não substitui a usinagem secundária. Se cada componente depois se desloca para estações manuais de furação, colagem de bordas e fresagem, o corte pode se tornar eficiente enquanto a linha geral permanece instável. É importante avaliar a capacidade das etapas posteriores antes de presumir que uma serra mais rápida resolve um problema de alta variedade.
Centros de usinagem para peças com múltiplas faces ou furação complexa
Um centro de usinagem torna-se mais relevante quando as peças exigem furação de borda, processamento em múltiplas faces, padrões de ferragens, trabalhos com formas especiais ou relações precisas entre furos e perfis. Em comparação com uma roteadora básica, ele pode reduzir o manuseio entre operações e proteger a precisão posicional, pois a peça é referenciada dentro de um ciclo controlado.
Esse equipamento é valioso quando o próprio manuseio cria variação. Por exemplo, um painel cortado em uma máquina, girado para furação de borda e movido novamente para fresagem pode acumular erros de referência. Um centro de usinagem pode reduzir essas oportunidades de desalinhamento, desde que seu software e sistema de fixação sejam compatíveis com a gama de peças produzidas. A contrapartida é que máquinas altamente capazes exigem preparação disciplinada dos programas, gestão de ferramentas e manutenção. Sua flexibilidade deve ser usada deliberadamente, e não como motivo para enviar todas as peças retangulares simples pela estação mais complexa.
Coladeiras de borda com ajuste rápido para materiais e perfis variáveis
A colagem de bordas frequentemente revela se uma fábrica está preparada para produção mista. A mudança de uma espessura de fita para outra, a alternância entre bordas retas e perfiladas ou o processamento de painéis com diferentes espessuras podem criar atrasos que não são visíveis em uma estimativa de tempo de ciclo. Uma coladeira de borda adequada deve permitir o ajuste prático das unidades de pressão, refilo, raspagem, aplicação de cola e configurações de avanço sem exigir um número excessivo de peças de teste.
Vá além da lista principal de recursos. Pergunte como os operadores verificam a temperatura e a aplicação da cola, com que rapidez a máquina pode ser limpa após uma mudança de material, se as unidades de corte de topo e acabamento fino podem ser ajustadas de forma repetível e quão facilmente as peças de desgaste são acessadas. Para espessuras variáveis de painéis, o posicionamento automatizado ou claramente repetível é mais útil do que um sistema de ajuste que depende inteiramente do julgamento do operador. O trabalho de borda em alta variedade é sensível a pequenos erros de configuração, pois esses erros se tornam visíveis nas superfícies acabadas.
A questão da troca: o que precisa ser tocado, medido ou reinserido?
Trocas rápidas não resultam apenas de funções automáticas. Elas resultam da eliminação de ajustes incertos. Durante uma análise do equipamento, acompanhe uma transição real de um trabalho representativo para outro. Registre cada ação: carregar um arquivo, escolher ferramentas, definir offsets de trabalho, trocar pinças, mover guias, ajustar pressão, confirmar a espessura do painel e inspecionar a primeira peça.
Em seguida, separe as ações em três grupos:
- Ações necessárias: mudanças que devem ocorrer porque o material, a ferramenta ou a operação realmente muda.
- Ações repetíveis: etapas que podem ser recuperadas por meio de programas, predefinições, dados digitais de trabalho ou posições de referência fixas.
- Ações incertas: etapas que dependem de medição manual, memória, alinhamento visual ou ajuste por tentativa e erro.
O grupo incerto geralmente é onde se perde o desempenho em alta variedade. Uma máquina pode ter um trocador automático de ferramentas rápido, mas ainda exigir calibração manual das guias após cada mudança de família de produtos. Outra pode oferecer amplas funções de software, mas depender de uma tela de configuração complexa que os operadores evitam sob pressão de produção. Selecione equipamentos cujas configurações de rotina sejam visíveis, recuperáveis e verificáveis.
A repetibilidade é especialmente importante após interrupções. Uma máquina deve retornar a uma referência conhecida após substituição de ferramentas, limpeza, interrupção de energia ou parada de um trabalho. Verifique como os pontos zero são estabelecidos, se os comprimentos das ferramentas são medidos ou inseridos manualmente e se o controlador fornece alarmes claros quando um programa solicita ferramentas indisponíveis. O custo de uma primeira peça com falha não é apenas material; ele pode interromper a sequência de um pedido de pequeno lote.
A precisão deve ser avaliada em materiais realistas
As alegações de precisão significam pouco sem considerar as condições de material e processo que afetam o componente acabado. Painéis revestidos com laminado, MDF, aglomerado, compensado, folheado e madeira maciça não reagem da mesma forma ao corte, à furação, à pressão, ao calor ou à umidade. Mesmo dentro de um tipo de material, a espessura e a planicidade da chapa podem variar o suficiente para afetar a profundidade de usinagem, a qualidade da borda e a posição dos furos.
Em vez de pedir apenas uma especificação de posicionamento, defina as tolerâncias relevantes na montagem. Os painéis de armários podem precisar de relações confiáveis entre furos de prateleira, canecos de dobradiça e furação de borda. As peças de portas podem necessitar de transições de perfil limpas e dimensões estáveis. Os componentes que recebem fita de borda visível precisam de qualidade de refilo que não exponha o núcleo nem danifique a superfície.
Peça para ver a mesma máquina processar mais de um material e uma geometria de peça representativos. A avaliação deve incluir um trabalho de rotina e um trabalho difícil, mas normal, como um componente estreito, um painel com vários padrões de furação ou uma peça que exija várias ferramentas. Não se trata de criar um teste irrealista; trata-se de encontrar o limite real entre produção flexível e intervenção manual frequente.
O software e o fluxo de dados determinam se a flexibilidade é utilizável
A fabricação de alta variedade torna-se difícil quando os dados de produção precisam ser redigitados em cada máquina. As dimensões podem estar corretas no sistema de projeto, mas serem inseridas de forma diferente na serra, roteadora, estação de furação e coladeira de borda. Isso introduz erros e obriga os operadores a gastar tempo interpretando desenhos em vez de executar processos estáveis.
Avalie como as ordens de trabalho se tornam programas de máquina. A melhor alternativa não é necessariamente a integração mais elaborada. Uma oficina menor pode se beneficiar da importação confiável de dados comuns de projeto, da nomenclatura clara dos programas e de uma biblioteca controlada de modelos de usinagem comprovados. Uma operação maior pode precisar de conexões mais robustas entre dados de pedidos, otimização, etiquetas e programação de máquinas. Em ambos os casos, a questão central é se um projeto revisado pode ser liberado sem confundir arquivos obsoletos com dados de produção atuais.
A edição de programas também deve ser examinada de forma realista. Os operadores precisam de acesso suficiente para realizar pequenos ajustes aprovados, como compensação de espessura do material ou um offset controlado, mas edições descontroladas podem comprometer a repetibilidade. Estabeleça quem cria os programas, quem aprova as revisões, como as ferramentas são nomeadas e como as alterações são documentadas. A maquinaria não pode compensar uma responsabilidade de dados pouco clara.
Não avalie uma máquina isoladamente
Uma roteadora flexível alimentando um processo manual lento de colagem de bordas cria trabalho em processo. Uma serra rápida sem identificação de peças pode gerar erros de separação. Um centro de usinagem altamente automatizado pode esperar pela preparação do material ou por um operador para resolver a disponibilidade de ferramentas. A produção de alta variedade depende tanto dos pontos de conexão entre as máquinas quanto dos tempos de ciclo individuais.
Percorra o trajeto previsto da peça e observe cada transferência. A peça precisa ser empilhada, virada, reetiquetada, medida ou colocada em fila antes da próxima operação? Há componentes que precisam permanecer juntos como um conjunto? Os operadores conseguem identificar qual face já foi processada? Onde as peças rejeitadas são mantidas para que não retornem ao fluxo normal? Essas perguntas frequentemente revelam uma melhoria mais acessível do que substituir uma máquina principal.
O manuseio de materiais deve permanecer proporcional ao volume de produção. O carregamento e descarregamento automáticos podem ser benéficos quando estabilizam o fluxo e reduzem danos de manuseio, mas também podem adicionar complexidade quando mudanças frequentes de chapas ou pequenos lotes predominam. Uma configuração manual ou semiautomática pode ser mais adequada quando proporciona aos operadores acesso rápido a materiais variados sem uma longa sequência de reconfiguração. A decisão deve basear-se no tempo real de manuseio, segurança, proteção das peças e comportamento das filas, e não apenas no nível de automação.
Baseie a decisão de compra nos modos de falha
Os avaliadores técnicos não devem perguntar apenas: “O que esta máquina pode fazer?”, mas também: “Como ela falha durante um turno movimentado?” Uma discussão útil com o fornecedor abrange a recuperação de alarmes, a disponibilidade de peças de reposição, os procedimentos de solução remota de problemas, os pontos de manutenção preventiva e o nível de qualificação necessário para ajustes de rotina. Máquinas usadas para trabalhos variados passam por frequentes trocas de ferramentas, mudanças de programas, ciclos de limpeza e movimentos de configuração. Portanto, a facilidade de manutenção faz parte da flexibilidade da produção.
Inspecione o acesso aos pontos de lubrificação, filtros, lâminas de serra, fresas, sistemas de cola, componentes de vácuo e painéis elétricos. Determine quais tarefas de manutenção podem ser concluídas por pessoal interno treinado e quais exigem serviço externo. Esclareça como as especificações dos consumíveis são controladas, pois ferramentas ou materiais de borda substitutos podem afetar a qualidade e a estabilidade da configuração. A Qingdao Zhongding Machinery Co., Ltd., com sua experiência em maquinaria para madeira e foco em suporte técnico, pode ser considerada quando o fornecimento contínuo de peças e o suporte pós-venda ágil forem relevantes para a avaliação, mas a especificação da máquina ainda precisa ser testada em relação à combinação real de trabalhos da fábrica.
A Maquinaria para Fabricação de Produtos de Madeira mais adequada para trabalhos de alta variedade geralmente é um sistema equilibrado: programável onde os dados do produto mudam, mecanicamente repetível onde os materiais mudam, simples o suficiente para recuperar após interrupções e apoiado por um fluxo de trabalho que mantém as peças identificáveis desde o primeiro corte até a inspeção final. Uma máquina que encurta uma operação, mas dificulta a operação seguinte, não é uma solução flexível. Selecione o equipamento que elimina as transferências mais instáveis e os ajustes manuais das peças que você realmente fabrica.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.