


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Capacidade de corte da seccionadora CNC: principais especificações explicadas
Quanto material uma seccionadora CNC pode processar em um único ciclo? A resposta depende de mais do que o comprimento máximo de corte. A altura de corte, a projeção útil da lâmina, a velocidade de avanço, o apoio dos painéis e o manuseio do material influenciam a produtividade e a precisão na prática. Uma ficha técnica pode indicar que a máquina comporta um painel de grandes dimensões, mas isso não significa necessariamente que ela possa cortar uma pilha completa desses painéis na velocidade anunciada e alcançar o acabamento exigido.
Para os avaliadores técnicos, a tarefa é relacionar as classificações individuais a um padrão de corte real: dimensões do painel, material, altura da pilha, dimensões das peças e sequência de cortes. O guia a seguir explica os termos de capacidade relevantes e as perguntas que vale a pena fazer antes de comparar máquinas.
Comece pelas três dimensões de um corte
O envelope de trabalho de uma seccionadora costuma ser descrito pelo comprimento de corte, pela altura de corte e por uma dimensão relacionada ao avanço. Essas classificações respondem a perguntas diferentes e não devem ser tratadas como equivalentes.
A terminologia varia entre os fabricantes. Um folheto pode mencionar “largura de corte”, “comprimento de alimentação” ou “curso do empurrador” sem definir a direção de referência. Solicite o layout da máquina e um desenho da faixa de trabalho e, em seguida, compare-os com a forma como os painéis serão introduzidos, girados e retirados da serra.
A altura de corte não é o mesmo que o diâmetro da lâmina
O diâmetro da lâmina é uma informação útil, mas não indica diretamente a capacidade da pilha. Somente a parte da lâmina que se projeta acima da superfície de corte pode atravessar o material. A posição do eixo, a construção da mesa, o ajuste da lâmina e a folga necessária afetam a projeção útil.
A altura máxima de corte costuma ser o valor mais relevante para dimensionar uma pilha, mas ainda é necessário considerar o contexto. Pergunte qual diâmetro de lâmina é considerado, se é utilizada uma lâmina riscadora e se a classificação se aplica ao material avaliado. Não se deve presumir que uma máquina classificada para determinada altura de pilha em aglomerado terá o mesmo desempenho com todos os painéis densos, laminados ou abrasivos.
O estado da lâmina também altera o cenário. A reafiação reduz o diâmetro da lâmina ao longo do tempo, o que pode diminuir a projeção. Se o plano de produção depender do uso da altura máxima absoluta, determine se essa altura continuará disponível durante toda a vida útil prevista da lâmina ou apenas quando ela for nova.
Calcule a pilha antes de discutir a produção
Um ponto de partida simples é:
Altura nominal da pilha = número de painéis × espessura nominal do painel.
Por exemplo, quatro painéis com espessura nominal de 18 mm formam uma pilha de 72 mm. Esse cálculo é apenas preliminar: ainda é preciso considerar as variações reais de espessura, o nivelamento dos painéis, as folhas de proteção e as condições de operação especificadas para a máquina. Para manter uma fixação estável e obter um corte aceitável, talvez seja necessário trabalhar com uma pilha mais baixa do que o máximo publicado.
Uma pilha mais alta nem sempre é a opção mais rápida. Se exigir uma velocidade menor do carro da serra, causar lascamento ou fizer os painéis se deslocarem, uma pilha menor poderá produzir mais peças aceitáveis ao longo de um turno. Confirme a altura de pilha proposta por meio de um teste de corte representativo, em vez de confiar apenas na classificação de altura.
Velocidade de deslocamento, velocidade de avanço e velocidade de produção
As especificações de seccionadoras costumam listar várias velocidades. A velocidade do carro da serra descreve o deslocamento da lâmina durante o curso de corte; a velocidade do empurrador indica a rapidez com que o painel é posicionado. A velocidade de retorno pode ser listada separadamente. Esses valores são importantes, mas nenhum deles equivale à produção de peças acabadas.
É possível estimar o tempo da etapa de corte de um ciclo dividindo o deslocamento de corte pela velocidade de corte selecionada, usando unidades consistentes. Um ciclo completo também inclui posicionamento, fixação, aceleração e desaceleração, deslocamento de retorno e qualquer operação de manuseio ou rotação entre as etapas de corte. A velocidade de corte selecionada pode ser inferior à velocidade máxima da máquina devido à densidade do material, à altura da pilha, à geometria da lâmina ou aos requisitos de qualidade da borda.
Para obter uma estimativa aproximada da produção, use o programa de corte planejado, em vez de considerar um único curso isolado:
- Defina as dimensões do painel, o material, a altura da pilha e as dimensões exigidas para as peças.
- Conte os cursos de corte e identifique onde os painéis ou as tiras precisam ser reposicionados ou girados.
- Estime o tempo de corte, retorno, posicionamento e fixação para cada etapa.
- Acrescente o carregamento, o descarregamento, a inspeção e as interrupções previstas para determinar um ciclo operacional realista.
- Divida o número de peças aceitáveis produzidas pelo tempo desse ciclo e valide a estimativa em um teste.
Essa distinção é importante ao comparar duas máquinas. Uma velocidade máxima maior do carro pode trazer pouco benefício se o trabalho envolver cortes curtos, reposicionamentos frequentes ou manuseio manual que domine o ciclo. Por outro lado, um posicionamento confiável e um sistema de carregamento adequado podem fazer uma diferença considerável na produção diária.
A potência e a seleção da lâmina determinam a capacidade utilizável
A potência do motor da serra principal costuma ser apresentada junto com a altura de corte. Ela indica o potencial do acionamento, mas não garante que qualquer material possa ser cortado na altura máxima da pilha e na velocidade máxima. A carga depende do material, do diâmetro da lâmina, da geometria e do estado dos dentes, da velocidade de corte e da profundidade de engajamento.
Ao analisar uma proposta, pergunte a potência nominal do motor da serra principal e como ela é especificada, além do diâmetro e do furo da lâmina e da configuração de dentes recomendada para os materiais previstos. Verifique se a especificação do motor se refere à potência contínua ou a outra condição de serviço. Uma comparação direta só é válida quando as classificações e as condições de corte são equivalentes.
Em painéis laminados, uma lâmina riscadora pode ser importante para obter um bom acabamento na face inferior. Seu ajuste, estado e alinhamento com a lâmina principal afetam o resultado. A presença de uma unidade riscadora, por si só, não garante bordas sem lascamento; esse resultado também depende do laminado, da combinação de lâminas, do apoio e do ajuste.
A precisão exige um método de teste, não apenas um número
A precisão dimensional indicada em uma ficha técnica pode ser tranquilizadora, mas só é útil quando as condições de medição estão claras. Pergunte se o valor se refere à repetibilidade de posicionamento, à tolerância dimensional da peça cortada ou a outra medida. Esses parâmetros estão relacionados, mas não são equivalentes.
A repetibilidade diz respeito à consistência com que o empurrador retorna a uma posição. As dimensões da peça acabada também dependem do alinhamento da lâmina, da compensação da largura de corte, do movimento do painel, do esquadro, do ajuste da máquina e do método de medição. Um corte reto não é necessariamente esquadrejado, e uma borda de referência em esquadro não é automaticamente garantida após cada etapa de manuseio.
Um teste de aceitação prático deve especificar o material, as dimensões do painel e da pilha, o padrão de corte, o estado da lâmina e os pontos a medir. Inclua cortes repetidos nos tamanhos de peça mais importantes para a operação, e não apenas em um tamanho conveniente para demonstração. Meça o comprimento e a largura, verifique o esquadro usando um método acordado e inspecione ambas as faces para detectar lascamento ou ruptura.
Defina também quem fornecerá os equipamentos de medição, como a máquina será preparada e qual tolerância se aplica a cada etapa. Um teste com painéis individuais bem apoiados pode ser informativo, mas não substitui um teste com a pilha prevista para a produção.
O apoio e a fixação dos painéis definem os limites práticos
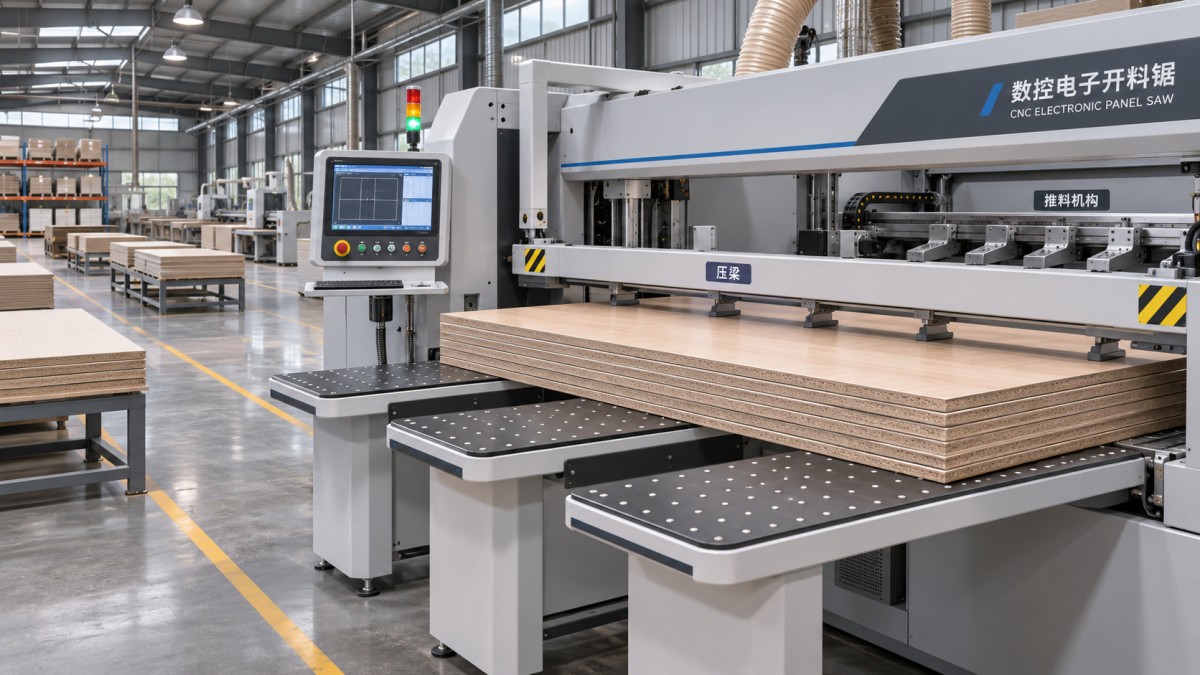
Um painel grande pode estar dentro das especificações de comprimento de corte e, ainda assim, ser difícil de processar com segurança e precisão se estiver mal apoiado. As mesas frontais, o colchão de ar, quando disponível, o apoio traseiro e o espaço disponível no piso influenciam a facilidade com que o operador pode movimentar o material sem arrastá-lo ou torcê-lo. Painéis longos ou flexíveis merecem atenção especial durante o carregamento e a rotação.
A viga de pressão mantém a pilha fixa durante o corte, enquanto as pinças traseiras posicionam o material para cortes sucessivos. Suas faixas de operação afetam mais do que a conveniência. Confirme a abertura e o posicionamento das pinças, bem como eventuais restrições para tiras estreitas ou peças pequenas restantes. Pergunte como a máquina executa os últimos cortes do padrão proposto e se é necessária intervenção manual ou uma sequência de corte diferente.
A extração de pó é outro aspecto do envelope de trabalho. Uma extração insuficiente pode deixar cavacos ao redor da linha de corte, afetar a limpeza e dificultar a manutenção. Solicite ao fornecedor da máquina a vazão de ar de extração necessária, as dimensões das conexões e as condições de pressão; depois, confira esses valores com o sistema de extração planejado. Não dimensione o sistema apenas pelo diâmetro das conexões.
Compare padrões de corte, não os máximos dos folhetos
Considere um avaliador que esteja escolhendo uma serra para painéis de móveis com uma combinação de componentes largos de armários e tiras estreitas. O tamanho máximo do painel determina o envelope de trabalho mínimo. A tira mais estreita e o corte final indicam se o empurrador, as pinças e o sistema de apoio são adequados ao padrão. A altura da pilha afeta o número de painéis processados juntos, enquanto a qualidade da borda pode determinar a lâmina utilizável e a velocidade de corte.
Esses requisitos podem apontar em direções diferentes. Uma máquina com comprimento e altura suficientes ainda pode não ser adequada se seu corte mínimo ou sistema de manuseio de material dificultar o processamento de componentes estreitos. Da mesma forma, uma máquina que pareça menor no papel pode atender às necessidades reais de produção se sua faixa utilizável, seu ciclo e seu processo de manuseio forem compatíveis com o trabalho.
Para cada opção, solicite uma resposta ao mesmo conjunto de condições operacionais:
- Dimensões máximas e mínimas dos painéis recebidos, incluindo variações de espessura.
- Material dos painéis, acabamento superficial e configuração prevista da pilha.
- Dimensões exigidas para as peças, qualidade das bordas, esquadro e tolerâncias dimensionais.
- Padrões de corte representativos, incluindo tiras estreitas e condições do corte final.
- Operadores disponíveis, método de carregamento, sistema de extração, alimentação elétrica e espaço no piso.
- Requisitos previstos para lâminas, ferramentas, manutenção e peças de reposição.
Separe as classificações confirmadas da máquina das estimativas baseadas no trabalho proposto. Se um fornecedor informar uma produção prevista, determine se ela inclui carregamento, descarregamento, rotação e tempo de inatividade. Isso facilita a comparação entre os valores apresentados e revela as premissas antes que se transformem em problemas de instalação.
Da análise das especificações a uma escolha fundamentada
A melhor avaliação de capacidade termina com evidências documentadas: um desenho da faixa de trabalho, condições de corte definidas, uma estimativa representativa do ciclo e um teste acordado para a qualidade das peças acabadas. Considere o desgaste da lâmina, as variações do material, o acesso para manutenção e o manuseio pelo operador, em vez de projetar o processo em torno de um único valor máximo.
A Qingdao Zhongding Machinery Co., Ltd. fabrica e exporta máquinas para trabalhar madeira e oferece suporte técnico, peças de reposição e serviço pós-venda. Para conversar sobre uma máquina, compartilhar as especificações dos painéis e padrões de corte representativos dá ao fornecedor uma base mais clara para avaliar a configuração necessária. Também oferece ao avaliador um ponto de partida mais sólido para comparar uma seccionadora CNC com as demandas reais da produção.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.