


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Serra CNC vs. serra seccionadora: qual método de corte é adequado para pedidos de painéis de alta variedade?
Para a produção de painéis de alta variedade, o melhor método de corte é geralmente determinado pela frequência com que o padrão de corte muda, pela diversidade de materiais que deve ser processada e pela necessidade de otimização da fábrica no nível de cada trabalho individual. Uma serra de feixe continua difícil de superar quando peças semelhantes de armários ou painéis padrão são produzidos em lotes repetitivos. Uma serra CNC torna-se mais atraente quando a composição dos pedidos muda ao longo do dia, as peças incluem formatos irregulares ou recortes, e o replanejamento manual começa a consumir demasiado tempo de produção.
O erro comum é comparar apenas a velocidade de avanço ou o número de chapas por turno. Essa comparação favorece a serra de feixe em muitos ambientes de produção estáveis, mas não considera o custo de espera, reprogramação, separação, refabricação ou movimentação do trabalho para uma segunda máquina em operações não retangulares. Os avaliadores técnicos devem analisar todo o percurso, desde o pedido recebido até às peças corretamente etiquetadas e prontas para o processo seguinte.
O trabalho de alta variedade muda o significado de “eficiente”
Uma operação de painéis de alta variedade pode processar diariamente uma combinação diferente de espessuras de placas, acabamentos decorativos, direções do veio, dimensões de armários, padrões de ferragens e quantidades de pedidos. Um trabalho pode consistir num pequeno lote de roupeiros personalizados; o seguinte pode envolver componentes para mobiliário de escritório, armários utilitários ou painéis de substituição. O tamanho dos lotes pode ser pequeno, mesmo quando o volume total diário de chapas é significativo.
Neste ambiente, a eficiência está menos relacionada com manter um ciclo de corte longo e ininterrupto e mais com reduzir o atrito entre os trabalhos. O método de corte tem de absorver mudanças frequentes sem criar trabalho excessivo de preparação nem aumentar a possibilidade de o programa, material, orientação ou etiqueta incorretos chegarem à produção.
Uma serra de feixe é concebida em torno de um fluxo disciplinado: os painéis são carregados, fixados, cortados de acordo com um padrão otimizado e conduzidos por uma sequência controlada de cortes longitudinais e transversais. Para componentes retangulares produzidos a partir de materiais em chapa, este continua a ser um método altamente produtivo. Quando os trabalhos têm dimensões repetidas e o programa de produção consegue agrupar materiais semelhantes, o rendimento da serra de feixe é frequentemente excelente.
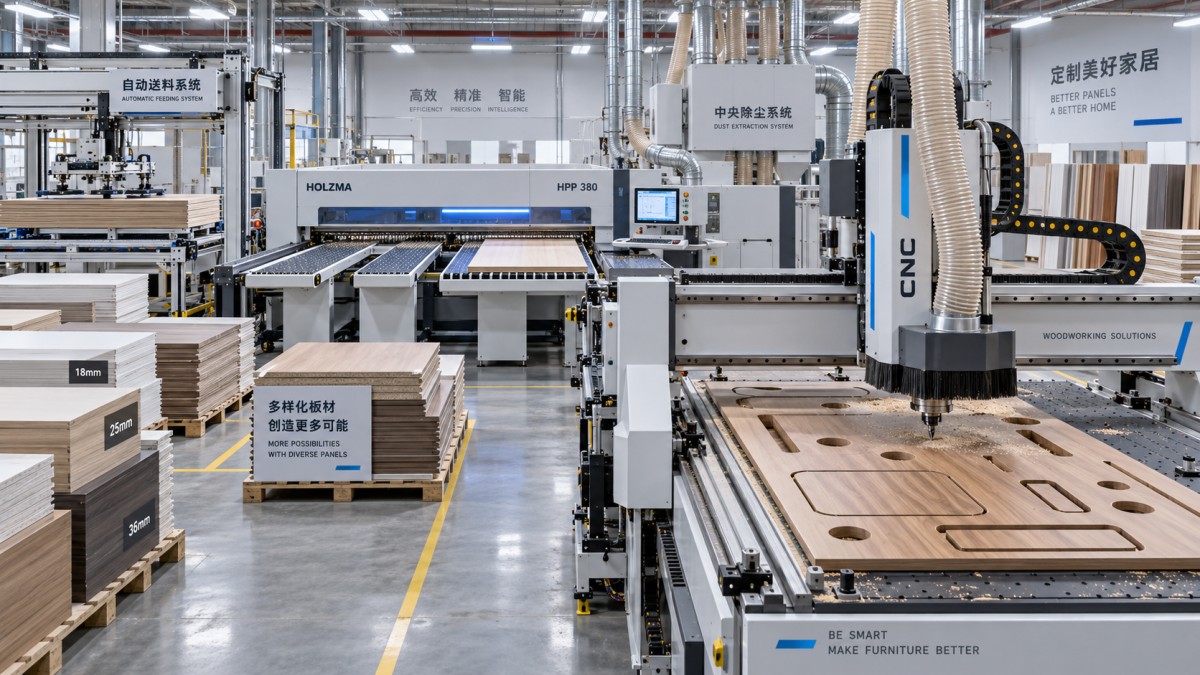
Uma serra CNC, incluindo equipamentos frequentemente descritos nas pesquisas como umascie cnc, funciona segundo uma lógica de produção diferente. Ela troca parte do rendimento puro em cortes retos por flexibilidade. Dependendo da sua configuração, a máquina pode cortar peças com formato, usinar recortes, processar padrões de furação e adaptar-se à geometria de cada peça no mesmo fluxo de trabalho programado. Essa capacidade mais ampla é importante quando a combinação de pedidos dificulta a coordenação entre as etapas separadas de corte e usinagem.
Onde uma serra de feixe ainda apresenta a opção mais forte
Escolher uma serra de feixe para trabalhos de alta variedade não é automaticamente um compromisso. Pode ser o investimento mais sensato quando a “variedade” consiste principalmente numa variação de dimensões, e não numa variação dos requisitos do processo. Uma fábrica que produz muitos tamanhos diferentes de armários ainda pode ter um perfil adequado para serra de feixe se quase todas as peças forem retangulares, os materiais de painel forem razoavelmente padronizados e a furação ou o processamento de bordas posteriores já estiverem organizados em torno de peças etiquetadas.
As serras de feixe tendem a adequar-se bem quando a operação consegue fazer o seguinte:
- Combinar pedidos em lotes de corte baseados em material sem atrasar a entrega.
- Utilizar padrões de corte repetíveis para uma grande parte da produção.
- Manter a maioria das peças retangulares e sem recortes internos.
- Manter um processo claro de etiquetagem e separação de peças após o corte.
- Enviar painéis para centros de usinagem CNC dedicados apenas quando forem necessárias operações secundárias.
Nesta configuração, a serra de feixe desempenha a função para a qual foi concebida: transformar material em chapa num grande volume de peças brutas esquadrejadas e com dimensões precisas, com baixo tempo de corte por peça. Os seus pontos fortes são particularmente visíveis quando as chapas são manuseadas automaticamente e o software de lista de corte reduz o desperdício de retalhos e os cálculos do operador. A máquina também é mais fácil de justificar quando um centro de usinagem separado já dispõe de capacidade disponível para furos, ranhuras e componentes com formato.
No entanto, uma elevada taxa de corte não elimina a necessidade de observar o fluxo de materiais. Uma serra de feixe pode produzir rapidamente um grande número de peças, mas essas peças têm de ser identificadas, empilhadas, protegidas e enviadas para a operação posterior correta. À medida que a variedade de pedidos aumenta, a carga de separação pode tornar-se uma fonte de erros maior do que a própria operação de corte.
Quando o corte CNC agrega mais valor do que um ciclo de serra mais rápido
Uma solução de corte CNC justifica o seu lugar quando a fábrica interrompe repetidamente o fluxo normal da serra de feixe. Isto acontece frequentemente quando o corte retangular é apenas a primeira etapa e os painéis necessitam depois de fresagem, aberturas internas, ranhuramento, furação, contorneamento ou usinagem relacionada a ferragens. Mover peças parcialmente concluídas entre máquinas pode ser prático para a produção regular, mas torna-se menos atraente quando cada lote tem os seus próprios requisitos.
Considere um pedido típico de mobiliário personalizado contendo painéis laterais, portas, prateleiras, laterais de armário, peças curvas, aberturas para cabos e painéis com um padrão de furação diferente. Uma serra de feixe pode produzir muitas das peças retangulares de forma eficiente, mas o trabalho ainda tem de ser organizado em torno de múltiplas transferências. A equipa de produção deve garantir que cada painel seja cortado corretamente antes da usinagem, que a direção do veio seja preservada e que o programa correto seja selecionado posteriormente. Uma solução CNC pode reduzir essas transferências ao processar uma parte maior da definição da peça numa única operação controlada.
Isso não significa que todo fabricante de alta variedade deva substituir uma serra de feixe por uma router CNC ou por um sistema CNC de processamento de painéis. O corte CNC normalmente introduz as suas próprias restrições: trocas de ferramentas, tempo de fresagem, requisitos de fixação, desempenho do vácuo, gestão de ferramentas, estratégia de nesting e a possibilidade de processamento mais lento de chapas para peças retangulares simples. O benefício surge quando essas capacidades adicionais eliminam perdas maiores noutras partes do fluxo de trabalho.
Não confunda o rendimento do nesting com a eficiência total de materiais
O nesting é frequentemente apresentado como um argumento decisivo para o corte CNC, especialmente para formatos variáveis. Pode melhorar o aproveitamento quando as peças não podem ser organizadas em padrões de corte reto com serra, quando os retalhos têm pouco valor de reutilização ou quando o trabalho inclui muitos componentes pequenos e irregulares. Contudo, a melhor percentagem de nesting no ecrã não é automaticamente o melhor resultado para a fábrica.
A avaliação técnica deve incluir o custo prático do plano de nesting. Disposições muito compactas podem aumentar a distância de fresagem, produzir sobras pequenas e instáveis, complicar a descarga ou exigir mais pontes e limpeza. Também podem criar sequências de peças inconvenientes para a colagem de bordas, furação ou montagem. Um rendimento teórico moderadamente menor pode ser a melhor opção de produção quando proporciona um manuseamento mais limpo das peças e menos interrupções.
A otimização da serra de feixe tem uma limitação semelhante. Pode minimizar as perdas de refilo em painéis retangulares, mas o resultado depende de os retalhos planeados poderem realmente ser armazenados, identificados e utilizados posteriormente. Uma fábrica que acumula sobras irregulares sem um sistema disciplinado de reutilização pode obter menos benefícios reais do que o seu relatório de otimização sugere.
Por isso, o cálculo relevante é mais amplo: rendimento utilizável por chapa, mão de obra gasta no manuseamento de sobras, risco de danos ou trocas e a probabilidade de o material restante ser consumido por pedidos futuros. Nenhum dos métodos deve ser selecionado apenas com base no rendimento de material.
A precisão é uma questão de sistema, não um valor de catálogo da máquina
Tanto as serras de feixe como as máquinas CNC podem produzir peças de painel precisas quando são corretamente instaladas, mantidas, programadas e operadas. Para trabalhos de alta variedade, a repetibilidade entre trabalhos em mudança é frequentemente mais importante do que a precisão de posicionamento declarada pela máquina. Uma máquina tecnicamente capaz ainda pode produzir montagens de baixa qualidade se as referências dos painéis forem inconsistentes, os programas forem gerados a partir de dados de projeto incompletos ou os operadores compensarem dimensões incorretas fora do fluxo de trabalho controlado.
Com uma serra de feixe, concentre-se no esquadrejamento, no posicionamento repetível da guia, na qualidade do corte em toda a gama de materiais e na estabilidade do suporte do painel durante o corte. O controlo de lascas merece atenção especial ao trabalhar com painéis revestidos, placas folheadas ou superfícies decorativas. Os sistemas de riscador, a seleção da lâmina, as configurações de pressão e a condição do material influenciam todos a qualidade da borda.
Com um sistema de corte CNC, verifique mais do que o posicionamento dos eixos. Verifique a condição e a capacidade das zonas de vácuo, a gestão da mesa de sacrifício, a adequação das ferramentas, a extração de cavacos, o referenciamento do painel e o comportamento de peças pequenas durante a usinagem. Um programa que parece correto ainda pode falhar na produção se a fixação não for suficiente para o formato da peça, a superfície da placa ou a carga de usinagem.
Para qualquer uma das opções, peça aos fornecedores que demonstrem ficheiros de produção representativos utilizando os tipos de materiais e as famílias de peças que criam mais dificuldades na aplicação proposta. Uma demonstração baseada apenas em retângulos de melamina de tamanho completo não revelará muito sobre uma combinação de produção que contenha ripas estreitas, painéis pequenos, aberturas fresadas, faces de alto brilho ou componentes sensíveis à direção do veio.
A troca de produção deve ser medida da última peça boa até à próxima peça boa
O tempo de preparação publicado frequentemente descreve apenas uma parte de uma troca real. Para uma serra de feixe, a transição prática pode incluir o carregamento de material, a seleção do programa da serra, a preparação de etiquetas, as decisões sobre retalhos, a limpeza das pilhas e a confirmação do operador de que o próximo lote está organizado corretamente. Para o corte CNC, pode incluir a preparação das ferramentas, a configuração do vácuo, a inspeção da mesa de sacrifício, a geração do nesting, o posicionamento do material e a verificação da primeira peça.
A questão correta não é qual máquina tem menos etapas de preparação isoladamente. É com que fiabilidade a fábrica consegue concluir essas etapas quando o programa muda várias vezes por dia. A produção de alta variedade favorece métodos que dificultam o processamento da peça errada, a utilização da placa errada ou a perda da ligação entre o pedido digital e o componente físico.
A integração de software é fundamental neste ponto. Uma serra de feixe associada a uma robusta geração de listas de corte, etiquetas com código de barras e rastreamento posterior de peças pode gerir um fluxo diversificado de pedidos muito melhor do que uma máquina CNC isolada. Por outro lado, um sistema CNC ligado diretamente aos dados de projeto e produção pode reduzir os erros de interpretação e de reinserção que surgem quando o mesmo trabalho passa por programas separados de corte e usinagem.
Uma estrutura prática de decisão para avaliadores técnicos
Em vez de começar por uma categoria de máquina, comece com uma amostra representativa de pedidos. Selecione trabalhos que reflitam a parte mais difícil da combinação normal: séries curtas, múltiplos materiais, dimensões incomuns, peças com formato, usinagem interna e requisitos rigorosos de entrega. Mapeie o percurso que cada peça segue, desde a disponibilização da placa até ao corte, usinagem, colagem de bordas e montagem.
Em seguida, compare os dois métodos com as perdas de produção que realmente ocorrem:
- Quantas vezes um painel precisa de ser manuseado antes de estar pronto para o processo seguinte?
- Com que frequência os operadores precisam de separar, reetiquetar ou procurar peças após o corte?
- Que peças exigem uma segunda máquina após o processamento na serra de feixe?
- Quantos pedidos são atrasados porque não podem ser agrupados de forma eficiente?
- Que tipos de materiais e peças criam o maior risco de rejeição?
- Os operadores disponíveis conseguem manter a disciplina de programação, ferramentas e manutenção exigida pelo método selecionado?
Existe também uma resposta híbrida legítima. Muitos fabricantes de mobiliário beneficiam de manter uma serra de feixe para componentes retangulares repetitivos, utilizando simultaneamente o processamento CNC para peças personalizadas, com formato ou que exigem muita usinagem. Esta abordagem pode preservar uma elevada produção em trabalhos simples, impedindo ao mesmo tempo que pedidos complexos interrompam o fluxo principal de corte. Exige programação deliberada e controlo de dados, mas pode adequar-se a uma empresa cuja combinação de pedidos abrange tanto a produção padrão como a personalizada.
Para uma operação predominantemente de alta variedade, a decisão deve favorecer o método que reduz a complexidade total dos pedidos, e não simplesmente os segundos necessários para cortar uma chapa. Escolha uma serra de feixe quando as peças permanecerem maioritariamente retangulares e a fábrica conseguir agrupá-las, etiquetá-las e encaminhá-las com disciplina. Prefira o corte CNC quando a alteração da geometria e a usinagem integrada forem as fontes recorrentes de atraso, manuseamento e erro. A melhor opção é a máquina que deixa o processo seguinte com a peça certa, na condição certa e no momento certo.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.