


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como escolher máquinas de corte para produtos de madeira com bordas limpas
Bordas limpas não são produzidas por uma única especificação de máquina. Elas resultam de uma relação controlada entre o processo de corte, o material a ser cortado, a geometria da ferramenta, o suporte do painel, o movimento de avanço e a remoção de poeira. Uma máquina de alta velocidade com uma lâmina inadequada ou suporte instável da peça pode gerar mais defeitos do que uma máquina com classificação mais modesta, corretamente configurada para a combinação de produção.
Para a avaliação técnica, a questão central não é “Qual máquina de corte para produtos de madeira é a mais rápida?”. É se a máquina consegue produzir repetidamente a qualidade de borda exigida nas placas, espessuras, revestimentos, direções de corte e tamanhos de lote efetivamente utilizados na produção. O padrão exigido pode variar de uma borda pronta para pintura a um corte de melamina praticamente sem lascas, que possa seguir diretamente para a colagem de bordas. Esses são requisitos diferentes e devem levar a configurações de máquina diferentes.
Defina “borda limpa” antes de comparar máquinas
A qualidade da borda é frequentemente descrita de forma muito ampla. Na prática, o defeito que deve ser evitado é mais importante do que o requisito geral de um corte liso. Em painéis folheados, a principal preocupação pode ser o arrancamento do folheado no lado de saída. Em aglomerados revestidos com melamina, pode ser o lascamento nas superfícies decorativas superior e inferior. Componentes de madeira maciça apresentam arrancamento de fibras conforme o veio, marcas de queimadura, fibras felpudas e variação entre placas. O compensado pode delaminar na linha de corte se as condições da lâmina, do avanço e do suporte estiverem incorretas.
Portanto, uma máquina deve ser avaliada em relação a uma condição de aceitação definida. Critérios úteis incluem:
- Tamanho máximo permitido de lascas nas faces visíveis;
- Se a borda deve estar pronta para colagem de bordas, pintura ou montagem direta;
- Desvio dimensional e esquadro permitidos ao longo do comprimento da peça;
- Condição superficial da parede de corte, incluindo marcas de serra e arrancamento de fibras;
- Consistência desde o primeiro painel até o último painel de um lote de produção.
Sem essa definição, as avaliações podem ser distorcidas por demonstrações em materiais fáceis ou cortes de teste curtos. Uma máquina que corta MDF cru de forma limpa pode não manter o mesmo resultado em aglomerado laminado dos dois lados, laminado de alta pressão, compensado ou madeira maciça com veio difícil.
Combine o princípio de corte ao formato do painel e ao risco de defeitos
Diferentes máquinas de corte resolvem diferentes problemas de produção. Selecionar apenas pela capacidade nominal de corte ignora a origem do defeito na borda.
Serras de mesa deslizante continuam sendo práticas para oficinas flexíveis, lotes menores, trabalhos angulares e operações em que o operador precisa controlar o posicionamento. A qualidade da borda depende fortemente da rigidez do carro, da precisão da guia, da configuração do riscador, da seleção da lâmina e do manuseio pelo operador. Uma serra deslizante bem regulada pode proporcionar excelentes resultados, mas a consistência da produção é mais sensível à disciplina de configuração do que em equipamentos automatizados para painéis.
Serras seccionadoras são projetadas para o dimensionamento repetitivo de painéis, particularmente onde o manuseio de chapas, as dimensões programadas e a produtividade são importantes. A viga de pressão e o deslocamento controlado da serra podem melhorar a repetibilidade. Para painéis laminados, uma serra riscadora é frequentemente essencial para proteger a face decorativa inferior. A máquina deve ser avaliada não apenas pelo motor da serra principal, mas também pela distribuição da pressão de fixação, pelo suporte do painel, pela sincronização do riscador e pela repetibilidade do posicionamento do empurrador.
Serras para painéis com fresamento CNC nesting oferecem vantagens diferentes. Uma tupia pode cortar formas complexas, recortes internos e geometrias de peças mistas em um único programa, mas uma borda fresada nem sempre equivale a uma borda serrada. O batimento da ferramenta, a condição da fresa, a carga de cavaco, a fixação a vácuo e a direção da trajetória da ferramenta afetam fortemente o acabamento da borda. O fresamento nesting é adequado quando a flexibilidade de formas é a necessidade predominante; não se deve presumir que seja a melhor escolha para todas as aplicações de painéis com cortes retos e alto volume.
Serras otimizadoras de corte transversal e moldureiras são mais relevantes para o processamento de madeira maciça. Seu desempenho deve ser avaliado em relação à variação de umidade, à direção do veio, à retilineidade da madeira e à detecção de defeitos. Um corte transversal limpo em madeira reta e seca pode se tornar pouco confiável quando as tábuas apresentam encurvamento, torção, tensões internas ou densidade variável.
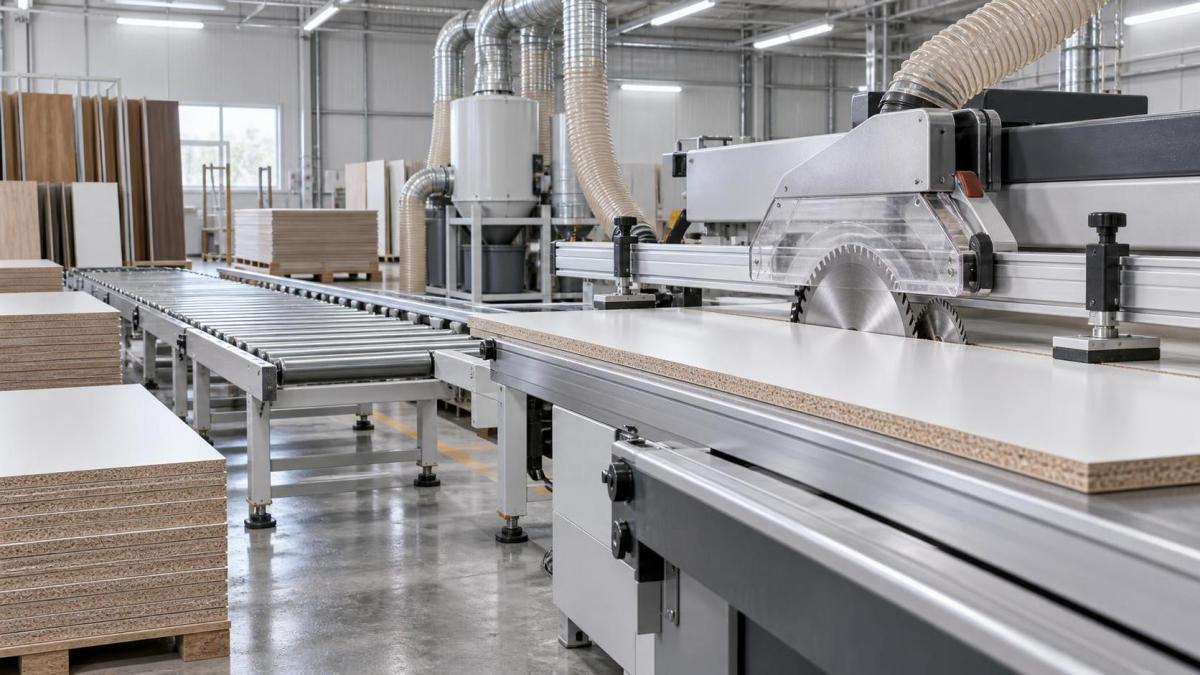
O sistema de eixo e lâmina é o principal sistema de qualidade da borda
A rigidez da máquina é importante, mas não pode compensar um sistema de ferramenta de corte inadequado. A lâmina ou fresa deve ser adequada à construção da placa, à dureza do revestimento, à profundidade de corte, à velocidade da máquina e ao acabamento desejado.
Para serras de painéis, a geometria dos dentes da lâmina, o número de dentes, a largura de corte, o ângulo de ataque e o revestimento influenciam a qualidade do corte. Uma lâmina de dentes finos pode reduzir o lascamento superficial, mas pode gerar calor se o avanço for muito lento. Uma forma de dente mais agressiva pode manter taxas de avanço produtivas, mas pode aumentar o arrancamento em camadas superficiais frágeis. Não existe uma lâmina universalmente correta: uma lâmina adequada para MDF cru não é automaticamente apropriada para placas revestidas de alto brilho ou compensado revestido com folheado.
Em painéis laminados, o riscamento é frequentemente tratado como um acessório, e não como uma operação de corte combinada. Ele deve ser avaliado como um sistema junto com a lâmina principal. A largura de corte do riscador deve estar alinhada com precisão à largura de corte da lâmina principal; se for muito estreita, não poderá proteger a superfície. Se for muito larga, poderá permanecer uma linha de riscamento visível. O ajuste de altura também é importante, pois uma profundidade de risco insuficiente permite a persistência de lascas, enquanto profundidade excessiva pode enfraquecer a borda ou deixar uma marca desnecessária.
Para tupias CNC, os batimentos radial e axial merecem atenção especial. Mesmo uma fresa de compressão de alta qualidade deixará uma borda ruim se o cone do eixo, a pinça, a haste da ferramenta ou a condição do rolamento introduzirem batimento mensurável. Ferramentas de compressão podem reduzir o lascamento em ambas as faces do painel quando a geometria de corte está totalmente engatada, mas a entrada por mergulho, os passes rasos e a estratégia de corte passante devem ser considerados. Ferramentas de corte descendente, ascendente, de compressão e de canais retos criam, cada uma, forças e características de acabamento diferentes.
A manutenção das ferramentas deve fazer parte da avaliação da máquina. A questão relevante não é simplesmente se há lâminas de reposição disponíveis. A máquina deve permitir trocas repetíveis de lâmina, alinhamento prático do riscador, acesso seguro e um método claro para retornar à configuração qualificada. Uma célula de corte que exige longos ajustes de teste após cada troca de lâmina pode comprometer sua capacidade de produção teórica.
A estabilidade do avanço determina se a ferramenta escolhida pode trabalhar corretamente
As ferramentas de corte precisam de uma carga de cavaco estável. Se a taxa de avanço variar, a borda poderá alternar entre seções lisas, brunimento e lascamento, mesmo quando a velocidade do eixo permanecer constante. Por isso, o projeto do avanço é tão importante quanto a potência do motor.
Em uma serra de painéis, avalie se roletes, garras, grampos ou o empurrador seguram a placa sem permitir movimento lateral. Painéis finos, tiras estreitas, chapas arqueadas e componentes pequenos são peças de teste particularmente reveladoras. Uma máquina pode processar um painel de tamanho completo com precisão, mas apresentar baixo desempenho quando começa a produzir peças estreitas para gabinetes.
Para madeira maciça, os roletes de avanço devem manter o contato sem esmagar materiais mais macios nem permitir que a peça se eleve em direção à fresa. A relação entre a velocidade de avanço e a velocidade do cabeçote de corte deve ser verificada na taxa de produção pretendida, e não apenas em uma velocidade de demonstração reduzida. Velocidade excessiva pode causar arrancamento do veio; avanço excessivamente lento pode escurecer a borda de corte devido ao acúmulo de calor.
A fixação a vácuo em equipamentos nesting exige o mesmo nível de análise. A planicidade da chapa, a condição da placa de sacrifício, o zoneamento de vácuo, a integridade das juntas e a sequência de corte influenciam se uma peça permanece estável perto do final da trajetória da ferramenta. Peças pequenas podem se deslocar após estarem quase totalmente separadas, danificando a borda final ou criando um risco de segurança. Estratégias de pele de cebola, abas ou manuseio dedicado de peças pequenas podem ser necessárias, mas cada uma pode acrescentar uma operação secundária de acabamento.
A estrutura e o alinhamento da máquina afetam mais do que a precisão dimensional
Bordas limpas dependem de a ferramenta de corte entrar e sair da peça de maneira previsível. Vibração estrutural, desgaste dos rolamentos do eixo, mecanismos deslizantes soltos e eixos de serra com rigidez insuficiente podem deixar marcas repetitivas ou causar lascamento intermitente. Esses defeitos às vezes são atribuídos à lâmina por aparecerem como um problema de superfície, mas seu padrão pode indicar uma questão mecânica.
Durante a análise técnica, é útil inspecionar as seguintes condições sob carga, em vez de depender apenas das tolerâncias de catálogo:
- Batimento do eixo ou árvore e condição dos rolamentos;
- Paralelismo entre lâmina de serra, carro deslizante, guia, viga de pressão e unidade riscadora;
- Repetibilidade de batentes digitais, empurradores e sistemas de posicionamento acionados por servomotores;
- Rigidez dos conjuntos móveis na velocidade de avanço pretendida;
- Capacidade de manter o esquadro em peças longas e estreitas;
- Acesso para ajustes e risco de desvio da configuração após manutenção de rotina.
Um teste de aceitação útil inclui os materiais de produção que apresentam o maior risco de defeitos, e não apenas placas de amostra padrão. Corte painéis completos e tiras estreitas. Faça cortes transversais e longitudinais quando relevante. Inspecione o primeiro e o último componente de uma sequência, pois aquecimento, acúmulo de poeira e desvio de posicionamento podem não ser visíveis em um único corte.
A extração de pó faz parte do corte, não é uma decisão de utilidade separada
Pó de madeira e cavacos que permanecem na zona de corte podem ser recortados, arrastados sobre uma face decorativa ou compactados perto de guias e grampos. O resultado pode ser dano nas bordas, riscos na superfície, calor, menor visibilidade e desgaste acelerado da ferramenta. O pó fino de MDF e de placas engenheiradas semelhantes é especialmente exigente, pois pode se acumular nas cavidades da máquina e interferir nos componentes móveis.
Avalie o tamanho da conexão de extração, o projeto da coifa, o fluxo de ar em torno da lâmina ou fresa e o acesso para limpeza. A exigência de extração da máquina também deve ser compatível com o sistema de coleta de pó disponível. Uma serra de alto desempenho conectada a fluxo de ar insuficiente não reproduzirá consistentemente sua qualidade inicial de acabamento. Quando painéis laminados são processados, a extração também afeta a limpeza ao redor dos mecanismos de riscamento e dispositivos de pressão, onde resíduos compactados podem alterar gradualmente o alinhamento.
O desempenho da extração também tem uma dimensão de segurança. A instalação da máquina deve ser projetada de acordo com os requisitos locais aplicáveis de segurança no trabalho e controle de poeira. A aprovação técnica deve verificar a documentação da máquina, a compatibilidade elétrica, as proteções, a disposição de parada de emergência e a configuração de extração pretendida para o mercado de destino, em vez de supor que uma especificação genérica de máquina abrange todas as condições de instalação.
O manuseio de materiais pode danificar bordas após um corte perfeito
Uma borda pode sair limpa da lâmina e ainda chegar danificada ao próximo processo. Isso é comum com placas revestidas, tiras estreitas, laterais longas de gabinetes e painéis pesados. Seções de saída sem suporte podem permitir que um painel caia levemente no final de um corte. O empilhamento manual pode lascar cantos. Um rolete contaminado com pó abrasivo pode marcar uma superfície acabada.
Avalie o suporte de entrada e saída como parte da célula da máquina. Para materiais pesados em chapa, o método de carregamento e a altura da mesa influenciam se o painel permanece plano durante a entrada. Para peças pequenas, a coleta controlada impede que os componentes colidam após a separação. Se o processo pretendido conecta o corte diretamente à colagem de bordas, a capacidade de buffer e a identificação das peças exigem atenção; o manuseio manual apressado pode eliminar o benefício de qualidade obtido na serra.
A colagem de bordas também é onde um problema de qualidade de corte se torna comercialmente visível. A consistência da linha de cola, o desempenho do refilamento e o acabamento dos cantos dependem de a borda do painel ser reta, esquadrejada e livre de arrancamentos substanciais. Uma máquina de acabamento não pode corrigir completamente uma borda de substrato profundamente lascada sem reduzir as dimensões finais da peça ou deixar uma área de ligação fraca.
Quando componentes retos de gabinetes e móveis passam do dimensionamento para o acabamento, uma coladeira de bordas automática como aMáquina Automática de Colagem de Bordas Reta ZD450C pode ser avaliada como um processo posterior, e não como substituta para um corte preciso. Sua faixa declarada de espessura de trabalho de 10–60 mm e faixa de espessura de borda de 0.4–3 mm ilustram por que as verificações de interface são importantes: a espessura do painel, o material de borda, a direção de avanço e a condição da borda cortada devem ser compatíveis com ambas as máquinas. A alimentação automática, a colagem, o refilamento e o polimento podem apoiar uma sequência consistente somente se as dimensões de corte anteriores e a integridade da borda forem controladas.
Não use a velocidade como indicador de produtividade
Um ciclo de corte mais rápido é produtivo somente quando não aumenta o retrabalho, as trocas de ferramentas, a classificação ou o reparo de bordas. A comparação relevante é a produção acabada aceitável no nível de qualidade exigido. Isso inclui tempo de configuração, tempo de programação, frequência de troca de lâminas, gestão de sobras, movimentação de materiais, limpeza e o tempo necessário para recuperar a operação após uma lâmina riscadora desalinhada ou uma fresa danificada.
Para o dimensionamento repetitivo de painéis com pouca variedade, a automação pode reduzir a variação e o tempo de manuseio. Para lotes mistos com mudanças frequentes de tamanho, uma máquina mais simples com ajuste rápido e confiável pode proporcionar melhor produção efetiva do que uma linha altamente automatizada que exige configuração complexa. A usinagem complexa deve ser justificada pela variedade de peças e pelo controle necessário, e não selecionada apenas porque oferece mais funções.
A facilidade de manutenção deve ser avaliada da mesma forma prática. Pergunte quais componentes exigem inspeção regular, se os ajustes de desgaste podem ser verificados sem grande desmontagem, quais informações de diagnóstico estão disponíveis e se as peças de reposição podem ser identificadas sem ambiguidade. Diagramas elétricos, manuais de operação, especificações de ferramentas, requisitos de lubrificação e acordos de suporte remoto afetam a rapidez com que uma máquina pode retornar a uma condição de corte qualificada.
Um método de avaliação mais confiável
A comparação mais sólida entre máquinas baseia-se em um protocolo documentado de corte de amostras. Forneça placas representativas, incluindo o acabamento e a espessura mais exigentes. Defina uma taxa de avanço de produção realista. Especifique a ferramenta e a configuração de riscamento. Meça as dimensões e o esquadro e, em seguida, inspecione as bordas sob iluminação e ampliação consistentes, adequadas ao padrão de qualidade visível do produto.
Registre não apenas o resultado, mas também os ajustes usados para alcançá-lo: tipo de lâmina, velocidade do eixo, velocidade de avanço, largura e profundidade de riscamento, ajustes de grampo, condição de extração e ajustes do operador. Se uma demonstração do fornecedor depende de avanço excepcionalmente lento, ferramentas especiais indisponíveis na operação de rotina ou correção manual repetida, essa dependência deve ser tratada como parte do requisito operacional da máquina.
A máquina de corte para produtos de madeira correta é aquela que mantém bordas limpas sob condições operacionais definidas, com ferramentas e manuseio de materiais que possam ser sustentados no chão de fábrica. O corte limpo não é uma característica de destaque. É uma capacidade de processo repetível, e a avaliação deve testar cada parte do processo que possa interferir nela.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.