


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como manter a precisão de uma serra de painel deslizante ao cortar painéis grandes
Painéis grandes expõem pequenos erros. Um batente apenas ligeiramente fora de paralelismo, uma mesa deslizante com um mínimo de movimento lateral ou um painel sem apoio completo podem produzir um corte que parece aceitável na borda frontal, mas se desvia na extremidade oposta. O resultado é falta de esquadro, folgas visíveis durante a montagem de armários, melamina lascada ou aparas repetidas que desperdiçam material em chapa.
A precisão começa antes de o painel chegar à lâmina. A serra deve estar estável, limpa, alinhada e ser utilizada com um método de referência repetível. Quando surgir um problema dimensional, evite ajustar todas as configurações ao mesmo tempo. Primeiro, identifique se o erro acompanha a mesa deslizante, o batente transversal, o batente paralelo, a lâmina ou o próprio painel.
Comece com uma máquina estável e uma superfície de referência limpa
Uma serra de painel deslizante não consegue manter suas regulagens se a base da máquina se mover sob carga. Confirme que a serra está sobre um piso firme e nivelado e que seus pontos de apoio sustentam a máquina uniformemente. Um gabinete que balança levemente pode parecer inofensivo durante cortes curtos, mas uma chapa pesada empurrada sobre o carro pode alterar a relação entre a mesa, a lâmina e o batente.
Inspecione os trilhos da mesa deslizante, os rolamentos do carro e os pontos de montagem antes de fazer ajustes de alinhamento. O carro deve percorrer suavemente de uma extremidade à outra, sem pontos duros, batidas ou movimento lateral perceptível. Poeira acumulada nas guias pode causar deslocamento inconsistente. Depósitos de resina na mesa ou nos braços de apoio também podem impedir que uma placa revestida deslize uniformemente, fazendo o painel torcer contra o batente durante o corte.
Limpe a mesa deslizante, a mesa principal, as faces dos batentes e os suportes de extensão com um produto de limpeza não abrasivo adequado. Remova cuidadosamente os resíduos de adesivo; raspar com agressividade pode criar uma saliência que posteriormente afeta o apoio do painel. Mantenha lubrificantes afastados das superfícies que entram em contato com as placas, salvo se o fabricante da máquina os especificar. Uma mesa oleosa pode reduzir o controle e deixar marcas em superfícies decorativas.
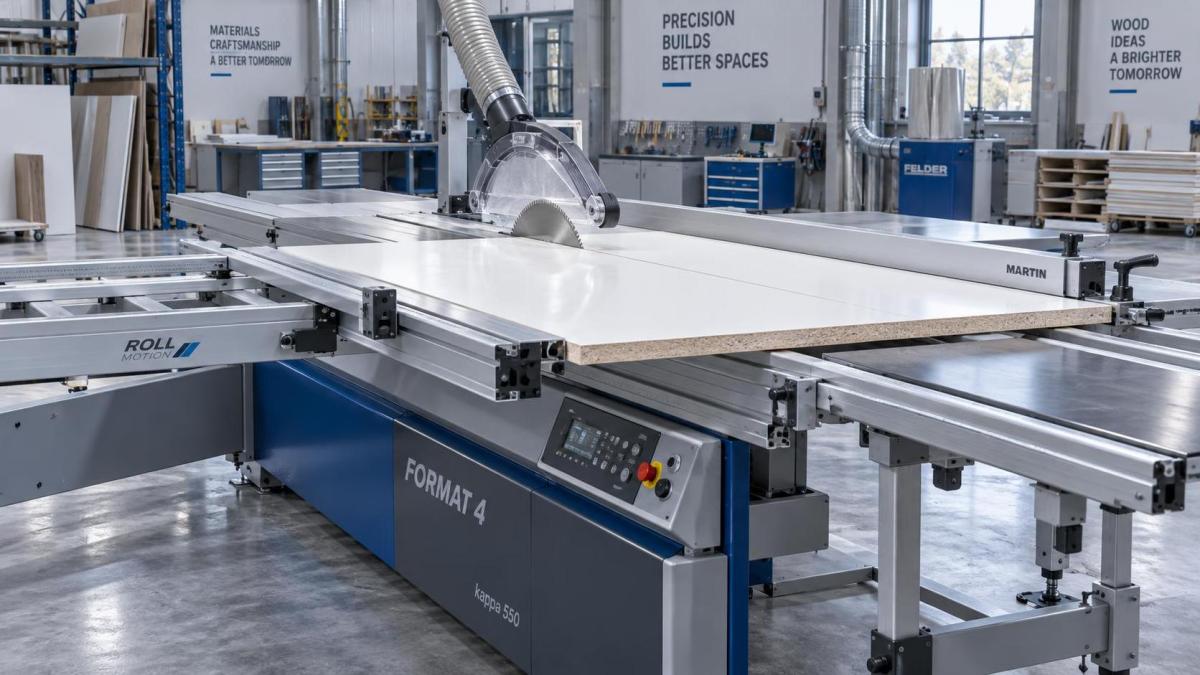
Separe os problemas da lâmina dos problemas de alinhamento
Uma lâmina danificada ou inadequada é frequentemente atribuída ao batente, enquanto um problema de alinhamento às vezes é confundido com uma lâmina sem fio. Observe os indícios deixados na peça. Se a borda de corte queima, apresenta marcas repetidas ou exige força excessiva de avanço, inspecione primeiro a lâmina. Se a dimensão muda progressivamente de uma extremidade de um corte longo para a outra, investigue o deslocamento da mesa ou o paralelismo do batente.
Use uma lâmina adequada ao material do painel. A geometria de dentes finos destinada a placas laminadas, chapas folheadas ou compensados geralmente produz um acabamento mais limpo do que uma lâmina de desbaste com dentes grossos. A condição da lâmina é tão importante quanto a quantidade de dentes. O acúmulo de resina aumenta o atrito, e uma lâmina com dentes danificados pode arrancar fibras ou lascar o laminado em um padrão que se assemelha a um ajuste inadequado do riscador.
Antes de verificar o alinhamento, certifique-se de que a lâmina está completamente assentada em um flange de eixo limpo e corretamente apertada. Sujeira presa atrás da lâmina pode causar excentricidade. Uma lâmina empenada ou um eixo dobrado não pode ser corrigido movendo o batente. Com a máquina isolada da alimentação elétrica, gire a lâmina manualmente e observe se seu corpo oscila visivelmente. Um relógio comparador oferece uma avaliação mais confiável quando disponível, mas, mesmo sem ele, um movimento lateral evidente significa que a lâmina deve ser corrigida antes de prosseguir.
Verifique se a mesa deslizante acompanha a lâmina
Para cortes transversais grandes, a mesa deslizante é a referência principal. Seu percurso deve permanecer paralelo à lâmina ao longo do comprimento útil de corte. Um teste prático utiliza uma placa de teste reta e estável com uma borda preparada. Posicione essa borda contra o batente transversal, faça um corte de comprimento total e, em seguida, inspecione tanto o corte quanto a sobra.
Um método mais revelador consiste em marcar a frente e a traseira da peça de teste, medir sua largura nas duas extremidades, girá-la e fazer um segundo corte a partir da mesma borda de referência. Compare as duas extremidades após o segundo corte. Uma conicidade consistente indica um problema de relação entre o percurso da mesa deslizante e a lâmina. Uma única marca irregular ou uma borda áspera indica mais fortemente a condição da lâmina, o controle de avanço ou o movimento do material.
Não avalie o paralelismo apenas por uma única sobra estreita. Tiras estreitas podem flexionar, deslocar-se após a liberação ou ser influenciadas por tensões internas em compensados e aglomerados. Use um painel longo o suficiente para mostrar o erro na distância relevante para a produção.
Os pontos de ajuste variam conforme o projeto da máquina. Algumas serras oferecem ajuste do carro ou dos trilhos nos pontos de montagem da mesa, enquanto outras dependem de uma geometria fixa dos trilhos e permitem apenas a calibração do batente. Consulte a documentação da máquina antes de soltar fixadores estruturais. Pequenos ajustes devem ser feitos gradualmente, seguidos de outro corte de teste de comprimento total. Mover um trilho excessivamente em uma única tentativa dificulta entender qual alteração corrigiu ou introduziu o erro.
Ajuste o batente transversal testando o esquadro, não confiando na escala
A escala de graus em um batente transversal é útil para retornar a uma configuração, mas não é a autoridade final para um corte de 90 graus. Ajuste o batente próximo ao esquadro usando um esquadro de mecânico confiável ou um esquadro grande de carpinteiro cuja precisão seja conhecida. Depois, confirme com um teste de corte. A face do batente também deve ser reta, firmemente fixada e livre de cavacos presos em seus pontos de contato.
Para peças de armários, um teste eficaz é cortar um painel retangular, marcar seus quatro lados em sequência e medir as duas diagonais. Diagonais iguais indicam um retângulo esquadrejado quando as dimensões opostas correspondem. Se a diferença entre as diagonais se repetir em vários painéis, o ângulo do batente precisa ser corrigido. Se apenas um painel estiver fora de esquadro, inspecione sua borda de referência, a planicidade do painel e se ele permaneceu encostado ao batente durante todo o curso.
O comprimento da extensão do batente afeta o resultado. Estender um batente transversal telescópico oferece melhor apoio para peças largas, mas uma junta de extensão frouxa pode introduzir movimento angular na extremidade distante. Trave totalmente a extensão, verifique se sua perna de apoio toca o piso sem levantar o batente e confirme novamente o esquadro após alterar seu comprimento. Uma perna de apoio ajustada longa demais pode forçar o batente para cima ou lateralmente; uma ajustada curta demais deixa a extensão sem apoio sob o peso do painel.
Mantenha o batente paralelo sem prender a sobra
Cortes longitudinais em chapas grandes exigem uma verificação diferente. O batente paralelo deve ser ajustado de acordo com a geometria prevista da máquina, normalmente paralelo à lâmina ou com uma folga muito pequena na extremidade de saída, quando o projeto assim especificar. O objetivo é impedir que a tira recém-cortada roce nos dentes traseiros, mantendo ao mesmo tempo uma dimensão final consistente.
Medir do batente até o mesmo dente da lâmina na frente e atrás evita erros causados pela abertura dos dentes ou pela excentricidade. Leve um dente marcado até a posição de medição frontal, registre a distância, gire esse mesmo dente até a posição traseira e compare. Faça isso com a lâmina parada e a serra desconectada da alimentação elétrica.
Se um painel começa a avançar suavemente, mas se torna difícil de mover próximo à parte traseira da lâmina, não desloque imediatamente o batente. Primeiro, verifique se a placa está fechando devido à tensão interna. Compensados, painéis de núcleo sólido e algumas chapas compostas podem liberar tensão após o início do corte. Um rasgo de corte que se fecha frequentemente deixa marcas de atrito atrás da lâmina e pode ocorrer mesmo com um batente corretamente alinhado. Nessa situação, o apoio, a técnica de avanço, a seleção do material ou uma configuração adequada de separador podem exigir atenção, em vez do ajuste do batente.
Apoie o painel durante todo o corte
Placas superdimensionadas devem permanecer no mesmo plano desde o carregamento até a saída. Se um canto ficar pendurado além da mesa deslizante ou do suporte de saída, o painel pode se curvar sob seu próprio peso. Essa curvatura altera seu contato com o batente e pode criar um corte cônico mesmo quando a serra está alinhada.
Ajuste mesas de extensão, suportes auxiliares e dispositivos de saída à altura da mesa da máquina. Verifique isso com uma régua reta sobre as superfícies, em vez de apenas visualmente. Um suporte ligeiramente alto pode levantar um painel da mesa deslizante. Um suporte baixo permite que a chapa ceda e, em seguida, suba ou torça à medida que o corte se aproxima da conclusão.
- Posicione a borda de fábrica estável e reta do painel, ou uma borda previamente usinada, contra o batente. Não use uma borda lascada ou arqueada como referência principal.
- Posicione o painel de modo que seu peso esteja apoiado antes de a lâmina entrar no material, especialmente ao fazer um corte transversal em uma chapa inteira perto de uma extremidade.
- Mantenha a peça firmemente contra o batente sem forçá-la lateralmente para dentro do trajeto da lâmina. A pressão lateral pode mascarar um erro de configuração em um corte e agravá-lo no seguinte.
- Mantenha um curso constante do carro. Parar no meio de um painel revestido pode deixar uma marca visível, enquanto uma aceleração súbita pode deslocar uma chapa mal apoiada.
Para peças repetidas, estabeleça uma orientação de carregamento consistente. Se a mesma borda de referência for sempre posicionada contra o batente e a mesma face for sempre apresentada para cima, as diferenças dimensionais serão mais fáceis de rastrear. Inverter os painéis arbitrariamente pode ocultar uma borda de referência arqueada até que as peças montadas deixem de se alinhar.
Controle o lascamento sem alterar a dimensão final
Bordas limpas em placas revestidas de melamina, folheados e compensados laminados dependem da condição da lâmina, da direção de avanço, da configuração do riscador quando instalado e do apoio do painel. A lâmina riscadora deve seguir o trajeto da lâmina principal com proximidade suficiente para pré-cortar a superfície inferior sem alargar o rasgo visível. Um risco estreito demais deixa lascas; um risco largo demais pode aparecer como uma linha além do corte principal.
Ajuste a altura do riscador de forma conservadora e teste-o em sobras do mesmo material. Diferentes faces laminadas reagem de maneira distinta, e a espessura do painel por si só não determina a configuração correta. Um risco superficial pode funcionar bem em uma camada decorativa fina, enquanto uma superfície mais resistente pode exigir um risco ligeiramente mais profundo. Verifique novamente após substituir qualquer uma das lâminas, pois a largura dos dentes e a posição lateral alteram a relação.
Não compense o lascamento reduzindo o avanço até que a lâmina queime. Um corte limpo deve resultar da lâmina correta, de um alinhamento adequado, de apoio estável do material e de movimento controlado. Marcas de calor e resíduos fundidos são sinais de aumento do atrito, e não de melhoria na qualidade do acabamento.
Use medições que revelem a origem do desvio
As verificações de precisão são mais úteis quando registradas. Mantenha um registro simples das dimensões dos painéis de teste, trocas de lâmina, ajustes dos batentes e sintomas observados. O objetivo não é a documentação por si só; é distinguir uma configuração que se desloca lentamente de um problema que aparece apenas com determinado material ou tamanho de painel.
Proteja a calibração durante o trabalho rotineiro
A precisão é frequentemente perdida por pequenos eventos, e não por uma única falha importante. Um batente atingido por uma chapa carregada, um braço de extensão usado como superfície de apoio, poeira acumulada sob um limitador ou uma troca de lâmina realizada com flanges sujos podem alterar o resultado seguinte. Após mover a serra, trocar uma lâmina, realizar manutenção no carro ou cortar um painel excepcionalmente pesado, verifique as configurações com um teste curto, em vez de pressupor que a calibração anterior permaneça inalterada.
Os ajustes mecânicos devem ser travados antes do corte de produção. Alavancas de travamento frouxas, pastilhas de fixação desgastadas ou batentes de escala danificados criam erros intermitentes, que são mais difíceis de diagnosticar do que um desalinhamento fixo. Se uma configuração se move apenas sob carga, inspecione o mecanismo de travamento e a estrutura de suporte em vez de recalibrar repetidamente o batente.
Quando a mesa, a lâmina, os batentes e os apoios do painel estão em concordância entre si, o corte de painéis grandes torna-se previsível. A borda final não deve exigir nenhum acabamento corretivo, as peças correspondentes devem ser montadas sem forçar e um teste repetido deve produzir o mesmo resultado, em vez de uma nova explicação para cada chapa.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.