


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Por que uma serra seccionadora CNC lasca as bordas de painéis laminados?
Uma serra seccionadora CNC pode lascar as bordas de painéis laminados quando a lâmina riscadora está desgastada, desalinhada, ajustada para uma profundidade incorreta ou não é adequada à lâmina principal. Uma lâmina principal cega, o apoio instável do painel e configurações de avanço inadequadas também podem causar danos semelhantes. A localização e o padrão das lascas fornecem as primeiras pistas: inspecione ambas as faces e todo o comprimento do corte antes de alterar as configurações.
Em uma linha de produção, uma borda danificada pode resultar em componentes rejeitados, trabalho adicional de aplicação de fita de borda ou parada da máquina enquanto a causa é investigada. O caminho mais rápido para voltar a obter cortes consistentes é determinar se o defeito acompanha a lâmina, o material ou uma condição específica da máquina e, em seguida, alterar uma variável de cada vez.
Comece pela borda danificada
Antes de cortar, marque as faces superior e inferior de uma amostra. Identifique também as extremidades de entrada e de saída e anote a orientação do painel na serra. Essas referências simples facilitam a comparação dos defeitos após um ajuste, especialmente quando o painel é virado ou quando a direção do corte não é evidente na peça acabada.
Nas máquinas equipadas com uma unidade riscadora, a lâmina riscadora normalmente faz um sulco raso no laminado da face inferior, à frente da lâmina principal. Isso reduz a tendência de a lâmina principal rasgar o revestimento no lado de saída. Confirme a rotação efetiva da lâmina e a direção de corte na máquina antes de usar a localização na face como critério de diagnóstico; em alguns projetos de serra, a face superior visível nem sempre corresponde à face de entrada ou de saída da lâmina.
Danos concentrados na face riscada sugerem verificar primeiro a lâmina riscadora, seu alinhamento e sua profundidade. Lascas em ambas as faces podem indicar uma lâmina principal desgastada, movimento do painel ou um problema no material. Uma borda áspera que aparece apenas no final do corte pode estar relacionada ao apoio ou à fixação quando a parte cortada se separa. Esses são pontos de partida, não diagnósticos conclusivos: uma guia deslocada ou um painel danificado pode criar padrões enganosos.
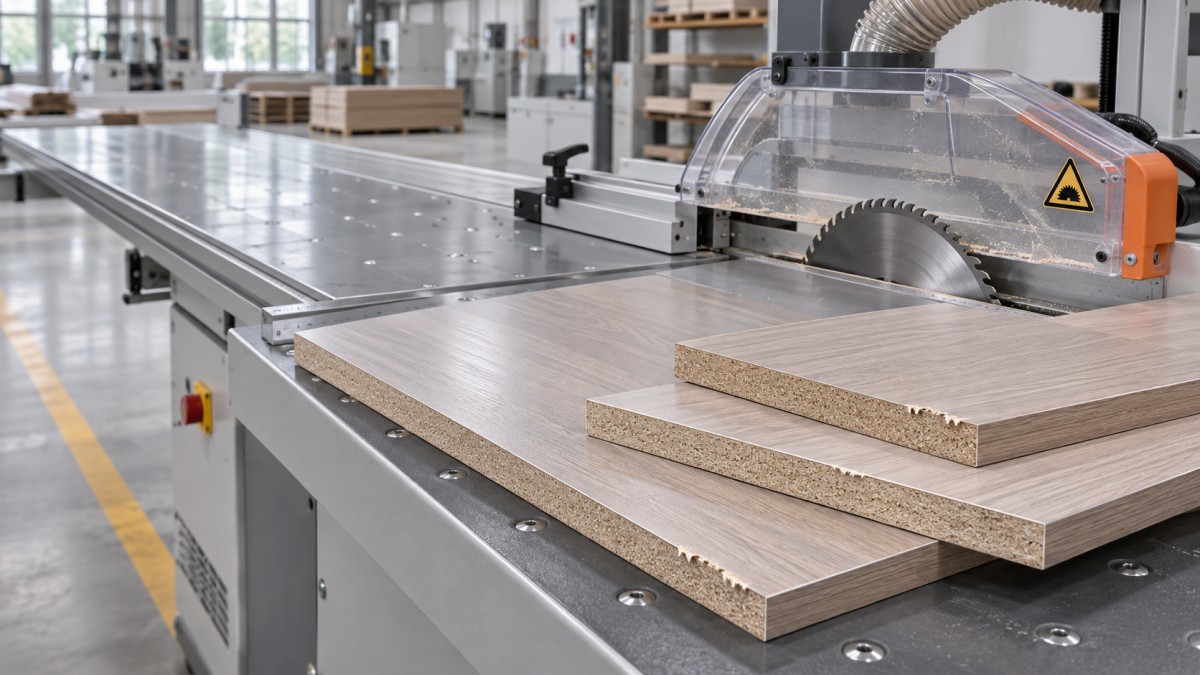
Verifique a unidade riscadora antes de alterar o programa
Quando houver uma unidade riscadora, verifique se ela está ativada, alcança a posição prevista e funciona na direção especificada pelo fabricante da máquina. Uma unidade riscadora inativa pode deixar o lado inferior desprotegido, mesmo que o programa de controle pareça estar correto. Não presuma que todas as serras seccionadoras tenham o mesmo sistema riscador ou método de ajuste.
Isole a máquina e impeça que ela seja reiniciada inesperadamente antes de abrir proteções ou tocar nas lâminas. Aguarde a parada de todas as peças móveis, siga o procedimento de bloqueio e etiquetagem do equipamento e use proteção adequada para as mãos ao manusear ferramentas de corte afiadas. Siga o procedimento do fabricante para inspeção e ajuste; não introduza as mãos na área de corte durante um corte de teste.
Condição e montagem da lâmina
Inspecione os dentes da lâmina riscadora para verificar se há pontas lascadas, desgaste, acúmulo de resina ou segmentos ausentes ou danificados. Depósitos podem impedir um corte limpo, mesmo quando os dentes não estão visivelmente quebrados. Limpe ou substitua as ferramentas de corte seguindo as instruções do fornecedor da lâmina; evite métodos que danifiquem os dentes ou alterem o balanceamento da lâmina.
Verifique se a lâmina e as superfícies de montagem estão limpas e corretamente assentadas. A contaminação entre o flange e a lâmina pode causar batimento. Uma lâmina com batimento excessivo pode produzir um sulco irregular ou danos alternados ao longo da borda. Meça o batimento usando o método e os limites definidos pelo fabricante do equipamento, em vez de avaliá-lo apenas pela aparência. Não continue operando com uma lâmina solta, trincada ou danificada de outra forma.
Alinhamento, largura e profundidade
O sulco de riscagem deve estar alinhado com a trajetória da lâmina principal e oferecer folga suficiente para a largura de corte principal. Uma lâmina riscadora desalinhada pode deixar um dos lados do laminado sem apoio, mesmo que o outro lado esteja limpo. Faça um corte de teste em uma sobra representativa, inspecione ambas as bordas e ajuste a unidade riscadora conforme o procedimento da máquina. Dependendo do projeto, a posição lateral pode ser ajustada mecanicamente ou pelo sistema de controle.
A largura do sulco de riscagem também deve ser adequada à lâmina principal. Em lâminas riscadoras ajustáveis ou bipartidas, a largura pode depender do projeto da ferramenta e da disposição dos espaçadores; as lâminas riscadoras cônicas podem alterar a largura efetiva do sulco conforme muda a profundidade de corte. Use o método de ajuste especificado e confirme o sulco resultante, em vez de presumir que um corte mais profundo é sempre melhor. Uma largura excessiva pode deixar um degrau visível ou um sulco desnecessariamente largo, enquanto uma largura insuficiente pode não proteger os dois lados do corte principal.
Ajuste a profundidade apenas o necessário para atravessar o laminado inferior e penetrar ligeiramente no núcleo, dentro das orientações do fabricante da lâmina e da máquina. Um sulco que não atravesse completamente o revestimento ainda pode deixar lascas. Uma profundidade excessiva aumenta a carga e pode afetar a largura do sulco em alguns tipos de lâmina. Após qualquer alteração de profundidade, verifique novamente o alinhamento e a largura.
Quando o sulco de riscagem estiver correto, inspecione o corte principal
Uma lâmina riscadora não compensa uma lâmina principal cega, danificada ou inadequada ao laminado. Inspecione a lâmina principal para verificar se há dentes desgastados ou lascados e acúmulo de resíduos; em seguida, verifique as superfícies de montagem e o batimento conforme o procedimento especificado. Compare o diâmetro, o furo, a largura de corte, a geometria dos dentes e a velocidade permitida da lâmina com os requisitos da máquina e do material. Não substitua uma lâmina apenas porque ela encaixa no eixo.
A projeção da lâmina acima do painel pode afetar a geometria de corte e a qualidade da borda. Use como ponto de partida a faixa recomendada pelos fabricantes da serra e da lâmina. Uma projeção excessiva ou insuficiente pode alterar a forma como os dentes entram e saem do material; o ajuste adequado depende da lâmina e da máquina. Faça ajustes somente com a máquina bloqueada e as proteções posicionadas conforme necessário.
A taxa de avanço e a velocidade do eixo também influenciam a carga sobre cada dente. Um avanço excessivamente agressivo pode rasgar o laminado ou forçar o corte, enquanto uma combinação inadequada de velocidade e avanço pode causar atrito, calor ou formação deficiente de cavacos. Verifique se as configurações efetivas correspondem às recomendações do fornecedor das ferramentas de corte para o painel e a lâmina. Altere a taxa de avanço em incrementos controlados, mantendo estáveis as demais configurações, e compare as amostras. Nunca exceda o limite de velocidade indicado na lâmina ou os limites operacionais da máquina.
Um programa de corte pode indicar as configurações nominais corretas, mas a máquina pode se comportar de forma diferente sob carga. A partir de uma posição de operação segura, ouça e observe se há vibração anormal ou alterações no som do motor. Se a serra não conseguir manter o avanço ou a velocidade programados, investigue o acionamento, a condição da lâmina e a resistência mecânica antes de compensar com outras alterações no programa.
Descarte a possibilidade de movimento do painel e de apoio inadequado
Mesmo lâminas afiadas e corretamente alinhadas podem lascar uma borda se o painel levantar, se deslocar ou vibrar durante o corte. Examine vigas de pressão, grampos, superfícies da mesa e dispositivos de apoio para verificar se há danos, contaminação ou funcionamento incorreto. Remova cavacos soltos e resíduos que possam impedir o painel de ficar apoiado na mesa, seguindo os procedimentos de limpeza e isolamento da máquina.
Verifique se o painel está mantido plano e encostado na superfície de referência prevista. O sistema de pressão deve fixar a placa sem danificar sua superfície, e as sobras devem permanecer apoiadas à medida que o corte termina. Um defeito que apareça principalmente no final do percurso pode estar associado ao movimento de uma sobra pequena para longe da lâmina ou à perda de apoio. Revise a sequência de corte e o sistema de fixação, em vez de aumentar a força de aperto sem consultar as configurações da máquina.
O corte de painéis empilhados introduz outra variável. Chapas empenadas, altura irregular da pilha, resíduos presos entre as chapas ou dimensões diferentes dos painéis podem impedir uma pressão uniforme. Compare um corte de uma única chapa com o corte da pilha normal, mantendo as demais condições equivalentes. Se a chapa única for cortada sem defeitos, inspecione a preparação da pilha e a faixa de empilhamento permitida pela máquina antes de voltar a ajustar as lâminas.
Distinga uma falha da máquina de um problema no material
Inspecione as bordas e superfícies não cortadas do painel antes de culpar a serra. Um laminado quebradiço ou danificado, uma colagem irregular, uma camada superficial solta ou um vazio próximo à linha de corte podem afetar o resultado. A planicidade do painel e a densidade do núcleo também podem alterar a firmeza com que o painel fica preso e a forma como a lâmina corta.
Quando possível, faça uma comparação usando uma peça reconhecidamente boa, com a mesma especificação. Registre a identificação do material, a espessura, a orientação da face e se o defeito acompanha uma chapa ou um lote específico. Um corte limpo em uma amostra não prova que todo o restante do material esteja defeituoso, mas uma diferença repetível nas mesmas condições de corte é uma evidência útil para uma investigação adicional com o fornecedor do material.
Verifique também se a reclamação diz respeito a lascas produzidas pela serra ou a danos ocorridos posteriormente. O manuseio, o empilhamento, os equipamentos de transferência e o processamento subsequente podem danificar uma borda recém-cortada. Inspecione uma amostra imediatamente após o corte, com a máquina parada e o acesso seguro garantido, antes que ela passe para a operação seguinte.
Torne a correção reproduzível
Use uma sequência curta de diagnóstico, em vez de ajustar todas as configurações de uma só vez. Primeiro, preserve as condições de corte originais e inspecione uma amostra. Em seguida, corrija uma falha evidente, como um dente danificado ou uma unidade riscadora inativa, e repita o corte. Se a borda melhorar, mas continuar inaceitável, passe para a próxima causa provável, mantendo o registro da alteração.
- Registre a especificação do painel, a orientação da face, a identificação da lâmina, as configurações da riscadora, o avanço, a velocidade do eixo e o padrão de corte.
- Inspecione o defeito em ambos os lados e ao longo de todo o corte. Anote se ele aparece em uma borda, nas duas ou apenas no início ou no final.
- Com a máquina isolada, inspecione as ferramentas de corte, a montagem, o alinhamento da riscadora e os componentes de apoio na ordem sugerida pelos sintomas.
- Reinstale as proteções, afaste as pessoas da área de corte e execute uma amostra controlada seguindo o procedimento normal de operação da máquina.
- Compare a nova amostra com a original e documente a configuração alterada. Repita somente se necessário.
Confirme o resultado usando o painel, a direção de corte e a configuração de produção que deram origem à reclamação. Um teste limpo com uma única chapa pode não representar um trabalho com painéis empilhados, e um corte de aparo curto pode não revelar um problema de apoio na extremidade de um painel longo. Verifique tanto o componente acabado quanto a borda adjacente da sobra: um desalinhamento da riscadora pode afetar os dois lados de forma diferente.
Se não for possível manter o alinhamento, se o batimento medido continuar fora dos limites do fabricante após a verificação das ferramentas de corte e das superfícies de montagem, ou se a vibração persistir com ferramentas adequadas, deixe de tratar o problema como um mero ajuste de parâmetros de corte. O conjunto da riscadora, o eixo, os rolamentos, as guias ou os acionamentos podem precisar de inspeção conforme o procedimento de manutenção do fabricante do equipamento. Registre as observações e medições para distinguir a falha mecânica das variáveis relacionadas à lâmina e ao material.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.