


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como solucionar problemas de posicionamento impreciso dos furos em uma furadeira lateral para móveis
Quando os furos ficam consistentemente fora de posição em uma furadeira lateral para móveis, comece identificando o padrão do erro. Um desvio constante geralmente aponta para um problema de referência ou configuração; um erro que aumenta ao longo do painel sugere um problema de escala, acionamento ou alinhamento. Erros aleatórios exigem uma análise mais atenta da fixação, do movimento do painel e da inconsistência na detecção.
Antes de alterar os valores de calibração, meça um painel conhecido de acordo com o desenho, registre onde cada furo está fora de posição e verifique se o mesmo erro ocorre em ciclos repetidos. Isso evita corrigir um sintoma temporário com um desvio permanente.
Comece com uma medição repetível
Escolha um painel plano e representativo, com bordas limpas e dimensões conhecidas. Use as mesmas bordas de referência especificadas no desenho ou programa do trabalho e marque a face e a extremidade que devem entrar em contato com as superfícies de posicionamento da máquina. Verifique se a peça foi carregada na orientação prevista.
Meça as posições dos furos a partir da borda de referência designada até o centro do furo, e não apenas de um furo ao seguinte. O espaçamento entre furos pode estar correto, embora todo o padrão esteja deslocado. Meça tanto a distância ao longo do painel quanto a altura dos furos na borda. Sempre que possível, use um medidor de centro de furo ou um dispositivo de medição adequado; medir até a borda de um furo danificado ou alargado pode gerar um resultado enganoso.
Registre as posições programadas e medidas, as dimensões do painel, o material, o cabeçote de furação e a orientação de carregamento. Execute vários painéis de teste nas mesmas condições. Compare os resultados antes de fazer qualquer ajuste:
- O mesmo desvio em todos os furos: Verifique o ponto de referência, o batente de posicionamento, o deslocamento de trabalho e a origem do programa.
- O erro aumenta com a distância em relação à referência: Verifique o curso do eixo, os componentes de acionamento, a escala de posicionamento e o alinhamento entre o painel e o eixo.
- As posições dos furos variam de painel para painel: Verifique a fixação, o assentamento do painel, o funcionamento dos sensores e a folga mecânica.
- Apenas um fuso ou um furo do grupo está fora de posição: Inspecione essa ferramenta, seu porta-ferramenta e qualquer deslocamento ou folga mecânica específica do fuso.
- A posição ao longo do painel está correta, mas a altura está errada: Verifique a espessura do painel, as superfícies de apoio, a altura do cabeçote de furação e a face usada como referência vertical.
Esses padrões ajudam a restringir a busca, mas não comprovam uma causa específica. A máquina também pode apresentar mais de uma falha, especialmente após uma colisão ou uma alteração na configuração da produção.
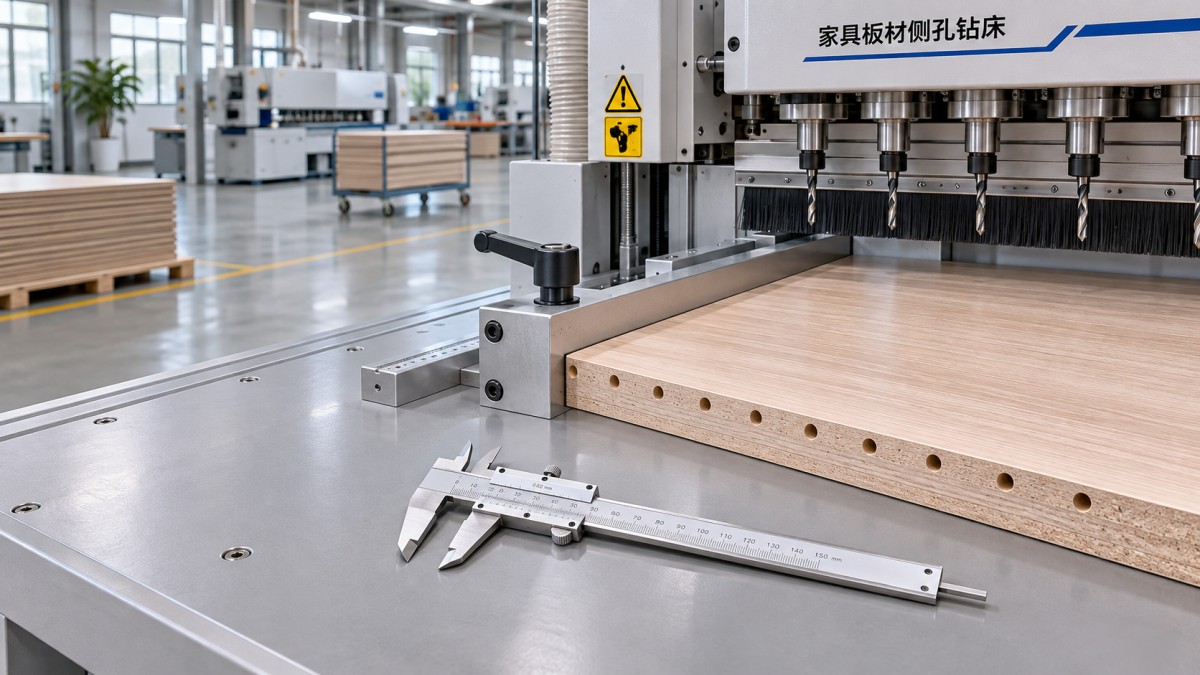
Verifique o painel antes de recalibrar a máquina
Um programa de furação lateral pressupõe que o painel alcance as mesmas superfícies de referência em cada ciclo. Poeira em um batente, uma lasca sob o painel, fita de borda danificada ou uma peça empenada podem alterar a posição inicial real, mesmo quando as coordenadas CNC estão corretas.
Inspecione as bordas do painel quanto a esquadro e danos. Confirme se as dimensões correspondem ao programa e se a face correta está encostada no apoio. Em peças com fita de borda, determine se o programa usa como referência a borda acabada ou a borda do painel sem fita. Essa divergência pode deslocar o padrão de furos, mesmo que a máquina repita os movimentos com precisão.
Quando o problema ocorre em um lote, compare uma peça defeituosa com uma peça reconhecidamente boa do mesmo trabalho. Se apenas os painéis de um lote de corte forem afetados, meça seu comprimento, largura, esquadro e estado das bordas antes de alterar as configurações de furação. Se painéis de tamanhos diferentes apresentarem erros diferentes, procure dimensões incorretas da peça, uma referência de carregamento ou uma configuração de espelhamento incorreta nos dados do trabalho.
A precisão do corte na etapa anterior é importante porque a furadeira se posiciona com base no painel físico, não no desenho. Por exemplo, a serra de painel CNC ZD330F é uma máquina CNC de corte para materiais em painel, com precisão de corte declarada de ±0.1 mm. Ela não é uma furadeira lateral, e sua especificação não determina a precisão dos furos acabados. As referências de corte, manuseio, aplicação da fita de borda e furação ainda precisam ser verificadas em conjunto.
Verifique os batentes, os sensores e a referência da máquina
Inspecione os batentes fixos e as superfícies de posicionamento quanto a desgaste, movimento, danos por impacto e acúmulo de resíduos. Depois de limpar, encoste o painel nos batentes previstos e verifique se há folgas. Um batente que parece estar na posição correta ainda pode se deslocar sob pressão se sua fixação estiver frouxa.
Em máquinas que detectam o painel com um sensor fotoelétrico, a laser ou de contato, examine a superfície de detecção e a fixação. Poeira, um suporte frouxo ou um cabo danificado podem tornar inconsistente a posição detectada. Dependendo do sensor, a cor do material, o acabamento da superfície, a fita de borda e o estado do painel também podem afetar a detecção óptica. Use a tela de diagnóstico da máquina e o procedimento do fabricante do sensor para verificar se o sinal de entrada muda de forma confiável na posição prevista.
Se o mesmo padrão apresentar um deslocamento semelhante em todos os testes, compare a origem de trabalho ativa e o deslocamento entre o sensor e a ferramenta com a configuração documentada. Confirme se o programa, a ferramenta e o lado de referência corretos estão selecionados. Não presuma que uma coordenada exibida corresponda ao centro físico do furo: o controle pode aplicar deslocamentos específicos da máquina entre o sensor, o fuso e a posição programada.
Após o deslocamento de um sensor ou batente, reposicione-o e siga o procedimento de referência ou calibração do fabricante. Registre os valores originais antes de alterar parâmetros e ajuste somente o valor associado ao erro confirmado. Um deslocamento pode fazer um painel de teste passar, mas ocultar um sensor frouxo ou uma peça carregada incorretamente.
Descarte movimentos durante a fixação e a furação
Mesmo que o painel esteja corretamente assentado, ele ainda pode se mover quando os grampos são acionados ou quando a broca entra pela borda. Procure marcas de contato, contato irregular dos grampos, calços desgastados e apoio insuficiente próximo à área de furação. Uma peça estreita ou curta pode precisar de um apoio suplementar aprovado ou de um dispositivo de fixação que a mantenha no esquadro sem interferir no percurso da ferramenta.
Inspecione o sistema pneumático quanto a vazamentos e pressão instável e compare as condições de operação com os requisitos do fabricante da máquina. Força de fixação insuficiente pode permitir o movimento; força excessiva ou desigual pode deformar um painel fino ou afastá-lo da superfície de posicionamento. Ajuste a configuração ao material e à geometria do painel, em vez de presumir que mais pressão sempre melhora a precisão.
Para distinguir um erro de carregamento de um movimento durante a furação, verifique o assentamento do painel antes do ciclo e inspecione o resultado logo após. Use o modo de configuração ou diagnóstico aprovado para a máquina e mantenha-se afastado das peças móveis. Nunca segure uma peça de trabalho com a mão durante a furação nem contorne um intertravamento para observá-la mais de perto.
Inspecione a broca, o fuso e as condições de avanço
Uma broca cega, lascada, empenada ou instalada incorretamente pode desviar ao entrar no painel, especialmente perto de uma superfície laminada ou de uma borda irregular. Com a máquina isolada e o movimento interrompido, inspecione as arestas de corte, a haste, a pinça ou o mandril e o encaixe da ferramenta. Limpe as superfícies de contato antes de reinstalar a ferramenta e use as ferramentas e o procedimento de aperto corretos para o fuso.
Verifique se o furo afetado está realmente deslocado ou simplesmente alargado. Uma ferramenta desgastada ou um batimento excessivo podem produzir um furo irregular, difícil de medir com precisão. Se um fuso de um cabeçote multifuros apresentar consistentemente resultados diferentes dos demais, compare sua ferramenta, seu porta-ferramenta, sua fixação e seu deslocamento programado ou mecânico com os dos fusos posicionados corretamente.
A taxa de avanço e a velocidade do fuso devem ser adequadas à ferramenta e ao material. Um avanço excessivo pode defletir a broca ou mover um painel mal apoiado; condições de corte inadequadas também podem piorar o lascamento das bordas. Reduza a carga de furação apenas como alteração controlada para diagnóstico, seguindo as orientações da ferramenta e da máquina. Se o erro desaparecer, inspecione também o apoio, o estado da ferramenta e a fixação, além dos parâmetros de corte.
Investigue o eixo e o acionamento quando os erros forem progressivos
Quando o erro de posição aumenta ao longo do comprimento do painel, registre ou represente graficamente o desvio em várias posições programadas. Uma diferença que aumenta de forma constante pode indicar um problema de escala do eixo ou de transmissão. Variações irregulares podem apontar para atrito, um componente frouxo ou movimento intermitente. Não corrija um erro progressivo com um único deslocamento da origem: isso apenas desloca todo o padrão.
Inspecione os componentes de acionamento correspondentes quanto a folga, desgaste, contaminação ou danos. Dependendo da máquina, eles podem incluir correia e polias, cremalheira e pinhão, fuso de esferas, acoplamento, guia linear ou componentes de realimentação do encoder. Verifique se há resistência ou folga anormal seguindo o procedimento de inspeção do fabricante. Após uma colisão ou serviço recente, é particularmente importante verificar se a fixação ou o alinhamento foram alterados.
A folga mecânica é outra possibilidade quando a posição final depende da direção do movimento. Compare as posições alcançadas a partir de direções opostas, utilizando um procedimento de teste aprovado e um instrumento de medição adequado. Uma diferença dependente da direção pode indicar movimento perdido, mas determine a causa mecânica antes de alterar as configurações de compensação. A compensação não corrige um acoplamento frouxo nem um acionamento desgastado.
A calibração do eixo e o alinhamento mecânico devem ser realizados por pessoal autorizado para a máquina, com equipamento de medição adequado. Registre as configurações originais e os resultados dos testes para que as alterações possam ser revertidas ou rastreadas. Os quadros elétricos, os servoacionamentos e os eixos móveis apresentam riscos; isole as fontes de energia e siga os procedimentos de bloqueio e etiquetagem antes de realizar inspeções mecânicas ou elétricas. Os diagnósticos com a máquina energizada só devem ser realizados conforme o procedimento seguro do fabricante.
Separe erros de programa de erros da máquina
Se a máquina passar em um teste de referência simples, mas falhar em um trabalho de produção, examine os dados do trabalho antes de ajustar a máquina. Verifique as dimensões do painel, as coordenadas dos furos, a face de furação, a orientação da peça, o espelhamento e qualquer compensação para a fita de borda. Confirme se o desenho e o programa CNC usam o mesmo canto de referência.
Preste atenção especial às peças de móveis do lado esquerdo e do lado direito. Um painel espelhado pode exigir uma referência diferente ou coordenadas transformadas; virar o painel não equivale necessariamente a usar o programa espelhado correto. Compare o percurso da ferramenta exibido ou a lista de furos com o desenho antes de usinar outra peça.
Se apenas um trabalho for afetado, reproduza-o com um painel de teste claramente marcado e um padrão de furos simples. Se vários trabalhos sem relação entre si apresentarem o mesmo deslocamento físico, investigue a referência e a configuração da máquina. Essa comparação ajuda a evitar corrigir programas corretos para compensar uma falha da máquina ou alterar a calibração da máquina para compensar um programa incorreto.
Confirme o reparo em toda a faixa de trabalho
Depois de corrigir a causa identificada, execute painéis de teste repetidos usando o método normal de carregamento e fixação. Meça os furos próximos às duas extremidades da faixa de trabalho, bem como quaisquer posições ou fusos que tenham apresentado erros anteriormente. Verifique a altura e o espaçamento dos furos e, quando exigido pelo trabalho, monte peças correspondentes representativas ou use um calibre para verificá-las.
Compare os resultados com as tolerâncias especificadas no desenho do trabalho. Um único furo dentro da tolerância não demonstra que todo o padrão está correto, e um ciclo bem-sucedido não comprova a repetibilidade. Se o erro continuar variando, volte a verificar o assentamento do painel, a detecção e a fixação; se mudar com a distância percorrida, continue investigando o eixo e seu alinhamento.
Documente o padrão da falha, as medições, as peças substituídas, as alterações de parâmetros e os resultados dos testes finais. Se a causa não puder ser isolada sem calibração do acionamento, dados de configuração do sensor ou procedimentos específicos da máquina, forneça esses registros ao fornecedor do equipamento, junto com o modelo, a versão do controle e o programa afetado. O histórico de medições oferece um ponto de partida útil para o suporte técnico e reduz ajustes desnecessários.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.