


Uma router CNC com trocador automático de ferramentas geralmente parece perder o offset do eixo Z devido a uma compensação incorreta da ferramenta, ao encaixe inconsistente da ferramenta, a erros de referência ou a movimentos mecânicos.
Quando o corte fica profundo demais ou deixa material sem cortar após a troca de ferramenta, os erros resultantes podem inutilizar painéis, danificar ferramentas e interromper a produção.
Para técnicos de manutenção pós-venda, a prioridade é identificar qual referência mudou: o comprimento da ferramenta, o zero da peça, a posição da máquina ou a relação física entre os componentes.
Este guia explica como diferenciar essas falhas, verificar medições com segurança e restabelecer profundidades de corte consistentes sem ocultar o problema original com ajustes repetidos de offset.
Primeiro, identifique o que realmente mudou na cadeia de referências do eixo Z
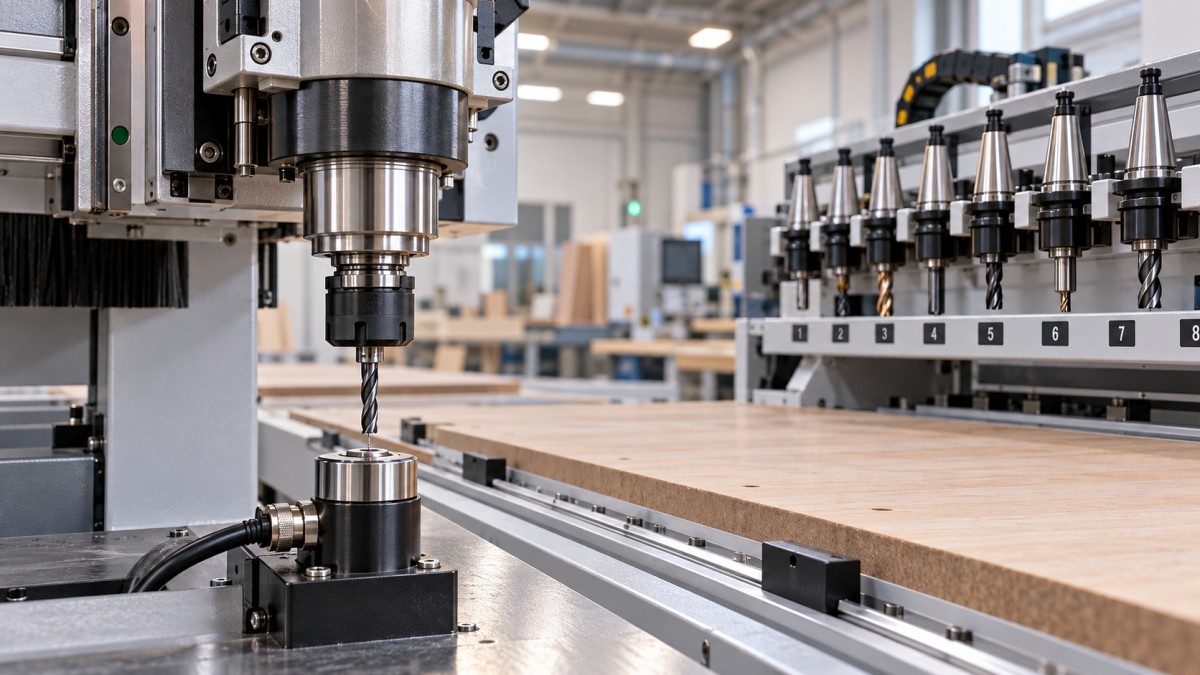
A coordenada Z exibida não comprova, por si só, onde está a aresta de corte. Seu significado depende do sistema de coordenadas ativo e do estado da compensação da ferramenta.
A posição da máquina deriva da referência do eixo estabelecida durante o referenciamento ou pelo sistema de realimentação de posição da máquina. Sua confiabilidade depende da arquitetura específica do controle.
O zero da peça define a referência do trabalho, geralmente a superfície do painel ou da mesa de sacrifício. A compensação do comprimento da ferramenta considera a distância entre a referência do spindle e a ponta de corte.
Um medidor de ferramentas fornece uma medição usada nesse sistema. A posição de acionamento, a calibração e a rotina de medição devem permanecer consistentes para garantir offsets de ferramenta confiáveis.
Por fim, os componentes mecânicos devem manter sua relação. Uma fresa que desliza, uma interface de porta-ferramenta contaminada ou um conjunto do eixo Z em movimento podem alterar a profundidade de corte sem mudar os offsets armazenados.
Antes de editar qualquer coisa, registre o sistema de coordenadas de trabalho ativo, a ferramenta selecionada, o registro de comprimento aplicado, a posição Z da máquina e o evento imediatamente anterior ao erro de profundidade.
Use o padrão do sintoma abaixo para escolher a próxima verificação. Esses padrões ajudam a direcionar a investigação, mas nenhum deve ser considerado um diagnóstico conclusivo.
Torne a máquina segura e registre evidências antes de redefinir os offsets
Interrompa a produção quando o erro de profundidade ameaçar a mesa de sacrifício, os dispositivos de fixação ou o trocador de ferramentas. Preserve os alarmes e registros de offsets antes de desligar e ligar a máquina ou limpar os diagnósticos.
Siga o procedimento de isolamento do fabricante antes de alcançar o spindle, o magazine de ferramentas ou o mecanismo do eixo Z. Apoie os conjuntos sujeitos à gravidade sempre que o procedimento de manutenção exigir.
Para movimentos de diagnóstico com a máquina energizada, desobstrua o compartimento, mantenha as pessoas fora da área de movimento e use o modo de preparação aprovado pelo fabricante, com limites de velocidade adequados.
Não ignore a confirmação de fixação do spindle, a detecção de presença da ferramenta nem as proteções para reproduzir uma falha. Uma fixação mal-sucedida pode transformar um problema de profundidade em ejeção da ferramenta.
Salve o programa, a tabela de ferramentas relevante, os offsets de trabalho e as configurações de macros disponíveis. Registre as versões do controle e do software para que as comparações posteriores usem a mesma configuração.
Verifique se a falha começou após a substituição de uma ferramenta, uma colisão, uma alteração de software, o recobrimento da mesa de sacrifício ou uma visita de manutenção. Cada evento sugere um ponto de partida diferente para o diagnóstico.
Registre a direção e a magnitude aproximada do erro em relação a uma referência conhecida. Uma discrepância repetível é mais fácil de rastrear do que uma descrição do operador sobre cortes inconsistentes.
Se uma ferramenta estiver incorreta, verifique primeiro sua identificação e seu encaixe
Confirme se a fresa física, o compartimento do magazine, o número de ferramenta exibido e o registro de comprimento ativo correspondem. Essas relações são configuráveis e podem variar entre máquinas.
Uma chamada de ferramenta correta nem sempre garante a compensação correta. Alguns controles usam comandos separados para registros de comprimento; outros gerenciam a relação por meio de macros específicas da máquina.
Inspecione o registro da ferramenta com falha para verificar unidades incorretas, sinais inesperados, valores duplicados ou alterações manuais. Compare-o com uma medição verificada anteriormente, se disponível.
Por exemplo, a substituição de uma fresa por outra que se projeta mais para fora do porta-ferramenta altera seu comprimento efetivo. Reutilizar a medição antiga pode causar um erro de profundidade imediato.
Inspecione a pinça, a porca, a haste da fresa e a interface do porta-ferramenta quanto a poeira, resina, danos ou montagem incorreta. Limpe os componentes de acordo com as instruções do fabricante do spindle e do porta-ferramenta.
Em sistemas de cone, a contaminação pode impedir um encaixe consistente. Em outras interfaces, inspecione as superfícies de posicionamento e os elementos de fixação especificados, em vez de presumir que os requisitos de manutenção são iguais.
Verifique a projeção da fresa antes e depois de um teste controlado. Uma alteração na projeção indica movimento dentro do porta-ferramenta, mesmo que o valor de comprimento armazenado permaneça inalterado.
Use os métodos de aperto e os valores de torque especificados. Aperto excessivo, pinças desgastadas, engate inadequado da haste ou contaminação podem comprometer a retenção e a repetibilidade das medições durante a operação.
Se o encaixe continuar inconsistente, inspecione o estado de fixação e as condições especificadas do suprimento de ar. A força da barra de tração ou o trabalho interno no spindle podem exigir a intervenção de profissionais qualificados para manutenção do spindle.
Se as medições repetidas divergirem, isole o medidor de ferramentas e a rotina de sondagem
Um medidor de ferramentas não pode fornecer offsets confiáveis se seu ponto de acionamento mudar. Poeira, resina, mecanismos emperrados, cabos danificados ou uma montagem instável podem afetar a repetibilidade.
Com o spindle parado, inspecione e limpe a superfície sensora acessível de acordo com as instruções de manutenção. Confirme se o conjunto está firme antes de medir novamente.
Repita várias vezes a rotina de medição aprovada com uma única ferramenta verificada. Registre cada leitura e sua variação e, em seguida, compare-as com a especificação de repetibilidade do fabricante.
Não invente um limite universal de aceitação. A variação permitida depende da máquina, do projeto do medidor, da tolerância da aplicação e da incerteza do método de verificação.
Se as leituras variarem, observe o estado da entrada por meio dos diagnósticos do controle, seguindo o procedimento aprovado. Transições intermitentes podem indicar problemas de comutação, fiação, contaminação ou interferência elétrica.
Um acionamento estável não comprova que a calibração esteja correta. Um medidor deslocado durante a manutenção pode produzir medições repetíveis que estão consistentemente erradas para todas as ferramentas.
Verifique a referência de calibração, a direção de aproximação da medição, os parâmetros de avanço e qualquer altura armazenada do medidor. Restaure valores somente com base em registros verificados ou em um procedimento de calibração aprovado.
Confirme também se a rotina grava comprimentos absolutos de ferramenta, correções relativas ou offsets de trabalho. Entender incorretamente sua finalidade pode fazer uma medição normal parecer apagar o Z.
Se todas as ferramentas apresentarem deslocamento, inspecione o zero da peça, o referenciamento e os comandos de compensação
Quando várias ferramentas verificadas apresentarem aproximadamente o mesmo erro de profundidade, investigue as referências compartilhadas antes de alterar comprimentos individuais. Comece pelo sistema de coordenadas de trabalho ativo.
Confirme se o programa usa o offset de trabalho e a convenção de ponto de referência pretendidos. Um ponto de referência no topo do painel e outro na mesa de sacrifício exigem premissas de preparação diferentes ao longo do processo.
Verifique se há deslocamentos locais não intencionais, alterações temporárias de coordenadas ou rotinas de sondagem que atualizem o zero da peça. A disponibilidade e o comportamento de cancelamento dessas funções dependem do controle.
Revise o programa ao redor das trocas de ferramenta e das retomadas. Em controles que usam G43, G49 e registros H, verifique a sequência de acordo com a documentação de programação da máquina.
Por exemplo, uma retomada pode selecionar a ferramenta correta, mas ignorar o bloco que ativa a compensação de comprimento. O erro resultante pode parecer uma perda de memória.
Alguns controles para marcenaria gerenciam a compensação internamente, portanto, recomendações genéricas de G-code podem não ser adequadas. Compare a saída do pós-processador com um programa comprovado para aquela máquina específica.
Se a falha ocorrer após uma perda de energia ou uma recuperação de emergência, verifique o procedimento de referenciamento necessário. Não presuma que as coordenadas da máquina exibidas continuaram fisicamente válidas.
Compare a posição recuperada com uma referência fixa aprovada. Se o referenciamento for inconsistente, investigue o sensor de referência, sua montagem, as condições de aproximação e os diagnósticos relevantes do acionamento.
Se a profundidade mudar durante o corte, teste a posição mecânica e a fixação da peça
Uma tabela de offsets não pode corrigir um eixo que perde fisicamente a posição. Investigue essa possibilidade quando a profundidade de corte mudar sob carga ou após um movimento rápido.
Dependendo do sistema de acionamento, as possíveis causas incluem resistência excessiva, configurações de aceleração inadequadas, movimento de acoplamentos, falhas de realimentação ou folga mecânica no conjunto do eixo Z.
Verifique o histórico de alarmes e as informações de erro de seguimento, quando disponíveis. A realimentação em malha fechada pode detectar muitas discrepâncias de posição, mas essa detecção depende do local de realimentação e da configuração do controle.
Um encoder do motor pode não detectar movimento após uma conexão mecânica que esteja deslizando. Compare o movimento comandado com um indicador independente ou uma medição de referência aprovada.
Inspecione fixadores acessíveis, acoplamentos, estado da lubrificação e componentes de contrabalanço conforme o procedimento de manutenção prescrito. Evite alterar os parâmetros de ajuste antes de identificar resistência mecânica ou folga.
Se o eixo Z descer quando o acionamento for desativado, inspecione o freio ou o sistema de contrabalanço de acordo com as instruções do fabricante. Fixe o conjunto antes de realizar a manutenção.
Verifique também o painel e a mesa de sacrifício. A perda de vácuo, o arqueamento do painel, detritos acumulados ou o movimento da mesa de sacrifício podem alterar a superfície de corte enquanto as coordenadas da máquina permanecem consistentes.
Diferencie o comportamento estático daquele sob carga por meio de verificações controladas. Uma ferramenta que mede corretamente quando está parada ainda pode deslizar ou defletir quando as forças de corte aumentam.
Verifique o reparo reproduzindo a sequência que originalmente falhou
Após corrigir a causa identificada, restaure a calibração e os offsets usando o procedimento aprovado. Evite compensar uma falha não resolvida adicionando uma correção Z arbitrária.
Primeiro, verifique a repetibilidade com uma ferramenta e uma referência conhecidas. Em seguida, realize trocas repetidas de ferramenta, incluindo o compartimento afetado do magazine, e verifique o encaixe e a consistência das medições.
Faça um teste controlado em material de sacrifício usando um programa comprovado. Inclua a sequência de troca de ferramenta que originou a reclamação e meça a profundidade do recurso resultante.
Se a falha ocorreu após uma retomada ou recuperação de energia, valide esse fluxo de trabalho separadamente, conforme o procedimento do fabricante. Um ciclo bem-sucedido sem interrupção não testa essa condição.
Documente o erro medido antes do reparo, a causa identificada, o trabalho corretivo e os resultados da verificação. Inclua configurações e detalhes dos componentes relevantes para facilitar futuras chamadas de assistência.
Para obter assistência específica para a máquina, forneça à Qingdao Zhongding Machinery Co., Ltd. o modelo da máquina, o número de série, os detalhes do controle, os registros de alarmes e o menor programa capaz de reproduzir a falha.
Uma router CNC com trocador automático de ferramentas mantém profundidades confiáveis quando a medição das ferramentas, as referências de coordenadas, o encaixe e a posição dos eixos permanecem consistentes durante todo o ciclo de operação.
A regra prática é simples: determine qual referência mudou, corrija a causa e verifique a sequência de falha original antes de liberar a máquina para voltar à produção.