


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
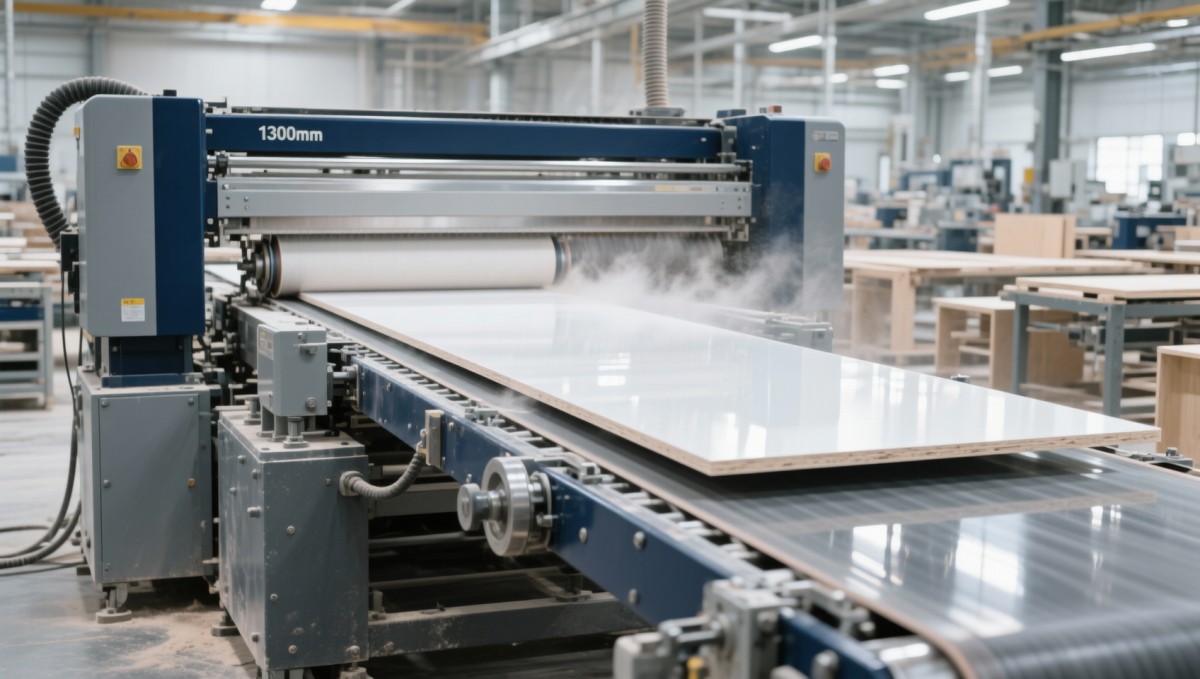
Lixadeira de Cinta Larga de 1300mm: Alcançando Tolerância de <0.05mm em Painéis de 4m na Produção de Armários em Alto Volume
Para gerentes de projeto que operam linhas de produção de armários em alto volume, a expressão “<0.05mm de tolerância em painéis de 4m” não é uma meta teórica — é um limite operacional diário. Não cumpri-lo desencadeia custos em cascata: desalinhamento da colagem de bordas, espessura inconsistente da laminação, erros de trajetória de ferramenta CNC e, sobretudo, retrabalho que interrompe o fluxo da linha. O verdadeiro desafio não é apenas *atingir* essa tolerância uma vez; é mantê-la, painel após painel, turno após turno, durante dias úmidos de verão e meses secos de inverno, em materiais que vão de MDF a compensado e aglomerado laminado.
Por que as lixadeiras de cinta convencionais falham nessa escala — e por que a largura, por si só, não é a resposta
Uma lixadeira de cinta larga de 1300mm parece ser a solução óbvia para painéis de 4m. Mas a largura é apenas uma variável — e muitas vezes a mais enganosa. Muitas equipes presumem: “Cinta maior = maior cobertura = melhor consistência.” Na prática, essa lógica falha sem três fundamentos indispensáveis:
- Rigidez da estrutura sob carga: Uma base de ferro fundido pouco robusta ou uma viga transversal subdimensionada flexiona sob a pressão descendente de uma cinta abrasiva de 1300mm de largura, especialmente ao lixar laterais densas de armários com 38mm. Essa flexão se traduz diretamente em variação de espessura — geralmente com pico próximo ao centro do painel, onde a deflexão é maior.
- Estabilidade do rastreamento e da tensão da cinta: Em máquinas com ajuste manual de tensão ou rastreamento de ponto único, o desvio da cinta se acumula durante longos ciclos. Um deslocamento lateral de 0.3mm ao longo de 4 metros resulta em perda mensurável de espessura em um dos lados — suficiente para comprometer a integridade da linha de cola na colagem pós-laminação.
- Sincronização do sistema de avanço: Se o transportador não mantém uma velocidade linear exata — especialmente durante a aceleração/desaceleração entre painéis — o tempo de contato da lixagem muda. Mesmo uma flutuação de velocidade de 2% altera a taxa de remoção de material o suficiente para levar a planicidade da superfície além de ±0.05mm.
Esses não são casos isolados. São os motivos pelos quais algumas fábricas relatam 12–18% de retrabalho em componentes altos de armários, apesar de utilizarem máquinas de cinta larga “de nível industrial”. O ponto de falha raramente é o abrasivo em si — é a forma como a máquina gerencia a energia mecânica em toda a sua largura de trabalho.
O que realmente mantém <0.05mm — e o que você deve verificar antes da aquisição
A verdadeira consistência começa antes de o primeiro painel entrar na máquina. Veja o que diferencia máquinas que *alegam* precisão daquelas que a *entregam* em condições reais de produção:
1. Controle de pressão em dois estágios (não apenas pressão “ajustável”)
O ajuste de pressão por um único botão é inadequado. Em uma largura de 1300mm, variações localizadas de densidade no material do núcleo (por exemplo, bolsas de resina no MDF) exigem resposta dinâmica. Máquinas projetadas para essa aplicação utilizam zonas pneumáticas independentes ao longo da sapata de pressão — normalmente três: esquerda, centro e direita. Cada zona se ajusta em tempo real com base em sensores de carga, compensando empenamentos do painel ou inconsistências do substrato *sem intervenção do operador*. É assim que se evita o “efeito sorriso” — bordas mais finas e centro mais espesso — em portas de 4m.
2. Geometria da sapata de pressão usinada com precisão
Ser “plana” não é suficiente. A sapata de pressão deve ser retificada com desvio de ≤0.015mm em toda a sua largura de 1300mm — e manter essa precisão sob carga térmica. Máquinas de baixo custo utilizam sapatas de aço soldado que se deformam à medida que os motores aquecem. Unidades de alta estabilidade utilizam ferro fundido aliviado de tensões e totalmente usinado, com canais de refrigeração integrados. Solicite um relatório certificado de planicidade — não apenas uma ficha técnica.
3. Circuito integrado de monitoramento de espessura
Os sistemas mais eficazes não dependem de parâmetros predefinidos. Eles incorporam sensores a laser sem contato *imediatamente antes e depois* da cabeça de lixagem. A diferença é enviada de volta ao PLC, que ajusta automaticamente a velocidade de avanço e a pressão em milissegundos. Esse controle em circuito fechado permite manter desempenho de ±0.03mm — mesmo ao alternar entre frentes de gaveta de 16mm e painéis de estrutura de 36mm na mesma linha.
É na integração que a tolerância se torna real — não apenas na máquina
Uma lixadeira de cinta larga de 1300mm não opera isoladamente. Sua precisão entra em colapso se os processos anteriores ou posteriores introduzirem variações. Por exemplo:
- Se a sua serra de painéis deixa uma variação de corte de 0.12mm ao longo de 4m, nenhuma lixadeira pode “corrigir” esse erro de base — ela apenas pode agravá-lo por meio de remoção irregular de material.
- Se a sua coladeira de bordas aplica uma espessura de cola inconsistente — ou não se alinha a uma borda de painel não plana — a lixadeira pode remover material crítico da linha de união, enfraquecendo a integridade da junta.
- Se o seu software de nesting CNC não considera a variação dimensional pós-lixagem, as peças não serão montadas corretamente, exigindo calçamento manual ou novo corte.
É por isso que a Qingdao Zhongding Machinery projeta sua lixadeira de cinta larga de 1300mm não como uma unidade independente, mas como um ponto em um fluxo de trabalho sincronizado. Sua interface de controle comunica-se diretamente com sistemas CNC e de colagem de bordas comuns — assim, quando a PUR&EVA Straight Edge Banding Machine ZD450G1P1 sinaliza uma alteração no tipo de material (por exemplo, a mudança de PVC para lâmina de madeira), a lixadeira recupera automaticamente os perfis otimizados de pressão e avanço. Esse nível de interoperabilidade elimina erros de configuração manual — a causa nº 1 de refugo da primeira peça na produção de armários com alta variedade de produtos.
O que “mais de 20 anos de exigências reais de produção” realmente significa
Essa experiência não se resume a sobreviver duas décadas — trata-se de resolver o mesmo problema milhares de vezes em diferentes climas, materiais e padrões de turno. Significa projetar para situações que os manuais nunca mencionam:
- Gestão de pó que não prejudica a precisão: Ciclones convencionais entopem rapidamente com pó fino de MDF, causando perda de vácuo e deslizamento da cinta. O sistema da Zhongding utiliza filtragem em múltiplos estágios com limpeza automática por pulsos sincronizada aos ciclos de produção — e não aos cronogramas de manutenção.
- Acesso para manutenção que não interrompe a linha: A substituição de uma correia de acionamento não deve exigir a desmontagem da estrutura. Seu projeto modular isola os componentes de maior desgaste atrás de painéis de liberação rápida — reduzindo o tempo de troca de 90 minutos para menos de 12.
- Calibração que resiste à vibração do piso: Em instalações com tráfego intenso de empilhadeiras ou equipamentos de estampagem próximos, o alinhamento a laser convencional se desvia diariamente. O sistema de referência da Zhongding utiliza blocos de referência de aço temperado fixados à fundação — e não apenas à estrutura da máquina — para que a recalibração se mantenha por semanas, não por horas.
Nada disso são “recursos”. São respostas a falhas observadas em centenas de instalações — desde fabricantes alemães de armários que precisam atender à conformidade de exportação sem defeitos até fábricas vietnamitas operando três turnos com equipe técnica mínima.
Antes de especificar: três perguntas que revelam o nível de preparação
Não comece pelas especificações. Comece pela realidade do processo:
- Qual é a sua taxa média atual de retrabalho em painéis >3m? Se estiver acima de 5%, seu problema provavelmente não é a lixagem — é o controle dimensional a montante. Corrija primeiro a serra ou o CNC.
- Com que frequência você troca a granulometria do abrasivo durante o turno? Trocas frequentes indicam remoção de material inconsistente — apontando para instabilidade na velocidade de avanço ou na pressão, e não para a qualidade da cinta.
- Seus operadores conseguem verificar a espessura *em linha*, sem parar? Caso contrário, vocês estão reagindo — e não controlando. Exija integração de metrologia em tempo real, não apenas “pacotes de sensores opcionais”.
Quando os três elementos estão alinhados — mecânica rígida, controle em circuito fechado e fluxo de trabalho integrado — a lixadeira de cinta larga de 1300mm deixa de ser uma estação de acabamento e se torna uma referência de tolerância. É assim que você transforma “<0.05mm em 4m” de uma meta de qualidade em um padrão repetível, mensurável e lucrativo.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.