


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Uma furadeira de passagem contínua pode processar painéis de diferentes dimensões?
Uma furadeira passante para painéis de móveis pode processar painéis de diferentes dimensões em uma mesma sequência quando o sistema de transporte, o posicionamento, os cabeçotes de furação e o software de controle atendem a toda a variedade de produção. A distinção decisiva é saber se diferentes painéis podem ser processados consecutivamente, com programas separados, ou se cada dimensão exige ajuste manual, um dispositivo de fixação diferente ou uma alteração na configuração de furação.
Para selecionar a máquina, compare a combinação real de dimensões dos painéis, padrões de furos e sequência de produção com as condições de operação permitidas. Um painel que se enquadre nos limites anunciados de comprimento e largura ainda pode ser inadequado se não puder ser fixado com segurança, se os furos estiverem fora do alcance dos cabeçotes de furação ou se o painel seguinte exigir um reajuste manual.
Comece pela faixa de dimensões, não pelo maior painel
As especificações da máquina normalmente indicam os comprimentos, as larguras e as espessuras mínima e máxima dos painéis. Todos esses limites são importantes, mas não necessariamente definem uma faixa retangular em que qualquer combinação seja aceitável. Um painel muito curto e largo pode se comportar de forma diferente de um painel longo e estreito, mesmo que cada dimensão esteja dentro do respectivo limite.
Painéis curtos apresentam um desafio específico de transporte. É necessário haver contato suficiente com os rolos de alimentação, as correias ou outros elementos de transporte quando o painel entra, para para a furação e sai. Se o painel perder o controle adequado entre as zonas de transporte, sua posição poderá se deslocar antes do ciclo de furação. Painéis longos apresentam outro problema: uma parte saliente sem apoio pode ceder ou ficar desalinhada, especialmente quando o material é fino ou flexível.
A espessura influencia mais do que a possibilidade de o painel passar sob o sistema de pressão. O curso de fixação, os ajustes de pressão e a projeção da ferramenta devem ser adequados aos dois extremos da variedade de produção. Um painel fino que se levante durante a furação pode apresentar profundidade de furo inconsistente ou danos na face de saída; um painel espesso pode limitar o alcance disponível da broca ou interferir com um cabeçote ou grampo.
Solicite um diagrama da faixa de trabalho ou esclarecimentos por escrito quando o comprimento mínimo variar conforme a largura, a face de furação, a direção de alimentação ou o número de cabeçotes ativos. A faixa útil é aquela disponível para a operação pretendida, não simplesmente a faixa em que um painel sem usinagem pode ser transportado.
O posicionamento determina se é possível misturar dimensões com confiabilidade
Os sistemas de alimentação passante definem uma referência para o painel usando alguma combinação de guias laterais, batentes, sensores, grampos e feedback de movimento. Em seguida, o programa de controle posiciona os furos em relação a essa referência. Para processar dimensões variadas, confirme qual borda e extremidade definem o ponto de referência e se essa referência permanece consistente quando as dimensões e orientações dos painéis mudam.
Um painel registrado pela borda errada pode produzir um padrão que parece correto isoladamente, mas não se encaixa corretamente com a peça correspondente. Isso é particularmente fácil de não perceber em componentes quase simétricos. Defina claramente a face de referência, a borda de referência e a extremidade de entrada tanto nos dados da peça quanto no procedimento físico de carregamento.
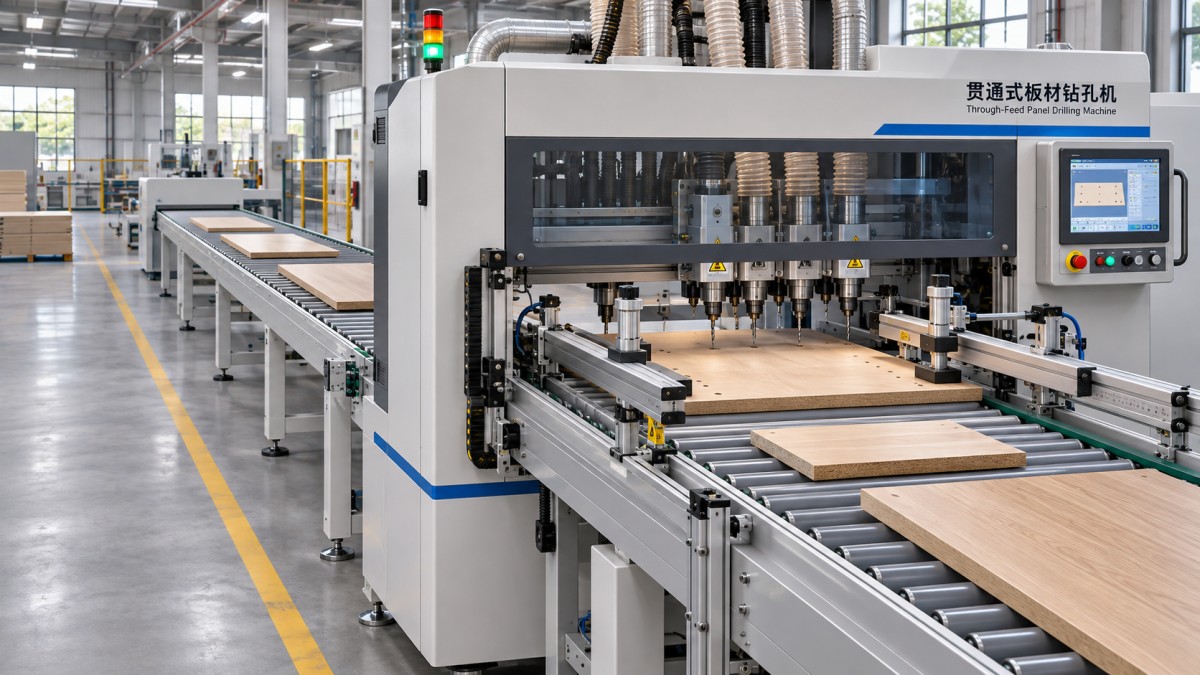
A precisão de posicionamento da máquina também precisa ser interpretada na prática. Repetibilidade descreve o grau de proximidade com que ciclos repetidos retornam à mesma posição; por si só, não comprova que os furos estejam corretamente posicionados em relação à borda acabada do painel. Variações de corte, lascamento das bordas, empenamento do painel e registro inconsistente podem afetar o resultado da montagem, mesmo quando a máquina repete seus movimentos com confiabilidade.
Em peças longas ou estreitas, preste atenção ao desalinhamento angular. Um pequeno desvio angular na guia se transforma em um erro de posição maior ao longo do painel. A fixação deve manter a posição de referência durante a furação sem afastar o painel do ponto de referência. Quando as duas faces ou várias bordas são usinadas, determine como a máquina mantém ou redefine a referência entre as operações.
Os padrões de furos podem impor limites mais rigorosos do que as dimensões do painel
A área de furação costuma ser diferente da área ocupada pelo painel. Uma máquina pode aceitar um painel grande, mas um determinado fuso pode não alcançar todos os furos necessários; ou pode aceitar um painel pequeno apenas quando os grampos ficam em posições que conflitam com o padrão. Compare as coordenadas completas dos furos com o curso e a área acessível de cada cabeçote relevante.
Diferencie a furação vertical na face da furação horizontal na borda. Furos na face para dobradiças ou conectores, furos nas bordas para cavilhas e furos em bordas opostas podem exigir cabeçotes, posições do painel ou passagens diferentes. A indicação de que é possível furar várias faces não significa que todas as combinações possam ser executadas em uma única passagem. Pergunte como o painel é virado ou reposicionado em relação à referência quando uma face necessária não está acessível.
A configuração do banco de furadeiras também é importante. O espaçamento fixo entre os fusos é eficiente quando os furos correspondem ao espaçamento disponível, mas um padrão irregular pode exigir reposicionamento, ativação seletiva dos fusos ou uma ferramenta adicional. Confirme os diâmetros de broca disponíveis, o controle de profundidade, os recursos de troca de ferramentas e se o mesmo programa pode acionar as ferramentas necessárias sem intervenção manual.
Os grampos e as vigas de pressão também merecem atenção ao analisar o padrão. Um furo próximo à extremidade do painel pode estar tecnicamente dentro do curso do cabeçote, mas ficar inacessível quando o painel está fixado na posição necessária. Peças pequenas e furos próximos às bordas são casos úteis para revelar essas restrições.
A troca automática exige dados completos das peças
O processamento consecutivo de painéis de dimensões variadas exige que o sistema de controle associe cada painel físico ao programa de usinagem correto. Dependendo da instalação, essa associação pode ser feita por uma sequência programada, identificação por código de barras ou outra interface de dados de produção. Confirme se as dimensões e as coordenadas dos furos são lidas do registro de cada peça, selecionadas entre programas armazenados ou inseridas manualmente.
O sistema de controle também precisa poder reagir a informações incorretas ou ausentes. Um teste de aceitação útil inclui um painel apresentado na orientação errada, um identificador ilegível e uma incompatibilidade entre a peça programada e o painel na entrada da máquina. Determine se a máquina para, rejeita a peça ou solicita confirmação, e como a sequência é retomada sem atribuir o próximo programa ao painel errado.
A mudança nas dimensões do painel não implica automaticamente uma mudança no padrão de furação, e o inverso também é válido. Dois painéis com as mesmas dimensões podem exigir posições, profundidades ou faces de referência diferentes para os furos. Por outro lado, uma família de peças com comprimentos diferentes pode compartilhar um padrão parametrizado. O método de programação deve refletir os dados reais das peças, em vez de usar apenas as dimensões como identificador.
Os ajustes automáticos devem ser descritos por função. Guias laterais, grampos, cabeçotes de furação e ajustes de alimentação podem usar métodos diferentes de ajuste. Uma máquina com seleção automática de programas ainda pode exigir o ajuste manual de uma guia; o posicionamento automático de um eixo não comprova que todo o hardware relevante seja ajustado sem intervenção.
Separe a capacidade da máquina da capacidade da linha
Uma unidade de furação pode aceitar painéis de dimensões variadas, enquanto a linha conectada não consegue entregá-los na ordem ou orientação necessárias. Rolos de entrada, mesas de transferência, transportadores e suportes de saída têm, cada um, dimensões mínimas e máximas próprias. Peças pequenas podem encontrar vãos entre seções; peças grandes podem bloquear transferências ou exigir apoio adicional.
O espaçamento entre painéis consecutivos também afeta a produtividade. A máquina pode precisar de um intervalo livre para identificar uma peça, fechar os grampos, concluir a furação e liberá-la antes da entrada da peça seguinte. Por isso, uma sequência com mudanças frequentes nas dimensões ou nos padrões de furos pode ter um desempenho diferente de um lote contínuo de painéis idênticos. Compare a produção com a variedade de produtos prevista, incluindo transferências e quaisquer operações de giro ou reorientação.
O material e as condições da superfície influenciam a alimentação. Painéis laminados de aglomerado, MDF e outros produtos de painel não necessariamente se comportam da mesma forma sob as mesmas condições de pressão e alimentação. Poeira, bordas danificadas e empenamento do painel podem interferir na detecção ou no registro. Um teste com materiais representativos é mais informativo do que uma demonstração usando apenas peças de teste planas e limpas de uma única dimensão.
Use peças-limite para estabelecer critérios de aceitação
Um teste significativo inclui os painéis menores e maiores, mas também deve incluir combinações que desafiem funções diferentes: uma peça longa e estreita, uma peça curta e larga, o painel mais fino e um componente com furos próximos às bordas de referência. Inclua o padrão mais exigente e o padrão mais comum; eles não necessariamente revelam as mesmas limitações.
Processe as peças na sequência variada pretendida, em vez de agrupá-las por dimensão. Registre os ajustes manuais, as chamadas de programa, as interrupções e quaisquer peças que precisem de uma segunda passagem. Meça as posições e profundidades dos furos em relação ao ponto de referência acordado e avalie a qualidade da face de saída e o alinhamento com os componentes correspondentes. O método de medição e os desvios aceitáveis devem ser acordados antes do teste.
O resultado do teste deve distinguir desvios sistemáticos de movimentos inconsistentes. Um desvio repetido pode indicar um problema no ponto de referência ou no ajuste do programa, enquanto erros dispersos exigem uma investigação do registro, da fixação, das condições do material ou do movimento da máquina. Repetir o processamento da mesma peça após uma mudança de dimensão pode revelar se o ajuste ou a configuração retorna a uma posição consistente.
Quando a rota de produção também inclui componentes de madeira maciça, o espigamento de dupla extremidade é um processo distinto da furação passante de painéis. UmaMáquina CNC de espigamento de dupla extremidade processa as duas extremidades de componentes de madeira maciça e pode executar operações de furação e outras operações de usinagem; as dimensões de espigamento não determinam a faixa de dimensões dos painéis nem a área de furação de uma máquina passante.
Antes de especificar uma linha para dimensões variadas, documente a faixa de peças necessária, as faces de furação, a convenção de referência e a sequência; em seguida, obtenha uma declaração clara de quaisquer combinações que exijam ajuste manual ou uma passagem adicional. Esses limites determinam se a máquina é adequada à rota de produção pretendida.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.