


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como as Máquinas CNC de Espigamento de Dupla Extremidade Melhoram a Produtividade de Peças de Estrutura
A produtividade de peças para estruturas raramente é limitada apenas pela velocidade de corte. A maior restrição é o acúmulo de pequenos atrasos e variações em torno do corte: carregar uma travessa por vez, reposicionar a referência da peça, trocar batentes, corrigir diferenças de comprimento entre as extremidades e separar peças que não se montam adequadamente. Uma máquina CNC de espigamento de dupla extremidade melhora a produção porque trata essas perdas como um sistema. Ela usina ambas as extremidades a partir de uma referência comum em uma única passagem, de modo que o comprimento da peça, a geometria do espigão, a posição do ombro e o acabamento das extremidades sejam controlados em conjunto, em vez de por operações separadas.
Para travessas, montantes, componentes de gavetas, componentes de camas, molduras de portas e peças semelhantes, essa mudança tem efeito prático no fluxo de produção. O operador manuseia a peça menos vezes, as configurações da máquina passam a ser baseadas em receitas em vez de batentes, e reduz-se a probabilidade de produzir duas extremidades individualmente aceitáveis que não correspondem entre si. O resultado não é simplesmente mais peças por hora; é um fluxo mais previsível de peças prontas para montagem.
Por que a produção de peças para estruturas perde tempo entre máquinas
Uma sequência convencional pode envolver o corte transversal dos blanks, a usinagem de uma extremidade, a virada ou o recarregamento da peça, a usinagem da extremidade oposta e, em seguida, a verificação de que a peça acabada ainda atende ao comprimento total exigido. Mesmo quando as máquinas individuais são rápidas, a sequência contém tempo de manuseio que não pode ser eliminado aumentando o RPM do eixo. Travessas longas são particularmente difíceis porque virá-las exige espaço, cuidado e apoio estável. Componentes pequenos criam um problema diferente: podem ser rápidos de cortar, mas lentos de posicionar com precisão e segurança.
A perda oculta geralmente é a transferência de variação. Se a primeira extremidade for referenciada por um batente manual e a segunda por outra configuração, o comprimento final dependerá da relação entre essas duas referências. Um pequeno erro no batente, um cavaco preso contra um localizador ou uma posição de carregamento inconsistente pode deslocar um ombro ou encurtar um componente. Em uma estrutura, essas pequenas diferenças tornam-se visíveis na montagem: os espigões encostam no fundo prematuramente, os ombros não fecham, as meias-esquadrias se abrem ou a estrutura precisa ser forçada ao esquadro.
Uma máquina CNC de espigamento de dupla extremidade altera a lógica de referência. A peça é fixada e transportada entre duas estações de usinagem. A distância entre os cabeçotes de trabalho estabelece o comprimento final controlado, enquanto ambas as extremidades são usinadas no mesmo ciclo. Isso é especialmente valioso quando uma junta depende de ombros correspondentes, como em travessas de portas com encaixe macho e fêmea, saias de mesa, componentes de estruturas de armários e travessas de móveis estofados.
Um ciclo cria uma relação dimensional comum
A principal vantagem de produtividade vem do processamento simultâneo das extremidades, mas a vantagem de engenharia mais importante é a precisão relacional. Uma peça de estrutura não é apenas uma tábua cortada no comprimento. Suas características devem se relacionar corretamente entre si: os ombros esquerdo e direito, a espessura do espigão, a posição da face do espigão, a localização do rebaixo, a orientação do perfil e o comprimento acabado devem todos atender à junta final.
Quando ambas as extremidades são processadas a partir de uma única configuração da máquina, o operador não tenta reproduzir uma primeira operação após a peça ter sido movida. A máquina controla a relação diretamente. Se uma receita exigir uma travessa acabada de 600 mm, ambas as estações de usinagem trabalham para criar essa dimensão na mesma passagem. Isso reduz a necessidade de medição intermediária e diminui o risco de que o manuseio repetido altere o datum.
Isso não significa que todo blank possa ser carregado sem preparação. O material de entrada ainda precisa de uma face e uma borda de referência confiáveis. Materiais arqueados, torcidos ou com espessura irregular podem ser fixados de maneira diferente de peça para peça, afetando a forma como os cortadores entram no material. Uma máquina de dupla extremidade pode controlar muito bem a relação de usinagem, mas não pode transformar matéria-prima instável em um componente estável apenas por software.
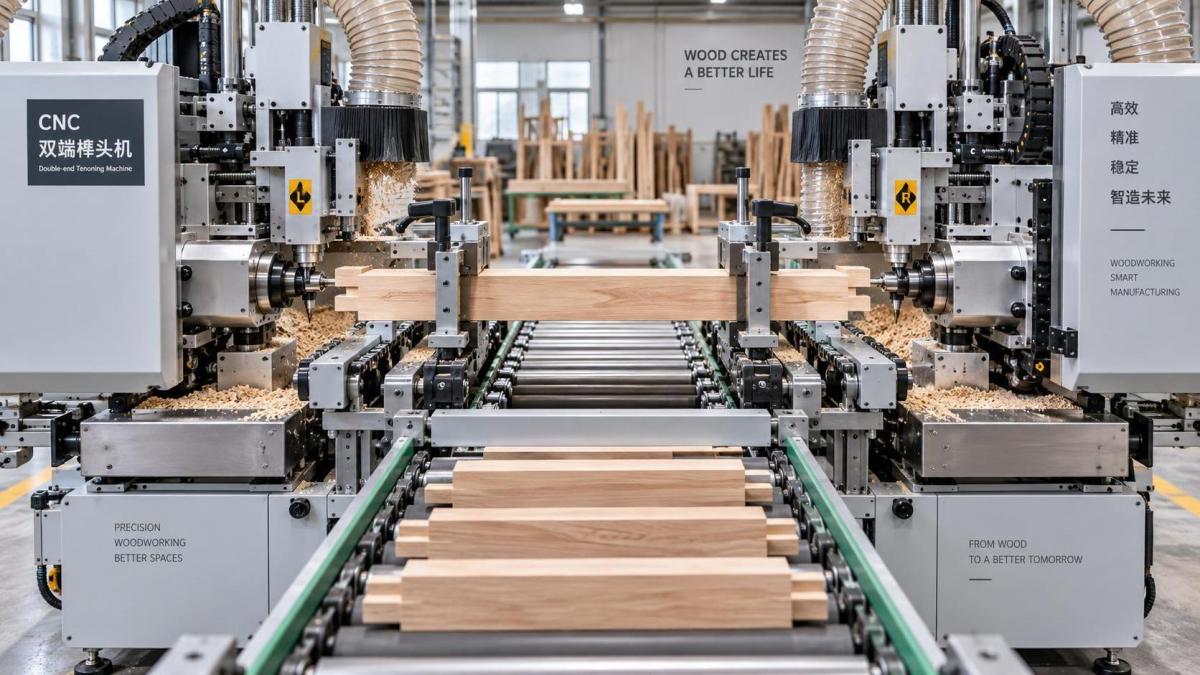
O sistema de fixação da peça é tão importante quanto os cabeçotes de corte
Os operadores às vezes se concentram no número de fusos ou na velocidade máxima de avanço ao avaliar a produção. Essas especificações são importantes, mas o sistema de fixação e transporte da peça geralmente determina se a máquina consegue manter seu ritmo de produção nominal. As peças de estrutura devem permanecer posicionadas enquanto os cortadores removem material de ambas as extremidades. Se a peça se deslocar, vibrar ou levantar durante a usinagem, o defeito resultante pode aparecer como inconsistência de comprimento, ombro danificado, vibração na face do espigão ou incompatibilidade de perfil.
Uma configuração estável geralmente depende de várias condições práticas:
- A borda de referência deve ser suficientemente reta para um registro lateral confiável.
- Os dispositivos de pressão devem segurar a peça sem esmagar madeira macia, materiais revestidos com lâmina ou seções estreitas perfiladas.
- Correias de avanço, correntes, sapatas e guias devem estar limpas, alinhadas e livres de resina ou pó compactado.
- A pressão de retenção deve ser adequada à espessura e à condição da superfície do material, em vez de ser tratada como uma configuração fixa.
- Os arranjos de apoio devem corresponder ao componente mais curto e estreito esperado no lote.
Componentes curtos merecem atenção especial. Uma máquina pode ser capaz de produzir uma ampla faixa de comprimentos, mas o limite inferior prático depende do espaçamento das pinças, do carregamento seguro, da folga dos cortadores e de a peça permanecer totalmente apoiada durante o corte. Os operadores não devem presumir que uma peça que atende a uma especificação nominal de comprimento mínimo funcionará automaticamente bem se tiver uma seção estreita, um perfil frágil ou grande quantidade de material removido nas extremidades.
A produtividade melhora quando as trocas se tornam controladas
O trabalho de estruturas em alto volume geralmente inclui famílias repetidas de componentes, em vez de uma única peça idêntica durante todo o dia. Um programa de portas pode conter montantes, travessas superiores, travessas de fechadura, travessas inferiores e elementos intermediários. Uma linha de móveis pode alternar entre travessas frontais, laterais, traseiras e longarinas. Nesse ambiente, uma configuração CNC é útil porque as dimensões e os padrões de usinagem podem ser armazenados como programas, em vez de reconstruídos por reposicionamento manual.
No entanto, um programa armazenado só reduz o tempo de troca quando a configuração física é igualmente disciplinada. Os conjuntos de cortadores precisam ser identificados corretamente, as ferramentas devem ser instaladas nas posições previstas e o operador deve confirmar a compensação das ferramentas antes de liberar as peças para produção. Um offset incorreto pode produzir centenas de componentes consistentemente incorretos mais rápido do que uma máquina manual conseguiria.
Portanto, uma rotina de troca funcional tem menos a ver com pressa e mais com evitar que uma reinicialização se transforme em um evento de sucata. A primeira peça aprovada deve ser verificada quanto ao comprimento total, à relação entre ombros, à espessura do espigão, à largura do espigão e a qualquer detalhe de perfil ou encaixe que afete a montagem. Quando a orientação esquerda e direita for importante, a inspeção também deve verificar se o programa e a orientação da peça correspondem. Uma peça pode atender ao seu desenho dimensional e ainda assim ser inutilizável se sua face usinada estiver invertida.
A nomenclatura dos programas deve refletir a realidade da produção. Nomes baseados apenas em um tamanho genérico podem criar confusão quando duas travessas compartilham um comprimento, mas usam diferentes espessuras de espigão, perfis ou espessuras de material. Uma identificação clara vinculada ao código da peça, seção, comprimento, material e versão da junta facilita evitar a seleção incorreta do programa durante trocas frequentes.
A velocidade de avanço deve ser compatível com a qualidade do corte, não tratada como uma meta
Aumentar a velocidade de avanço é a forma mais evidente de buscar maior produção, mas nem sempre é o primeiro ajuste correto. No espigamento, a taxa de avanço interage com a velocidade do eixo, o diâmetro do cortador, o número de facas, a espécie de madeira, a condição de umidade, a afiação do cortador e a quantidade de material removido. Se o avanço for alto demais para a condição de corte, a máquina ainda poderá completar o ciclo, mas os ombros podem lascar, a fibra de topo pode rasgar e as faces dos espigões podem apresentar marcas de usinagem que enfraquecem o contato da cola ou exigem retrabalho.
Para componentes de estruturas, ombros limpos são especialmente importantes. Um ombro é a superfície visual e estrutural de fechamento de uma junta macho e fêmea. Um ombro áspero ou lascado pode deixar uma linha visível após a montagem, mesmo que o próprio espigão se encaixe.
A condição da ferramenta tem efeito direto na produtividade. Cortadores sem fio aumentam a carga de corte e podem causar brunimento, rasgamento, felpagem ou dimensões inconsistentes à medida que a resistência do material varia. Continuar usando uma ferramenta desgastada pode parecer evitar tempo de parada, mas pode criar uma interrupção maior mais tarde por meio de lixamento, rejeição, problemas de encaixe ou alarmes da máquina relacionados à ferramenta. Um intervalo controlado de manutenção da ferramenta, baseado no material, na carga de corte e na qualidade visível do acabamento, é mais confiável do que esperar até que os defeitos se tornem evidentes.
A preparação do material determina se a máquina pode repetir
A usinagem de dupla extremidade é mais eficaz quando os blanks chegam com dimensões de seção consistentes. A variação de espessura é uma fonte comum de variação nas juntas porque altera a relação entre as faces do material e a posição do cortador. Se as peças forem referenciadas a partir de uma face, mas a espessura de entrada variar, o espigão resultante poderá ficar descentralizado ou o perfil poderá não se alinhar aos componentes adjacentes.
Portanto, a preparação da superfície deve ser considerada parte da solução de espigamento, e não uma atividade anterior sem relação. Para materiais que precisam de calibração de espessura e preparação de acabamento antes da usinagem das extremidades, umaMáquina de Aplainamento e Lixamento pode proporcionar uma condição de entrada mais estável ao combinar aplainamento de espessura e lixamento. A questão relevante não é se o lixamento melhora a aparência da peça antes do espigamento; é se o processo fornece espessura, planicidade e superfícies de referência suficientemente uniformes para que o programa de usinagem das extremidades se repita com precisão.
Esse ponto se torna mais importante com madeira maciça. Movimento por umidade, direção da fibra, nós e tensão interna podem afetar o comportamento de um blank depois de aplainado ou cortado. Se uma travessa se arquear após a preparação, ela poderá não se apoiar de forma consistente contra a referência da máquina. Para esse tipo de material, separar o estoque por qualidade ou permitir tempo para que o material condicionado se estabilize pode ser mais produtivo do que forçar blanks variáveis pela espigadeira e corrigir o resultado posteriormente.
A qualidade da junta deve ser verificada na montagem, não apenas na saída da máquina
Um espigão acabado pode parecer limpo e ainda criar uma estrutura de baixa qualidade. O verdadeiro teste é como o componente se comporta com sua cavidade ou perfil correspondente. Um espigão muito espesso pode rachar o componente com cavidade ou impedir o fechamento do ombro. Um espigão muito solto pode comprometer o alinhamento e a qualidade da linha de cola. Um espigão muito longo pode encostar no fundo antes que o ombro feche. Um ombro fora de esquadro pode desalinhavar a estrutura, mesmo quando o espigão se encaixa.
Por esse motivo, a inspeção deve incluir uma verificação controlada de montagem sempre que um novo lote, conjunto de ferramentas, espessura de material ou revisão de programa for introduzido. A verificação não precisa retardar cada ciclo de produção. Ela estabelece se as dimensões de usinagem são válidas no sistema da junta, e não válidas isoladamente. Um simples calibre passa/não passa para a espessura do espigão e a posição do ombro também pode detectar desvios entre as inspeções formais da primeira peça.
O operador deve distinguir entre defeitos repetitivos e defeitos aleatórios. Um erro repetitivo de comprimento aponta para dados do programa, configuração da posição do cabeçote ou compensação. A variação aleatória de comprimento pode indicar fixação instável, referência inadequada do material, detritos em uma superfície de posicionamento ou geometria inconsistente do blank. Substituir uma ferramenta não resolverá um problema de transporte, assim como aumentar a pressão de fixação não corrigirá um programa dimensional incorreto.
Onde a máquina proporciona o benefício de produção mais claro
A aplicação mais adequada é a produção repetitiva de peças que exigem características de extremidade precisas e correspondentes: portas de armários com moldura, portas internas, cadeiras de jantar, bases de mesa, painéis de móveis semelhantes a janelas, estruturas de gavetas e travessas estruturais de móveis. Essas aplicações combinam volume suficiente e sensibilidade suficiente das juntas para que a redução de manuseio e a usinagem com referência comum façam uma diferença visível.
O benefício é menos certo para trabalhos personalizados altamente variáveis, séries extremamente curtas ou componentes que exigem ajuste manual substancial porque o próprio material é irregular. Uma máquina CNC de espigamento de dupla extremidade ainda pode ser usada nessas condições, mas sua vantagem depende de quanto da repetibilidade de configuração pode ser mantida entre os trabalhos. Se cada peça precisar de posicionamento exclusivo, trocas frequentes de cortadores ou correção manual após a usinagem, o gargalo simplesmente se deslocará para outro ponto.
Também é importante não confundir capacidade com produtividade utilizável. Uma máquina pode processar peças rapidamente, mas a produção permanecerá limitada se os blanks não forem preparados a tempo, os programas não forem liberados corretamente, a extração de pó for inadequada ou as peças acabadas se acumularem sem inspeção e separação. O arranjo mais produtivo mantém o material em movimento em uma sequência controlada: blanks estáveis entram, extremidades corretamente usinadas saem e componentes verificados são entregues à montagem sem uma etapa separada de ajuste.
A disciplina operacional transforma velocidade em produção confiável
Uma máquina CNC de espigamento de dupla extremidade melhora a produtividade de peças para estruturas ao eliminar o posicionamento duplicado e manter ambas as extremidades em uma única relação dimensional. Seu valor só é realizado quando o processo ao redor oferece suporte a essa precisão. Superfícies de referência limpas, espessura consistente do material, pressão correta de fixação, ferramentas afiadas, receitas verificadas e verificações da junta na primeira peça não são tarefas secundárias. São as condições que permitem que um ciclo rápido produza peças prontas para montagem, em vez de retrabalho rápido.
Quando essas condições estão presentes, a máquina faz mais do que reduzir o tempo de usinagem. Ela torna a produção mais fácil de programar, mais fácil de inspecionar e mais fácil de transferir para a próxima operação. Para a produção de estruturas, essa é a definição prática de maior produtividade: mais peças saindo da etapa de usinagem com o comprimento, a orientação, a geometria da junta e a qualidade de superfície necessários para a montagem sem atrasos.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.