


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Por que a precisão da furação CNC determina a qualidade da montagem de estruturas em móveis de painéis
Hora៖Nov 19, 2026
Autor:
Número de visualizações:
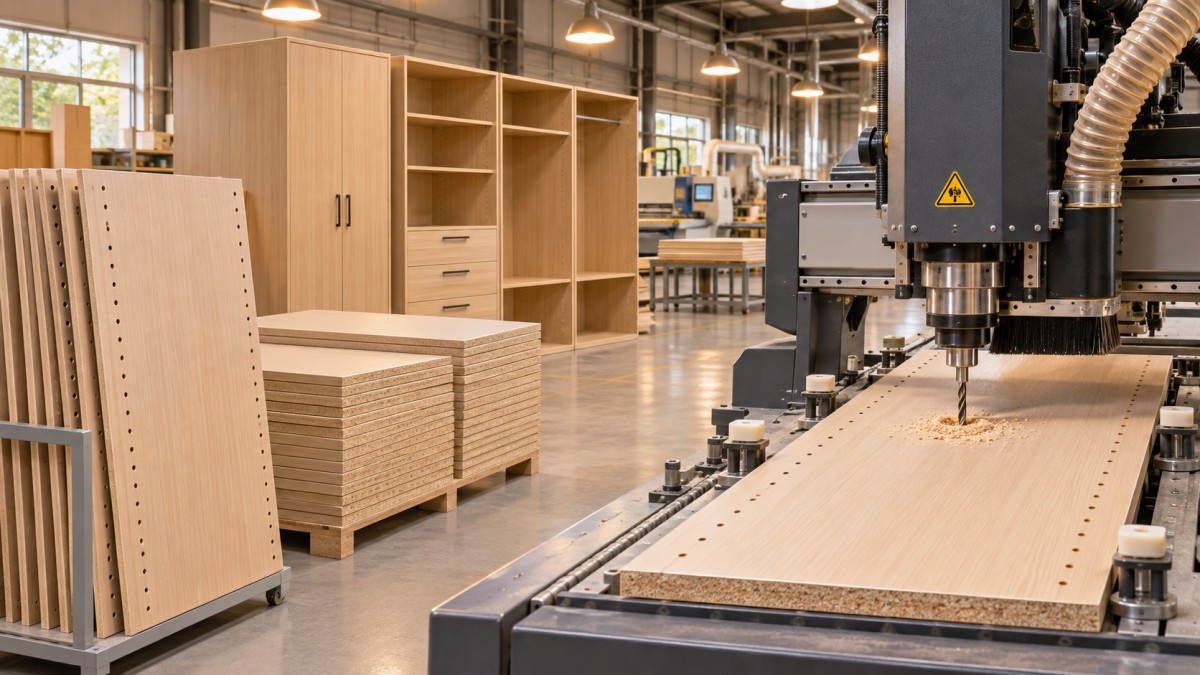
Na produção de móveis em painéis, a qualidade da montagem das caixas é definida muito antes de o primeiro parafuso ser apertado. Se a posição dos furos variar mesmo que apenas uma fração de milímetro, os painéis não ficarão alinhados, as juntas se soltarão e o retrabalho consumirá tempo e margem. É por isso que a furação CNC para montagem de caixas é importante para os avaliadores técnicos: ela transforma os dados do projeto em padrões de furos repetíveis, profundidades consistentes e encaixes estáveis para cavilhas e conectores em todos os lotes. Quando a furação é precisa, a montagem se torna previsível, mais rápida e muito menos dependente de correções manuais.
Uma caixa parece simples em um desenho. Duas laterais, um tampo, uma base, um fundo e um conjunto de prateleiras ou divisórias. Na oficina, essa simplicidade é enganosa. Cada junta depende de furos feitos em painéis separados, muitas vezes em ciclos diferentes, que precisam se alinhar quando os painéis são unidos em ângulos retos. Não há uma maneira fácil de esconder um erro. Uma cavilha inserida com uma ligeira inclinação puxará a lateral para fora do esquadro. Um furo para conector feito um pouco profundo demais deixará o excêntrico frouxo. Um padrão de furos para a placa da dobradiça deslocado meio milímetro fará com que a porta fique saliente de um lado e apertada do outro. O montador pode forçar as peças, prendê-las com grampos e acrescentar cola, mas a tensão permanecerá na junta. Com o tempo, durante o transporte e o uso diário, ela aparecerá como uma folga, uma oscilação ou uma porta que precisará ser ajustada novamente.
O que significa, de fato, precisão em uma caixa
A precisão costuma ser mencionada como um único número, mas, em uma caixa, ela se divide em vários aspectos. A posição é o mais importante. O furo precisa estar no lugar certo em relação à borda do painel usada como referência na montagem, e não apenas em relação ao zero da máquina. A profundidade é importante porque cavilhas, parafusos confirmat e conectores excêntricos dependem de uma profundidade de assentamento controlada. O diâmetro é importante porque um furo ligeiramente grande demais não prenderá a cavilha, enquanto um ligeiramente pequeno demais poderá rachar o painel ou fazer com que a cavilha entre inclinada. A perpendicularidade também importa, pois um furo feito mesmo que apenas uma fração de grau fora da vertical não se alinhará corretamente ao furo correspondente no painel de união.
A repetibilidade é o aspecto que os avaliadores tendem a subestimar. Uma máquina pode furar um painel perfeito e ainda assim falhar na produção. A questão é se o quinquagésimo painel corresponde ao primeiro, se o lado esquerdo da área de trabalho corresponde ao direito e se o resultado depois de um turno longo corresponde ao resultado após o aquecimento pela manhã. A precisão absoluta em uma única peça de teste mostra o que a máquina pode fazer em condições ideais. A repetibilidade ao longo de um lote mostra o que a montagem realmente receberá. No caso de caixas, em que o mesmo padrão de furos se repete em centenas de laterais, tampos e prateleiras idênticos, a segunda medida costuma ser mais útil.
O erro acumulado é outra armadilha. Um furo deslocado em 0,2 mm talvez não cause um problema visível. Quatro furos em sequência, cada um deslocado em uma quantidade semelhante e na mesma direção, podem deslocar uma prateleira o suficiente para deixar um desnível na borda frontal. Os erros também se acumulam entre painéis. Se uma lateral for furada ligeiramente acima e o tampo ligeiramente abaixo, a caixa montada ficará fora de esquadro pela soma dos dois desvios. Por isso, verificar um único furo com um paquímetro não é suficiente. É o padrão como um todo, medido a partir da borda de referência e ao longo de todo o painel, que determina se as peças se encaixarão sem correções.
Onde pequenos erros ficam visíveis durante a montagem
O primeiro lugar em que o desvio costuma aparecer é a borda frontal. A aparência dos móveis em painéis é avaliada antes da medição com uma fita métrica. Se o tampo e a lateral não ficarem nivelados, se uma prateleira deixar uma linha de sombra ou se a frente de uma porta não se alinhar com a porta ao lado, o cliente perceberá, mesmo que a estrutura esteja firme. Os montadores costumam responder lixando, aparando ou refazendo os furos, o que acrescenta tempo e compromete o projeto original. Em uma série de produção, esse tipo de correção é difícil de contabilizar com precisão, pois se distribui por muitos pequenos atrasos, em vez de resultar em uma única falha evidente.
As ferragens tornam o problema mais evidente. As caixas modernas dependem de muitas ferragens compradas de terceiros: dobradiças, corrediças de gaveta, suportes para prateleiras e conectores desmontáveis. Cada uma dessas ferragens foi projetada para um espaçamento e uma profundidade de furos padronizados. Quando a furação se desvia, a ferragem ainda pode ser instalada, mas não ficará na posição prevista. Uma corrediça de gaveta fixada em furos desnivelados emperrará quando a gaveta estiver carregada. Uma placa de dobradiça fixada em furos desalinhados fará com que a porta perca o ajuste assim que for aberta algumas vezes. A culpa recai sobre a ferragem e o painel, enquanto a verdadeira causa — um padrão próximo da posição correta, mas inconsistente — pode passar despercebida.
Os fundos e as divisórias internas expõem outra fragilidade. Um fundo destinado a deixar a caixa no esquadro só cumprirá essa função se o canal ou os furos de fixação estiverem alinhados com as laterais. Caso contrário, o montador terá de escolher entre forçar a instalação do fundo e deixar a caixa ligeiramente torcida. Nenhuma opção é boa. Uma caixa torcida não ficará plana no chão, as portas não permanecerão alinhadas e um módulo alto poderá balançar. Nesse sentido, a precisão da furação não diz respeito apenas aos próprios furos. Diz respeito a saber se a caixa montada está no esquadro, estável e pronta para receber as próximas peças sem dificuldade. A máquina: o que mantém a tolerância ao longo de um turno
Uma furadeira CNC mantém a tolerância por meio de uma combinação de estrutura, movimento e fixação, e não apenas pelo software. A rigidez é importante porque a furação gera força de avanço e vibração. Se a estrutura, o pórtico ou o cabeçote de furação flexionar sob carga, a posição e a perpendicularidade dos furos variarão de acordo com o diâmetro da broca, a densidade do painel e a velocidade de avanço. Uma máquina que tem bom desempenho em um painel fino e macio pode se comportar de maneira diferente em uma chapa densa e espessa. Os avaliadores devem observar como a máquina é construída e como se comporta em condições reais de corte, e não apenas os valores de posicionamento indicados para movimentos sem carga.
A fixação e o referenciamento merecem tanta atenção quanto o cabeçote de furação. Os painéis precisam ficar planos e posicionados contra uma borda ou um batente de referência confiável. A fixação a vácuo, as pinças mecânicas e os pinos de posicionamento funcionam, mas cada método pode falhar de maneira diferente. Um vazamento de vácuo, um batente desgastado ou um painel ligeiramente empenado podem deslocar a peça mais do que o erro de posicionamento da máquina. O pó é um fator relacionado. O pó fino sob o painel ou ao redor de um batente de referência pode levantar o painel ou alterar sua posição. Uma boa extração de pó e o hábito de limpar as superfícies de referência não são meros detalhes de organização. Fazem parte da manutenção da precisão em um ambiente de produção.
O desgaste e a temperatura também alteram os resultados ao longo do tempo. As brocas perdem o fio, os rolamentos desenvolvem folga, os fusos de esferas e as guias se desgastam, e uma máquina que funciona há horas não estará exatamente na mesma condição térmica que uma máquina recém-ligada. Nada disso significa que a máquina seja inadequada. Significa que o avaliador precisa saber como a tolerância é mantida: com que frequência a calibração é verificada, como o desgaste das ferramentas é monitorado, como a máquina compensa o aquecimento e qual manutenção o fornecedor espera que o operador realize. Em geral, uma máquina com uma rotina de manutenção clara e prática manterá a precisão por mais tempo do que uma que dependa de uma única configuração inicial.
Dados, ferramentas e painel: três fontes de desvio frequentemente atribuídas à máquina
Nem todo problema de montagem começa no cabeçote de furação. O primeiro aspecto a verificar são os dados do projeto. Se o padrão de furos no arquivo CAD usar uma borda de referência diferente daquela usada na máquina, ou se um painel espelhado não tiver sido espelhado corretamente, os furos serão feitos com precisão no lugar errado. O mesmo ocorre quando um desenho é alterado, mas o programa antigo continua sendo usado, ou quando uma especificação de conector é atualizada sem que a profundidade e o diâmetro sejam alterados. Uma breve conferência do programa com o desenho atual e uma montagem de teste do primeiro lote podem evitar que uma série inteira de painéis seja furada de acordo com um padrão desatualizado.
As ferramentas são a segunda fonte de desvio. A geometria, o fio e o batimento da broca afetam o diâmetro do furo, a qualidade das bordas e a profundidade. Uma broca cega empurra em vez de cortar, gera calor e deixa a parede do furo áspera, prejudicando a fixação da cavilha. Uma broca com batimento corta um furo maior. A evacuação dos cavacos também é importante, especialmente em furos profundos em aglomerado ou MDF. Se os cavacos não forem removidos, a broca poderá desviar, o furo poderá superaquecer e a profundidade poderá variar. Trocar as brocas de acordo com um cronograma baseado no uso real, em vez de esperar que apareça um defeito visível, costuma custar menos do que retrabalhar caixas já montadas.
O próprio painel é a terceira variável. A espessura pode variar dentro de um lote e até mesmo dentro de uma única chapa. O teor de umidade, as condições de armazenamento e as diferenças entre MDF, aglomerado e compensado afetam a forma como a broca corta e como a cavilha se encaixa. Um painel que absorveu umidade pode inchar ligeiramente, alterando a profundidade efetiva de um furo cego. Uma chapa com uma camada superficial dura e um núcleo mais macio pode ser furada de forma limpa na face, mas lascar na saída. Esses fatores não são defeitos da máquina, mas alteram as condições que ela precisa enfrentar. Uma avaliação realista utiliza o painel que a fábrica realmente emprega, e não uma amostra perfeita, e testa o material em questão.
Como avaliar antes de assumir um compromisso
Uma avaliação útil começa com uma caixa real, não com um único furo de teste. Peça um conjunto completo de painéis para um módulo típico: laterais, tampo, base, prateleiras e fundo. Faça a furação com o programa e o material normalmente usados pela fábrica, monte as peças sem lixamento adicional nem força e verifique o resultado. Observe o alinhamento das bordas frontais, o esquadro medido pelas diagonais, as folgas das portas e o encaixe das corrediças de gaveta. Em seguida, repita o mesmo teste mais tarde, no mesmo dia, ou em um segundo lote. Se o segundo conjunto for montado com a mesma precisão que o primeiro, isso será um indicador mais forte do que qualquer medição isolada.
Faça medições em toda a área de trabalho, não apenas no centro. Fure o mesmo padrão nos cantos e nas bordas da mesa e compare os resultados. Verifique a profundidade em vários pontos, não apenas em um, e repita a verificação depois de a broca ter sido usada por algum tempo. Confira a distância entre dois furos que precisam corresponder a uma ferragem, em vez de medir apenas a distância de cada furo até a borda. Esse tipo de verificação leva mais tempo, mas revela os erros que realmente afetam a montagem. Também fornece à fábrica uma referência à qual poderá recorrer se a qualidade se desviar mais tarde.
O suporte e a continuidade são tão importantes quanto o primeiro teste. Uma furadeira faz parte de uma linha de produção, e sua precisão depende da configuração, do treinamento e da disponibilidade de peças de reposição quando necessário. A Qingdao Zhongding Machinery Co., Ltd. é uma fabricante e exportadora especializada em máquinas para trabalhar madeira, com mais de 20 anos de experiência no setor, e seus produtos são amplamente utilizados na fabricação de móveis, em oficinas de marcenaria e em linhas industriais de produção em todo o mundo. Esse histórico é relevante porque, nesse tipo de compra, o valor a longo prazo depende do suporte técnico profissional, do fornecimento de peças de reposição e de um serviço pós-venda ágil, e não apenas da máquina entregue. O avaliador deve perguntar como a calibração é verificada após a instalação, que treinamento é oferecido aos operadores e com que rapidez é possível substituir um eixo desgastado, um sensor com defeito ou uma pinça danificada sem interromper a produção por dias.
Também vale a pena perguntar o que acontece quando a linha de produtos muda. Uma fábrica que hoje produz principalmente guarda-roupas poderá precisar amanhã furar um padrão diferente para caixas de cozinha, móveis de banheiro ou mobiliário de escritório. Uma máquina fácil de reprogramar, de trocar as ferramentas e de configurar para uma nova borda de referência manterá a precisão durante essas mudanças. Uma máquina precisa apenas para um padrão fixo perderá essa vantagem assim que o trabalho mudar. Nesse contexto, a flexibilidade não é um recurso de marketing. É uma condição prática para manter a qualidade da montagem estável ao longo do tempo.
A qualidade de uma caixa raramente é determinada por uma única falha dramática. Ela resulta de dezenas de pequenas decisões na furação: onde o zero é definido, como o painel é fixado, quão afiada está a broca, como o programa foi verificado e como a máquina é mantida. Quando esses aspectos são bem executados, a montagem se torna um processo repetível. Quando são mal executados, até mesmo montadores experientes passam o tempo corrigindo problemas que nunca deveriam ter saído da estação de furação. Para um avaliador técnico, a pergunta útil não é se uma máquina consegue furar um orifício com precisão uma única vez. É se consegue reproduzir o mesmo padrão, com a mesma profundidade e o mesmo diâmetro, em todo o painel, durante um turno completo e ao longo de toda uma série de produção, usando os materiais e as ferragens que a fábrica realmente utiliza.
Próxima página:Já é a última
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.