

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Máquinas de aplicação de bordas em portas em 2026: demanda global e fatores de investimento
O argumento de investimento mais sólido para máquinas de colagem de bordas de portas em 2026 não se resume a uma maior velocidade de produção. Trata-se da capacidade de produzir portas comercializáveis de forma consistente, em diferentes dimensões, acabamentos e quantidades de encomenda, sem comprometer o retorno esperado devido ao tempo de preparação, ao retrabalho ou às paragens. A procura deve, portanto, ser avaliada com base nas necessidades de produção, e não numa única narrativa de crescimento global.
Uma fábrica de portas que substitui operações de acabamento intensivas em mão de obra, uma fábrica que aumenta a capacidade de produção de portas laminadas e um fabricante que introduz superfícies decorativas premium representam oportunidades distintas para máquinas. Os seus investimentos dependem de diferentes limitações. Para o planeamento de investimentos de capital, a questão pertinente é quais problemas de produção justificam o investimento — e se o equipamento proposto consegue resolvê-los nas condições reais de operação.
Por que o mercado precisa de uma definição mais restrita
As máquinas de colagem de bordas de portas inserem-se no mercado mais amplo de equipamentos para trabalhar madeira, mas essas categorias mais abrangentes não fornecem uma medida fiável da procura específica por portas. O acabamento de bordas de painéis para móveis, o processamento de folhas de porta e o revestimento de perfis de batentes podem envolver máquinas, materiais e aspetos económicos de produção diferentes. Agrupá-los pode levar a uma sobrestimação do mercado potencial.
Mesmo no fabrico de portas, nem todas as construções exigem a aplicação de fita de borda. Folhas de porta laminadas ou folheadas podem precisar de uma borda aplicada, enquanto outros designs usam réguas de madeira maciça, perfis revestidos ou processos de acabamento que exigem equipamentos diferentes. A procura por máquinas depende, portanto, da combinação de construções de portas, e não apenas do número de portas produzidas.
As classificações comerciais públicas e os relatórios sobre máquinas podem agrupar várias aplicações de marcenaria. Sem definições de produto e metodologias transparentes, afirmações precisas sobre o valor ou a taxa de crescimento do mercado global em 2026 oferecem apoio limitado à tomada de decisões. Uma avaliação mais fundamentada relaciona a produção de portas, a construção das bordas, os equipamentos instalados e os projetos identificáveis de substituição ou expansão.
A procura resulta de diferentes ciclos de investimento
A construção nova cria uma importante ligação a jusante, mas a atividade no setor da construção não se traduz diretamente em encomendas de máquinas. Os fabricantes de portas podem responder à procura adicional com capacidade disponível, horas extraordinárias, subcontratação ou stock. O investimento em equipamentos torna-se mais justificável quando a capacidade existente não consegue cumprir os prazos de entrega ou quando novos contratos exigem capacidades que a fábrica não possui.
A procura de renovação e substituição segue uma lógica diferente. Pode sustentar encomendas fora dos ciclos de construção nova, mas as especificações diversificadas e as quantidades irregulares podem favorecer a flexibilidade em vez de linhas dedicadas de elevada produção. Uma máquina concebida para longas séries de portas idênticas pode não ser adequada a encomendas de substituição que envolvam dimensões e acabamentos variados.
O investimento em substituição também deve ser distinguido da expansão da capacidade. Uma máquina antiga pode continuar mecanicamente funcional e, ao mesmo tempo, tornar-se uma limitação comercial, porque as mudanças de configuração demoram demasiado, a consistência do acabamento é inadequada ou é difícil obter peças sobresselentes. Estas aquisições melhoram a capacidade sem necessariamente aumentarem muito a capacidade nominal.
Estas distinções são importantes para interpretar as carteiras de encomendas dos fornecedores. Vendas elevadas associadas a alguns grandes projetos de expansão não demonstram uma procura generalizada. Por outro lado, um mercado com pouca construção de fábricas ainda pode sustentar investimentos de substituição quando os equipamentos instalados já não correspondem aos requisitos dos produtos.
A personalização torna a produção efetivamente utilizável mais importante do que a velocidade nominal
A personalização altera a economia da aplicação de bordas quando aumenta o número de mudanças de produção. Diferentes espessuras de portas, materiais de borda, cores e acabamentos de superfície implicam ajustes, mudanças de material e requisitos de inspeção. As perdas resultantes podem superar qualquer benefício de uma velocidade máxima de avanço superior.
A medida de produtividade relevante é o número de portas aprovadas por turno para uma combinação representativa de encomendas. Deve incluir a preparação, a aprovação da primeira peça, as mudanças de fita, a preparação do adesivo, a limpeza e a recuperação após interrupções. Uma máquina rápida a processar uma única especificação de demonstração não comprova o desempenho em produção diversificada.
As configurações programáveis e as receitas de produção armazenadas podem reduzir o trabalho de ajuste, desde que a máquina controle as variáveis que efetivamente causam atrasos. O seu valor é limitado se os operadores ainda tiverem de reposicionar manualmente unidades críticas, identificar materiais de borda ou corrigir uma apresentação inconsistente das peças.
O manuseamento das portas merece atenção especial. O tamanho ou o peso elevado das folhas pode tornar o carregamento, a rotação e a descarga o verdadeiro fator limitante. O investimento numa maior velocidade de aplicação de bordas pode gerar pouco aumento da produção se não forem abordados os transportadores de retorno, os dispositivos de elevação, os buffers ou a organização do pessoal. A procura por automação deve, portanto, ser avaliada ao nível da célula, e não apenas da máquina.
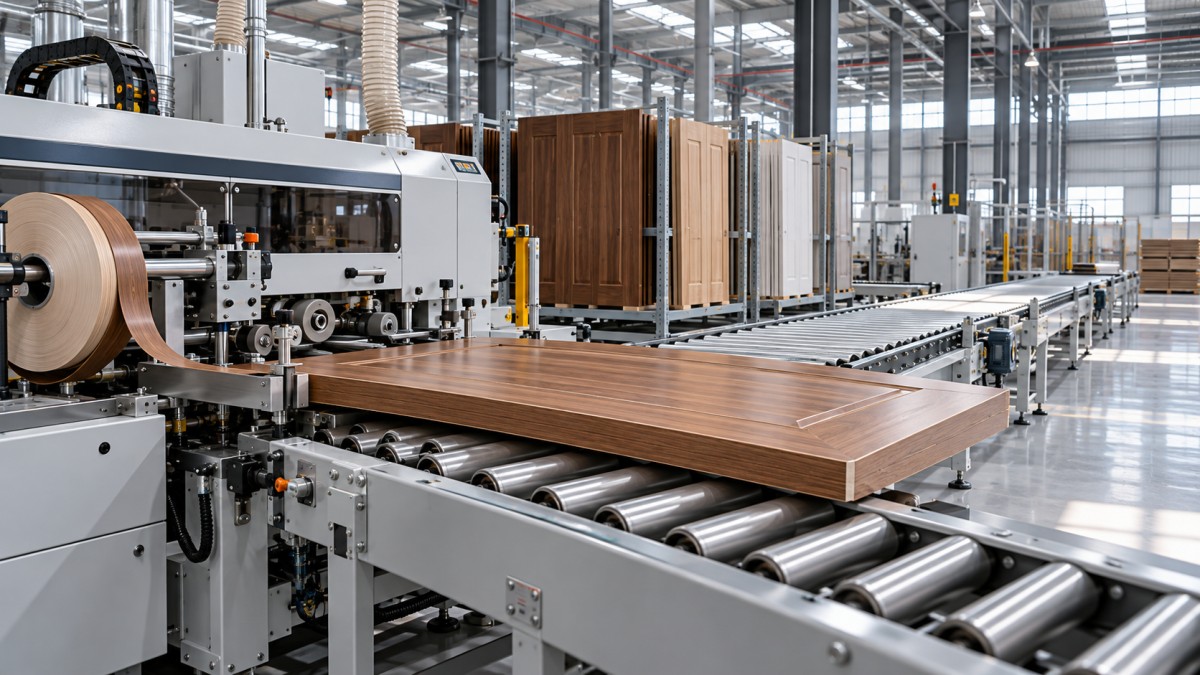
Na produção de lotes variados, isto aponta para uma orientação prática de investimento em 2026: a configuração deve acompanhar de perto o custo das mudanças de produção, tal como o custo do processamento. A justificação mais sólida para a automação existe quando o manuseamento repetido ou o trabalho de ajuste limitam comprovadamente a produção, e não quando a automação apenas acrescenta funcionalidades.
A qualidade do acabamento e a compatibilidade dos materiais determinam o valor do equipamento
A qualidade da borda afeta mais do que a aparência. A aderência deficiente, as linhas de cola visíveis, as superfícies decorativas danificadas ou o refilo inconsistente podem gerar reparações e rejeições depois de já ter sido acrescentado um valor considerável à porta. Reduzir essas perdas pode justificar o investimento mesmo que os volumes expedidos permaneçam inalterados.
A escolha do adesivo faz parte desse cálculo. Os sistemas termofusíveis EVA e os sistemas reativos PUR têm requisitos diferentes de processamento, manutenção e manuseamento de materiais. O PUR pode oferecer vantagens de desempenho em aplicações adequadas, mas a sua química reativa à humidade também exige armazenamento, limpeza, disciplina operacional e medidas de segurança ocupacional apropriados. Não é automaticamente a opção mais económica para todas as especificações de portas.
Da mesma forma, «junta zero» não designa uma única tecnologia intercambiável. A ativação por ar quente ou laser requer fitas de borda com camada funcional compatível e equipamento adequado. Uma linha de cola convencional muito fina é uma solução diferente. As comparações entre equipamentos devem especificar exatamente quais processos e consumíveis estão incluídos, em vez de tratar descrições visuais semelhantes como capacidades equivalentes.
A combinação completa de materiais é importante: o substrato da porta, a régua de madeira aplicada ou a fita de borda, a face decorativa, o adesivo e as operações de acabamento subsequentes. Um ensaio bem-sucedido num painel padrão não comprova o desempenho em todas as construções de portas leves, folheadas ou laminadas. Os ensaios devem reproduzir o produto previsto e as variações de processo relevantes.
No caso de portas corta-fogo ou de outras portas com classificação de desempenho, alterações na construção da borda ou nos processos de colagem também podem afetar a especificação aprovada do produto. A capacidade da máquina, por si só, não demonstra que a porta resultante mantém o desempenho exigido.
A procura global é melhor avaliada pelas condições de produção do que por rótulos regionais
Uma leitura útil das tendências do mercado global de máquinas de colagem de bordas de portas em 2026 distingue entre locais de produção, mercados finais e países de origem dos equipamentos. Estes elementos não coincidem necessariamente. Uma fábrica orientada para a exportação pode investir devido a contratos no estrangeiro, mesmo que as condições da construção no mercado interno sejam desfavoráveis.
As comparações regionais tornam-se mais pertinentes quando analisam condições operacionais específicas:
Estas condições podem existir no mesmo país ou até em zonas industriais vizinhas. Descrições genéricas de uma região como «de elevado crescimento» ou «orientada para a automação» são, portanto, motivos insuficientes para uma previsão de vendas ou um investimento fabril.
As condições de financiamento e importação também podem determinar se uma necessidade técnica se transforma numa encomenda. A exposição cambial, os custos de financiamento, os direitos aduaneiros, o frete e as despesas de instalação afetam o investimento entregue. Uma fábrica pode ter uma necessidade de automação bem fundamentada, mas adiar a compra devido a restrições de financiamento ou de capacidade de comissionamento.
O retorno depende da recuperação das perdas, não da capacidade teórica
A análise financeira deve separar as vendas adicionais das economias operacionais. A produção adicional só tem valor se puder ser vendida e se os processos a montante e a jusante conseguirem acompanhá-la. A redução dos custos de mão de obra só representa uma poupança financeira quando altera efetivamente os custos com pessoal, horas extraordinárias ou processamento externo; a reafetação de trabalhadores pode gerar valor, mas deve ser registada de forma diferente.
Um cálculo prático compara a contribuição incremental anual e os custos operacionais evitáveis com o investimento total instalado. Este inclui o frete, os direitos aplicáveis, os serviços públicos, a extração de pó, os equipamentos de manuseamento, o comissionamento, a formação, as peças sobresselentes iniciais e as interrupções da produção — não apenas o preço da máquina.
A recuperação de materiais merece uma rubrica própria. Um melhor controlo do processo pode reduzir a rejeição de fitas de borda, os danos nas faces, o refilo excessivo ou a rejeição de portas inteiras. As poupanças devem basear-se em perdas medidas e em resultados de aceitação realistas, e não na suposição de que uma máquina nova elimina o desperdício.
Considere-se um investimento meramente ilustrativo de $240,000 instalado. Se gerar um benefício operacional líquido anual de $80,000, o período de retorno simples será de três anos. Se uma utilização inferior ou uma combinação de produtos menos favorável reduzir esse benefício para $40,000, o período de retorno duplicará. Nenhum dos valores constitui uma referência de mercado; o exemplo mostra por que as hipóteses de utilização podem ser mais importantes do que um desconto moderado no preço de compra.
O investimento deve, portanto, ser testado considerando menos turnos de operação, mudanças de configuração mais demoradas, um comissionamento mais lento e custos de manutenção mais elevados. Quando o retorno desaparece com uma redução moderada da utilização, um investimento menor ou faseado pode ser mais justificável do que uma linha totalmente integrada.
A capacidade de assistência pode determinar se o investimento produz resultados
A aquisição de máquinas no estrangeiro permite aos compradores aceder a diferentes configurações e níveis de preço, mas também cria distância entre a instalação e as pessoas capazes de a repor em funcionamento após uma avaria. Essa exposição deve fazer parte do modelo de investimento.
O diagnóstico remoto pode ajudar a resolver falhas de controlo e problemas de parâmetros. Não substitui um técnico quando o alinhamento mecânico, os componentes danificados ou o comissionamento do processo exigem intervenção física. O valor do acesso remoto também depende da conectividade, da documentação, do apoio linguístico e dos controlos de acesso acordados.
A avaliação do fornecedor deve determinar quais componentes estão disponíveis em stock localmente, quais são proprietários e como se identificam os conjuntos de substituição. As marcas conhecidas dos componentes só ajudam se estiverem disponíveis as especificações necessárias, a configuração de software e as instruções técnicas. Mesmo uma peça nominalmente normalizada pode exigir apoio para a integração.
Os ensaios de aceitação devem usar portas representativas e incluir mudanças de configuração, comportamento após reinício e inspeção do acabamento — não apenas funcionamento contínuo a uma velocidade selecionada. Quando a aderência se desenvolve depois do processamento, o plano de aceitação deve prever um período de condicionamento adequado e os testes correspondentes, em vez de depender exclusivamente de uma inspeção visual imediata.
Estes requisitos podem influenciar quais investimentos avançam em 2026. Um sistema tecnicamente ambicioso, mas com comissionamento e apoio de peças incertos, pode oferecer um retorno ajustado ao risco inferior ao de uma configuração mais simples, respaldada por acordos de assistência credíveis.
O que tornaria mais convincente a perspetiva da procura para 2026?
Os sinais mais sólidos estão mais próximos das operações fabris do que das manchetes gerais sobre construção: projetos financiados de produção de portas, encomendas de máquinas associadas a produtos definidos, planos de substituição, limitações de capacidade persistentes e custos mensuráveis de retrabalho ou manuseamento manual. As consultas e o interesse demonstrado em feiras são indicadores úteis de atenção, mas não equivalem a despesas aprovadas.
A composição das encomendas também é importante. O investimento em manuseamento automatizado e controlo das mudanças de configuração indica uma necessidade diferente da compra de máquinas básicas autónomas. As encomendas de substituição têm uma lógica económica diferente da instalação de novas fábricas. Acompanhar estas distinções proporciona uma imagem mais clara do que agrupar todas as vendas de equipamentos para trabalhar madeira numa única alegação de crescimento.
Para 2026, a tese de investimento mais defensável é seletiva, não universal. As máquinas de colagem de bordas de portas justificam o investimento de capital quando eliminam uma limitação comprovada, cumprem uma especificação de produto necessária e podem receber assistência durante toda a sua vida útil. A evidência decisiva não é a velocidade máxima anunciada nem a previsão de mercado mais abrangente, mas o custo do problema de produção atual e a capacidade demonstrada do sistema proposto para o reduzir.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.