


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como a velocidade de avanço da plaina afeta a qualidade da superfície da madeira maciça
Como a velocidade de avanço da plaina afeta a qualidade da superfície da madeira maciça
Na usinagem de madeira maciça, a velocidade de avanço é frequentemente tratada como uma configuração de produção: avanço mais rápido significa mais tábuas por turno, enquanto avanço mais lento significa mais tempo na máquina. Essa visão é incompleta. Em uma plaina, a velocidade de avanço é uma das variáveis que determina como a aresta de corte encontra as fibras da madeira, quão visíveis se tornam as marcas das facas, se uma superfície está pronta para acabamento e com que consistência uma linha consegue manter a qualidade de um lote para outro.
Para as equipes de controle de qualidade e segurança, isso é importante porque os defeitos superficiais raramente permanecem isolados. Uma superfície áspera ou rasgada pode exigir lixamento adicional, causar absorção irregular de tingimento, expor fibras fracas ao redor de juntas ou gerar retrabalho depois que a montagem posterior já foi iniciada. Os operadores também podem reagir a uma saída de baixa qualidade fazendo ajustes inseguros perto de componentes em movimento, aumentando a pressão sobre os sistemas de avanço ou processando material que deveria ter sido rejeitado devido a empenamento, nós, partículas abrasivas incrustadas ou movimentação relacionada à umidade.
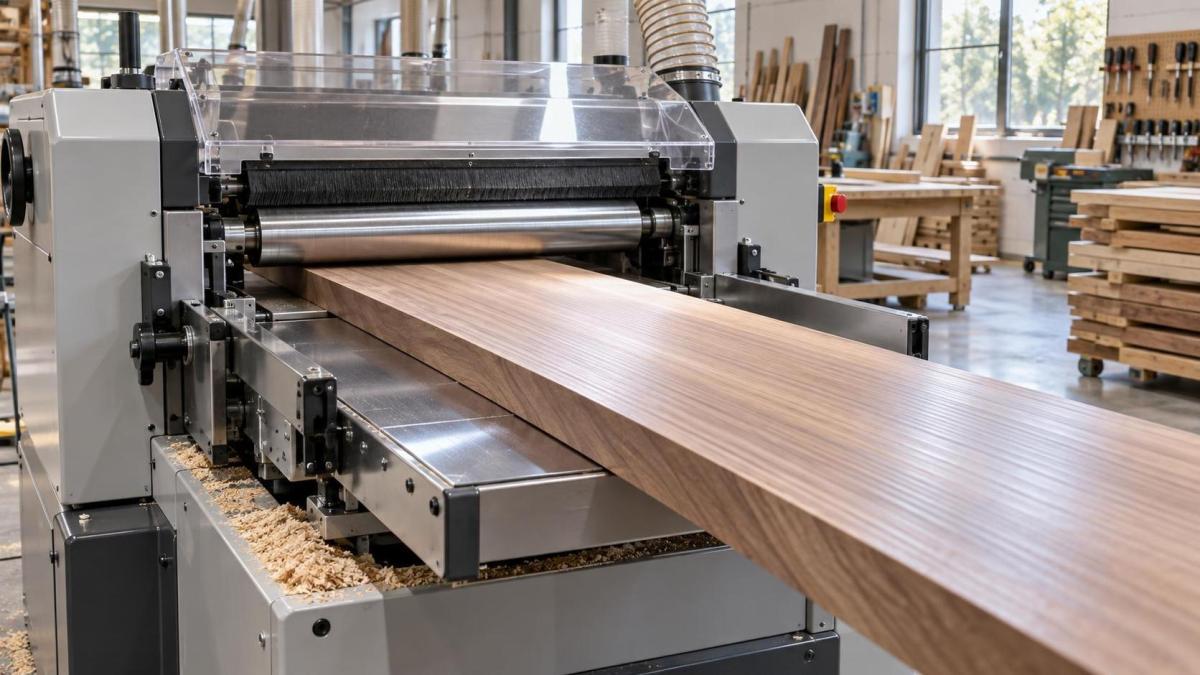
UmaMáquina de Aplainamento de Madeira Maciça bem configurada pode proporcionar uma ampla faixa operacional utilizável, mas não pode eliminar a relação básica entre velocidade de avanço, velocidade do cabeçote de corte, geometria da faca, espécie de madeira e condição do material. Bons resultados vêm do controle de todo o sistema de corte, em vez de tratar a velocidade de avanço como um único botão de “qualidade”.
A relação prática: avanço por marca de faca
O efeito mais direto da velocidade de avanço está na distância que a tábua percorre entre cortes consecutivos das facas. Essa distância é comumente chamada de avanço por dente, avanço por faca ou passo da marca de faca. Em termos simplificados, ela é determinada pela velocidade de avanço dividida pela velocidade de rotação do cabeçote de corte e pelo número de arestas de corte efetivas.
Quando a velocidade de avanço aumenta enquanto a velocidade do cabeçote de corte e o número de facas permanecem inalterados, cada aresta de corte remove material com maior espaçamento ao longo da tábua. O resultado é um padrão de ondulações maior. Em algumas operações com material bruto, isso pode ser aceitável. Em peças visíveis de mobiliário, portas de armários, componentes de mesas, pisos ou material pré-acabamento, isso pode se tornar evidente sob iluminação lateral, revestimentos transparentes ou tingimentos escuros.
O oposto também é verdadeiro: reduzir a velocidade de avanço geralmente diminui o espaçamento entre as marcas e pode melhorar a suavidade aparente da superfície. No entanto, um avanço mais lento não garante automaticamente uma tábua melhor. Se as facas estiverem cegas, desalinhadas, contaminadas com resina ou mal ajustadas, reduzir o avanço poderá simplesmente produzir mais brunimento, compressão das fibras ou atrito repetido. Portanto, as equipes de qualidade devem distinguir entre um padrão regular de usinagem causado por uma decisão de velocidade de avanço e um defeito irregular causado por um problema de corte ou de condição da máquina.
Um hábito útil de inspeção é observar a tábua sob luz rasante, em vez de apenas diretamente de cima. Linhas regulares e uniformemente espaçadas tendem a indicar relações entre o cabeçote de corte e o avanço. Nervuras aleatórias, marcas profundas alternadas ou sulcos isolados geralmente indicam outra causa: uma faca danificada, excentricidade, vibração, elementos de pressão soltos, contaminação ou movimentação instável do material.
Por que a suavidade da superfície não é o mesmo que integridade superficial
Uma tábua pode parecer lisa ao toque e ainda assim ser inadequada para acabamento. Isso é particularmente importante com madeira maciça porque a direção das fibras muda dentro da mesma peça, ao redor de nós, em fibras figuradas e perto de áreas de tensão de crescimento. Uma plaina pode deixar uma superfície visualmente limpa em fibras retas, mas arrancar fibras abaixo da superfície onde as fibras se elevam em direção ao cortador. Depois que o tingimento, o selador ou a camada de acabamento é aplicado, esse dano oculto pode se tornar muito mais visível.
Uma velocidade de avanço mais alta aumenta a exigência mecânica sobre a aresta de corte. Onde as fibras são difíceis, a faca tem menos oportunidade de realizar um corte de cisalhamento limpo e pode levantar ou quebrar as fibras. Esse é um dos motivos pelos quais o arrancamento de fibras frequentemente surge de repente quando a produção é acelerada, mesmo que a mesma configuração tenha operado de forma aceitável em uma taxa menor. Nem sempre isso é sinal de que a máquina tem potência insuficiente. Muitas vezes, trata-se de uma incompatibilidade entre a taxa de avanço e a madeira específica que está sendo processada.
A espécie importa, mas a variação de tábua para tábua pode ser igualmente importante. Madeiras nobres densas podem resistir às forças de corte e apresentar marcas de faca de forma evidente. Madeiras macias podem comprimir sob pressão e recuperar-se posteriormente, tornando os defeitos mais difíceis de avaliar imediatamente. Fibras entrelaçadas, materiais com figuras acentuadas, peças curtas, madeira recuperada e tábuas com condições de umidade variáveis exigem configurações mais cautelosas. Uma velocidade razoável para material de fibra reta não deve ser considerada segura para todos os lotes recebidos.
A direção do avanço em relação às fibras
A velocidade de avanço não pode compensar totalmente uma direção de fibra desfavorável. Sempre que possível, o material deve ser alimentado de modo que o cortador trabalhe “a favor” das fibras, em vez de levantá-las. Na produção real, isso nem sempre é prático; os componentes podem ter fibras mistas e o processamento nos quatro lados pode restringir as opções de orientação. Nesses casos, uma velocidade de avanço menor, facas mais afiadas, menor remoção de material e um projeto adequado do cabeçote de corte tornam-se mais importantes.
Há também uma implicação de controle de qualidade nesse aspecto. Se o arrancamento de fibras estiver concentrado em uma extremidade ou face de uma peça, não presuma que a solução seja simplesmente desacelerar a linha. Verifique se o material está sendo introduzido consistentemente na direção errada, se os operadores estão misturando a orientação das faces ou se a tábua apresenta uma reversão local de fibras. Um mapa de defeitos por posição na tábua pode revelar mais do que uma reclamação geral de que “o acabamento da plaina está áspero”.
A velocidade de avanço altera a carga de toda a máquina
Em velocidades de avanço mais altas, uma plaina não está apenas realizando cortes mais espaçados. O sistema de avanço deve controlar a peça de trabalho com mais firmeza e consistência. Rolos de avanço, sapatas de pressão, mesas, guias laterais e dispositivos antirretrocesso devem manter contato estável sem esmagar, deslizar ou permitir que a tábua salte. Se a peça se mover de forma irregular através do cabeçote de corte, o resultado poderá ser marcas de vibração, rebaixo nas extremidades, variação de espessura ou um padrão repetitivo que os operadores confundem com marcas normais de faca.
O rebaixo nas extremidades merece atenção especial porque é frequentemente aceito como um problema inevitável de plaina, quando muitas vezes é um sinal de configuração ou manutenção. Rebaixos excessivos na entrada ou na saída podem estar relacionados a suporte insuficiente, configurações inadequadas de pressão, mesas desgastadas, ajuste dos rolos, espessura irregular do material ou uma tábua curta demais para um controle estável. Aumentar a velocidade de avanço pode tornar uma condição já marginal mais evidente. Reduzir a velocidade pode mascará-la temporariamente, mas a melhor resposta é identificar por que a peça não está sendo apoiada corretamente.
A vibração é outra fonte comum de diagnóstico incorreto. Uma máquina pode produzir um defeito superficial repetitivo que se assemelha a uma ondulação relacionada ao avanço, mas a causa real pode ser desbalanceamento, desgaste dos rolamentos, suporte inadequado da fundação, componentes soltos do cabeçote de corte ou uma pastilha danificada. Antes de alterar as metas de produção, as equipes de manutenção e qualidade devem comparar o espaçamento dos defeitos com padrões relacionados ao cabeçote de corte e inspecionar a máquina sob condições de bloqueio e etiquetagem.
Uma linha rápida pode ser estável; uma linha instável é o verdadeiro problema
Não existe uma velocidade de avanço “correta” universal para o aplainamento de madeira maciça. A configuração adequada depende do acabamento exigido, da configuração do cabeçote de corte, do número de arestas de corte, da velocidade do eixo, da profundidade de corte, da condição da madeira, das dimensões do componente e da capacidade do mecanismo de avanço. Uma linha de alta produção pode fornecer excelente qualidade quando seu cabeçote de corte, ferramental, preparação do material e controles de processo são projetados para essa produção. Por outro lado, uma taxa de avanço baixa ainda pode produzir superfícies de baixa qualidade se a disciplina de configuração for deficiente.
O erro operacional é alterar a velocidade de avanço sem definir qual condição de qualidade está sendo protegida. Um supervisor de produção pode solicitar uma taxa mais alta para reduzir o acúmulo de pedidos. A qualidade pode solicitar uma taxa mais baixa após encontrar arrancamento de fibras. Nenhuma das instruções está completa a menos que a equipe concorde com os critérios de aceitação: marcas de faca visíveis sob iluminação especificada, área permitida de arrancamento de fibras, tolerância de espessura, condição das bordas, prontidão para acabamento ou margem para lixamento.
Para peças que receberão pintura opaca, um padrão de usinagem ligeiramente mais pronunciado pode ser economicamente aceitável se o lixamento posterior o remover de forma confiável. Para componentes de madeira nobre com acabamento transparente, o mesmo padrão pode ser motivo de rejeição. A margem de material deve ser considerada com honestidade. Se a configuração da plaina criar defeitos mais profundos do que a margem de lixamento disponível, o processo não está economizando tempo; está transferindo perdas para o próximo departamento.
Um método prático de teste para equipes de qualidade
Quando um ajuste de velocidade de avanço está sendo considerado, testes controlados são mais úteis do que apenas as impressões dos operadores. Mantenha a espécie de madeira, a condição de umidade do material quando conhecida, o cabeçote de corte, a condição das facas, a profundidade de corte e a orientação da tábua o mais consistentes possível. Altere uma variável por vez. Inspecione as amostras na plaina e novamente após qualquer lixamento normal ou preparação para acabamento, pois alguns defeitos se tornam mais evidentes posteriormente.
A condição da ferramenta pode tornar enganosas as decisões sobre velocidade de avanço
Um padrão comum de produção é o seguinte: a qualidade da superfície começa a diminuir, a velocidade de avanço é reduzida, a produção cai e o problema subjacente das facas permanece. Arestas cegas aumentam a resistência ao corte e são mais propensas a esmagar ou arrancar fibras em vez de cortá-las de forma limpa. O acúmulo de resina pode alterar o corte e aumentar o calor. Uma aresta lascada pode deixar uma linha repetitiva em cada tábua. A inconsistência no ajuste das facas pode criar cortes desiguais mesmo quando a velocidade de avanço é conservadora.
Por esse motivo, o controle da velocidade de avanço deve estar vinculado a uma rotina de manutenção do ferramental. O gatilho para inspeção não deve depender apenas de um intervalo fixo de tempo. Ele também deve incluir mudanças observáveis: aumento na necessidade de lixamento, maior arrancamento de fibras em material normalmente estável, mudança na tendência de carga do motor quando houver monitoramento disponível, linhas superficiais repetidas ou intervenções mais frequentes dos operadores.
As trocas e os ajustes de ferramentas devem ser gerenciados como trabalhos críticos para a segurança. A máquina deve ser isolada de acordo com o procedimento estabelecido de bloqueio e etiquetagem do local antes do acesso ao cabeçote de corte ou ao sistema de avanço. Proteções, componentes antirretrocesso e dispositivos de pressão nunca devem ser removidos ou contornados para obter um aumento marginal de velocidade. Um processo estável é mais seguro do que aquele que depende de um operador corrigindo constantemente o movimento do material à mão.
Construindo um processo de aplainamento controlável
A abordagem mais confiável é estabelecer faixas operacionais aprovadas em vez de uma única velocidade nominal. Essas faixas podem ser organizadas por família de madeira, componente visível versus não visível, acabamento-alvo, faixa de espessura do material e condição do cabeçote de corte. O registro não precisa ser complicado. O importante é que os operadores saibam quando podem aumentar o avanço, quando devem reduzi-lo e quando um defeito superficial exige uma verificação do ferramental ou da máquina, em vez de outro ajuste de velocidade.
O controle do material recebido também tem efeito direto. Sujeira, partículas abrasivas, fragmentos de metal, empenamento excessivo, nós soltos e material mal preparado podem danificar o ferramental ou prejudicar a estabilidade do avanço. Uma máquina de aplainamento não consegue transformar material inadequado em material de produção consistente. A triagem antecipada protege tanto a qualidade da superfície quanto as pessoas que trabalham ao redor da linha.
Fabricantes como a Qingdao Zhongding Machinery Co., Ltd., com mais de duas décadas em máquinas para marcenaria, observam essa conexão em oficinas e linhas de produção industriais: a confiabilidade da máquina é valiosa, mas uma produção confiável também depende de como a máquina é especificada, mantida e operada em relação ao material. Suporte técnico, disponibilidade de peças de reposição e serviço ágil são mais úteis quando ajudam uma fábrica a diagnosticar a verdadeira fonte da variação, em vez de apenas compensá-la com uma produção mais lenta.
Portanto, a velocidade de avanço correta é aquela que produz uma superfície aceitável a uma taxa repetível, sem sobrecarregar o cortador, desestabilizar a peça de trabalho ou criar custos ocultos posteriores. Se a qualidade mudar após um aumento de velocidade, inspecione o padrão do defeito antes de fazer outro ajuste. A superfície da tábua geralmente fornece uma resposta mais clara do que o contador de produção.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.