

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como dimensionar uma linha CNC de serragem por fita e furação para trabalhos com aço estrutural
Uma linha CNC de serração por fita e furação deve ser dimensionada com base na restrição de produção, e não no maior elemento de aço mostrado em um desenho. Uma linha que pode acomodar fisicamente uma viga H superdimensionada, mas não consegue manter a precisão exigida do padrão de furos, o fluxo de material ou a produção por turno, ainda criará riscos para o cronograma. Por outro lado, especificar o número máximo de fusos e o mais amplo sistema de alimentação possível para um projeto predominantemente composto por perfis U curtos e seções leves pode imobilizar capital e tornar as trocas e o manuseio menos eficientes.
A questão prática do dimensionamento é: que combinação de elementos estruturais deve passar da matéria-prima para peças corretamente furadas, cortadas e identificadas dentro da janela de produção disponível? Respondê-la exige mais do que comparar a largura de viga indicada da máquina, a potência do motor da serra ou o diâmetro de furação. A geometria do perfil, as localizações dos furos, os tamanhos dos lotes, a condição do material recebido, a capacidade de montagem posterior e o elemento de maior comprimento esperado afetam a configuração necessária.
Comece pelo pacote de trabalho, não pelo catálogo da máquina
A informação mais confiável é um conjunto representativo de desenhos de fabricação ou uma lista digital de materiais que abranja a combinação de trabalhos esperada. Ela deve ser separada por família de perfis: vigas H/I, perfis U, cantoneiras, perfis tubulares retangulares, perfis tubulares quadrados, barras chatas e elementos soldados compostos, quando aplicável. Um único “tamanho máximo de seção” não é suficiente, pois uma linha pode processar eficazmente uma viga de 600 mm de altura, mas ser inadequada para cantoneiras estreitas que exigem fixação, controle de referência ou orientação de furos diferentes.
Para cada família de perfis, estabeleça cinco informações operacionais:
- dimensões da seção e peso por unidade de comprimento;
- comprimentos de material recebidos da usina ou do fornecedor;
- comprimentos das peças acabadas, incluindo a frequência de peças curtas;
- diâmetro, quantidade, espaçamento e localização dos furos nas mesas/alma; e
- tipo de corte, incluindo cortes retos, em esquadria, recortes ou marcações necessários para a montagem.
Essas informações revelam se uma linha CNC de serração por fita e furação é o processo primário adequado ou se parte do trabalho deve permanecer em uma linha separada de cantoneiras, processadora de chapas, máquina de recorte ou estação de preparação manual. Tentar passar todos os itens por uma única linha pode reduzir as etapas de manuseio, mas também pode diminuir o rendimento geral quando uma minoria de perfis difíceis monopoliza a máquina principal.
A distribuição dos comprimentos das peças merece atenção especial. Vigas longas determinam o comprimento das mesas de rolos de entrada e saída, enquanto peças acabadas curtas afetam o controle de descarga. Se uma viga bruta de 12 m for cortada em muitos componentes curtos, a linha precisa de um método prático para separar, identificar e direcionar as peças sem criar acúmulo na saída. O ciclo da serra pode ser rápido, mas a produção desacelera se os operadores precisarem parar repetidamente a linha para recolher retalhos curtos ou separar peças misturadas.
Defina o envelope útil de processamento
A capacidade da máquina deve ser verificada como um envelope útil, e não como um único valor de destaque. O envelope inclui a largura, altura e peso máximos e mínimos dos perfis que podem ser fixados, posicionados, furados e cortados. Os valores mínimos são tão importantes quanto os máximos. Um sistema de fixação para serviço pesado projetado para vigas de abas largas pode não referenciar com segurança perfis U pequenos, cantoneiras leves ou perfis tubulares estreitos sem dispositivos adicionais.
Para seções H e I, verifique o seguinte em relação aos desenhos reais:
- altura máxima da alma e largura das abas;
- dimensões mínimas da alma e das abas que os grampos podem segurar de forma repetitiva;
- peso máximo do elemento por metro que os transportadores de rolos e os sistemas de alimentação podem suportar;
- folga para furos próximos às abas, cordões de solda, extremidades e transições de perfil; e
- capacidade da serra de atingir os ângulos de esquadria necessários na maior seção.
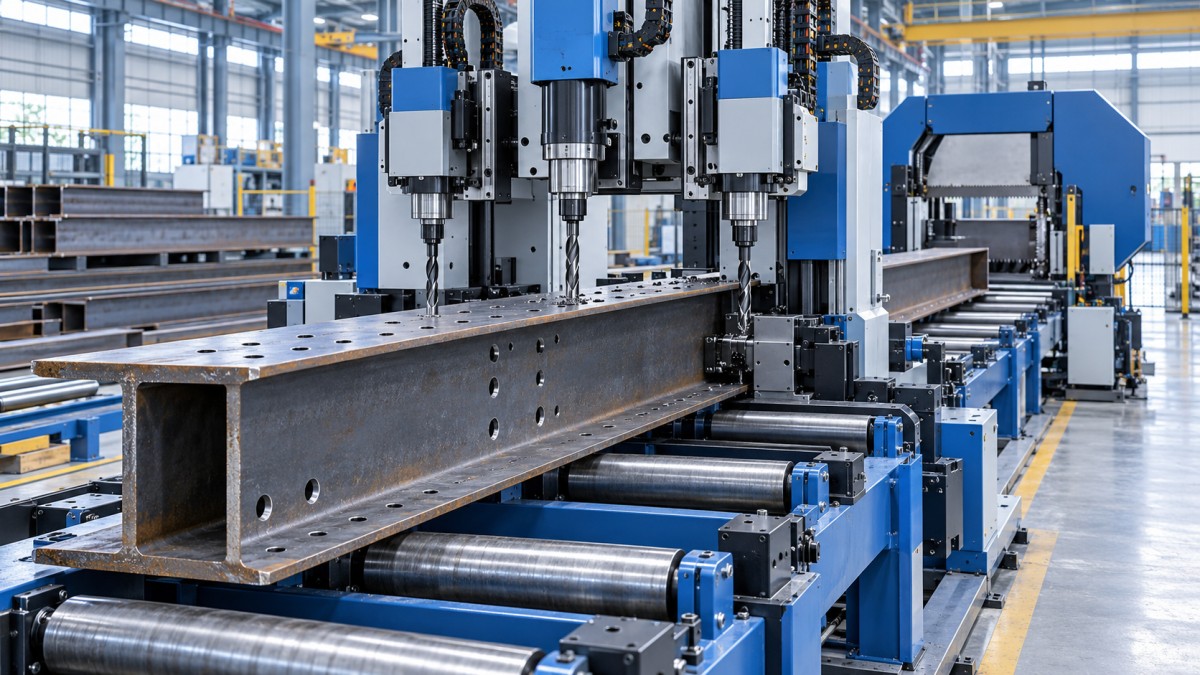
Para perfis tubulares, a questão não é apenas se eles cabem sob o cabeçote de furação. O método de fixação deve impedir rotação ou movimento durante a furação, especialmente quando são necessários furos em várias faces. Uma linha configurada para furar vigas em três lados pode processar um RHS eficientemente somente se seu sistema de posicionamento, curso dos fusos e rolos de apoio mantiverem uma referência estável. Quando os furos dos parafusos devem se alinhar em faces opostas, qualquer movimento do perfil sob a carga dos grampos torna-se uma questão de qualidade, e não um pequeno inconveniente operacional.
O acesso para furação próximo às extremidades dos elementos é outra lacuna comum de dimensionamento. Os desenhos estruturais frequentemente incluem furos de conexão próximos à extremidade de uma viga. A capacidade mínima de distância até a extremidade da máquina depende da disposição dos grampos, da geometria dos fusos, da localização da serra e do suporte do material. Uma faixa de furação declarada pode não representar a faixa disponível quando a linha também deve realizar um corte final e manter um ponto de referência utilizável. Esse detalhe deve ser verificado com programas de amostra antes que o equipamento seja liberado para fabricação.
Calcule a capacidade pelo tempo de ciclo, não pela velocidade nominal de avanço
A capacidade da linha é melhor estimada em peças e furos por turno para a combinação real de produção. A velocidade nominal da lâmina da serra ou a velocidade de posicionamento rápido, isoladamente, oferece pouca informação. Um ciclo de processamento inclui carregamento, identificação do perfil, posicionamento, fixação, furação, aproximação e corte da serra, descarga da peça e qualquer intervenção do operador. Trocas de ferramentas, remoção de cavacos, marcação, alterações de programa e reposição de material também consomem tempo.
Um modelo útil de planejamento começa com a tonelagem acabada ou a quantidade de peças exigida por turno e, em seguida, converte isso em famílias representativas de ciclos. Por exemplo, uma família pode ser composta por vigas longas com furos repetidos na alma e poucos cortes; outra pode consistir em elementos curtos de conexão com furação densa nas abas e cortes frequentes. A segunda normalmente consome muito mais tempo de máquina por tonelada, embora utilize menos aço.
Para a furação, estime a carga usando a quantidade real de furos e a espessura. O diâmetro do furo, o grau do material, a profundidade de furação e a condição da ferramenta afetam o tempo de ciclo. Uma linha com três fusos pode furar simultaneamente a alma e ambas as abas em perfis de viga adequados, mas essa vantagem é limitada quando os furos ocorrem em apenas uma face, quando diâmetros diferentes exigem trocas de ferramenta ou quando o programa requer reposicionamento entre grupos de furos. Mais fusos não significam automaticamente três vezes mais produção.
O desempenho da serra deve ser avaliado separadamente. Uma serra de fita pode se tornar a estação limitante quando os elementos exigem esquadrias frequentes, quando seções pesadas requerem parâmetros de corte conservadores ou quando comprimentos curtos de peças criam ciclos repetidos de avanço e corte. O tipo de lâmina pretendido, os graus de material esperados, a área máxima da seção transversal e a configuração de refrigeração/gerenciamento de cavacos devem ser considerados em conjunto. Selecionar uma alta capacidade de furação com uma estação de serração subdimensionada apenas desloca a fila para a serra.
Para o planejamento de projetos, use uma margem realista de disponibilidade em vez de pressupor que cada minuto programado se transforme em tempo de corte. A margem deve abranger trocas de lâminas e brocas, inspeção de rotina, carregamento de material, gerenciamento de cavacos, pequenos ajustes e recuperação de interrupções no manuseio de materiais. O objetivo não é prever um número exato de produção antes da instalação; é identificar se a linha selecionada mantém capacidade suficiente quando a combinação de trabalho se torna menos favorável do que o pacote médio de desenhos.
Escolha a capacidade dos fusos e das ferramentas em função dos requisitos de furação
A especificação de furação deve corresponder ao método de execução de furos exigido pelo trabalho. A furação com broca helicoidal, a furação com metal duro e outras opções de execução de furos têm implicações diferentes para velocidade, custo de ferramentas e adequação do material. Os fatores decisivos são a faixa de diâmetros dos furos, a espessura do elemento, as tolerâncias exigidas, o grau do aço e a frequência de alterações de diâmetro em um programa.
Verifique o diâmetro máximo não apenas em relação ao maior furo para parafuso, mas também em relação a quaisquer furos superdimensionados, oblongos ou de serviço exigidos. Cabeçotes de furação padrão produzem furos redondos; rasgos podem exigir operações de furação coordenadas, capacidade de fresamento, processamento adicional ou uma rota de fabricação diferente. É arriscado presumir que uma linha anunciada como controlada por CNC possa criar todas as geometrias mostradas em um detalhe de conexão.
A capacidade do trocador de ferramentas é importante quando um projeto contém tamanhos variados de parafusos. Se a linha tiver armazenamento limitado de ferramentas, trocas manuais frequentes podem reduzir o benefício da automação. Entretanto, um magazine de ferramentas muito grande não é automaticamente necessário para trabalhos repetitivos que utilizam apenas alguns diâmetros de furos. A questão correta é se a disposição de ferramentas disponível suporta a sequência típica do programa sem interromper a produção.
A qualidade dos furos depende de mais do que a potência do fuso. Fixação estável, referência precisa, configurações adequadas de avanço e velocidade, fornecimento de refrigeração, evacuação de cavacos e monitoramento de ferramentas desgastadas afetam a formação de rebarbas, a posição dos furos e a vida útil das ferramentas. Quando os furos são usados em conexões aparafusadas de alta resistência, o plano de qualidade de fabricação deve definir como o diâmetro, a localização, a condição das rebarbas e a rastreabilidade serão verificados em relação à especificação aplicável do projeto. A linha deve apoiar esse processo de inspeção por meio de identificação confiável das peças e controle repetível de programas, em vez de depender da interpretação manual de marcações.
O manuseio de materiais frequentemente determina se a linha entrega seu valor nominal
Uma linha de processamento é um sistema de fluxo de materiais, não apenas uma furadeira e uma serra montadas em sequência. A configuração de entrada e saída deve ser projetada em função do comprimento do material bruto, da condição dos feixes, do peso dos elementos, da cobertura da ponte rolante e da forma como as peças acabadas são transferidas para a montagem ou expedição.
O aço recebido frequentemente é fornecido em feixes, com carepa de laminação, arqueamento, distorção residual de solda ou irregularidades superficiais. O sistema de carregamento deve separar um elemento por vez sem criar manuseio manual inseguro. Se um projeto utilizar seções pesadas, confirme a capacidade de carga do transportador e a capacidade dos braços de transferência, transportadores transversais ou dispositivos de carregamento para manusear o elemento individual mais pesado — e não apenas o peso médio.
O planejamento do espaço deve incluir o comprimento total do material antes da linha, o comprimento do elemento acabado após ela, o acesso do operador, o espaço para manutenção das ferramentas, a coleta de cavacos, os painéis elétricos e as rotas de empilhadeiras ou pontes rolantes. Uma linha posicionada muito próxima a uma parede pode tecnicamente caber em um edifício, mas ser difícil de manter ou incapaz de descarregar elementos longos com segurança. A zona livre necessária muda se a serra realizar cortes em esquadria ou se for utilizada descarga lateral para peças curtas.
O fluxo posterior merece a mesma atenção. As peças devem sair da linha em uma condição que apoie a próxima operação: claramente marcadas, agrupadas por montagem ou ordem de serviço e protegidas contra misturas. Quando a marcação for necessária, avalie se a linha requer marcação por jato de tinta, riscagem, estampagem ou integração com etiquetas e software de produção. A marcação não é apenas um recurso administrativo; ela reduz o risco de elementos furados serem enviados para a baia de montagem errada ou instalados na sequência incorreta.
Ajuste o nível de automação à variabilidade da produção
A automação tem maior valor quando a repetibilidade e o fluxo de materiais são estáveis. Carregamento automático, troca automática de ferramentas, nesting CNC, marcação de peças e dados de produção integrados podem reduzir erros de manuseio e transcrição, mas apenas se os dados a montante forem controlados. Desenhos mal estruturados, convenções de nomenclatura inconsistentes ou revisões tardias de projeto podem transformar uma linha automatizada em uma forma rápida de produzir peças incorretas.
Antes de especificar a integração de software, estabeleça a origem dos dados de fabricação aprovados e o processo de controle de revisões. Se a linha receber programas de software de detalhamento, o fluxo de trabalho deve identificar quem libera os arquivos, como as revisões são retiradas, como o material em processo é segregado e como os operadores confirmam que o programa correto está ativo. Esses controles são especialmente importantes quando elementos semelhantes diferem apenas no espaçamento dos furos ou no ângulo de corte.
Para trabalhos estruturais mistos e de baixo volume, uma preparação rápida e uma substituição manual simples podem ser mais valiosas do que uma automação complexa que raramente é utilizada. Para pacotes repetitivos com muitos elementos semelhantes, o manuseio automatizado de materiais e filas digitais de trabalho podem justificar sua complexidade. A decisão deve seguir o padrão de trabalho esperado, e não a suposição de que mais automação sempre produz menor custo unitário.
Considere os riscos de instalação, utilidades e comissionamento
A área ocupada pelo equipamento é apenas uma parte da implementação. A instalação deve fornecer condições adequadas de piso, alimentação elétrica, ar comprimido quando necessário, gerenciamento de refrigeração, descarte de cavacos, acesso de elevação para instalação e acesso seguro ao redor do material em movimento. Confirme os requisitos elétricos locais, as expectativas de proteção, a configuração de parada de emergência e a responsabilidade pela aceitação final no local antes da chegada da linha.
O comissionamento deve ser planejado como uma atividade de preparação para produção, e não como um simples evento de energização. Os testes de aceitação devem utilizar perfis representativos, padrões de furação, pesos de seção, ângulos de corte e comprimentos de peças do trabalho pretendido. Esse é o momento de verificar a precisão posicional, a repetibilidade, a qualidade do corte da serra, a qualidade dos furos, a legibilidade das marcações, o comportamento da alimentação de material e a transferência de programas. Testar apenas uma viga reta simples com alguns furos na alma não demonstra o desempenho nas peças difíceis que frequentemente determinam a confiabilidade do cronograma.
Peças de reposição e consumíveis devem ser considerados antes do agendamento do primeiro trabalho. Lâminas de serra, brocas, componentes de refrigeração, grampos, sensores e peças de desgaste podem parar uma linha mesmo quando a máquina principal está mecanicamente em boas condições. O estoque de peças críticas deve refletir os prazos de entrega, o consumo esperado e as consequências da parada durante um programa de fabricação restrito.
Dimensione para uma carga de trabalho futura plausível, não para um máximo indefinido
A capacidade futura deve ser considerada quando houver uma probabilidade definida de seções maiores, furação mais densa, material mais longo ou maior volume repetitivo. É sensato deixar espaço para transportadores adicionais, capacidade de ferramentas, automação de carregamento ou integração de software, se esses recursos puderem ser adicionados sem reconstruir a instalação. É menos sensato superdimensionar todos os elementos da máquina para trabalhos hipotéticos que não têm uma perspectiva realista de chegar à oficina.
Uma linha CNC de serração por fita e furação bem dimensionada possui um envelope de processamento equilibrado: aceita a faixa real de elementos, realiza os furos e cortes exigidos sem manuseio secundário evitável, mantém o fluxo durante o carregamento e a descarga e dispõe de capacidade útil por turno suficiente para absorver variações normais de produção. Portanto, a linha correta não é aquela com as maiores especificações publicadas. É aquela cujos planos de fixação, furação, serragem, manuseio, controle de dados e comissionamento dão suporte ao pacote de estruturas de aço que realmente deve ser entregue.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.