


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Planejamento da produção de lotes mistos com um consultor de processos para móveis
Planejamento da produção de lotes mistos com um consultor de processos para móveis
A produção de móveis em lotes mistos raramente falha porque todas as máquinas são lentas demais. Mais frequentemente, as peças erradas chegam à máquina certa na hora errada. O corte produz painéis que ainda não podem receber fita de borda, a furação aguarda desenhos revisados e a montagem tem quase tudo o que é necessário para concluir vários pedidos — mas não o suficiente para expedir nenhum deles.
Para os gerentes de projeto, o desafio é coordenar prazos de entrega concorrentes sem permitir que trocas de configuração, componentes ausentes e produtos em processo consumam o cronograma. A consultoria de processos de produção de móveis deve transformar esse problema em um plano executável: quais pedidos liberar, quais peças agrupar, onde reservar capacidade e quando as mudanças de equipamento se justificam.
O ponto de partida não é uma cotação de máquinas. É uma visão realista de como um pedido percorre o processo, desde o projeto aprovado até a expedição completa e inspecionada.
Comece pela composição dos pedidos, não pela produção média diária
“Painéis por turno” pode ser uma medida de planejamento enganosa. Um lote de laterais de armário repetidas e um lote misto de prateleiras pequenas, portas e peças direcionais podem conter o mesmo número de painéis, mas exigir tempos muito diferentes de manuseio, preparação e inspeção.
O consultor precisa de dados representativos dos pedidos, incluindo trabalhos mais complexos, e não apenas produtos padrão. Os dados úteis incluem listas de materiais, dimensões dos painéis, especificações das chapas, requisitos de borda, padrões de furação, quantidades, datas prometidas e situação das revisões dos desenhos. A disponibilidade de materiais deve ser verificada de acordo com a especificação real; ter chapas suficientes em estoque não ajuda se estiver faltando o acabamento ou a espessura necessários.
Separe as famílias de processamento dos pedidos dos clientes. Peças de pedidos diferentes podem compartilhar o material de corte ou uma configuração de colagem de bordas. Por outro lado, um único pedido de cliente pode exigir várias rotas pela fábrica. Manter essas distinções visíveis permite agrupar o trabalho de forma sensata sem perder o controle das entregas.
Para móveis de painéis, o corte, a colagem de bordas e a furação geralmente merecem atenção especial. Se a composição também incluir usinagem de madeira maciça, lixamento ou acabamento, essas rotas precisam de verificações próprias de capacidade e qualidade. Um roteiro genérico ocultará diferenças importantes.
Identifique a restrição acompanhando filas e peças faltantes
Acompanhe o fluxo durante a produção normal. Uma fila antes de uma máquina é um indício útil, mas não prova automaticamente que a máquina tem capacidade insuficiente. A fila pode conter peças aguardando instruções, materiais incompatíveis ou trabalho liberado cedo demais.
Observe o ciclo completo: carregamento, posicionamento, usinagem, descarregamento, inspeção e transferência. Registre as trocas de configuração separadamente. Em uma coladeira de bordas, a troca da fita, o ajuste para a espessura do painel, a limpeza e a aprovação da primeira peça podem afetar a capacidade utilizável mais do que sugere a velocidade de avanço anunciada.
A mesma disciplina se aplica à furação CNC. Uma máquina que aguarda programas, identificação de peças ou um operador disponível enfrenta um problema diferente de uma máquina continuamente ocupada com trabalho aprovado. Comprar uma máquina mais rápida resolve apenas o segundo problema — e somente se as operações anteriores e posteriores puderem acompanhá-la.
Portanto, a capacidade deve ser calculada com base nos tempos observados de processamento e preparação, na equipe disponível e em margens realistas para paradas. Quando os registros forem insuficientes, use um plano provisório e valide-o na fábrica. Uma suposição claramente declarada é mais útil do que uma precisão falsa.
Organize a sequência pelas entregas e, depois, reduza as trocas evitáveis
Existe uma verdadeira compensação entre lotes eficientes para as máquinas e pedidos completos dos clientes. Lotes grandes podem reduzir a frequência das preparações e melhorar o aproveitamento do material, mas também podem atrasar componentes urgentes e encher a fábrica de produtos inacabados. Processar cada pedido de forma independente cria o problema oposto: preparações repetidas e uso fragmentado dos materiais.
Um compromisso prático é agrupar trabalhos compatíveis dentro de uma janela de liberação controlada pelas datas de entrega. Determine quais pedidos precisam avançar agora, verifique se os desenhos e materiais estão prontos e, em seguida, otimize o processamento dentro desse grupo. Não continue acrescentando pedidos posteriores apenas porque usam o mesmo acabamento de chapa.
Considere um exemplo de planejamento: vários pedidos de armários usam a mesma chapa, mas um requer uma fita de borda diferente e outro tem uma data de expedição mais próxima. Pode fazer sentido combinar o corte. No entanto, talvez não seja adequado encaminhar todos os painéis resultantes pela coladeira de bordas em uma única campanha contínua. O pedido urgente ainda precisa ter suas peças furadas, ferragens e capacidade de montagem disponíveis a tempo.
O cronograma precisa de uma regra clara para resolver esse conflito. Primeiro, proteja as datas de conclusão prometidas; depois, minimize as preparações dentro da flexibilidade restante. As exceções devem resultar de decisões deliberadas, e não de qual trabalho recebe a solicitação mais insistente.
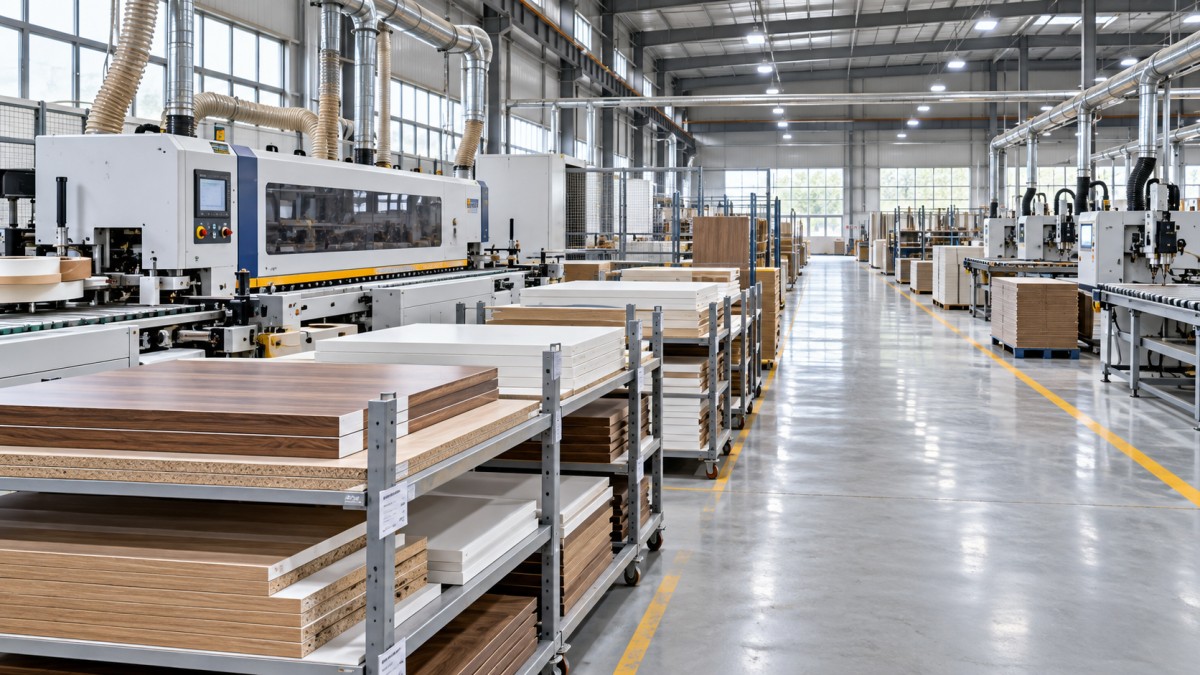
Um fluxograma útil mostra mais do que setas entre máquinas. Indique o ponto de liberação, os buffers temporários, as verificações de identificação das peças e o ponto em que os componentes são reunidos em kits por pedido. É nesses pontos que o controle de lotes mistos costuma ter sucesso ou falhar.
Mantenha estável o cronograma de curto prazo
A repriorização constante gera trabalho oculto: localizar painéis, mover pilhas, alterar programas e explicar novas instruções. Defina uma janela de programação de curto prazo em que as mudanças exijam aprovação. Sua duração deve refletir os prazos reais e a volatilidade dos pedidos, em vez de seguir uma regra arbitrária para toda a fábrica.
Uma inclusão urgente deve vir acompanhada de uma consequência visível: qual preparação será alterada, qual trabalho será adiado e se o compromisso de expedição revisado continua viável. Isso oferece às equipes comercial e de produção a mesma base para tomar decisões.
Controle a liberação e a identificação antes de adicionar automação
Os lotes mistos tornam-se difíceis de gerenciar quando as peças perdem sua identificação entre operações. Uma etiqueta ou ficha de acompanhamento deve vincular o componente físico ao pedido, à referência da peça, à revisão e à próxima operação. Se a orientação for importante, essa informação deve ser inequívoca. Painéis semelhantes, do lado esquerdo e do lado direito, representam um risco evidente.
A leitura de códigos de barras pode ajudar, mas somente quando os dados subjacentes e as práticas de chão de fábrica são confiáveis. As etiquetas devem continuar legíveis durante o manuseio, e o método de identificação deve funcionar para componentes pequenos. O software não pode compensar uma situação em que os operadores precisam adivinhar qual face é a superfície de referência.
O controle da liberação é igualmente importante. Evite liberar trabalhos de corte apenas para manter a serra ocupada quando não houver espaço ou capacidade na operação seguinte. Defina um buffer administrável antes da restrição, usando a carga de trabalho e não apenas a quantidade de painéis. Uma pilha de prateleiras simples não equivale a uma pilha de peças que exigem várias passagens de processamento.
Acompanhe a conclusão dos pedidos nas etapas posteriores. A montagem deve saber se um kit está pronto, incompleto ou retido para correção. A produção de peças faltantes precisa de uma rota prioritária controlada, com os mesmos requisitos de identificação e inspeção do lote original.
Escolha as máquinas de acordo com as partes mais difíceis da composição
A seleção de equipamentos torna-se mais útil quando o roteiro e a carga de trabalho são compreendidos. Em vez de perguntar apenas pela produção máxima, avalie como uma máquina proposta lida com as causas recorrentes de atraso.
- Para o corte, compare o aproveitamento do material, a separação das peças, a etiquetagem e o manuseio nas etapas seguintes — não apenas a velocidade de corte.
- Para a colagem de bordas, verifique as dimensões dos painéis, os materiais de borda, as tarefas de troca de configuração e os requisitos de acabamento pertinentes por meio de testes representativos.
- Para a furação, verifique a preparação dos programas, o posicionamento de referência, a fixação, o acesso aos furos e qualquer necessidade de reposicionar o componente.
- Em toda a linha, confirme a extração, a alimentação elétrica, o ar comprimido quando necessário, o acesso para manutenção e as responsabilidades dos operadores.
Por exemplo, serras para painéis e sistemas CNC de nesting devem ser comparados com base na composição real dos produtos e no fluxo de trabalho. Nenhum dos dois é automaticamente a melhor solução para lotes mistos. O aproveitamento das chapas, os requisitos de usinagem, as condições de manuseio e os recursos de programação podem alterar a decisão.
Às vezes, uma máquina dedicada é adequada para trabalhos estáveis e repetitivos, enquanto uma máquina flexível atende às exceções. Em outros casos, aprimorar a disciplina de preparação ou acrescentar equipamentos de manuseio adequados é o investimento mais justificável. O consultor deve explicar por que a opção preferida resolve a restrição medida.
A Qingdao Zhongding Machinery Co., Ltd. traz mais de 20 anos de experiência na fabricação e exportação de máquinas para trabalhar madeira para essas discussões sobre equipamentos. Suas máquinas e soluções completas para marcenaria devem ser avaliadas em relação aos requisitos de processo acordados, juntamente com o suporte técnico, o fornecimento de peças de reposição e as condições de assistência pós-venda. Para uma instalação no exterior, esclareça as responsabilidades de comissionamento, o escopo do treinamento e os procedimentos de suporte antes de finalizar o cronograma do projeto.
Valide o plano com um teste de produção representativo
Um teste que contenha apenas componentes fáceis e repetitivos não demonstrará se o fluxo proposto consegue lidar com a produção mista. Inclua variações normais: tamanhos diferentes, alterações relevantes de material, peças direcionais, uma revisão de desenho e o processo de substituição de um componente rejeitado. Sempre que possível, use requisitos reais do projeto.
Defina as medidas de aceitação antes do teste. Entre as medidas úteis estão o prazo de entrega do pedido completo, a duração das trocas de configuração, a aprovação na primeira passagem, o tempo de espera do trabalho entre operações e o tempo perdido por falta de informações. A produção da máquina continua sendo relevante, mas não deve ter mais peso do que a chegada dos pedidos completos à área de embalagem conforme o planejado.
Verifique a qualidade após as mudanças de configuração, e não apenas durante a operação estável. A aparência das bordas, as dimensões, a posição dos furos e o encaixe na montagem devem atender ao desenho aprovado e à especificação do produto. Um lote rápido que exige triagem ou retrabalho não demonstrou um processo confiável.
O resultado prático da consultoria de processos de produção de móveis deve ser um roteiro utilizável, premissas de capacidade, regras de sequenciamento, limites de buffer, requisitos de equipamentos e responsáveis designados para as questões pendentes. Antes de aprovar máquinas adicionais, faça uma pergunta direta: essa mudança ajudará a concluir mais pedidos dentro do prazo ou apenas produzirá mais peças à espera da próxima operação?
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.