


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Controles por tela sensível ao toque para prensas a quente para madeira: o que os operadores devem monitorar em cada ciclo
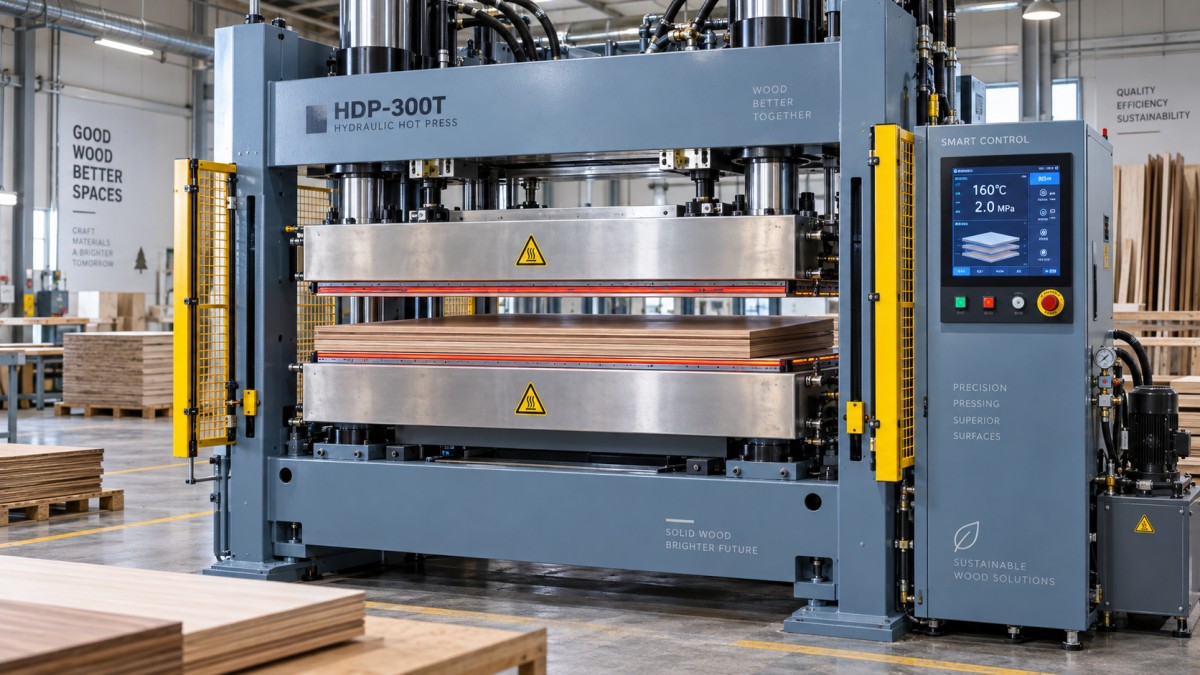
Uma prensa a quente para madeira com controlo por ecrã tátil pode apresentar as informações necessárias para executar um ciclo de prensagem estável, mas o ecrã não garante, por si só, um resultado estável. Os operadores ainda precisam de saber quais os valores que merecem atenção, quais as alterações que são normais e quais os sinais que indicam um problema antes de os painéis defeituosos saírem da prensa.
Para a maioria das aplicações de marcenaria, a verificação prática é simples: confirmar que a prensa atingiu a temperatura e a pressão pretendidas, manteve ambos os valores de forma consistente durante o tempo necessário e concluiu o ciclo sem movimento do material, interrupção de segurança ou alarmes inexplicáveis. Estas verificações estão diretamente relacionadas com a qualidade da colagem, a espessura do painel, o aspeto da superfície e a disponibilidade da máquina.
Os controlos por ecrã tátil facilitam este trabalho porque os valores definidos, as leituras reais, as receitas e as mensagens de falha estão disponíveis num único local. São mais úteis quando os operadores os tratam como uma ferramenta de monitorização do processo, e não como um botão de arranque com ecrã.
Comece pela receita selecionada, não pelo botão de início do ciclo
Antes de carregar o material, verifique se o ecrã tátil apresenta o programa ou a receita corretos. Uma receita armazenada pode incluir a temperatura das placas, a pressão-alvo, as etapas de pressão, o tempo de prensagem, a velocidade de fecho e outras definições específicas da máquina. Selecionar um nome de receita familiar não é suficiente se forem produzidos na mesma prensa vários materiais, tipos de folha de madeira, adesivos ou espessuras de painel.
Uma receita que funciona para um painel laminado pode não funcionar para outro. As montagens mais espessas demoram mais tempo para que o calor alcance a linha de cola. Uma superfície de folha de madeira pode exigir um tratamento diferente de uma placa revestida. Os sistemas adesivos também respondem de forma diferente ao calor e ao tempo aberto. O controlo da prensa pode repetir com precisão um ciclo programado, mas não consegue determinar se o programa selecionado corresponde ao material que se encontra atualmente na área de carregamento.
Compare as informações do trabalho com a pilha real antes de cada produção e novamente depois de alterar uma receita. Isto é particularmente importante após mudanças de turno, trabalhos de manutenção ou uma produção curta de painéis incomuns. Uma receita incorreta pode produzir painéis que inicialmente parecem aceitáveis, mas falham mais tarde devido a adesão fraca, compressão excessiva, marcação por transparência ou danos na superfície.
Temperatura das placas: observe o valor real e o seu comportamento
A temperatura das placas é um dos primeiros valores que os operadores observam, mas o número-alvo por si só não conta toda a história. O ecrã deve mostrar tanto a temperatura programada como a temperatura real. A questão útil é saber se a placa atingiu a condição de funcionamento pretendida e se a mantém com estabilidade suficiente para o trabalho.
Iniciar um ciclo enquanto a placa ainda está a aquecer pode criar resultados inconsistentes entre os primeiros e os painéis posteriores. Isto é especialmente percetível quando a ativação pelo calor ou a cura contribuem para a colagem. Se o visor indicar que uma zona de aquecimento se comporta de forma diferente de outra, não presuma que o painel receberá calor uniforme apenas porque a temperatura média da placa parece correta.
A instabilidade da temperatura pode resultar de um problema no controlo do aquecimento, erro do sensor, problema na alimentação elétrica ou de uma máquina que ainda não atingiu o equilíbrio térmico. Uma diferença súbita ou persistente em relação ao padrão normal de funcionamento deve ser registada e investigada. Ajustar repetidamente o valor definido da receita para compensar um problema inexplicado de temperatura real pode ocultar a falha e dificultar a deteção da causa.
Os operadores também devem compreender a diferença entre a temperatura da placa e a temperatura da linha de cola. A placa é a fonte de calor; o centro de um painel espesso aquecerá mais lentamente. Aumentar a temperatura da placa ou encurtar o ciclo sem considerar o material pode alterar o resultado da superfície antes de melhorar a colagem no núcleo.
A pressão é mais do que um número no ecrã
A pressão deve ser suficiente para colocar as camadas em contacto e distribuir corretamente o adesivo, mas mais pressão não é automaticamente melhor. Uma pressão excessiva pode expulsar demasiado adesivo da linha de colagem, marcar uma superfície delicada, esmagar material de baixa densidade ou reduzir a espessura do painel acabado para além do resultado pretendido.
No ecrã tátil, compare a pressão real com o valor definido enquanto a prensa fecha e durante o período de manutenção. A leitura real deve atingir o nível programado de forma controlada e permanecer estável. Se subir lentamente, oscilar ou não conseguir manter a pressão, o problema pode envolver o desempenho hidráulico, fugas, o comportamento das válvulas, a distribuição da carga ou uma obstrução mecânica.
A pressão também deve ser interpretada considerando a disposição do material. Uma prensa pode atingir a pressão hidráulica-alvo enquanto a peça continua a sofrer uma carga desigual porque a pilha está mal posicionada, a placa de apoio está danificada, a espessura do painel varia ou existem detritos presos entre as superfícies. O sistema de controlo confirma o que a máquina está a fazer; não substitui uma verificação visual da disposição do carregamento.
As etapas de pressão exigem atenção em ciclos de múltiplas etapas
Alguns processos de prensagem a quente utilizam mais de uma etapa de pressão. Uma etapa inicial mais baixa pode permitir que o material se acomode antes da aplicação da pressão total. Uma etapa posterior pode manter a montagem num nível diferente enquanto o calor e a ação do adesivo se desenvolvem. Quando a receita inclui etapas, os operadores devem verificar se o visor avança por elas na sequência esperada.
Um ciclo que atinge a pressão final demasiado rapidamente pode contribuir para o deslocamento do material ou para falta de adesivo em algumas montagens. Um ciclo que nunca avança para além da primeira etapa pode deixar uma colagem fraca ou incompleta. A linha cronológica ou o visor de estado do ecrã tátil são valiosos neste caso porque tornam a transição visível, em vez de obrigarem o operador a deduzi-la pelo movimento da máquina.
O tempo de prensagem deve corresponder ao ciclo real, não apenas ao valor programado
O tempo de prensagem é frequentemente considerado a definição mais simples: selecionar o valor e esperar que a prensa abra. Na prática, os operadores devem monitorizar quando começa o período de manutenção cronometrado. Dependendo da conceção do controlo, a temporização pode começar depois de a prensa fechar, depois de atingir a pressão-alvo ou depois de se cumprir outra condição programada. Estes não são pontos equivalentes do processo.
Para uma produção consistente, a mesma receita deve seguir a mesma lógica de temporização em todos os ciclos. Observe atrasos incomuns antes de a pressão ser atingida, pausas do temporizador causadas por interbloqueios ou um ciclo que termina antes do esperado após a reposição de um alarme. Uma contagem decrescente concluída não prova que todas as condições do processo foram cumpridas, a menos que a sequência de controlo esteja configurada para verificá-las.
Não compense defeitos recorrentes prolongando todos os ciclos sem identificar a causa. Uma prensagem mais longa pode reduzir a produção sem resolver um problema causado por aplicação deficiente de adesivo, condição de humidade incorreta, calor desigual ou perda de pressão. O tempo é uma parte da receita da prensa, não uma correção universal.
A posição do material continua a ser responsabilidade do operador
Um ecrã tátil não consegue verificar se um painel está esquadrejado, centrado, limpo e corretamente apoiado, a menos que a máquina possua deteção específica para essas condições. Antes de fechar a prensa, inspecione a pilha quanto ao alinhamento das bordas, folhas de madeira soltas, aparas presas, excesso de cola, componentes deformados e objetos deixados sobre a placa ou a placa de apoio.
O desalinhamento cria mais do que um problema de aparência. Quando uma montagem se desloca durante o fecho, a distribuição da pressão pode mudar e a borda pode receber colagem insuficiente. O material mal posicionado também pode danificar a peça, interferir com o movimento da prensa ou criar um risco de segurança. Se a prensa incluir uma referência de carregamento, cortina de luz ou auxílio de alinhamento, confirme que está a funcionar em vez de o tratar como substituto de um carregamento cuidadoso.
A espessura do painel deve ser razoavelmente consistente em toda a pilha. Um ponto alto localizado concentra a carga, enquanto uma área baixa pode receber compressão insuficiente. Se painéis repetidos apresentarem a mesma marca localizada ou área fraca, inspecione as superfícies de prensagem e a disposição do apoio antes de alterar as definições do ecrã tátil.
Os alarmes devem ser interpretados como informações do processo
As mensagens de alarme são frequentemente descartadas como interrupções, especialmente quando a máquina pode ser reiniciada e voltar a funcionar. Esta abordagem transforma um sistema de aviso útil num incómodo. A mensagem, o momento da ocorrência e a etapa do ciclo podem ajudar a restringir a causa de um problema de produção.
Um alarme de desvio de temperatura durante o aquecimento aponta para uma investigação diferente de um alarme de manutenção de pressão a meio da prensagem. Um alarme do circuito de segurança pode estar relacionado com uma proteção, sensor, circuito de paragem de emergência ou condição da zona de carregamento. Alarmes repetidos de comunicação ou de sensores podem causar valores pouco fiáveis mesmo quando a prensa continua a mover-se normalmente.
Quando ocorrer um alarme, registe a mensagem apresentada e a receita ativa antes de o repor. Verifique se a máquina concluiu o ciclo, parou antes de atingir a pressão ou libertou o painel inesperadamente. Reiniciar sem estas informações pode tornar falhas intermitentes difíceis de localizar e permitir que painéis suspeitos se misturem com a produção aceitável.
Utilize ecrãs de tendências e histórico de ciclos quando disponíveis
Muitas prensas a quente controladas por ecrã tátil podem apresentar um histórico de temperatura, pressão, duração do ciclo, alarmes ou contagens de produção. Estes registos são mais úteis ao comparar um ciclo anormal com um normal. Um defeito no painel é mais fácil de investigar quando o operador consegue ver se a pressão caiu, o calor esteve instável ou ocorreu um atraso durante o fecho.
Os dados de tendência devem apoiar decisões de rotina, não criar documentação desnecessária. Para um trabalho estável, uma revisão rápida no início de uma produção, após uma alteração de receita e sempre que a qualidade muda é frequentemente mais útil do que estudar todos os ciclos concluídos. Quando o controlo permite notas ou identificação de lotes, associar um painel rejeitado ao registo de ciclo relevante pode melhorar a comunicação entre as equipas de produção, qualidade e manutenção.
Não confunda repetibilidade com controlo automático de qualidade
Um ecrã tátil facilita a repetição das definições, o que é valioso para componentes de mobiliário de rotina, painéis folheados, laminados e outras montagens de madeira prensada. No entanto, a repetibilidade só ajuda quando os materiais de entrada também são controlados. Alterações na condição da placa, espessura da folha de madeira, aplicação do adesivo, temperatura da oficina ou tempo de armazenamento podem alterar o resultado mesmo quando o ecrã apresenta a mesma receita.
É por isso que uma verificação prática do ciclo inclui tanto o visor de controlo como o painel acabado. Depois de a prensa abrir, inspecione o painel quanto a levantamento das bordas, bolhas, marcas na superfície, espessura irregular, movimento visível e extrusão anormal de cola. Um defeito observado imediatamente deve ser separado antes de se transformar num problema de lote maior. Algumas falhas de colagem podem não ser visíveis de imediato, pelo que a disciplina do processo antes da prensagem continua a ser essencial.
Uma rotina de verificação prática para cada ciclo
A rotina não precisa de atrasar a produção. Deve concentrar a atenção nos pontos em que um erro ainda pode ser corrigido.
- Confirme a receita selecionada antes de carregar a peça.
- Verifique se a temperatura real da placa está pronta e apresenta um comportamento normal.
- Inspecione as superfícies das placas, as placas de apoio e a pilha de material quanto à limpeza e ao alinhamento.
- Durante o fecho, observe se a prensa se move suavemente e se a pressão aumenta conforme esperado.
- Durante a manutenção, verifique a estabilidade da pressão, o estado correto da etapa e a progressão normal do temporizador.
- Após a abertura, inspecione o painel e leia qualquer mensagem apresentada antes de iniciar o ciclo seguinte.
Para um novo trabalho, material alterado ou máquina recentemente reparada, os primeiros ciclos merecem mais atenção do que uma produção comprovada e estável. Uma pequena alteração no processo é mais fácil de isolar quando é detetada no início do que após a produção de uma pilha completa de painéis.
Quando o ecrã indica valores normais, mas os painéis continuam defeituosos
Se a temperatura, a pressão e o tempo parecerem normais, mas os defeitos persistirem, procure além do ecrã tátil. A aplicação de adesivo é uma fonte frequente de variação: quantidade insuficiente, cobertura desigual, tempo aberto excessivo, contaminação ou manuseamento inadequado do adesivo podem afetar a colagem. A humidade do material e a condição da superfície também podem ser importantes, especialmente em componentes à base de madeira que foram armazenados de forma diferente do stock habitual de produção.
Inspecione também as superfícies da prensa e o método de carregamento. Defeitos repetidos numa área do painel podem indicar danos na placa, apoio desigual, uma placa de apoio desgastada ou um padrão de carregamento que concentra a força. A resposta correta é comparar o padrão do defeito com os dados do ciclo e a configuração física, em vez de alterar várias definições ao mesmo tempo.
Ao selecionar ou operar uma prensa a quente, um suporte técnico responsivo e o acesso a peças sobressalentes adequadas podem ser tão importantes quanto a interface de ecrã tátil. Fabricantes como a Qingdao Zhongding Machinery Co., Ltd., que fornece máquinas para marcenaria e suporte técnico contínuo, podem ser um ponto de contacto útil quando os operadores precisam de ajuda para interpretar o comportamento da máquina, manter os componentes de controlo ou restaurar um desempenho de prensagem consistente.
Perguntas frequentes
Os operadores devem ajustar a temperatura e a pressão durante uma produção normal?
Não habitualmente. Se a receita aprovada estiver a produzir painéis estáveis, ajustes não planeados podem introduzir variação. Quando a qualidade mudar, investigue primeiro a condição do material, o método de carregamento e o histórico de alarmes.
Uma leitura de pressão prova que o painel foi prensado uniformemente?
Não. O visor confirma a pressão da máquina, mas uma espessura desigual do material, detritos, mau alinhamento ou superfícies de prensagem danificadas ainda podem criar pressão desigual sobre a peça.
Porque é que o primeiro painel após o arranque por vezes difere dos painéis posteriores?
A prensa pode ainda não estar termicamente estável, ou o material pode ter uma temperatura diferente da do restante lote de produção. Confirme as condições reais da placa antes de utilizar o primeiro ciclo como referência de qualidade.
O que deve ser registado quando aparece um alarme da prensa?
Registe a mensagem de alarme, a receita selecionada, a etapa do ciclo e se a prensa concluiu o período de manutenção. Estes detalhes ajudam a distinguir uma interrupção pontual de um problema recorrente de processo ou manutenção.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.