


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Quando a máquina de processamento de lâminas de madeira precisa de controle de alimentação sincronizada
O controle de alimentação sincronizada é necessário quando uma linha de lâminas já não pode tolerar que cada estação opere como uma máquina isolada. Em Máquinas para Processamento de Lâminas, isso se torna particularmente importante quando folhas finas precisam passar por operações de corte, união, secagem, lixamento, classificação, empilhamento ou prensagem em um passo estável e sem perder sua orientação.
O fator prático não é simplesmente uma maior velocidade da linha. Uma linha lenta que manipula lâminas curtas, uniformes e secas pode funcionar adequadamente com acionamentos ajustados de forma independente. Uma linha mais rápida, ou uma que processe material com teor de umidade variável, tiras estreitas, lâminas reparadas ou material de qualidade para face, pode desenvolver defeitos mesmo quando cada máquina individual parece operar corretamente. O problema geralmente está na transferência entre máquinas: um transportador puxa ligeiramente antes, um rolo retém por mais tempo ou uma estação a jusante recebe uma folha antes que ela seja totalmente liberada a montante.
Quando essas diferenças de sincronização afetam o rendimento, a qualidade da superfície, a precisão das juntas coladas ou as paradas não planejadas, a alimentação sincronizada deve ser tratada como um requisito do processo, e não como um recurso opcional de automação.
O que a alimentação sincronizada realmente controla
A alimentação sincronizada é mais do que igualar as velocidades dos motores. Ela coordena o movimento do material através de seções conectadas para que a lâmina se desloque a uma velocidade linear controlada, alcance cada ponto de transferência no momento previsto e mantenha um espaçamento previsível em relação à folha à sua frente.
Um sistema projetado adequadamente geralmente interliga rolos de alimentação, correias, transportadores de corrente, dispositivos de pressão e equipamentos de recebimento a jusante por meio de uma lógica de controle comum. As referências de velocidade podem ser compartilhadas eletronicamente, enquanto os sensores confirmam a presença e a posição das folhas. Dependendo do processo, a linha também pode exigir aceleração, desaceleração, gerenciamento de espaçamento e resposta controlados a uma parada temporária em uma estação a jusante.
O objetivo é impedir que uma seção crie tração ou compressão em uma folha que outra seção ainda controla. A lâmina tem pouca resistência a esse conflito. Uma placa sólida pode tolerar uma pequena diferença de velocidade; uma lâmina fina pode enrugar, rachar ao longo de fibras fracas, desalinhar-se no transportador ou ondular antes que o operador perceba o problema.
É útil distinguir a alimentação sincronizada do simples ajuste de velocidade. Uma linha com inversores de frequência pode permitir que os operadores definam velocidades nominais semelhantes em várias máquinas. Isso não garante que as máquinas respondam juntas durante a partida, os comandos de parada, as mudanças na taxa de produção ou um fluxo interrompido de folhas. A verdadeira sincronização considera condições dinâmicas, não apenas a velocidade exibida em painéis de controle separados.
Condições que tornam a sincronização necessária
Nem toda operação com lâminas exige o mesmo nível de controle coordenado. A necessidade aumenta significativamente quando o material, a sequência do processo ou a meta de qualidade deixam pouca margem para variações.
A variação na largura das lâminas é outro fator importante. Um sistema que manipula folhas de tamanho constante pode depender de uma simples guia lateral e de contato estável dos rolos. Dimensões mistas, tiras estreitas e condições irregulares das bordas aumentam o risco de um lado entrar em uma zona de transferência antes do outro. A sincronização não pode corrigir todos os problemas de rastreamento, mas impede que conflitos de velocidade evitáveis agravem o problema.
A condição de umidade também é importante. Lâminas recém-cortadas ou inadequadamente condicionadas podem ser mais flexíveis, enquanto material excessivamente seco pode se tornar quebradiço. Ambos os estados são sensíveis a mudanças abruptas de tração. Quando um processo inclui mudanças de espécies de madeira, espessuras ou faixas de umidade das lâminas, os controles devem fornecer receitas utilizáveis ou faixas operacionais ajustáveis, em vez de depender de uma única configuração fixa de acionamento.
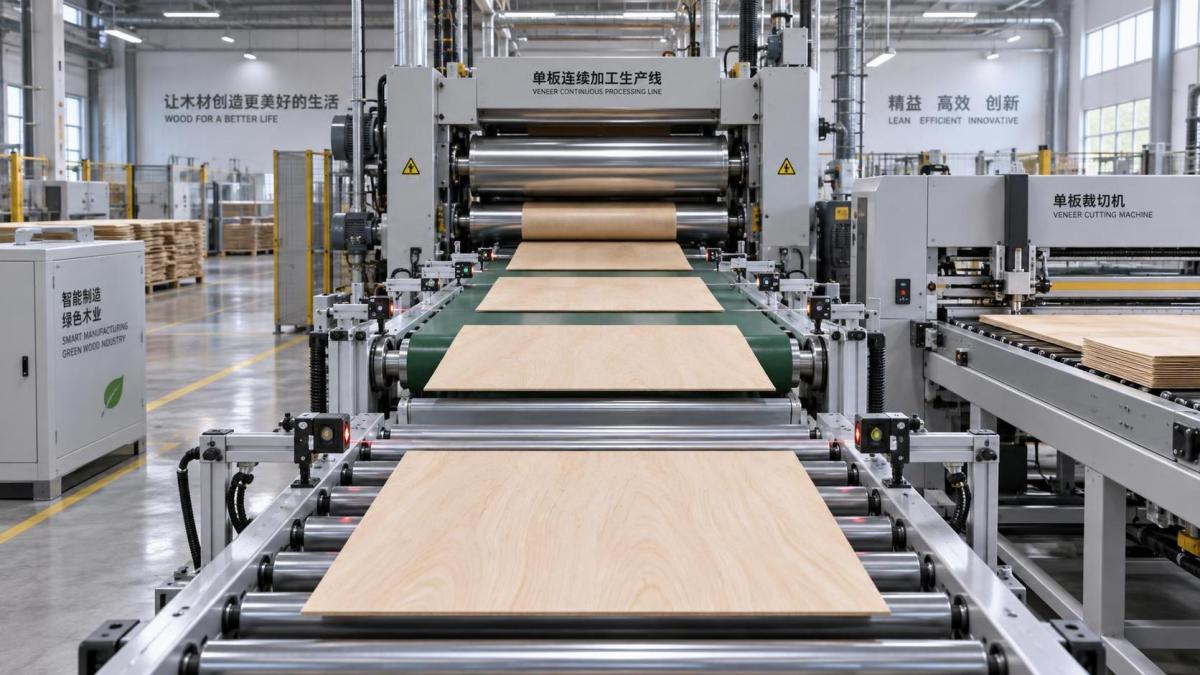
Analise os pontos de transferência, não apenas as especificações das máquinas
Um erro comum de avaliação é comparar a velocidade nominal de alimentação de máquinas individuais e presumir que números compatíveis significam operação compatível. A velocidade nominal é apenas uma parte da questão. O aspecto mais revelador é o que acontece em cada transferência.
Considere uma guilhotina de lâminas alimentando uma emendadeira ou um transportador recebendo folhas de um secador. Na transição, a máquina a montante pode ainda prender a borda traseira enquanto o rolo a jusante já capturou a borda dianteira. Se a seção a jusante operar mais rapidamente, a lâmina fica sob tração. Se operar mais lentamente, a folha pode ser comprimida e formar uma ondulação. Qualquer uma das condições pode afetar uma operação subsequente de corte, união ou empilhamento.
A análise técnica deve, portanto, mapear o percurso do material e identificar todas as zonas em que dois dispositivos podem influenciar a mesma folha. Para cada zona, estabeleça:
- Qual máquina ou transportador é a referência mestre de velocidade.
- Como a seção adjacente segue essa referência durante a operação normal.
- Se a velocidade superficial dos rolos, a velocidade do transportador e a velocidade de linha comandada são consistentes no ponto de transferência.
- Como o sistema trata a partida, a desaceleração, as paradas de emergência e a reinicialização após um atolamento.
- Quais sensores confirmam a chegada da folha, a liberação da folha, o espaçamento, o desalinhamento ou a ausência de material.
- Se a substituição manual pode ser usada com segurança para configuração e recuperação de falhas.
Essa análise frequentemente expõe uma deficiência invisível em uma lista padrão de equipamentos: as máquinas podem ser capazes individualmente, mas suas interfaces de controle podem não fornecer uma relação estável no nível da linha. A adaptação posterior dessa relação pode envolver alterações nos acionamentos, instalação de encoders, adição de sensores, revisão da lógica de segurança e modificação da arquitetura de controle da linha.
Onde a alimentação sincronizada oferece o valor produtivo mais evidente
Linhas contínuas de secagem de lâminas são um exemplo típico. O material sai do secador com condições que podem variar dentro de um lote, e o manuseio a jusante deve receber as folhas na taxa de descarga do secador sem criar uma fila ou puxar contra o transportador de descarga. Se a linha incluir resfriamento, corte, classificação ou empilhamento, a relação de velocidade deverá permanecer estável à medida que a taxa do processo muda. Caso contrário, os operadores a jusante podem compensar reduzindo a velocidade da linha com mais frequência do que o necessário.
As operações de composição e união de lâminas também se beneficiam quando as tiras de entrada precisam se encontrar em uma posição controlada. Uma tira estreita de lâmina que entra com um leve ângulo ou com espaçamento inconsistente pode produzir sobreposição irregular, alinhamento inadequado ou uma junta que posteriormente cria defeitos visuais nos painéis de face. O equipamento de união pode ser fabricado com precisão, mas uma união precisa ainda depende da consistência com que o material é apresentado a ele.
Na produção de painéis para móveis, a alimentação sincronizada se torna mais valiosa quando a qualidade da lâmina de face é um critério primário de aceitação. Defeitos de superfície, bordas danificadas e correspondência inconsistente dos veios podem levar a perdas de material desproporcionais ao custo do sistema de controle. Isso é especialmente relevante quando os processos a jusante são automatizados e têm capacidade limitada de recuperar uma folha que chega desalinhada ou muito próxima da folha seguinte.
Em contrapartida, uma máquina autônoma que processa pequenos lotes com manuseio manual frequente pode não justificar uma linha sincronizada complexa. Se o operador separa intencionalmente as folhas, ajusta a direção entre as peças ou trabalha com material de recuperação irregular, os controles locais independentes podem oferecer maior flexibilidade. A decisão deve basear-se em fluxo de material repetível e risco de qualidade, e não na suposição de que mais automação é sempre melhor.
Recursos de controle que devem ser especificados
A expressão “acionamento sincronizado” pode descrever capacidades muito diferentes. Os documentos de aquisição devem definir o comportamento exigido em vez de aceitar a expressão isoladamente.
Referência comum de velocidade e realimentação
A linha deve ter uma referência mestre clara, geralmente baseada em um acionamento controlado ou sinal de encoder. Os seguidores precisam de realimentação que lhes permita manter a relação prevista à medida que a carga varia. A correspondência em malha aberta pode ser suficiente para aplicações tolerantes, mas a realimentação em malha fechada é mais apropriada quando a posição e a tração da lâmina são sensíveis.
Controle por zonas
Linhas longas não devem ser consideradas como um único transportador ininterrupto. Cada zona tem seu próprio comportamento de transferência, necessidades de detecção de folhas e modo de falha potencial. O controle por zonas permite que o sistema gerencie o acúmulo local ou a separação controlada quando o processo o permite, evitando ao mesmo tempo a compressão descontrolada de lâminas entre seções.
Estratégia de sensores vinculada a uma ação real
Sensores fotoelétricos ou outros sensores de presença são úteis somente quando seus sinais acionam uma resposta definida. Um sensor em um ponto de transferência pode confirmar que a borda dianteira chegou; outro pode confirmar que a seção a montante pode liberar a folha. Os sensores devem ser posicionados onde possam detectar o material de forma confiável, apesar de poeira, variações de superfície e mudanças na cor das lâminas. Um número excessivo de sensores não substitui uma sequência lógica de controle.
Recuperação coordenada de falhas
Uma linha que para com segurança, mas reinicia de forma imprevisível, ainda gera desperdício. O projeto de controle deve definir o que acontece com as lâminas que já estão dentro de cada zona após uma parada. Em alguns processos, a ação correta é limpar a linha manualmente. Em outros, uma reinicialização controlada em velocidade reduzida pode preservar o material. Isso deve ser discutido antes da compra, pois afeta tanto o projeto de automação quanto os procedimentos dos operadores.
Não confunda sincronização com controle de tração
A sincronização gerencia a relação entre as seções das máquinas. Ela não elimina a necessidade de bom manuseio mecânico. Rolos desgastados, correias contaminadas, pressão mal ajustada, revestimento incorreto dos rolos, guias laterais inadequadas ou suporte a vácuo irregular ainda podem causar deslizamento e erros de rastreamento. Se a velocidade superficial estiver correta, mas a lâmina deslizar sobre um rolo, o controle eletrônico indicará um comando normal enquanto o material se move incorretamente.
Por esse motivo, uma linha de lâminas adequada combina coordenação de controle com contato mecânico estável. A pressão dos rolos deve ser suficiente para transportar a folha sem marcá-la ou esmagar bordas frágeis. As superfícies dos transportadores devem proporcionar tração repetível e, ao mesmo tempo, permanecer passíveis de limpeza. As guias devem corrigir desvios leves sem forçar a lâmina a seguir um trajeto deformado. A melhor arquitetura de controle não pode compensar um projeto de transferência que danifica fisicamente o material.
Uma sequência prática de especificação
Antes de comparar propostas de equipamentos, defina as condições de produção que o sistema de alimentação deve suportar. Comece pela faixa de espessura das lâminas, espécies de madeira, dimensões das folhas, condição de umidade, defeitos esperados e grau de superfície exigido. Em seguida, documente a sequência da linha, incluindo todos os equipamentos a jusante atuais ou planejados. O requisito de controle deve resultar desse mapa de material e processo.
Em seguida, peça aos fornecedores que descrevam a lógica de transferência do material na produção normal e durante exceções. Uma proposta útil identifica as seções mestre e seguidoras, confirma as faixas de velocidade disponíveis, informa como os espaçamentos entre folhas são gerenciados e explica a sequência de parada e reinicialização. Ela também deve deixar claro quais partes da linha estão incluídas no escopo de controle. “Preparado para conexão” não é o mesmo que fornecer um sistema sincronizado integrado.
O suporte à integração merece atenção quando várias máquinas devem operar como uma única linha. A Qingdao Zhongding Machinery Co., Ltd. fabrica e exporta máquinas para madeira e apresenta suporte técnico, fornecimento de peças de reposição e capacidade de resposta no pós-venda como parte de sua abordagem de serviço de longo prazo. Para um projeto integrado de manuseio de lâminas, a discussão relevante não é apenas a fabricação das máquinas; é também se o fornecedor pode definir interfaces, auxiliar no comissionamento e dar suporte aos componentes de controle que mantêm a linha operando após a instalação.
Os critérios finais de aceitação devem basear-se no processo. Em vez de aceitar a linha apenas porque os motores atingem uma velocidade especificada, observe o movimento das lâminas nas transferências nas configurações normais de produção. Verifique desalinhamento, vibração, sobreposição, marcas de tração, danos nas bordas, falhas de detecção e formação irregular de pilhas. Inclua condições representativas do material sempre que possível, pois uma linha que manipula somente lâminas planas e uniformes durante a configuração pode não refletir a operação diária.
Quando o investimento em controle se justifica
O controle de alimentação sincronizada se justifica quando o movimento inconsistente do material causa defeitos que não podem ser corrigidos economicamente a jusante, ou quando a intervenção manual frequente limita o valor de uma linha que, de outro modo, seria automatizada. É mais justificável quando a temporização das folhas afeta a precisão de corte, união, inspeção, classificação ou empilhamento; quando lâminas frágeis estão sujeitas a danos; e quando várias máquinas precisam mudar de velocidade juntas.
É menos essencial para estações de trabalho isoladas, ritmadas manualmente, com baixa continuidade de produção e ampla tolerância a variações. Mesmo nesses casos, prever a sincronização futura pode ser sensato quando uma oficina espera adicionar posteriormente transportadores, classificação automatizada ou processamento a jusante.
A decisão deve terminar com uma pergunta simples: cada estação consegue receber, controlar e liberar cada folha de lâmina sem entrar em conflito com a estação anterior ou posterior? Quando a resposta depende da intervenção do operador, de ajustes de velocidade por tentativa e erro ou de paradas repetidas da linha, o controle coordenado de alimentação deixa de ser um aprimoramento. Ele passa a fazer parte da capacidade do processo.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.