


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Onde a automação de fábricas de móveis proporciona o retorno mais rápido
As fábricas de móveis obtêm o retorno mais rápido da automação em operações nas quais a mesma ação é repetida centenas de vezes por turno, um erro gera sucata ou retrabalho e um operador qualificado fica ocupado movimentando material em vez de aplicar seu julgamento. Para a maioria das fábricas, os primeiros retornos não vêm da automação de todos os postos de trabalho. Eles vêm da eliminação dos poucos gargalos que limitam a produção em todo o fluxo produtivo.
O corte de painéis, o processamento de bordas, a furação e a movimentação interna de materiais geralmente são os candidatos mais fortes, pois combinam demanda de mão de obra com efeitos diretos sobre o aproveitamento de materiais, o prazo de produção e a consistência do produto. Uma fábrica com trabalhos personalizados altamente variáveis ainda pode se beneficiar, mas deve automatizar primeiro a parte estável de seu mix de pedidos. A pergunta certa não é “Quão automatizada a fábrica deve se tornar?”. É “Qual restrição está nos custando mais capacidade e margem hoje?”.
Comece onde um gargalo limita vários processos posteriores
A automação oferece retorno mais rápido quando alivia uma restrição que causa espera em outras etapas. Uma área de corte manual é um exemplo comum. Se os painéis ficam na fila para corte, os funcionários de colagem de bordas, furação, montagem e embalagem podem passar parte do dia esperando pelas peças. Adicionar mão de obra nas etapas posteriores pouco ajuda a resolver esse problema. Melhorar a célula de corte pode liberar capacidade em toda a fábrica.
Os responsáveis pela decisão devem mapear o percurso real de um pedido típico antes de comparar máquinas. Acompanhe um painel desde o recebimento, passando pelo nesting ou corte, tratamento de bordas, furação, separação, montagem e embalagem. Registre onde as peças aguardam, onde os operadores procuram repetidamente informações e onde as peças concluídas retornam para correção. O processo com a fila mais longa costuma ser mais importante do que o processo com o maior número de funcionários.
Há uma ressalva importante: uma fila visível nem sempre prova que a máquina à sua frente tem capacidade insuficiente. A fila pode resultar de um agendamento inadequado de lotes, falta de material, desenhos inconsistentes ou ausência de identificação das peças. A automação não consegue corrigir sozinha um controle de produção deficiente. Ela pode, no entanto, tornar um processo estável e bem definido muito mais rápido e previsível.
O corte preciso de painéis frequentemente gera o retorno inicial mais claro
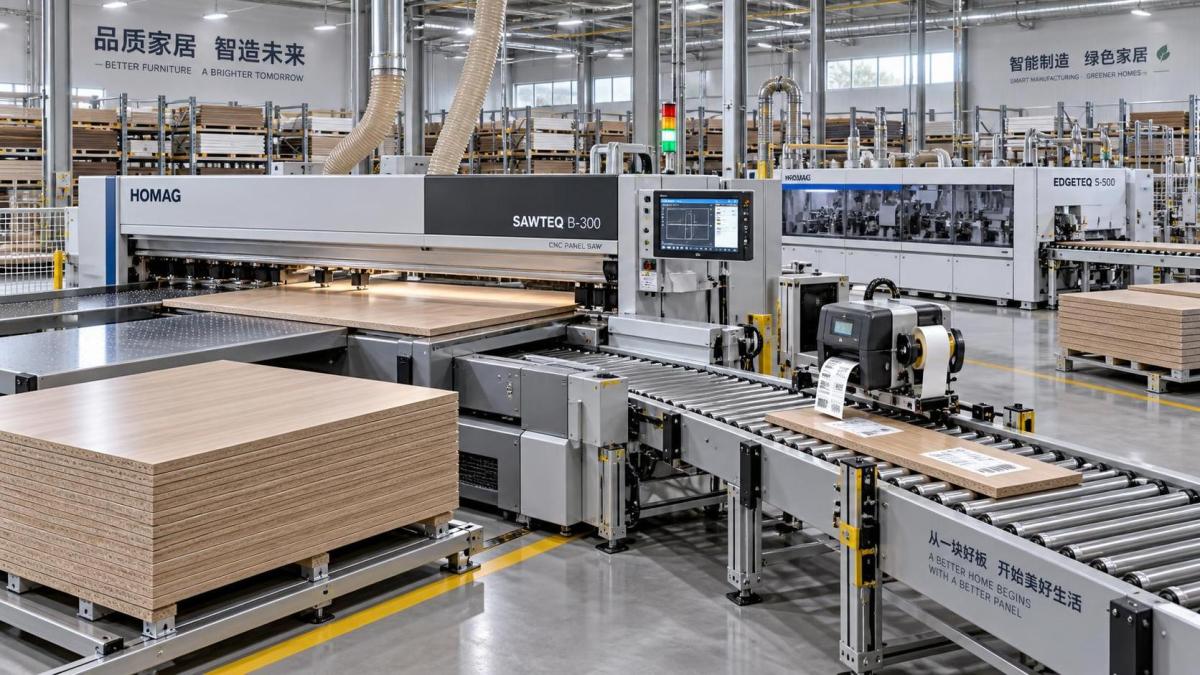
Para armários, móveis de escritório, guarda-roupas e outros produtos à base de painéis, o corte afeta praticamente todas as operações subsequentes. Um corte impreciso ou mal otimizado pode consumir mais material, criar problemas de encaixe na montagem e exigir manuseio adicional antes mesmo de uma peça chegar ao cliente. Por isso, serras automáticas para painéis, serras seccionadoras, sistemas CNC de nesting e fluxos de trabalho de etiquetagem associados são frequentemente avaliados no início de um programa de Automação de Fábrica de Móveis.
O argumento financeiro é mais forte quando a fábrica trabalha com altos volumes de painéis, utiliza chapas decorativas caras, produz dimensões recorrentes de armários ou enfrenta erros recorrentes de configuração e medição. O corte mais rápido por si só é útil, mas o maior benefício geralmente vem de um fluxo controlado de peças corretamente identificadas. Quando cada peça é cortada na dimensão correta, etiquetada no ponto de produção e enviada à próxima operação com informações claras de roteamento, os operadores gastam menos tempo verificando, separando e rastreando erros.
A automação de corte deve ser selecionada de acordo com o mix de produtos da fábrica, e não pela velocidade anunciada de uma máquina. Uma serra seccionadora pode ser adequada para painéis retangulares repetitivos e produção orientada por lotes. Um CNC de nesting pode ser atraente quando a gama de produtos inclui componentes com formas especiais, alterações frequentes de projeto ou necessidade de combinar furação, fresamento e corte em um único programa. Nenhum dos formatos é automaticamente superior. Uma fábrica que compra a arquitetura de corte errada pode ganhar velocidade em uma etapa e, ao mesmo tempo, criar congestionamento ou separação manual excessiva posteriormente.
O aproveitamento de material merece atenção especial, mas deve ser avaliado cuidadosamente. O software de otimização pode melhorar os layouts das chapas, mas as economias dependem do mix de pedidos, dos tamanhos dos painéis, dos requisitos de direção do veio, das políticas para sobras e da consistência com que os operadores seguem os planos de corte gerados. Uma melhoria teórica de rendimento tem menos valor se as sobras aproveitáveis nunca forem armazenadas, identificadas ou reintroduzidas na produção.
Antes de aprovar um investimento em corte, a gestão deve perguntar:
- Quantas horas de trabalho são gastas medindo, ajustando batentes, carregando, descarregando, separando e corrigindo peças cortadas?
- Quais defeitos têm origem no corte e com que frequência causam retrabalho nas operações posteriores?
- Os dados de produção podem fluir do projeto ou do processamento de pedidos para os programas das máquinas sem inserções manuais repetidas?
- A taxa de produção da máquina excederá a capacidade de etiquetagem, colagem de bordas, furação e separação de peças?
- A fábrica possui um sistema prático para recortes e sobras reutilizáveis?
Uma célula de corte com carregamento automático pode parecer um grande avanço, mas a automação de carregamento deve ser justificada pelo volume real de painéis e pelas condições de manuseio. Em uma operação de baixo volume com trocas frequentes de material, um fluxo de trabalho semiautomático bem organizado pode proporcionar um retorno melhor do que um sistema de carregamento totalmente automatizado que gasta muito tempo trocando pilhas.
A colagem de bordas gera valor quando a variação de qualidade é cara
A colagem de bordas é frequentemente subestimada porque a operação parece simples: aplicar o material de borda, refilá-lo, acabá-lo e encaminhar o painel. Na produção, ela pode se tornar uma fonte persistente de defeitos visíveis de qualidade. Inconsistência na linha de cola, bordas lascadas, acabamento inadequado dos cantos, seleção incorreta da fita de borda e danos aos painéis podem gerar peças tecnicamente concluídas, mas inaceitáveis para expedição.
A automação nessa área oferece retorno rápido quando uma fábrica produz um grande número de painéis com bordas e especificações repetitivas. Uma coladeira de bordas automática pode reduzir o manuseio manual e melhorar a repetibilidade na colagem, refilagem, raspagem, polimento e, quando necessário, no processamento de cantos. O ganho é especialmente significativo para produtos em que a aparência da borda é altamente visível para o comprador, como portas de cozinha, painéis de escritório, móveis para varejo e componentes laminados de armários.
A decisão de compra não deve se concentrar apenas em quantas estações uma máquina inclui. Mais unidades de processamento podem ampliar a capacidade, mas também aumentam as exigências de configuração, os requisitos de manutenção e as consequências de ajustes incorretos. Uma fábrica que produz painéis retos em uma faixa estreita de espessuras pode obter um resultado melhor com uma máquina robusta e adequadamente especificada do que com uma linha complexa com recursos utilizados apenas ocasionalmente.
A qualidade da borda também é uma questão de sistema. As condições de armazenamento das chapas, o esquadro dos painéis, a escolha do adesivo, a qualidade da fita de borda, a extração de pó, o treinamento dos operadores e a disciplina de manutenção influenciam o resultado final. Uma máquina nova não pode compensar indefinidamente painéis empenados, condições instáveis de energia, preparação inadequada da cola ou limpeza insuficiente. Durante a avaliação, os gestores devem inspecionar peças de amostra em toda a gama planejada de materiais de painel, espessuras, cores e tipos de borda, em vez de aprovar uma máquina com base em uma única peça de demonstração.
A furação e a preparação de ferragens podem eliminar um desperdício oculto de mão de obra
A montagem de móveis é retardada por pequenas imprecisões que começam muito antes. Um copo de dobradiça furado ligeiramente fora de posição, um furo para conector na profundidade errada ou a ausência de um furo para cavilha podem não ser detectados até que as peças cheguem à montagem. Nesse ponto, o custo inclui mais do que um painel defeituoso. Os montadores são interrompidos, as peças de reposição precisam ser identificadas e os pedidos concluídos podem atrasar enquanto um único componente é refeito.
Centros de furação CNC e usinagem ponto a ponto são mais indicados quando as configurações de produtos se repetem, os padrões de ferragens são numerosos ou o traçado manual consome mão de obra qualificada. Eles reduzem a dependência da medição individual de cada painel e facilitam a aplicação de padrões de furação padronizados em famílias de produtos. O valor para o negócio vem de menos interrupções e de uma montagem mais confiável, não apenas de um ciclo de furação mais curto.
Fábricas com produtos altamente personalizados devem analisar a carga de programação antes de escolher equipamentos avançados de furação. Uma máquina pode processar padrões complexos com eficiência, mas cada pedido ainda precisa de dados de produção precisos. Se os desenhos estiverem incompletos, o controle de revisões for fraco ou os programadores precisarem recriar os trabalhos do zero para cada pedido, o benefício poderá ser adiado. Estabelecer uma biblioteca controlada de armários comuns, regras de ferragens e modelos de usinagem pode ser mais valioso do que adquirir capacidade adicional de máquinas.
O manuseio de materiais pode ser o melhor investimento quando as máquinas já estão esperando pelas pessoas
As fábricas frequentemente concentram seu orçamento de automação no processo de usinagem, deixando de lado o tempo gasto no carregamento de chapas, na viragem de painéis, no empilhamento de componentes, na movimentação de carrinhos e na procura de peças concluídas. Na produção de móveis em painel, essas atividades podem não modificar diretamente o produto, mas determinam se máquinas caras operam de forma consistente.
Carregamento e descarregamento automáticos, transportadores de retorno, sistemas de transferência, mesas elevatórias, buffers de painéis e separação baseada em código de barras podem gerar retornos expressivos quando eliminam levantamentos repetitivos e mantêm os equipamentos abastecidos. O argumento torna-se particularmente convincente quando painéis grandes criam preocupações de segurança, os operadores são regularmente afastados das máquinas para movimentar materiais ou o trabalho em processo se acumula entre operações.
A automação do manuseio de materiais deve seguir uma rota de produção definida. Instalar transportadores sem resolver a lógica dos lotes pode simplesmente movimentar a desorganização mais rapidamente. As peças precisam de um destino claro, um método de identificação e capacidade de buffer suficiente para absorver a variação normal. Um sistema de transferência também deve se adequar às limitações físicas da fábrica: largura dos corredores, espaço para manobras, acesso às máquinas para manutenção, padrões de carregamento e a forma como os produtos acabados saem da linha.
Para muitas fábricas de médio porte, o primeiro passo prático não é uma linha de produção totalmente integrada. Pode ser um transportador de retorno na coladeira de bordas, uma estação de carregamento com assistência de elevação, carrinhos organizados para componentes separados ou um processo de etiquetagem que impeça que as peças se tornem anônimas ao saírem da serra. Essas medidas podem liberar tempo dos operadores e revelar onde um investimento maior teria o maior efeito.
Calcule o retorno com base nas perdas evitadas, não apenas na velocidade da máquina
As alegações sobre tempo de ciclo são fáceis de comparar. O retorno é mais difícil porque depende de a fábrica conseguir converter um processamento mais rápido em produção útil. Uma máquina que corta duas vezes mais rápido não duplica automaticamente a produção se o processo seguinte estiver limitado, o volume de pedidos for inconsistente ou a fábrica não tiver demanda suficiente para utilizar a capacidade adicional.
Um modelo de investimento confiável deve identificar as perdas específicas que o equipamento reduzirá. Elas podem incluir mão de obra direta atribuída a tarefas repetitivas, horas extras causadas por gargalos, desperdício de material, refabricações, processamento terceirizado, perda de produção devido a configurações frequentes e conclusão tardia de pedidos. A capacidade deve ser avaliada de forma conservadora. Ela só tem valor comercial quando a fábrica pode utilizá-la para vendas adicionais, prazos de entrega mais curtos, maior confiabilidade de programação ou redução de horas extras.
O custo de propriedade é onde muitas estimativas de retorno se tornam excessivamente otimistas. O preço da máquina é apenas uma parte da decisão. Novos equipamentos podem exigir obras de fundação, mudanças no armazenamento de materiais, atualizações elétricas, capacidade de coleta de pó, integração de software, ferramentas, treinamento de operadores e estoque de peças de desgaste. Esses não são argumentos contra a automação; são custos que devem ser incluídos antes que a gestão se comprometa com uma meta de retorno.
Não automatize trabalhos instáveis antes de padronizá-los
A automação amplia tanto os bons processos quanto os ruins. Se uma fábrica tiver listas de materiais pouco claras, revisões de desenhos sem controle, identificação inconsistente de painéis ou alterações frequentes de pedidos de última hora, adicionar capacidade CNC poderá fazer com que os erros percorram a fábrica mais rapidamente. O primeiro investimento pode precisar ser em disciplina de processo: codificação de produtos, dados de usinagem aprovados, regras de liberação de trabalhos e etiquetas de peças rastreáveis.
Isso não exige um grande projeto de software antes de cada compra de máquina. Um esforço de preparação direcionado pode ser suficiente. Defina as famílias de produtos que passarão pelo novo equipamento, identifique as informações necessárias em cada etapa, atribua responsabilidade pelas alterações de programa e estabeleça como os operadores sinalizam exceções. O fornecedor do equipamento deve ser avaliado por sua capacidade de apoiar esse modelo operacional, incluindo instalação, treinamento, documentação, disponibilidade de peças de reposição e serviço técnico após o comissionamento.
A Automação de Fábrica de Móveis proporciona seu retorno mais rápido quando é usada para eliminar uma restrição mensurável de produção, proteger materiais e qualidade e estabilizar o fluxo de peças do corte à montagem. Fábricas que começam pelo gargalo de maior custo, desenvolvem o caso de negócio com base em perdas reais e deixam espaço para que os processos posteriores acompanhem o ritmo têm muito mais probabilidade de transformar o investimento em máquinas em uma melhoria operacional duradoura.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.