


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Máquinas CNC para trabalhar madeira de 3 eixos vs. 5 eixos: quais peças de mobiliário precisam de cada uma?
Escolha máquinas CNC para madeira de 3 eixos quando a ferramenta de corte puder alcançar as características necessárias a partir de uma direção fixa, com reposicionamento viável para usinar outras faces. Painéis planos para armários, prateleiras, portas e muitas peças moldadas de madeira maciça se enquadram nessa descrição. Considere a capacidade de 5 eixos quando juntas angulares, contornos profundos ou mudanças na direção das superfícies dificultarem o acesso da ferramenta ou exigirem muitas configurações separadas.
Um assento de cadeira esculpido não exige automaticamente cinco eixos, e uma peça retangular de mobiliário ainda pode se beneficiar deles se tiver juntas em vários ângulos compostos. Para uma avaliação técnica, o ponto de partida mais útil é um conjunto de desenhos de produção: quais superfícies precisam ser usinadas, como a ferramenta chega até elas e como a peça permanece fixada com segurança durante todo o processo.
Separe o formato da superfície do acesso da ferramenta
Uma fresadora de 3 eixos movimenta a ferramenta nos eixos X, Y e Z, mantendo a orientação do spindle fixa durante a usinagem. Ela pode cortar cavidades, perfis, ranhuras e relevos tridimensionais. Com ferramentas e trajetórias adequadas, também pode usinar muitas superfícies curvas. Portanto, “peça tridimensional” e “necessidade de cinco eixos” são avaliações diferentes.
A limitação aparece quando a ferramenta precisa se aproximar de outra direção. Um spindle vertical fixo não consegue usinar diretamente todos os furos laterais, rebaixos ou encaixes angulares. A oficina pode precisar reposicionar a peça, usar um dispositivo de fixação dedicado ou instalar um cabeçote agregado compatível. Cada opção tem consequências para a folga, a precisão e o tempo de manuseio.
Uma máquina de 5 eixos acrescenta dois movimentos rotativos por meio do cabeçote, da mesa ou de uma combinação de ambos. Isso permite que a ferramenta e a peça se encontrem em diferentes orientações. No entanto, a disponibilidade de cinco eixos não garante que todas as características possam ser usinadas em uma única fixação. O curso rotativo, o tamanho do cabeçote do spindle, o comprimento da ferramenta, a posição do dispositivo de fixação e o envelope de trabalho da máquina continuam limitando o acesso.
Também é importante saber se a aplicação exige usinagem indexada ou simultânea. Na operação indexada, frequentemente chamada de usinagem 3+2, os eixos rotativos posicionam a ferramenta em um ângulo antes do corte com os eixos lineares. Na usinagem simultânea de cinco eixos, a orientação muda durante o corte. Muitas juntas angulares de móveis exigem apenas posicionamento indexado; trabalhos de superfície mais exigentes podem justificar o movimento contínuo.
Quais peças de mobiliário são adequadas a cada configuração?
Painéis para armários, prateleiras e portas planas
Para peças de mobiliário feitas de chapas, a usinagem de 3 eixos é um excelente ponto de partida. O corte de contornos, a fresagem de canais e rebaixos, a execução de cavidades para dobradiças e a furação pela face exposta geralmente não exigem um spindle inclinável. Uma configuração de nesting adequada pode combinar essas operações, mantendo os painéis apoiados sobre a mesa.
Nesse caso, a produtividade pode depender mais do carregamento das chapas, da fixação por vácuo, dos equipamentos de furação, das trocas de ferramenta e do descarregamento do que do número de eixos. Uma máquina configurada para o processamento de painéis pode se ajustar melhor à produção do que uma máquina de cinco eixos cujos movimentos adicionais pouco contribuem para a sequência de corte real.
A furação de bordas e as características na face oposta exigem atenção específica. Um spindle vertical básico não permite furação horizontal apenas porque a peça é plana. Um bloco de furação compatível, um cabeçote agregado, uma segunda configuração ou uma operação separada podem atender ao requisito. Compare o processo completo antes de atribuir essas peças a uma categoria de máquina.
Painéis decorativos, molduras e portas contornadas
Perfis em relevo, decoração entalhada e relevos rasos são frequentemente adequados à usinagem de 3 eixos. A ferramenta pode acompanhar mudanças na altura Z mantendo sua orientação vertical. A qualidade da superfície depende da geometria da fresa, do passo lateral, da direção das fibras, do estado da ferramenta e da estabilidade da peça, além do desempenho da máquina.
A capacidade de 5 eixos se torna mais relevante quando detalhes profundos criam problemas de folga, as paredes laterais obstruem o porta-ferramenta ou o projeto inclui características sob uma superfície saliente. A inclinação pode melhorar o acesso ou permitir o uso de uma ferramenta mais curta. Isso não garante acesso a todos os rebaixos, e alguns detalhes ainda podem exigir ferramentas especiais ou outro método de fabricação.
Assentos de cadeira esculpidos
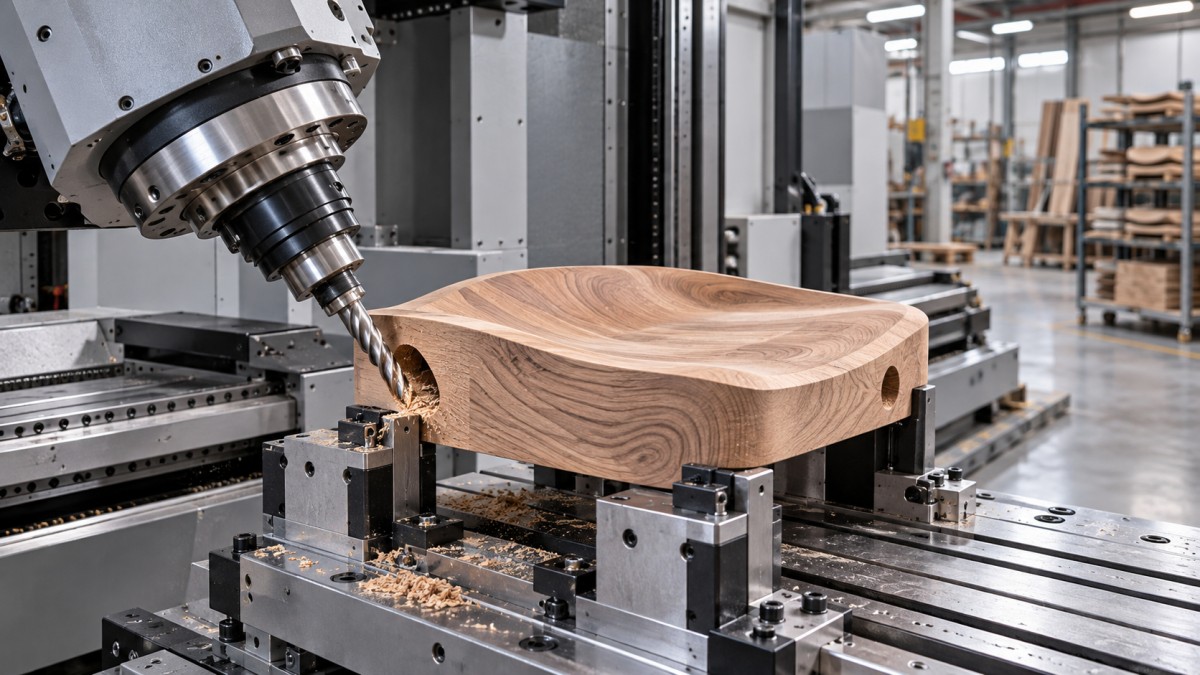
Uma superfície de assento aberta, em forma de concha, muitas vezes pode ser desbastada e acabada em uma fresadora de 3 eixos. Uma fresa de ponta esférica pode acompanhar o contorno sem que o spindle mude de ângulo. Se a parte inferior também precisar ser usinada, um dispositivo de posicionamento pode apoiar uma segunda configuração.
A justificativa para cinco eixos se fortalece quando o assento apresenta transições acentuadas, contornos laterais profundos ou conexões para pernas e encosto em ângulos diferentes. Combinar essas características em menos configurações pode melhorar a relação posicional entre elas e reduzir o manuseio. A viabilidade desse ganho depende da frequência com que essas características aparecem na linha de produtos.
O acabamento da superfície merece um teste à parte. Inclinar a ferramenta pode deslocar o contato de corte para fora do centro de uma fresa de ponta esférica e melhorar as condições de corte em algumas superfícies. As fibras da madeira, a escolha da fresa, a direção de avanço e a vibração continuam influenciando o resultado. Uma trajetória de ferramenta de cinco eixos não elimina, por si só, o lixamento ou o arrancamento de fibras.
Encostos curvos e estruturas de cadeira moldadas
Um encosto curvo pode permanecer dentro da capacidade de uma máquina de 3 eixos se suas superfícies usinadas forem acessíveis a partir de uma direção ou por meio de um reposicionamento simples. Peças cortadas de blanks curvos ou conjuntos laminados devem ser avaliadas na orientação real de usinagem, incluindo o suporte necessário por baixo delas.
A curvatura composta, as juntas laterais e as características distribuídas ao redor de uma estrutura estreita podem tornar os cinco eixos mais vantajosos. A máquina pode alcançar várias direções de juntas enquanto a peça permanece em um único dispositivo de fixação. Isso é particularmente útil quando a relação entre essas juntas determina como a cadeira será montada.
Componentes longos e esbeltos introduzem outra limitação: podem se deformar sob as forças de corte. Eixos adicionais não compensam um suporte inadequado. Um dispositivo que exponha todas as faces, mas deixe um encosto vibrando, pode gerar resultados piores do que um processo cuidadosamente apoiado com uma configuração adicional.
Pernas de mesa, travessas e encaixes angulares
Travessas retas com cavidades e perfis em faces acessíveis geralmente são adequadas à usinagem de 3 eixos. Pernas cônicas também podem ser práticas com dispositivos dedicados e reposicionamento planejado. Para componentes dominados por geometrias de revolução, um torno ou uma configuração adequada com eixo rotativo pode merecer comparação antes de optar diretamente por um centro de usinagem de cinco eixos.
Encaixes angulares, conexões de pernas inclinadas e juntas em várias faces justificam mais fortemente a mudança de orientação. A usinagem indexada de cinco eixos pode posicionar a ferramenta na direção de aproximação de cada junta, sem a necessidade de um gabarito angular separado para cada característica.
Uma distinção importante é saber se a direção de corte precisa mudar durante o engajamento da ferramenta. Um encaixe usinado em um ângulo composto fixo pode exigir apenas usinagem indexada. Um contorno contínuo ao redor de uma estrutura complexa pode exigir movimento simultâneo. Essa distinção afeta a capacidade do controle, os requisitos de CAM, o esforço de programação e a tarefa de demonstração do fornecedor.
Conte as configurações e verifique o que acontece entre elas
O valor econômico dos cinco eixos geralmente vem da redução do reposicionamento. Porém, essa redução deve ser avaliada em comparação com um processo viável de 3 eixos, incluindo os dispositivos de fixação e equipamentos auxiliares que seriam realmente utilizados.
Para cada peça representativa, liste as orientações de corte e as operações realizadas entre elas. Inclua soltar as garras, remover cavacos das superfícies de posicionamento, virar o componente, apoiá-lo contra batentes, verificar sua posição e reiniciar a produção. Operações de usinagem curtas podem exigir bastante trabalho de manuseio quando essas etapas se repetem em um lote.
Cada reposicionamento também cria a possibilidade de erro de posicionamento. Isso é importante quando uma junta em uma face precisa se alinhar com precisão a uma característica usinada em outra. Usinar ambas a partir de uma posição de fixação comum pode reduzir uma fonte de variação, embora a precisão final ainda dependa da calibração da máquina, do comportamento dos eixos rotativos, das ferramentas e da fixação da peça.
Por outro lado, um dispositivo dedicado pode tornar uma segunda configuração rápida e repetível. Para uma família de produtos estável, isso pode preservar a vantagem econômica do equipamento de 3 eixos. Uma oficina que produz muitos modelos diferentes de cadeira pode valorizar mais a orientação programável, pois ela reduz a quantidade de dispositivos especializados necessários.
Verifique a acessibilidade incluindo o dispositivo de fixação no modelo. Uma garra que funciona bem sob um spindle vertical pode obstruir um cabeçote inclinado. A parte inferior do componente permanece inacessível nos pontos em que toca o suporte; portanto, o conceito de “uma única configuração” deve ser demonstrado com base no desenho completo da peça.
Compare a produtividade e o custo da peça acabada
O tempo de corte do spindle, por si só, é uma base fraca para essa decisão. Uma comparação útil abrange carregamento, posicionamento, usinagem, reposicionamento, inspeção, descarregamento e qualquer trabalho manual restante. Também deve considerar a programação e a preparação dos dispositivos de fixação para o tamanho de lote previsto.
A usinagem de cinco eixos pode reduzir o manuseio, mas acrescentar cálculo de trajetórias, verificação de colisões ou movimentos mais cautelosos perto das garras. Uma máquina de 3 eixos pode concluir operações simples em painéis com eficiência, mas exigir mão de obra adicional para componentes complexos de madeira maciça. O equilíbrio muda conforme a combinação de peças produzidas.
Avalie em conjunto os seguintes fatores de custo:
- Tamanho do lote e frequência de repetição: Lotes recorrentes permitem distribuir os custos de dispositivos dedicados e programação por mais peças. Mudanças frequentes de projeto aumentam o valor da orientação flexível.
- Trabalho manual após a usinagem: Inclua furação, aparagem, ajuste e lixamento que ainda sejam necessários para obter um componente aceitável.
- Programação e validação: Confirme se a equipe consegue gerar trajetórias de ferramenta confiáveis e validá-las para a configuração de máquina proposta.
- Fixação da peça e ferramentas: Inclua dispositivos, cabeçotes agregados, porta-ferramentas, alcance das fresas e trocas de ferramenta exigidos por cada processo.
- Capacidade de produção: Verifique se os componentes complexos de cadeiras ocupariam uma máquina necessária para o processamento de painéis em alto volume.
Uma estratégia de produção mista pode ser adequada. O processamento de painéis pode continuar em equipamentos configurados para nesting e furação, enquanto as peças complexas de madeira maciça são direcionadas a uma máquina com maior capacidade de orientação. Atribuir todos os componentes à máquina mais flexível pode consumir capacidade sem gerar valor equivalente.
Use um teste com uma peça representativa para tomar a decisão
Solicite um teste de usinagem baseado nos desenhos de produção e no material real. Selecione peças que representem tanto o trabalho rotineiro quanto a geometria que motiva o investimento: por exemplo, um painel típico, um assento contornado e um componente de estrutura com juntas em ângulos compostos. Uma peça entalhada visualmente impressionante pode revelar pouco sobre as principais limitações de produção da oficina.
O teste deve definir o dispositivo de fixação proposto, a lista de ferramentas, as orientações de usinagem e as operações restantes. Exija clareza sobre se o processo demonstrado utiliza movimento simultâneo de cinco eixos, posicionamento indexado, cabeçotes agregados ou reposicionamento manual. Todas essas abordagens podem ser válidas, mas têm requisitos operacionais diferentes.
Para os componentes mais complexos, avalie:
- Se o cabeçote do spindle e o porta-ferramenta mantêm folga em relação à peça e às garras durante todo o ciclo.
- Se as posições das juntas permanecem consistentes após soltar e voltar a prender a peça.
- Se o corte provoca arrancamento de fibras, marcas de vibração ou áreas difíceis de acabar.
- Se as juntas concluídas se encaixam corretamente sem ajustes manuais não previstos.
- Se o tempo de ciclo informado inclui o carregamento rotineiro, o reposicionamento e as trocas de ferramenta.
O sistema CAM e o pós-processador também precisam corresponder à cinemática real da máquina. Para trabalhos de cinco eixos, verifique como o controle do ponto central da ferramenta, a simulação da máquina, os limites rotativos e a verificação de colisões são tratados na configuração proposta. Esses recursos afetam a confiabilidade com que um programa passa da tela para a máquina.
Escolha três eixos quando as superfícies necessárias forem acessíveis e as configurações restantes forem econômicas, estáveis e repetíveis. Escolha cinco eixos quando a mudança de orientação da ferramenta resolver problemas recorrentes de acesso ou reduzir suficientemente o manuseio e a complexidade dos dispositivos de fixação para justificar o investimento adicional. A evidência mais sólida é um processo completo, do blank ao componente de mobiliário aceitável, incluindo as juntas difíceis e o trabalho de acabamento.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.