

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como escolher uma router CNC ATC: adequação da potência do spindle e da capacidade de ferramentas ao trabalho
A seleção de uma router CNC ATC começa com duas decisões interligadas: se o spindle consegue manter os cortes necessários na velocidade de operação prevista e se o magazine de ferramentas comporta as ferramentas necessárias para um ciclo de produção ininterrupto. Uma potência nominal maior ou um magazine maior só se justificam quando eliminam uma restrição de produção.
Para os avaliadores técnicos, um bom ponto de partida é dimensionar o spindle para as operações recorrentes mais exigentes e a capacidade de ferramentas para a sequência de produção mais longa que deve decorrer sem intervenção. Cortes pesados ocasionais podem justificar uma estratégia de usinagem separada. Já as trocas de ferramenta frequentes merecem atenção especial, pois o tempo gasto acumula-se em cada lote.
Defina o trabalho de produção antes de comparar as especificações da máquina
Uma descrição como “produção de móveis” deixa muitas questões em aberto. O corte de componentes encaixados de armários em painéis laminados impõe exigências diferentes às de uma router usada para usinar cavidades profundas em madeira maciça ou fabricar peças moldadas de mobiliário com vários perfis. Mesmo dentro de uma categoria de material, o diâmetro da fresa, o engajamento, os requisitos de acabamento e a fixação da peça podem alterar a capacidade exigida da máquina.
Monte um conjunto de trabalhos representativos que inclua a produção normal, a operação recorrente mais exigente e um lote misto realista. Para cada trabalho, registe o material e a espessura, o tipo e o diâmetro da fresa, a profundidade e a largura de corte, o avanço previsto, a rotação do spindle, os requisitos de acabamento e o tamanho esperado do lote. Inclua furação, gravação, perfilagem e operações secundárias sempre que afetem a sequência de ferramentas.
Separe os requisitos que precisam ser cumpridos numa única passagem daqueles que admitem várias passagens. Um corte em toda a profundidade pode reduzir o tempo de usinagem, mas apenas se a fresa, o spindle, a estrutura da máquina, a extração e a fixação da peça forem capazes de o suportar. Se as peças pequenas encaixadas se moverem antes de o spindle atingir sua capacidade útil de corte, a potência adicional trará pouco benefício nessa operação.
O conjunto de trabalhos resultante oferece aos fornecedores uma base concreta para propor uma configuração. Também impede que a seleção se concentre na especificação que parece mais impressionante numa cotação.
Analise a potência do spindle em conjunto com a velocidade, o torque e o regime de operação
A potência anunciada do spindle é apenas parte da sua capacidade. Solicite as curvas de potência e torque, a faixa de operação nominal e as condições associadas à classificação. Determine se o valor informado corresponde à potência contínua ou à capacidade de sobrecarga temporária, e como o arrefecimento e a configuração do acionamento afetam a operação sustentada.
O torque é importante porque as fresas encontram resistência no eixo do spindle. Para uma determinada potência mecânica, o torque disponível diminui à medida que a rotação aumenta. A relação pode ser expressa como torque em newton-metros aproximadamente igual a 9.550 multiplicado pela potência em quilowatts e dividido pela velocidade em rotações por minuto. Essa relação ajuda a interpretar uma especificação, mas não determina o que um spindle específico pode fornecer em toda a sua faixa de velocidade.
Um spindle que atinge a potência nominal em alta rotação pode fornecer menos potência útil na rotação mais baixa necessária para uma fresa de maior diâmetro. Compare a velocidade de corte prevista com as curvas de operação do fabricante. Verifique também o diâmetro e a massa permitidos para a ferramenta, os requisitos de balanceamento e eventuais restrições de velocidade associadas ao porta-ferramenta e ao conjunto da fresa.
O nome do material, por si só, não determina a potência nominal adequada. A usinagem de cavidades profundas em madeira maciça, cortes largos de aplainamento e perfilagem pesada de bordas podem gerar cargas consideráveis. O nesting de painéis com fresas menores pode exigir rotações mais altas e avanço sustentado, enquanto uma passagem de acabamento fino pode exigir relativamente pouca potência, mas evidenciar batimento ou vibração. Avalie a operação e suas condições de engajamento.
Mantenha o avanço, a carga de cavacos e a potência disponível relacionados
O avanço deve corresponder à carga de cavacos prevista para a fresa e às condições de corte. Como relação inicial, o avanço é igual à rotação do spindle multiplicada pelo número de arestas de corte e pela carga de cavacos por dente. Em seguida, as recomendações do fornecedor de ferramentas devem ser consideradas em conjunto com o material, a geometria da ferramenta, o engajamento, a rigidez e a evacuação de cavacos.
Reduzir o avanço sempre que a carga do spindle aumenta pode criar outro problema: a fresa pode passar mais tempo friccionando, gerando calor e degradando a aresta ou o acabamento. Um ajuste adequado pode envolver a redução da profundidade de corte ou do engajamento radial, a alteração do percurso da ferramenta ou a seleção de outra fresa. O spindle precisa ter capacidade suficiente para suportar uma estratégia de corte viável.
Por outro lado, a potência adicional não permite que uma máquina mantenha o avanço programado em cantos fechados ou em elementos curtos. A aceleração, os parâmetros de controle e a geometria podem manter a velocidade de corte real abaixo do valor solicitado. Ao comparar máquinas, avalie o tempo de ciclo concluído e a qualidade das peças, além da carga do spindle.
Reserve uma margem operacional para variações previsíveis, como o desgaste da fresa, mudanças no material e períodos mais longos de engajamento sustentado. Essa margem deve corresponder à carga de trabalho prevista e à capacidade contínua do spindle. Acrescentar uma percentagem sem justificativa a uma estimativa já incerta oferece pouca segurança.
Conte as ferramentas necessárias para manter a produção em andamento
A capacidade do magazine deve ser definida com base numa lista de ferramentas para o período de produção previsto. Conte as ferramentas necessárias entre as intervenções planeadas do operador, incluindo as trocas entre peças diferentes. Uma máquina pode ter posições suficientes para cada programa individual e ainda assim exigir carregamento manual repetido quando esses programas são executados como um lote misto.
Liste cada conjunto de ferramenta distinto por função, diâmetro, geometria, comprimento de corte e requisito do porta-ferramenta. Duas fresas com o mesmo diâmetro podem ter funções diferentes: uma fresa de compressão para as bordas de painéis e uma fresa de acabamento para um perfil específico são requisitos distintos. Agrupe ferramentas apenas quando um mesmo conjunto puder atender a ambas as operações sem compromissos inaceitáveis.
Uma avaliação prática da capacidade inclui:
- Ferramentas essenciais para a produção: conjuntos necessários para as sequências recorrentes de corte, furação, abertura de cavidades e perfilagem.
- Ferramentas específicas para cada material: fresas necessárias quando o período de produção inclui diferentes substratos ou requisitos de acabamento.
- Ferramentas duplicadas: unidades de substituição destinadas a manter a produção após um limite de desgaste definido ou ao fim da vida útil da ferramenta.
- Ferramentas de preparação e manutenção: conjuntos como uma fresa para aplainar a mesa sacrificial, cujo carregamento permanente pode trazer um benefício operacional.
As ferramentas duplicadas exigem mais do que posições de reserva. O controle e o processo de produção devem permitir o acompanhamento da vida útil, a seleção de ferramentas irmãs ou outro procedimento de substituição definido. Determine como os offsets da ferramenta de substituição serão configurados e como a máquina verificará se ela está apta a continuar o trabalho.
A capacidade nominal do magazine também pode diferir da capacidade utilizável. Ferramentas de grande diâmetro podem exigir que posições adjacentes fiquem vazias. O comprimento e o peso da ferramenta, a folga das posições e os limites do trocador podem restringir os conjuntos que cabem e a forma como podem ser organizados. Solicite a confirmação com base na lista real de ferramentas proposta.
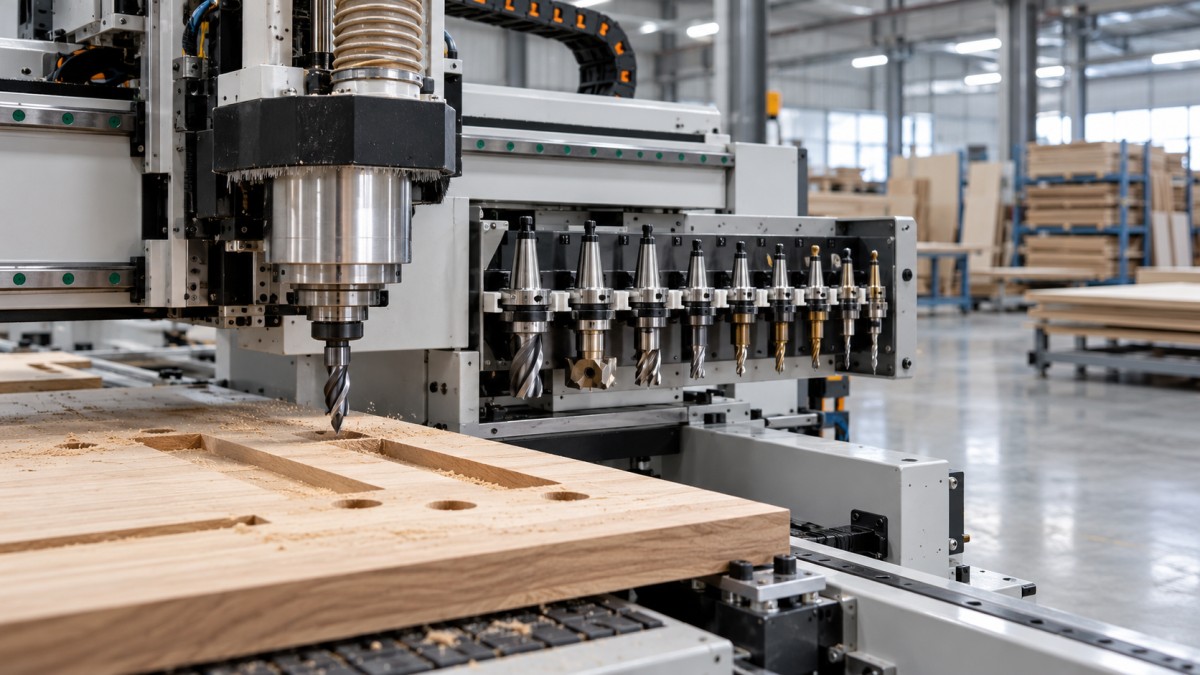
Deixe espaço para mudanças plausíveis no mix de produtos, sobretudo quando já se prevê a introdução de novos perfis ou requisitos de furação. Evite dimensionar o magazine para um futuro indefinido em que todas as ferramentas possíveis precisem ficar carregadas. As posições adicionais são úteis quando eliminam tarefas de preparação identificáveis ou apoiam um processo planeado.
Avalie o trocador ao longo de todo o ciclo de usinagem
A capacidade de ferramentas e a velocidade de troca resolvem problemas diferentes. A capacidade determina quais sequências podem decorrer sem recarga. O tempo de troca afeta a duração dessas sequências. Um magazine maior pode reduzir as intervenções manuais e, ao mesmo tempo, pouco melhorar o tempo de ciclo se o trabalho utilizar poucas ferramentas.
Compare os ciclos completos de troca de ferramenta no programa proposto. Inclua o deslocamento até ao ponto de troca, a desaceleração do spindle, a troca, a aceleração, qualquer medição de ferramenta necessária e o retorno à peça. O tempo mecânico de troca informado pode abranger apenas parte desse intervalo.
A disposição do magazine importa pelo seu efeito sobre os movimentos e a acessibilidade. Um magazine fixo pode exigir deslocamentos que variam conforme a posição de corte. Um magazine instalado num conjunto móvel pode encurtar alguns movimentos, mas acrescentar massa móvel e complexidade mecânica. Avalie cada configuração considerando o desempenho e os requisitos de manutenção da máquina como um todo.
Em ciclos de usinagem curtos com muitas operações, essas diferenças podem afetar consideravelmente a produção. Em passagens longas de desbaste, a capacidade do spindle e a estratégia de corte podem ter maior influência. Use o número e a sequência de trocas previstos por peça ou lote para avaliar a sua importância.
Verifique como o software CAM e o comando gerem a ordem das operações. Agrupar operações por ferramenta pode reduzir as trocas, mas a sequência de usinagem pode ser limitada pela estabilidade da peça, pelas superfícies de referência ou pela necessidade de manter material em torno de componentes pequenos. Uma sequência simulada rápida tem pouco valor se comprometer a fixação confiável da peça.
Adapte a configuração ao padrão de produção
Na produção repetitiva por nesting de armários, o conjunto de ferramentas carregado pode permanecer relativamente estável. Dê prioridade ao desempenho de corte sustentado, à qualidade confiável das bordas, aos requisitos de furação e a posições suficientes para o conjunto de trabalho, além de substituições justificadas. Verifique se a configuração de furação proposta requer ferramentas montadas no spindle ou utiliza uma unidade de furação separada, pois isso altera tanto a demanda por posições no magazine como o tempo de ciclo.
A produção de móveis personalizados em lotes mistos valoriza mais a variedade de ferramentas e a facilidade de preparação. Diferentes perfis, profundidades de cavidade e materiais podem tornar a capacidade do magazine mais útil do que um aumento da potência do spindle. Ainda assim, a potência deve ser suficiente para as operações recorrentes em madeira maciça, especialmente quando se utilizam fresas maiores numa faixa de velocidade restrita.
Para usinagem profunda ou remoção pesada de material, avalie em conjunto o torque, o balanço da ferramenta, a compatibilidade do porta-ferramenta e a rigidez da máquina. Um spindle potente num sistema incapaz de controlar a vibração pode não proporcionar o acabamento ou a taxa de remoção pretendidos. Ferramentas mais longas podem tornar-se o fator limitante mesmo quando ainda há capacidade do motor disponível.
Esses padrões são pontos de partida para a avaliação. Uma especificação útil deve explicar qual restrição de produção cada característica selecionada resolve e quais evidências justificam a escolha.
Faça com que o teste de aceitação responda à questão de compra
Um teste de corte representativo deve demonstrar o funcionamento conjunto do spindle, das ferramentas, da configuração do magazine e do programa propostos. Utilize materiais, espessuras, engajamentos da ferramenta e métodos de fixação relevantes. Um corte de demonstração leve não comprova o desempenho na produção sustentada, enquanto uma única passagem exigente diz pouco sobre um lote misto que requer trocas frequentes.
Defina os critérios de aceitação antes do teste. Eles devem abranger o tempo de ciclo concluído, os requisitos dimensionais, a qualidade das bordas e superfícies, a confiabilidade das trocas de ferramenta e o número de intervenções do operador. Observe a carga do spindle e o comportamento térmico ao longo de uma sequência de produção significativa, usando como referência os limites operacionais permitidos pelo fabricante da máquina.
Registe quaisquer ajustes necessários para alcançar o resultado. Reduzir a profundidade por passagem, escolher outra fresa, acrescentar operações de acabamento ou substituir ferramentas manualmente podem ser decisões de processo razoáveis, mas alteram o cálculo da produção. Avalie o processo resultante tal como será efetivamente executado.
Por fim, compare o custo das configurações com as restrições demonstradas nesse processo. A potência adicional do spindle justifica-se quando suporta uma carga de corte necessária e melhora a produção útil. As posições adicionais no magazine justificam-se quando eliminam recargas recorrentes, acomodam a variedade de ferramentas necessária ou permitem uma estratégia de substituição definida. A especificação é defensável quando o fornecedor consegue demonstrar que o trabalho representativo atinge as metas de qualidade e produção com as ferramentas propostas carregadas e o nível previsto de acompanhamento do operador.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.