

Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como escolher uma plaina de duas faces: velocidade de avanço, dimensões da madeira e qualidade do acabamento
Selecione uma desempenadeira de duas faces pela velocidade de avanço que ela consegue manter com as peças de madeira que você realmente processa, atendendo aos requisitos de espessura e acabamento superficial. A largura máxima de trabalho, a potência do motor e a velocidade de avanço anunciada são indicadores úteis para uma triagem inicial, mas nenhum deles, isoladamente, determina a capacidade de produção. Uma máquina que avança rapidamente, mas deixa arrancamento de fibras ou espessura irregular, pode aumentar o lixamento, o retrabalho e a perda de material.
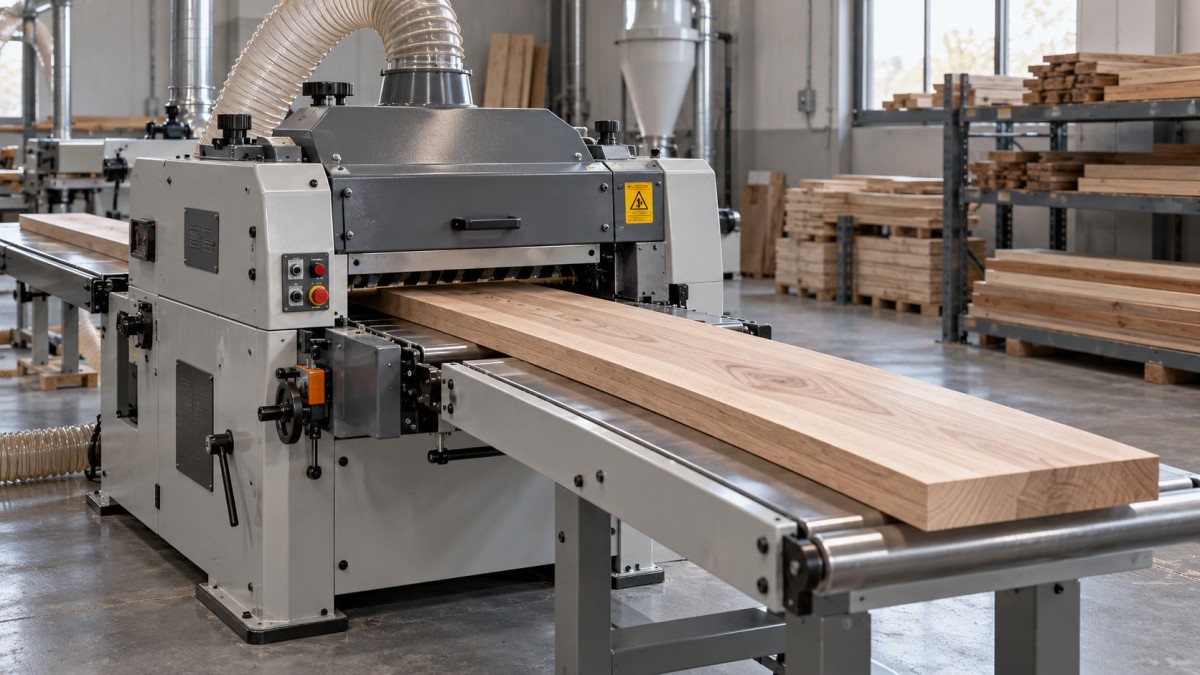
Uma desempenadeira de duas faces, também pesquisada como raboteuse 2 faces, usina as faces superior e inferior em uma única passagem. Sua adequação depende de como o sistema de corte, o apoio da peça e o mecanismo de avanço atuam em conjunto. Comece pelo material de entrada e pelo resultado exigido; em seguida, avalie qual configuração consegue preencher essa lacuna de forma consistente.
Defina a faixa de peças a processar antes de comparar máquinas
Prepare uma especificação do material que inclua a espécie de madeira, o estado de umidade, a largura e a espessura de entrada, as dimensões finais e o comprimento das tábuas. Registre separadamente as dimensões normais de produção e os extremos ocasionais. Comprar com base em um componente excepcionalmente largo pode elevar o custo sem melhorar a produção diária; comprar com base nas dimensões médias pode deixar uma peça recorrente fora da capacidade da máquina.
As dimensões nominais são apenas parte da avaliação. Tábuas serradas em bruto podem apresentar variação de espessura, arqueamento, empenamento, torção, nós e extremidades irregulares. Essas condições afetam o avanço, a remoção de material e a quantidade de madeira aproveitável que resta após a usinagem.
O comprimento mínimo da peça merece tanta atenção quanto a largura máxima. Componentes curtos precisam permanecer controlados ao passar entre os elementos de avanço e os cabeçotes de corte. Pergunte qual é o comprimento mínimo permitido para a máquina proposta e a configuração de operação. Tábuas longas apresentam outro problema: a falta de apoio adequado na entrada ou na saída pode desestabilizar sua posição e afetar o corte.
Verifique se a máquina consegue estabelecer a face de referência necessária
Usinar as duas faces não significa automaticamente que uma tábua deformada ficará plana. Um sistema de desempeno por espessura pode pressionar uma tábua arqueada contra o apoio durante o corte; quando a pressão é liberada, parte da curvatura pode retornar. A tábua resultante pode ter uma espessura relativamente uniforme e, ainda assim, não atender ao requisito de planicidade.
Os projetos de desempenadeiras de duas faces diferem na capacidade de estabelecer uma face inferior de referência. O posicionamento dos cabeçotes de corte, a geometria da mesa e a forma como a tábua é guiada são fatores importantes. Avalie a capacidade de desempeno da máquina proposta em vez de presumir que todas as configurações de duas faces processam igualmente bem madeira bruta e deformada.
Se o processo exigir componentes planos para móveis, especifique separadamente a planicidade e a uniformidade da espessura. Quando a deformação do material de entrada exceder a capacidade prática da máquina, pode ser necessário desempenar previamente, classificar o material ou adotar outra sequência de usinagem. Aumentar apenas a profundidade de corte não resolverá uma referência inadequada.
Escolha a velocidade de avanço com base no resultado aceitável
A velocidade de avanço afeta tanto a taxa de produção quanto o espaçamento das marcas de corte. Mantendo inalterados a velocidade do cabeçote de corte e o engajamento efetivo das arestas de corte, aumentar a velocidade de avanço aumenta a distância percorrida pela tábua entre cortes sucessivos. Em geral, isso produz um padrão superficial mais grosseiro. Reduzir a velocidade de avanço pode melhorar esse padrão, mas não compensa ferramentas cegas, vibração, apoio inadequado ou veios difíceis.
Para um cabeçote de corte convencional com facas retas, a relação básica é:
Avanço por faca = velocidade de avanço ÷ (velocidade de rotação do cabeçote de corte × número efetivo de facas).
Use unidades consistentes ao fazer esse cálculo. Ele ajuda a explicar o espaçamento das marcas na superfície, mas, por si só, não prevê a qualidade do acabamento. A projeção das facas, a geometria de corte, a estrutura da madeira e o estado da máquina também influenciam o resultado. Em cabeçotes de corte segmentados, o número total de insertos não deve ser considerado equivalente ao número de facas retas; o padrão de engajamento é diferente.
Uma faixa de avanço útil deve abranger os trabalhos que você realmente executa. Peças repetitivas com pouca remoção de material podem permitir um avanço mais rápido. Tábuas largas de madeira dura, cortes mais profundos ou veios reversos podem exigir uma velocidade menor para manter sob controle a carga de corte e os defeitos. O avanço variável é valioso quando essas condições mudam entre lotes.
Compare as máquinas considerando o mesmo resultado aceitável. Se uma delas exigir um avanço mais lento, mas eliminar uma etapa de lixamento, poderá oferecer melhor produtividade geral. Por outro lado, uma superfície aplainada visualmente mais fina tem pouco valor se a operação seguinte a remover de qualquer forma.
Diferencie também a velocidade do transportador da produção concluída. Espaçamento entre tábuas, atrasos no carregamento, classificação do material, trocas de ferramentas e congestionamento nas etapas seguintes reduzem a produção abaixo da taxa teórica de avanço. O planejamento de capacidade deve considerar as peças aprovadas por período de operação, com margens realistas para manuseio e manutenção.
Avalie a capacidade de corte como uma carga combinada
A largura de trabalho, a profundidade de corte e a velocidade de avanço costumam ser informadas separadamente, embora utilizem os mesmos recursos de corte e avanço. Uma máquina pode comportar uma tábua larga e oferecer um ajuste considerável de profundidade sem conseguir manter ambas as condições na velocidade máxima de avanço.
Como orientação prática, a taxa de remoção de material aumenta com a largura de corte, a profundidade de corte e a velocidade de avanço. A espécie de madeira, o estado de umidade e o fio da ferramenta afetam a potência necessária para realizar o corte. Compare as máquinas propostas com base em uma condição de operação definida, como a madeira dura mais larga que você processa regularmente, com a remoção e o acabamento pretendidos.
Examine separadamente as exigências de corte superior e inferior. O material pode exigir remoções diferentes em cada face, especialmente quando o corte inferior estabelece uma referência e o superior leva a tábua à espessura final. As potências nominais e os cortes permitidos para cada cabeçote são mais informativos do que um único valor total de potência instalada.
Uma remoção intensa também pode causar problemas além da carga no motor. Ela aumenta o volume de cavacos e pode agravar o arrancamento de fibras ou as dificuldades de avanço. Quando o material bruto apresenta variações consideráveis, a usinagem em etapas pode ser mais controlável do que exigir um resultado final em uma única passagem agressiva. A especificação da máquina deve refletir o processo previsto.
Combine o cabeçote de corte ao material e ao plano de manutenção
Os cabeçotes de corte com facas retas continuam sendo uma opção prática para materiais consistentes e oficinas equipadas para afiar e ajustar as facas com precisão. Seu desempenho depende de arestas afiadas, projeção correta e engajamento equilibrado das facas. Um ajuste inadequado pode fazer com que uma faca realize uma parcela desproporcional do trabalho, afetando o acabamento e a vida útil da ferramenta.
Os cabeçotes com insertos de metal duro segmentados podem simplificar a manutenção das arestas, pois cada inserto pode ser girado para usar outra aresta ou substituído. Projetos com ação de corte por cisalhamento podem melhorar os resultados em alguns materiais com veios difíceis. No entanto, termos como “espiral” e “helicoidal” não descrevem de maneira consistente a geometria de todos os fornecedores. Examine a orientação dos insertos, o ângulo de corte e as ferramentas especificadas.
Não selecione um cabeçote com insertos apenas pela expectativa de obter superfícies mais lisas. Os resultados dependem da madeira, do estado dos insertos, da profundidade de corte e do ajuste de avanço. A limpeza do alojamento dos insertos e o aperto correto também são importantes; erros de manutenção podem causar linhas visíveis ou cortes irregulares.
Compare as ferramentas ao longo de um ciclo de serviço realista. Inclua o custo de afiação ou substituição, o tempo de troca, a disponibilidade local e as habilidades necessárias para recolocar a máquina em produção. Um cabeçote de corte adequado deve atender tanto à tarefa de corte quanto à capacidade de manutenção da oficina.
O controle do avanço e o apoio determinam a uniformidade da espessura
Uma estrutura rígida ajuda a manter o alinhamento, mas o peso da máquina, por si só, não garante precisão. O estado da mesa, o alinhamento dos cabeçotes de corte, as condições dos rolamentos, a pressão de avanço e o apoio do material contribuem para o resultado. Pergunte como os ajustes são feitos e como os componentes sujeitos a desgaste são atendidos.
É necessário equilibrar a pressão de avanço. Uma aderência insuficiente pode causar deslizamento ou deslocamento irregular, especialmente sob cargas de corte mais elevadas. Uma pressão excessiva pode marcar a superfície ou comprimir materiais flexíveis durante a usinagem. Em tábuas deformadas, a pressão pode achatar temporariamente o material sem corrigir sua forma de maneira permanente.
A disposição dos rolos deve ser adequada à superfície que será processada. Elementos de tração que funcionam bem em madeira bruta podem deixar marcas quando entram em contato com uma face acabada. Verifique a posição e o tipo dos rolos de avanço, bem como a faixa prática de ajuste para o material que você processa.
O desnível de corte nas extremidades da tábua merece atenção explícita durante a avaliação. Ele pode ocorrer quando o apoio ou a pressão muda à medida que a peça entra ou sai da área de corte. Inspecione ambas as extremidades das tábuas de teste, pois uma boa superfície central pode ocultar uma margem de refilo que reduz o rendimento.
A extração de pó também deve fazer parte da avaliação de capacidade. A remoção insuficiente de cavacos pode contribuir para o recorte, defeitos superficiais e interrupções. Dimensione a instalação conforme os requisitos de extração especificados para a máquina, incluindo as necessidades de vazão e pressão, em vez de escolher a tubulação apenas pelo diâmetro da conexão.
Use um teste de produção para comparar as máquinas pré-selecionadas
Uma demonstração útil reproduz as condições com maior probabilidade de revelar uma incompatibilidade. Inclua material representativo e uma amostra exigente dentro da faixa operacional prevista. Uma tábua estreita e fácil, com pouca remoção de material, diz pouco sobre o desempenho em componentes largos ou com veios difíceis.
Defina os critérios de aceitação antes da usinagem:
- Dimensões: Meça a espessura em vários pontos ao longo da tábua e em toda a sua largura.
- Geometria: Avalie a planicidade separadamente da uniformidade da espessura, com a tábua livre da pressão de avanço.
- Condição da superfície: Inspecione ambas as faces quanto a arrancamento de fibras, marcas de corte, impressões dos rolos e danos causados por cavacos.
- Qualidade das extremidades: Registre o desnível de corte nas extremidades e qualquer refilo necessário para obter um componente aceitável.
- Desempenho do processo: Registre o ajuste de avanço, a remoção em cada face, as interrupções no manuseio e a necessidade de lixamento nas etapas seguintes.
Use métodos de medição e limites de aceitação adequados ao produto acabado. Um componente estrutural oculto e uma peça visível de mobiliário podem justificar requisitos de superfície diferentes. Avalie as tábuas prontamente e considere a movimentação causada pela umidade se as medições posteriores fizerem parte da aceitação.
Mantenha condições de teste comparáveis entre os fornecedores. Diferenças na preparação do material, no estado das ferramentas ou na margem de remoção podem fazer uma máquina parecer mais capaz sem demonstrar uma tarefa equivalente. Registre essas condições junto com os resultados para que a decisão de compra possa ser rastreada.
Transforme os resultados em uma especificação de compra
A especificação final deve relacionar uma faixa de material definida a um resultado aceito, em uma condição de operação acordada. Inclua dimensões de trabalho, comprimento mínimo da peça, requisitos de remoção, ferramentas, ajuste de avanço, critérios dimensionais, requisitos de superfície, necessidades de extração e condições de manuseio. Indique quais defeitos do material de entrada exigem classificação ou preparação antes do desempeno.
As condições de suporte também afetam a usabilidade a longo prazo. Em uma compra internacional, discuta a identificação de peças de reposição, o fornecimento de ferramentas, a documentação de instalação e o acesso à assistência técnica. A Qingdao Zhongding Machinery Co., Ltd. fabrica e exporta máquinas para trabalhar madeira e fornece suporte técnico, peças de reposição e serviço pós-venda. Esses são fatores relevantes de aquisição, juntamente com a configuração da máquina proposta e os resultados dos testes.
Envie aos fornecedores pré-selecionados a mesma descrição do material, os mesmos requisitos para as peças acabadas e o mesmo procedimento de aceitação. Peça a cada um que indique a configuração e as condições de operação necessárias para atendê-los. Isso fornece uma base útil para escolher uma desempenadeira de duas faces: uma produção consistente e aceitável com o seu material, apoiada por condições de manutenção e suporte que sua equipe de produção consiga manter.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.