


Uma lixadeira de duas cabeças costuma ser adequada para compensados uniformes e requisitos moderados de remoção de material. Três cabeças tornam-se vantajosas quando etapas adicionais de lixamento melhoram a produtividade, a sequência de abrasivos ou o acabamento.
A melhor escolha depende da variação dos painéis na entrada, da tolerância de espessura desejada, da velocidade de avanço e dos requisitos de superfície. O número de cabeças, por si só, não determina a precisão da calibração nem a produtividade.
Para fabricantes de compensado, o principal desafio é alcançar consistência dimensional sem remover excesso de lâmina da face. Uma cabeça adicional amplia as possibilidades, mas não garante resultados.
Este guia ajuda gerentes de produção, equipes de compras e engenheiros de processo a comparar configurações, identificar riscos operacionais e especificar um teste representativo antes de investir no equipamento.
O que uma cabeça de lixamento adicional realmente muda?
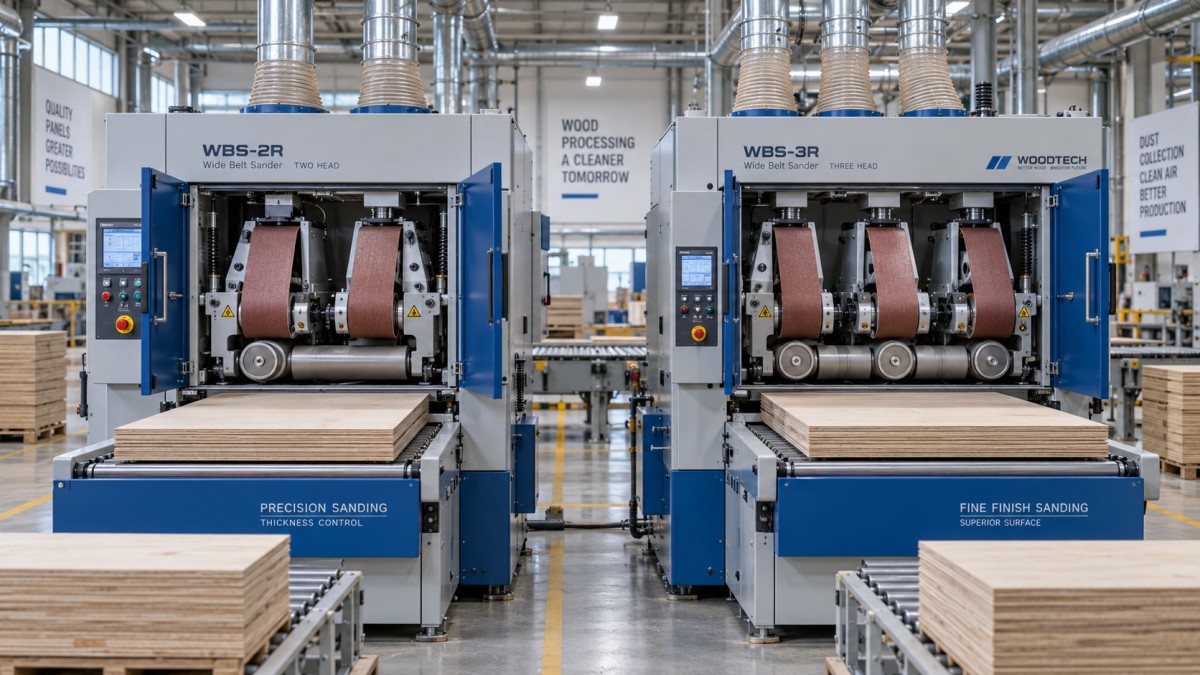
Uma cabeça de lixamento é uma estação de processamento da máquina. Sua função depende do elemento de contato, da cinta abrasiva, dos ajustes de pressão e da estrutura de suporte da máquina.
As configurações com duas cabeças costumam combinar a calibração com o lixamento subsequente. As configurações com três cabeças podem separar a remoção mais intensa, o refinamento de riscos e a preparação final da superfície, dependendo do equipamento instalado.
No entanto, três cabeças não significam necessariamente três etapas de calibração. Uma sapata de acabamento realiza uma tarefa diferente da de um rolo de contato selecionado para controlar a espessura.
Em geral, os rolos de contato concentram a pressão de corte em uma área menor. As sapatas proporcionam contato abrasivo mais amplo e são comumente usadas para refinar superfícies após a correção dimensional.
A dureza e o diâmetro do rolo, as características do abrasivo e os ajustes da máquina influenciam o comportamento de corte. Peça aos fornecedores que expliquem a função de cada cabeça proposta com base nas especificações reais do seu compensado.
Compare as configurações completas, incluindo a rigidez da estrutura, o suporte do transportador, os sistemas de pressão e retenção dos painéis, a potência de acionamento e os sistemas de ajuste. Esses recursos ajudam a determinar se as cabeças adicionais oferecem capacidade útil.
Quando uma lixadeira de duas cabeças é o melhor investimento?
Uma máquina de duas cabeças costuma ser adequada quando a prensagem anterior produz painéis razoavelmente uniformes e a calibração exige pouca remoção antes de a superfície atingir a condição desejada.
Também pode ser adequada para uma produção em que as velocidades de avanço atuais atendem à demanda e uma passagem, com a configuração correta, cumpre os requisitos de espessura e a qualidade superficial aceitável para as etapas seguintes.
Para um fabricante que vende compensado para construção, os requisitos de superfície podem ser bastante diferentes dos exigidos para painéis de mobiliário. Especifique a aplicação prevista antes de pagar por capacidade de acabamento adicional.
Em geral, duas cabeças envolvem menos cintas abrasivas e conjuntos de processamento para gerenciar. A economia real depende das especificações da máquina, das horas de operação, do consumo de abrasivos e dos requisitos de manutenção.
Um preço de compra mais baixo torna-se menos atraente se os painéis normalmente precisarem de outra passagem. Inclua nas comparações o manuseio adicional, a mão de obra, os produtos em processo e a pressão dos prazos de entrega.
Escolha duas cabeças quando os testes demonstrarem uma produção consistente de painéis comercializáveis na velocidade necessária. Essa evidência é mais importante do que suposições sobre o que uma máquina maior poderia oferecer.
Quando uma terceira cabeça oferece valor prático?
Uma terceira cabeça torna-se útil quando duas estações não conseguem realizar a remoção necessária e o refinamento dos riscos em uma única passagem, na taxa de produção desejada.
A distribuição do trabalho entre cabeças adequadas pode reduzir a carga sobre cada cinta. A melhoria da vida útil das cintas ou da estabilidade deve ser verificada em condições de produção.
Também permite maior flexibilidade na sequência de abrasivos. Uma etapa intermediária pode reduzir riscos mais profundos antes do lixamento final, desde que reste material suficiente para o refinamento.
Essa flexibilidade pode ser importante para compensados destinados a componentes de mobiliário aparentes ou revestimentos sensíveis. A aceitação deve atender aos requisitos reais do processo de revestimento, colagem ou laminação.
Só é possível obter maior produtividade quando a potência de corte, a extração, o controle do transportador e a capacidade de manuseio são suficientes para sustentá-la. Uma estação adicional não resolve todos os gargalos de produção.
Três cabeças também introduzem variáveis adicionais de configuração. Os operadores precisam de ajustes documentados e responsabilidades claras para evitar cortes desnecessários, carga desigual e resultados inconsistentes entre turnos.
Para uma produção diversificada, avalie a frequência das trocas de configuração juntamente com a produção. A flexibilidade adicional tem valor limitado se ajustes complexos aumentarem o tempo de parada ou dificultarem a manutenção de configurações repetíveis.
Qualquer uma das configurações consegue manter sua tolerância de espessura sem atravessar a lâmina da face?
Antes de comparar máquinas, defina a faixa de espessura final e o método de medição. Apenas a espessura nominal não fornece informações suficientes para selecionar o equipamento.
Separe a variação dentro de cada painel da variação entre painéis. Registre também a condição de umidade, o empenamento, os defeitos na face e qualquer alteração de espessura após o lixamento e o condicionamento.
Por exemplo, suponha que os painéis recebidos meçam entre 18.3 e 18.7 milímetros, enquanto a faixa final exigida seja de 18.0 a 18.2 milímetros, nas condições de medição acordadas.
Para atingir o limite superior da faixa final, seria necessária uma redução total de espessura de aproximadamente 0.1 a 0.5 milímetros. Essa diferença cria exigências bastante distintas ao longo do lote.
Esses valores ilustrativos indicam a correção necessária, não as sobremedidas de lixamento recomendadas. A viabilidade da remoção depende da disponibilidade de lâmina na face, da construção do painel e do processo de lixamento.
A sobremedida útil da lâmina deve permitir a correção da espessura e o refinamento da superfície, preservando a espessura especificada da face. Faces decorativas finas podem tornar comercialmente inaceitável uma calibração agressiva.
Se uma área do painel recebido já estiver abaixo da espessura final mínima, o lixamento não poderá recuperá-la. Esses painéis exigem correção nas etapas anteriores, segregação ou uma destinação alternativa acordada.
Mais cabeças não tornam segura uma sobremedida insuficiente de lâmina. Melhore a consistência da prensagem, o controle das lâminas ou a triagem de entrada quando a remoção necessária exceder o que o produto permite.
Diferencie também a correção de espessura do nivelamento. A pressão dos dispositivos de retenção pode restringir temporariamente um painel deformado; por isso, avalie sua condição após a liberação, além de durante o processamento.
Compare as configurações com base nos mesmos requisitos de produção
Use uma especificação comum ao solicitar cotações. Caso contrário, diferenças na construção das cabeças, na capacidade dos motores, na automação e nos serviços incluídos podem tornar enganosas as comparações de preços apresentados.
Solicite a sequência de abrasivos prevista, a distribuição da remoção e a velocidade de avanço para cada proposta. Os fornecedores devem explicar como esses ajustes, em conjunto, atendem aos requisitos do seu produto.
Verifique se a cotação inclui o processamento de uma face ou de ambas simultaneamente. O número de cabeças, por si só, não determina quais superfícies serão processadas nem a capacidade resultante da linha.
Quando ambas as faces precisarem de lixamento, inclua na comparação a viragem dos painéis, as passagens adicionais e os equipamentos de manuseio. Avalie a espessura final e o equilíbrio de ambas as faces.
Os requisitos de extração também devem ser confirmados. Obtenha do fornecedor as especificações de vazão de ar e conexão e, em seguida, verifique se o sistema existente consegue sustentar a produção contínua de forma confiável.
Como testar uma máquina antes de comprá-la?
O teste com o fornecedor deve reproduzir o desafio da sua produção com painéis representativos. Inclua materiais comuns, lotes difíceis e as lâminas de face mais finas que pretende processar.
Envie os critérios de aceitação por escrito antes do teste. Defina os limites de espessura final, os locais de amostragem, os requisitos de superfície, os defeitos de lâmina permitidos e a taxa mínima sustentada de produção aprovada.
Antes do lixamento, meça os painéis em locais marcados, usando instrumentos adequados e verificados. Repita as medições após o processamento, nas condições acordadas, e registre os resultados por painel e local.
Avalie a qualidade da superfície separadamente da espessura. Verifique riscos profundos, marcas de vibração, queimaduras, arredondamento das bordas, lixamento localizado até atravessar a face e defeitos que se tornem visíveis após o acabamento subsequente.
Quando os revestimentos ou as sobreposições determinarem a aceitação, processe os painéis de teste por essa etapa subsequente. Uma face lixada visualmente lisa não comprova o desempenho do revestimento ou da colagem.
Processe material suficiente para observar o carregamento das cintas, o aquecimento da máquina, o comportamento da extração e a repetibilidade. Algumas amostras de demonstração cuidadosamente selecionadas não comprovam a capacidade de produção contínua.
Registre a velocidade de avanço, as especificações do abrasivo, a condição das cintas, os ajustes, a demanda de potência, quando mensurável, e todas as passagens adicionais. Esses registros facilitam a avaliação de propostas concorrentes.
Peça ao fornecedor que documente a configuração aprovada e o procedimento operacional. A repetibilidade da produção depende da transferência das condições do teste para ajustes práticos que sua equipe consiga manter.
A terceira cabeça se pagará?
Compare o custo por painel aprovado, incluindo o consumo de abrasivos, a mão de obra, a energia, a manutenção, as rejeições e o retrabalho. Apenas o preço de compra não revela o impacto econômico de nenhuma das configurações.
Diferencie a velocidade teórica de avanço da produção aprovada. Intervalos de carregamento, viragem dos painéis, trocas de configuração, inspeção e segundas passagens podem reduzir o benefício de uma máquina mais rápida.
Calcule o valor anual adicional decorrente do maior volume comercializável, da redução do manuseio repetido e das economias de material verificadas. Subtraia os custos operacionais adicionais antes de estimar o período de retorno do investimento.
Por exemplo, um investimento adicional de $30,000 que gere um benefício operacional líquido anual de $15,000 tem um prazo de retorno simples de dois anos, antes de financiamento e impostos.
Use os resultados do teste e o cronograma de produção para fazer o cálculo. A capacidade não utilizada gera pouco retorno quando a demanda, a prensagem anterior ou o processamento subsequente limitam a produção da fábrica.
Inclua o suporte na avaliação: disponibilidade de cintas de reposição, peças sobressalentes críticas, facilidade de manutenção, assistência técnica e treinamento de operadores influenciam o tempo de parada e o valor operacional de longo prazo.
Qual configuração você deve escolher?
Para calibrar a espessura do compensado, é melhor uma lixadeira de duas ou de três cabeças? Escolha a configuração que atenda aos requisitos de espessura, superfície e produção com uma perda aceitável de lâmina.
Prefira duas cabeças quando testes representativos confirmarem o desempenho em uma passagem, na taxa de produção necessária. Prefira três quando a etapa adicional proporcionar benefícios mensuráveis de qualidade ou produtividade.
Se nenhuma das configurações atender à tolerância sem danificar as faces, investigue os painéis recebidos e os parâmetros do processo. Uma capacidade de lixamento adicional não compensa todos os problemas de fabricação anteriores.
Ao discutir um projeto com Qingdao Zhongding Machinery Co., Ltd., forneça as dimensões dos painéis, a distribuição de espessura, os detalhes das lâminas de face, os requisitos de acabamento e a taxa de produção necessária.
Solicite uma proposta de configuração respaldada por testes representativos, critérios de aceitação documentados, treinamento e acordos de assistência técnica. A melhor decisão de compra relaciona resultados comprovados dos painéis a custos operacionais sustentáveis.