


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
O que deve incluir um teste de aceitação de fábrica de uma lixadeira para compensado?
Um teste de aceitação em fábrica de uma lixadeira para compensado deve comprovar que a máquina consegue produzir painéis aceitáveis na taxa de produção acordada — e não apenas funcionar sem problemas durante uma demonstração. A aprovação deve depender da consistência da espessura medida, da qualidade da superfície, da estabilidade da alimentação, da operação contínua, das funções de segurança e da documentação de suporte completa.
A condição decisiva é que esses resultados sejam alcançados em conjunto, com compensado representativo e configurações documentadas. Obter um bom acabamento reduzindo a velocidade do transportador abaixo da velocidade contratada não comprova a capacidade de produção. Da mesma forma, obter a espessura correta em alguns painéis selecionados não comprova a repetibilidade em um lote de produção.
Acorde as condições de aceitação antes de operar a máquina
O protocolo de FAT deve converter a especificação de compra em requisitos testáveis. Declarações como “alta precisão de lixamento” ou “adequada para compensado para móveis” deixam margem excessiva para divergências. Especifique o que será processado, como o desempenho será medido e o que será considerado aprovação.
O acordo deve identificar:
- O modelo da máquina, o número de série, a configuração das cabeças de lixamento, a largura útil e as opções fornecidas.
- As dimensões e a construção dos painéis, a espécie da lâmina de face, o teor de umidade e a faixa de espessura de entrada.
- A espessura final exigida, a variação permitida, a remoção de material e os critérios de aceitação da superfície.
- O tipo de cinta e a sequência de granulações, a velocidade do transportador, as configurações das cabeças e o número de passadas.
- A quantidade de amostras, a duração da operação contínua, a frequência de amostragem e as interrupções permitidas.
- A alimentação elétrica, as condições do ar comprimido e os requisitos de extração durante o teste.
- A responsabilidade pelas medições, pelos trabalhos corretivos, pelos retestes e pela autorização de expedição.
Diferencie o lixamento de calibração do lixamento de acabamento. Uma máquina destinada a controlar a espessura dos painéis deve demonstrar consistência na remoção de material. Uma máquina destinada principalmente a preparar a lâmina de face para revestimento deve demonstrar que consegue melhorar a superfície sem atravessá-la. Quando ambas as funções forem exigidas, estabeleça condições de teste separadas, em vez de considerar uma única operação bem-sucedida como comprovação de ambas.
Use painéis que revelem os limites operacionais previstos
Painéis selecionados pela fábrica podem facilitar uma demonstração sem representar o material que a máquina realmente processará. Sempre que possível, use material do fornecimento previsto para a produção ou acorde uma alternativa equivalente e documentada antes da FAT.
A combinação de amostras deve abranger condições operacionais relevantes: painéis largos que testem o desempenho em toda a largura da cabeça de lixamento, painéis mais finos que desafiem o suporte e a alimentação, e painéis próximos aos limites acordados de variação da espessura de entrada. Inclua construções relevantes de lâmina de face e sobremedidas de lixamento. Material deliberadamente inadequado não deve se tornar um requisito de aceitação, a menos que processá-lo faça parte do contrato.
Registre defeitos de entrada, empenamento, condição de umidade e espessura antes do lixamento. Caso contrário, um defeito da lâmina ou uma deformação do painel poderá ser atribuída incorretamente à máquina. Por outro lado, uma variação excessiva na entrada não deve justificar um desempenho insatisfatório quando corrigir essa variação for uma função acordada da máquina.
Identifique cada painel de teste e marque a direção de alimentação e a face de referência. Disponibilize material suficiente para o aquecimento inicial, os ajustes de configuração, a operação de aceitação testemunhada e qualquer reteste necessário. Painéis usados para estabelecer as configurações não devem ser contabilizados automaticamente no lote de aceitação.
Meça a espessura como um padrão, não com uma única leitura
Uma medição da espessura no centro não revela se o painel está afunilado, irregular ao longo da largura ou lixado em excesso nas extremidades. Use uma grade de medição definida que cubra ambos os lados, o centro e posições ao longo da direção de alimentação. Especifique a distância em relação às bordas para que diferentes inspetores meçam pontos comparáveis.
Meça as mesmas posições marcadas antes e depois do lixamento. Isso permite distinguir a espessura final da remoção de material: um painel pode atingir a espessura média desejada e ainda apresentar remoção irregular ou áreas localizadas fora da tolerância.
Use um instrumento de medição de espessura calibrado e adequado ao tamanho do painel, à condição da superfície e à tolerância exigida. Sua resolução e incerteza de medição devem ser compatíveis com o limite de aceitação. Quando a compressão ou a textura da superfície puder afetar as leituras, acorde a pressão de contato ou a técnica de medição. Meça os painéis quentes e resfriados segundo as mesmas condições de tempo definidas, em vez de misturar resultados.
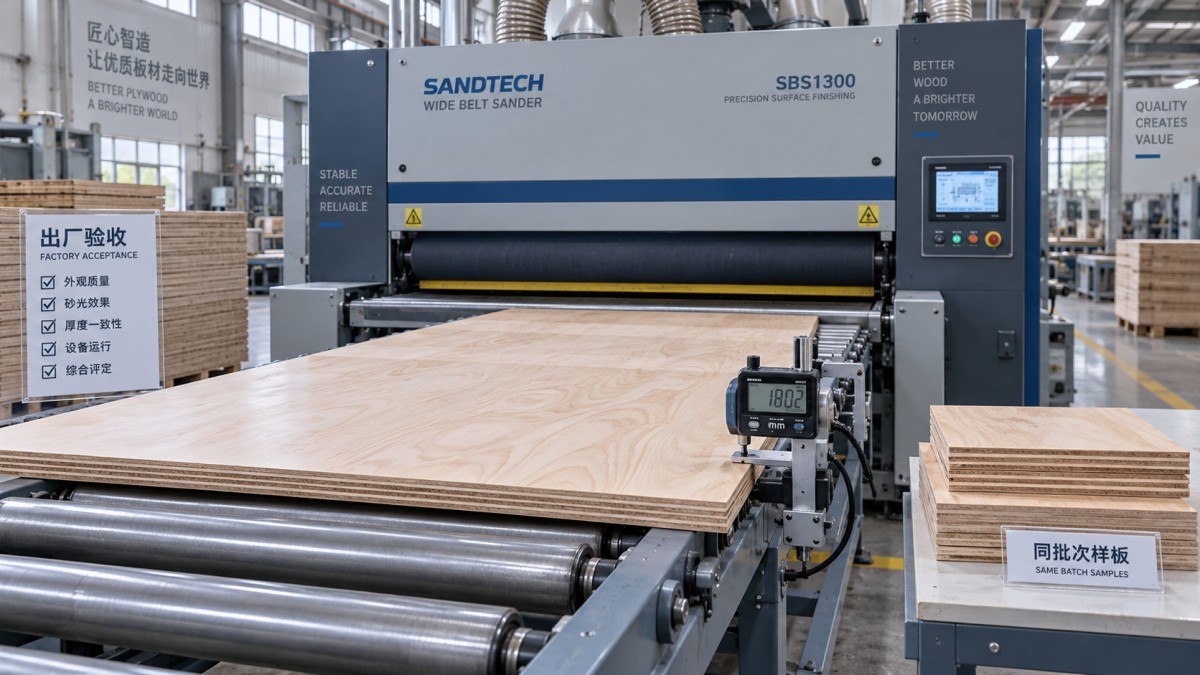
Os registros devem preservar as leituras individuais, não apenas as médias:
As tolerâncias de aceitação devem se basear nos requisitos do produto e na capacidade acordada da máquina, e não em uma suposta norma universal de lixamento de compensado. Não substitua a precisão de processo comprovada pela resolução indicada no visor da máquina.
Avalie o acabamento da superfície em função da próxima etapa de fabricação
Uma superfície que parece lisa sob iluminação superior pode revelar marcas de vibração, riscos ou faixas transversais sob um revestimento. Inspecione os painéis sob iluminação uniforme, incluindo iluminação rasante, que torna visíveis os padrões da superfície. Verifique tanto a área central quanto as bordas de entrada, de saída e laterais.
Procure especificamente por riscos profundos de abrasivo, marcas repetitivas, fibras arrancadas, queimaduras, faixas de lixamento irregulares, arredondamento das bordas e lixamento que atravesse a lâmina de face. Relacione cada defeito à aplicação acordada. Um acabamento de calibração grosseiro e uma face pronta para receber revestimento não devem ser avaliados com base no mesmo padrão.
Quando a aparência for crítica, mantenha um painel de referência aprovado ou um padrão visual claramente documentado. Se forem especificadas medições de rugosidade, defina o parâmetro, as configurações do instrumento, a direção da medição em relação às fibras e os pontos de amostragem. Um valor de rugosidade, por si só, não comprova a adequação para revestimento, colagem ou uso decorativo.
No caso de compensado com lâmina de face fina, verifique se a remoção prevista permanece dentro da sobremedida de lixamento disponível. Quando a espessura residual da lâmina for crítica, acorde um método de verificação adequado, incluindo, se necessário, o corte de amostras sacrificiais. Uma face com aparência satisfatória não comprova quanto da lâmina permanece.
Demonstre a produtividade sem alterar as condições de qualidade
A velocidade do transportador não é o mesmo que a produção efetiva. A capacidade real depende do espaçamento entre painéis, das interrupções no carregamento, do número de passadas, das peças rejeitadas e de ser necessário processar uma ou ambas as faces.
Execute o lote de aceitação na velocidade de alimentação e com a remoção de material acordadas. Registre o tempo decorrido, os painéis processados, os painéis aceitos, as paradas e o retrabalho. Para uma alegação de capacidade baseada em área, calcule a área dos painéis aceitos por tempo efetivo de operação e informe se o valor representa o processamento de uma face ou a produção completa das duas faces.
Um teste sem carga não comprova a capacidade de lixamento. Sob a carga acordada, observe a corrente do motor ou as indicações de carga do acionamento, o alinhamento da cinta, o deslocamento do painel, a vibração e o funcionamento da extração. Qualquer redução de velocidade, deslizamento, desvio, travamento ou disparo por sobrecarga deve ser registrado junto com a condição do painel e as configurações da máquina.
A operação contínua deve durar o suficiente para avaliar a estabilidade após o aquecimento inicial, com duração acordada previamente. Colete amostras de espessura e acabamento no início, durante a operação e próximo ao final. Quando a vida útil da cinta for comercialmente importante, uma FAT curta não pode validar uma alegação de vida útil completa do abrasivo; isso exige uma avaliação separada e definida.
Verifique as condições da máquina que sustentam os resultados
Antes dos testes de desempenho, verifique se a máquina corresponde ao pedido e está pronta para operar com segurança. Confira a disposição das cabeças de lixamento, as dimensões da cinta, a condição do transportador, as guias, os elementos de pressão, as proteções, as portas de acesso, os controles, os pontos de lubrificação e os acessórios fornecidos.
Verifique o alinhamento da mesa ou do transportador e a configuração das cabeças de lixamento segundo os procedimentos do fabricante. Confirme se o ajuste da espessura e a indicação de posição são consistentes, inclusive ao se aproximar de uma configuração por direções diferentes. Folgas mecânicas ou referências inconsistentes podem dificultar a reprodução de uma configuração bem-sucedida.
Demonstre a substituição normal da cinta e o ajuste do alinhamento segundo o procedimento de isolamento prescrito. Verifique se é possível acessar a máquina para limpeza e manutenção sem contornar as proteções. Se estiverem incluídas receitas, posicionamento automático ou funções de dados de produção, teste o salvamento, a recuperação e a restauração das configurações acordadas.
Registre as especificações dos abrasivos usados no teste. Um resultado obtido com um determinado reforço de cinta, granulação ou sequência de lixamento não deve ser apresentado como independente desses consumíveis.
Verifique as funções de segurança e a extração em condições controladas
A verificação de segurança deve seguir um procedimento acordado, executado por pessoal competente. Não deve depender da criação deliberada de obstruções perigosas, da aproximação das mãos a peças em movimento ou da improvisação de condições de falha.
Verifique os dispositivos de parada de emergência, os intertravamentos das proteções, quando instalados, a prevenção de reinicialização inesperada após o restabelecimento da energia e a resposta a falhas relevantes. Verifique a proteção contra desalinhamento e ruptura da cinta, os dispositivos de proteção relacionados à alimentação e outras proteções incluídas no projeto da máquina. Registre a resposta esperada e a resposta observada para cada função. A parada de emergência não substitui as proteções exigidas nem o isolamento seguro para manutenção.
A extração de poeira exige mais do que confirmar que é possível conectar um duto. Registre cada conexão de extração, as condições especificadas de vazão e pressão e as condições alcançadas durante a FAT. Se o desempenho for medido, identifique o método e o local de medição. Inspecione a presença de poeira visível e seu acúmulo, mas não considere a limpeza visual como prova de conformidade com os limites de exposição.
A poeira de madeira apresenta riscos de incêndio e explosão, além de risco de exposição. As interfaces de extração da máquina, as instruções de instalação e quaisquer proteções fornecidas devem ser compatíveis com o sistema de controle de poeira projetado para a instalação de destino. Testar com o sistema de extração da fábrica não comprova que a instalação final terá desempenho idêntico.
Verifique os requisitos da alimentação elétrica, as ligações equipotenciais de proteção, os meios de isolamento e os registros de inspeção pertinentes. Os requisitos de segurança e conformidade aplicáveis dependem do destino e da configuração da máquina; uma FAT bem-sucedida não substitui a avaliação de conformidade exigida nem a avaliação de riscos no local de trabalho.
Torne a aprovação para expedição rastreável às evidências
O relatório de FAT assinado deve identificar a máquina, os participantes, a data do teste, a revisão do protocolo, os instrumentos, os materiais, as configurações e as condições dos serviços. Anexe as leituras brutas de espessura, os registros de inspeção da superfície, os resultados da operação de produção, os resultados dos testes de segurança e fotos ou vídeos vinculados aos painéis testados e à máquina.
Sempre que possível, guarde painéis de amostra aceitos, identificados de modo que possam ser relacionados ao relatório. No acompanhamento remoto, gravações contínuas de operações selecionadas e registros de medição identificáveis fornecem evidências mais sólidas do que clipes editados de demonstração, embora não substituam os direitos de inspeção acordados.
Documente cada desvio individualmente. Para cada um, indique o requisito não atendido, a ação corretiva, a parte responsável, as evidências do reteste e o status de encerramento. Uma alteração no alinhamento ou nas configurações da cabeça de lixamento pode exigir a repetição das verificações relacionadas à precisão e ao acabamento, e não apenas a confirmação de que o ajuste foi concluído.
Classifique os itens pendentes de acordo com seu impacto na segurança, no desempenho e na instalação. Defeitos críticos de segurança e falhas no desempenho essencial contratado devem impedir a liberação. Itens menores de documentação ou acessórios podem justificar uma aceitação condicional somente quando as obrigações pendentes e suas consequências forem acordadas explicitamente.
Antes da expedição, confirme também os manuais, os desenhos elétricos e pneumáticos, as instruções de manutenção, a identificação das peças de reposição, os backups de software, quando aplicáveis, e os requisitos de instalação. Registre qualquer desmontagem ou trabalho de travamento para transporte que possa afetar a configuração testada.
A aceitação em fábrica comprova o desempenho nas condições documentadas da fábrica. A aceitação no local deve abranger a remontagem, os serviços locais, a extração, as interfaces da linha e quaisquer verificações de desempenho afetadas pela instalação. Portanto, a aprovação mais sólida para expedição é específica: declara o que foi aprovado, em quais condições, o que permanece pendente e o que deverá ser demonstrado novamente após a entrega.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.