


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Máquina de Perfuração para Dobradiças de Armários: Quais Recursos de Precisão São Importantes na Produção em Lote?
Uma máquina de furação para dobradiças de armários demonstra seu valor na produção em lotes quando cada porta recebe o caneco da dobradiça e os parafusos de montagem sem correção manual. Alta velocidade do fuso e tempo de ciclo curto só importam depois que a máquina consegue localizar repetidamente o furo do caneco, os furos-guia e a referência de borda de painel para painel. Um pequeno erro de posicionamento pode resultar em desalinhamento visível das portas, folgas de revelação inconsistentes, ajuste difícil das dobradiças ou componentes rejeitados na montagem.
Os recursos de precisão mais importantes nem sempre são os mais destacados em uma cotação. Os compradores devem distinguir entre a capacidade dimensional nominal de uma máquina e sua capacidade de manter esse resultado durante toda uma produção, em diferentes materiais de painel, operadores, condições de ferramental e trocas de configuração. Para a fabricação de armários, repetibilidade, integridade das referências, controle de profundidade, estabilidade de fixação e verificação da configuração geralmente têm um efeito mais direto na qualidade da produção do que uma especificação isolada de velocidade máxima.
O posicionamento repetível importa mais do que uma única amostra precisa
Um padrão de dobradiça é definido por diversas relações: a distância entre a borda do painel e o centro do caneco, o espaçamento entre as posições das dobradiças, o alinhamento dos furos-guia em relação ao caneco e o ângulo de cada elemento perfurado em relação à face do painel. Uma máquina pode produzir um primeiro painel aceitável após uma configuração cuidadosa, mas sofrer desvio suficiente ao longo de um turno para criar problemas de montagem. Portanto, a questão de compra não é simplesmente “Que precisão ela pode alcançar?”, mas “Como ela mantém essa posição durante ciclos repetidos?”
Para uma dobradiça oculta padrão, o furo do caneco geralmente tem 35 mm de diâmetro, mas somente as dimensões do caneco não definem o encaixe. O recuo do caneco em relação à borda da porta deve corresponder ao projeto da dobradiça e do armário, enquanto a geometria dos furos de montagem deve permanecer suficientemente consistente para que o braço da dobradiça mantenha sua faixa de ajuste. Se as posições dos canecos variarem entre as portas, o instalador ainda poderá ajustar dobradiças individuais, mas essa mão de obra é transferida para uma etapa posterior e mascara um problema de processo em vez de resolvê-lo.
A repetibilidade do posicionamento depende de todo o sistema de localização. Os elementos relevantes incluem a rigidez das guias laterais e dos batentes, a qualidade das guias lineares ou mecanismos deslizantes, a folga em componentes ajustados manualmente e a capacidade dos atuadores pneumáticos ou mecânicos de retornar ao mesmo ponto. Em máquinas programáveis, o controle por servo ou motor de passo, por si só, não garante a precisão da peça acabada. O painel também deve ser posicionado de forma consistente antes que as coordenadas do programa tenham qualquer significado prático.
Uma discussão útil com o fornecedor deve separar:
- Precisão de posicionamento: quão próxima uma posição comandada ou ajustada corresponde à posição pretendida.
- Repetibilidade: quão precisamente a máquina retorna ao mesmo local em operações sucessivas.
- Repetibilidade da referência do painel: quão consistentemente cada peça é apoiada contra a mesma referência.
- Consistência do padrão: se as relações entre o caneco e os furos-guia permanecem fixas, em vez de cada elemento apenas aparentar ser preciso individualmente.
Essas distinções são especialmente importantes quando as portas são processadas em pares correspondentes ou quando uma linha de armários utiliza folgas de revelação estreitas. Um deslocamento consistente às vezes pode ser corrigido na configuração. A variação aleatória não pode ser corrigida economicamente na bancada de montagem.
O sistema de referência determina se a precisão da máquina chega à peça
A maioria dos erros de furação para dobradiças começa no ponto de referência, e não no cabeçote de furação. Na produção de armários em lotes, a borda da porta e a face do painel normalmente servem como referências funcionais. Se a guia de borda estiver desgastada, mal esquadrejada, contaminada por cavacos ou não for suficientemente rígida, cada porta poderá entrar na máquina em uma posição ligeiramente diferente. O cabeçote de furação pode ser mecanicamente preciso, enquanto o padrão de furos ainda é inconsistente em relação à porta acabada.
Os compradores devem examinar como a máquina referencia painéis de diferentes larguras, comprimentos e condições de borda. Uma guia positiva com um conjunto robusto de batentes geralmente é mais fácil de controlar do que um sistema que depende do operador para alinhar visualmente marcas. Para portas longas, um suporte lateral inadequado pode permitir que a peça ceda ou gire levemente contra a referência. Para portas estreitas, a área de fixação disponível e o contato com a guia tornam-se mais críticos.
O esquadrejamento do painel também merece atenção. Uma máquina de furação não pode tornar geometricamente correta uma porta empenada ou fora de esquadro. No entanto, ela pode tolerar uma variação moderada ou amplificá-la. Quando a produção envolve MDF, aglomerado, compensado, madeira maciça ou painéis folheados em lotes mistos, o sistema de fixação da peça deve ser avaliado conforme a condição real do material, e não somente com placas planas de demonstração.
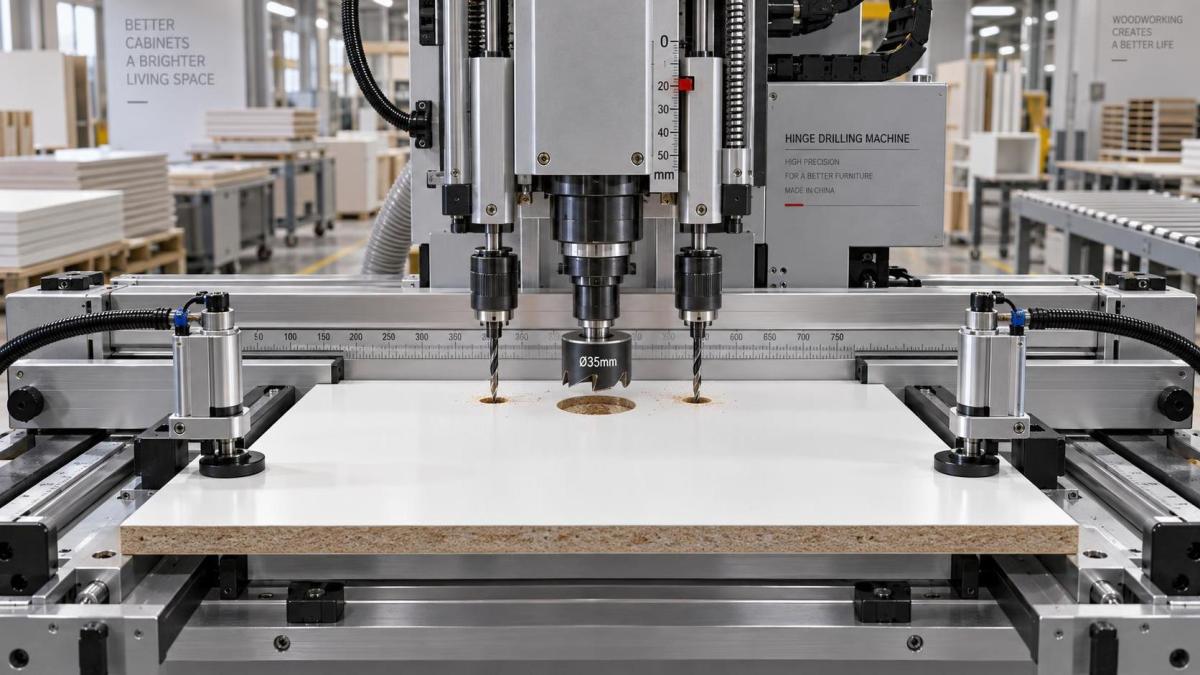
O teste prático consiste em furar uma sequência de painéis, removê-los e recarregá-los conforme exigido na produção e, em seguida, medir o recuo do centro do caneco e o espaçamento entre dobradiças a partir da borda de referência real. Medir apenas o diâmetro do furo ou verificar um único primeiro painel oferece pouca compreensão sobre o controle de referência.
O controle de profundidade protege tanto o assentamento da dobradiça quanto a aparência do painel
A precisão de profundidade costuma ser tratada como um simples ajuste mecânico, mas possui implicações diretas para a qualidade do produto e o desperdício. Um furo de caneco de 35 mm pouco profundo pode impedir que o caneco da dobradiça assente nivelado, criando uma porta que parece corretamente furada até a instalação da ferragem. Um furo excessivamente profundo reduz a espessura de material restante e aumenta o risco de perfuração, marcação ou enfraquecimento da superfície — particularmente em portas mais finas, materiais de núcleo de baixa densidade ou painéis com faces decorativas.
Um controle de profundidade estável exige mais do que uma escala legível. O batente de profundidade deve resistir ao movimento sob cargas repetidas de furação, e o mecanismo de avanço deve parar de forma consistente, em vez de depender de uma pressão variável do operador. O avanço pneumático pode proporcionar movimento repetível quando a pressão e os batentes mecânicos são estáveis, mas os compradores devem perguntar como a máquina se comporta quando o suprimento de ar varia dentro da faixa operacional. Equipamentos de avanço manual podem ser adequados para trabalhos de menor volume ou mais variados, embora dependam mais da técnica do operador.
A interface entre o fuso e a broca também afeta a profundidade final. Batimento da ferramenta, mandris frouxos, pinças desgastadas ou brocas instaladas incorretamente podem alterar o percurso efetivo de corte e deixar um fundo de furo irregular. Para furos cegos de caneco, o requisito não é apenas evitar perfurar a porta; é criar uma cavidade limpa e previsível que permita o correto assentamento da dobradiça.
As configurações de profundidade devem ser fáceis de verificar após uma troca de ferramenta. O comprador deve procurar pontos de ajuste acessíveis, sistemas de travamento claros e um método para verificar a configuração sem depender de repetidos cortes de teste. Uma máquina que exige desmontagem frequente ou medição manual ambígua para redefinir a profundidade adiciona tempo oculto de troca de configuração e aumenta a probabilidade de defeitos dependentes da preparação.
A qualidade do fuso afeta a geometria do furo, não apenas a velocidade de corte
A broca de caneco deve cortar um furo limpo, de tamanho correto e com lascamento limitado na superfície. Isso depende do projeto e do material da broca, mas a condição da máquina é igualmente importante. Batimento excessivo do fuso pode aumentar ou deformar o furo, elevar o rompimento nas bordas e acelerar o desgaste do cortador. Em materiais de painel com faces de melamina ou folheado, condições inadequadas de corte podem criar defeitos visíveis que não podem ser corrigidos pelo ajuste da dobradiça.
A rigidez do fuso é importante porque uma cabeça de furação está sujeita a força axial durante o mergulho. A deflexão pode afetar a perpendicularidade do furo e o acabamento superficial, especialmente se a estrutura da máquina, o carro do fuso ou o conjunto de guias tiver rigidez insuficiente. Um pequeno erro angular pode não ser evidente ao observar uma porta solta, mas pode afetar o assentamento do caneco e a direção de operação da dobradiça após a instalação.
Peça aos fornecedores que esclareçam a configuração do fuso: número de cabeçotes, tipo de haste de broca previsto, método de retenção, velocidade de rotação e procedimento de substituição de rolamentos ou conjuntos de fuso. Uma máquina com múltiplos cabeçotes de furação também exige a confiança de que cada cabeçote permaneça alinhado à mesma referência. Em um padrão de caneco e furos-guia, não basta que cada fuso esteja funcional; a relação entre todos os pontos de furação deve permanecer estável.
O ferramental deve ser tratado como parte do conjunto de precisão, e não como um consumível incidental. Uma broca para dobradiça do tipo Forstner de alta qualidade ou um cortador de furação projetado para esse fim ainda pode ter baixo desempenho se estiver sem fio, danificado ou incompatível com o material da placa. As especificações de aquisição devem identificar os materiais pretendidos, a geometria esperada do caneco da dobradiça, os tamanhos de haste compatíveis e se a máquina cotada inclui ferramental de nível de produção ou apenas um conjunto inicial básico.
A fixação é um recurso de precisão e um controle de segurança
Quando um painel se eleva, desloca ou vibra durante a furação, o defeito resultante pode aparecer como um furo mal posicionado, arrancamento de material, profundidade inconsistente ou furo inclinado. Por isso, o projeto da fixação merece o mesmo escrutínio que o mecanismo de posicionamento. A presilha deve aplicar força suficiente sem danificar superfícies acabadas e deve entrar em contato com a peça em um local que impeça a rotação em torno da guia ou do batente.
Para placas revestidas, as almofadas das presilhas não devem marcar superfícies decorativas sensíveis. Para madeira maciça ou painéis com espessura variável, o curso e a faixa de ajuste da fixação devem acomodar variações razoáveis sem gerar uma retenção precária. Os sistemas pneumáticos devem incluir regulagem prática de pressão; pressão excessiva pode danificar os painéis, enquanto pressão insuficiente compromete a repetibilidade.
Os intertravamentos também são importantes. Um ciclo de furação não deve começar antes que o painel esteja firmemente fixado, e o operador não deve ficar exposto a brocas em movimento durante a operação normal. Os requisitos exatos de segurança dependem do mercado de destino e da configuração da máquina, mas uma análise de compra deve estabelecer quais documentos de conformidade, proteções, componentes elétricos, manuais e dispositivos de parada de emergência serão fornecidos para o mercado pretendido. Em compras internacionais, isso deve ser resolvido antes do embarque, e não tratado como um detalhe de instalação.
A precisão na troca de configuração pode custar mais do que diferenças no tempo de ciclo
A produção em lotes raramente significa um único padrão de dobradiça para todas as portas. Alturas de porta, quantidades de dobradiças, marcas de dobradiça, recuos de caneco, padrões de montagem e espessuras de painel podem mudar entre pedidos. Quanto mais frequentemente essas variações ocorrem, mais importante se torna uma troca de configuração rápida e resistente a erros.
Máquinas manuais podem ser eficazes quando a variação de produtos é elevada e os volumes são moderados, desde que suas escalas, batentes e sistemas de travamento sejam claros e robustos. Seu risco está em erros de transcrição, posições incorretas dos batentes e falha em travar um ajuste antes da furação. Visores digitais ou posicionamento programável podem reduzir alguns erros de preparação, mas introduzem outra exigência: o gerenciamento de receitas. Os programas devem ser identificáveis, protegidos contra edição acidental e vinculados à especificação correta da dobradiça e à orientação da porta.
Para máquinas com cabeçotes de furação ajustáveis, avalie se as configurações são referenciadas a partir de um ponto zero comum e se o operador pode verificar as posições dos cabeçotes sem medir cada uma de forma independente. Para equipamentos CNC ou controlados eletronicamente, determine como a calibração da referência é realizada, o que acontece após uma interrupção de energia e se o controlador fornece alarmes para falhas de posicionamento ou pneumáticas. O objetivo não é a automação por si só. É assegurar que o padrão de furação correto possa ser reproduzido após uma troca de configuração rotineira, sem tentativa e erro prolongados.
A precisão deve ser especificada em torno do sistema de dobradiça real
“Furação para dobradiças” não é um único padrão universal. As dobradiças ocultas diferem em diâmetro do caneco, profundidade do caneco, disposição dos furos para parafusos, dimensões dos furos para cavilhas, requisitos de recuo e capacidade de ajuste. Uma máquina selecionada apenas porque fura um caneco de 35 mm ainda pode ser inadequada para o programa de ferragens utilizado pela fábrica.
A especificação de compra deve incluir desenhos representativos das dobradiças ou amostras físicas e definir:
- diâmetro do caneco e profundidade de furo necessária;
- distância entre o centro do caneco e a borda acabada da porta;
- diâmetro, espaçamento e profundidade dos furos-guia ou furos para cavilhas;
- faixa de espessura da porta e materiais dos painéis;
- dimensões mínimas e máximas da porta;
- quantidades de dobradiças necessárias conforme a altura da porta;
- lascamento de borda e variação dimensional aceitáveis;
- requisitos de orientação para portas esquerdas, direitas ou espelhadas.
Essas informações mudam a avaliação. Uma oficina que fura portas padrão em um padrão estável pode priorizar centros fixos rígidos e operação simples. Um fabricante que lida com mudanças frequentes de projeto pode aceitar um custo de equipamento mais alto para posicionamento programável, desde que o fluxo de trabalho dos programas da máquina seja confiável e tenha suporte. Nenhuma das abordagens é inerentemente mais precisa; precisão é a capacidade de fornecer o padrão exigido de forma consistente nas condições de produção pretendidas.
A aceitação na fábrica deve testar a repetibilidade, e não a aparência
Antes da liberação, o fornecedor e o comprador devem concordar com um método de aceitação que utilize o material de placa, o padrão de dobradiça e o ferramental de produção relevantes. O teste deve incluir mais de um painel e mais de uma sequência. Ele deve confirmar o recuo do caneco, o espaçamento entre furos, a profundidade do furo, a qualidade do furo e o encaixe prático da dobradiça selecionada.
Quando transporte, instalação e montagem local estão envolvidos, o processo de entrega também deve incluir instruções de recalibração. As máquinas podem ser afetadas pelo manuseio, irregularidade do piso ou erros de instalação. A documentação deve identificar pontos de ajuste, necessidades de lubrificação, especificações de ferramental, requisitos pneumáticos, requisitos elétricos e intervalos de inspeção recomendados. A disponibilidade de peças de reposição para brocas, componentes pneumáticos, interruptores, correias, rolamentos e hardware de controle tem impacto direto sobre a possibilidade de manter a precisão declarada durante a vida útil da máquina.
O erro central de aquisição é avaliar uma máquina de furação para dobradiças de armários como uma compra baseada na velocidade de furação. Na produção de armários em lotes, seu valor econômico depende de uma montagem previsível: portas que recebem as ferragens de forma limpa, se alinham dentro da faixa disponível de ajuste da dobradiça e passam pela linha sem retrabalho manual. Portanto, os recursos pelos quais vale a pena pagar são aqueles que preservam a relação entre a referência do painel, o padrão de furação, a profundidade dos furos e as ferragens da dobradiça — e não simplesmente os recursos que fazem o ciclo de furação parecer mais rápido em uma ficha técnica.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.