


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Uma máquina de revestimento de perfis consegue trabalhar com o menor raio do seu perfil?
Uma máquina de revestimento de painéis consegue lidar com o menor raio do seu perfil?
O menor raio do seu perfil pode revelar os limites de uma máquina de revestimento de painéis muito antes do início de uma produção completa. A questão não é simplesmente se a máquina consegue revestir um painel, mas se consegue manter uma adesão confiável e um acabamento uniforme em contornos exigentes, sem formação de pontes no filme, levantamento ou fissuras. A geometria do substrato, o material de revestimento, o comportamento do adesivo e a configuração dos rolos de pressão afetam o resultado — e devem orientar os ensaios com amostras que você solicitar antes de escolher o equipamento.
A resposta curta é: talvez, mas um raio mínimo informado não é evidência suficiente. Esse valor só é significativo quando associado a um perfil específico, ao material de revestimento, ao sistema adesivo e à velocidade de produção. Uma demonstração bem-sucedida com um filme flexível em uma curva externa ampla não comprova a capacidade de trabalhar em uma ranhura interna estreita.
Defina a geometria mais difícil antes de comparar máquinas
Comece por uma seção transversal cotada, não por uma fotografia. Marque todos os raios convexos e côncavos, aberturas de ranhuras, retornos e transições. Inclua as tolerâncias de fabricação: o desenho nominal pode mostrar uma curva viável, enquanto a usinagem real pode deixar uma transição mais acentuada, que se torna o ponto de falha.
Um canto externo e um rebaixo interno apresentam problemas diferentes. Em torno de um canto convexo, o revestimento deve se curvar sem fissurar, esbranquiçar ou se soltar devido à tensão residual. Dentro de uma ranhura côncava, o material precisa alcançar o fundo, e o ferramental deve pressioná-lo contra a superfície, em vez de esticá-lo sobre a abertura. Esse vão sem apoio é uma ponte no filme; pode parecer aceitável à distância, embora deixe uma área sem aderência por baixo.
A profundidade da ranhura e o acesso também podem ser tão importantes quanto o raio. Dois perfis com o mesmo raio interno podem exigir configurações diferentes de rolos, pois um deles pode ter uma entrada estreita ou um ressalto que obstrua o acesso. Peça ao fornecedor que indique como será aplicada pressão em cada superfície crítica.
Confirme também a categoria da máquina. Uma máquina de revestimento de perfis por avanço contínuo geralmente trabalha com uma seção transversal constante ao longo da direção de alimentação. Um painel com contornos variáveis na face ou rebaixos tridimensionais pode exigir outro processo de conformação. O termo “revestimento de painéis” é usado de forma ampla; por isso, confirme se o processo é adequado antes de discutir a capacidade para raios pequenos.
O raio mínimo depende da combinação de material e processo
Uma máquina não tem um raio mínimo de revestimento universal. O limite prático varia conforme a espessura, a rigidez, o suporte, o acabamento superficial, a resposta à temperatura e a deformação admissível do revestimento. Filme de PVC, revestimentos à base de PET, papel decorativo e lâmina de madeira natural não devem ser tratados como materiais intercambiáveis.
Em uma curvatura simples, um revestimento mais espesso geralmente sofre maior deformação no mesmo raio. No entanto, a espessura, por si só, não permite prever o sucesso. A construção multicamada, a direção das fibras da lâmina e o comportamento dos revestimentos decorativos podem determinar se a superfície manterá uma aparência aceitável. Um filme pode se conformar sem rasgar e, ainda assim, apresentar alteração de brilho, perda de relevo ou esbranquiçamento por tensão.
Peça ao fornecedor do revestimento orientações de conformação para a especificação exata, incluindo restrições direcionais e limites de temperatura. O aquecimento pode melhorar a conformabilidade de alguns materiais, mas o excesso de calor pode danificar o acabamento ou causar instabilidade dimensional. Não aprove um processo com base em um filme substituto que apenas pareça semelhante.
Isso é especialmente importante quando uma máquina precisa processar várias coleções decorativas. O revestimento mais flexível pode passar facilmente, enquanto um acabamento mais espesso ou quebradiço define o verdadeiro limite operacional. Portanto, os ensaios devem incluir tanto a geometria mais difícil quanto o revestimento aprovado menos tolerante — e não apenas o material de demonstração mais fácil do fornecedor.
Observe onde a pressão é aplicada, não apenas sua intensidade
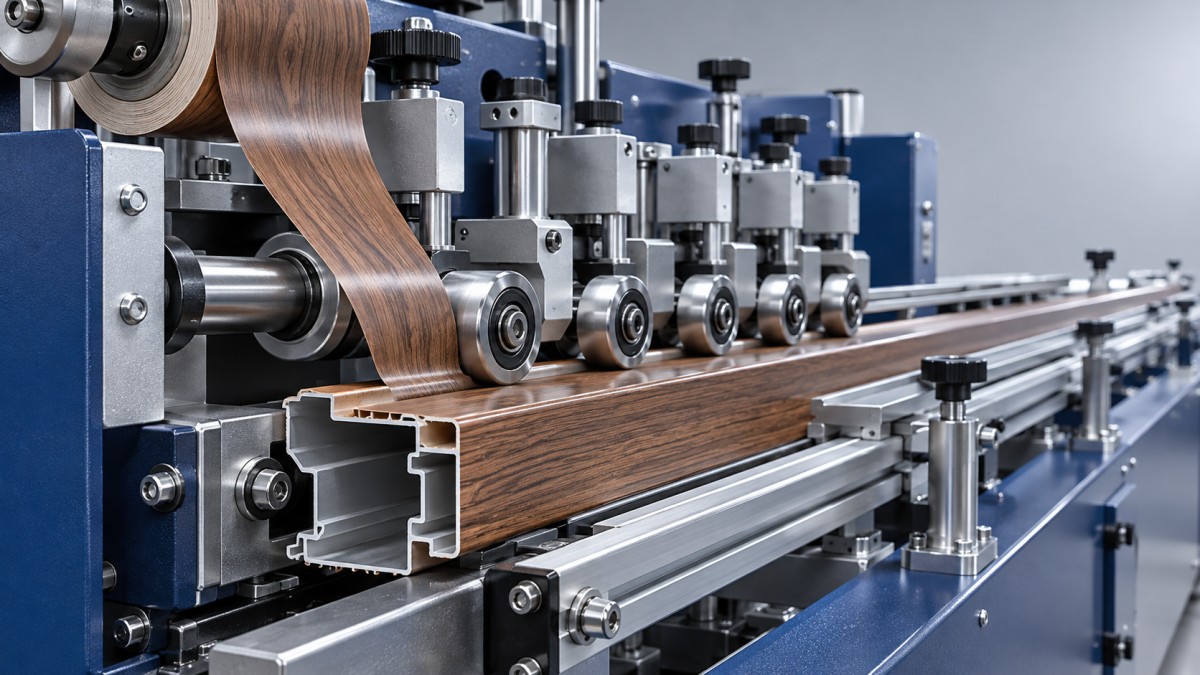
Contornos acentuados geralmente exigem conformação progressiva. O revestimento é guiado em direção ao perfil por uma sequência de contatos, em vez de ser forçado à forma final em um único ponto. O diâmetro, o formato, a dureza, o ângulo e a folga de montagem dos rolos influenciam a viabilidade dessa sequência.
Rolos pequenos podem alcançar áreas confinadas, mas o diâmetro, por si só, pouco comprova. O suporte de montagem também precisa ter espaço em relação aos ressaltos adjacentes, e a direção do contato deve pressionar o revestimento contra a superfície desejada. Um rolo que pressione a entrada de uma ranhura pode manter a ponte no filme em vez de eliminá-la.
Solicite um esquema do ferramental para sua seção transversal. Ele deve mostrar como o revestimento entra no rebaixo, onde é consolidado e como os rolos subsequentes evitam puxá-lo para fora. Para perfis exigentes, pode ser necessário um ferramental moldado ou estações adicionais; confirme a disponibilidade em vez de presumir que estarão incluídos.
Aplicar mais pressão não é uma solução automática. Carga excessiva pode marcar a superfície decorativa, deformar um substrato vulnerável ou alterar a distribuição do adesivo. A questão relevante é se a máquina consegue aplicar pressão controlada e repetível no local correto, mantendo a peça apoiada de forma consistente.
A velocidade altera o tempo disponível para a adesão
O adesivo precisa manter a capacidade de molhar as superfícies quando o revestimento chega a cada estação de conformação. A velocidade de avanço, as condições de aplicação do adesivo, a temperatura do substrato e a distância entre a aplicação e a consolidação afetam esse intervalo. Uma linha mais lenta nem sempre é mais segura: ela altera tanto o tempo de resfriamento quanto a exposição ao calor.
Independentemente de o processo proposto usar EVA, PUR reativo ou outro adesivo adequado, obtenha as orientações de processamento do fornecedor do adesivo e verifique a compatibilidade com o substrato e o revestimento. A temperatura de aplicação, a gramatura, o tempo em aberto e os requisitos de manuseio devem ser registrados durante os ensaios. Quando houver necessidade de cura, diferencie a resistência para manuseio imediato do desempenho final da adesão.
Não espere que a estação de revestimento compense uma preparação inadequada
Poeira, fibras arrancadas, marcas de usinagem e dimensões inconsistentes do perfil podem fazer uma máquina capaz parecer pouco confiável. Curvas acentuadas são particularmente sensíveis, pois um pequeno defeito localizado pode interromper o contato justamente onde o revestimento já está sob tensão. Inspecione os blanks reais quanto à consistência dimensional e às condições da superfície antes de ajustar o adesivo ou a pressão dos rolos.
O corte nas etapas anteriores também merece atenção, embora não determine o raio final de revestimento. Para a preparação de blanks de madeira maciça, a serra circular de uma lâmina para corte longitudinal MJ163 da Qingdao Zhongding foi projetada para corte longitudinal e tem velocidade de avanço especificada de 12–30 m/min. Sua função é preparar o material; o perfilamento e a preparação da superfície posteriores ainda determinam o contorno apresentado à máquina de revestimento. As velocidades de corte e de revestimento devem ser equilibradas no planejamento da produção, e não presumidas como iguais.
Verifique a umidade e a temperatura do substrato conforme as recomendações dos fornecedores de materiais e adesivos. Para bordas porosas ou friáveis, pergunte se é necessário um tratamento superficial e valide-o com material de produção. Uma amostra selecionada manualmente e excepcionalmente lisa pode ocultar variações que voltarão a aparecer no chão de fábrica.
Torne o ensaio com amostras um requisito de compra
Um ensaio útil reproduz a condição de produção mais difícil e registra informações suficientes para repeti-la. Envie perfis representativos, o revestimento previsto e os dados relevantes do substrato. Identifique quais dimensões são fixas e se algum raio pode ser ampliado sem afetar o produto acabado.
- Teste a combinação limitante: use o menor raio exigido com o revestimento previsto menos tolerante, incluindo variações dimensionais realistas.
- Opere na taxa de produção exigida: registre a velocidade de avanço real, não apenas a velocidade máxima nominal da máquina.
- Inclua as transições normais de operação: observe a partida, uma parada e reinicialização e uma troca de ferramental, quando pertinente.
- Registre a configuração: documente as posições dos rolos, as referências do ferramental, as condições do adesivo, os ajustes de aquecimento e a identificação dos materiais.
- Defina o momento da inspeção: examine as peças imediatamente e novamente após o período de condicionamento ou cura especificado pelo fornecedor do adesivo.
Defina os critérios de aceitação antes da demonstração. As verificações visuais devem considerar pontes no filme, levantamento das bordas, fissuras, esbranquiçamento, marcas dos rolos, rugas e deformação do acabamento decorativo. Use condições de iluminação e visualização acordadas para que “acabamento aceitável” não permaneça uma promessa subjetiva.
A aparência, por si só, não comprova a adesão. Quando apropriado, use amostras sacrificiais para cortes transversais ou ensaios destrutivos acordados, prestando atenção especial aos cantos internos. Se o produto final for exposto ao calor ou à umidade, selecione condições de condicionamento e ensaios de adesão que reflitam a aplicação e os requisitos pertinentes do cliente. Não invente um limite universal de aprovação para produtos diferentes.
Prefira uma capacidade repetível a uma única amostra bem-sucedida
Classifique o resultado do ensaio com honestidade. Um perfil que é processado de forma consistente na velocidade exigida e com ajustes documentados é diferente de um que só passa após ajustes delicados; ambos diferem de uma geometria que exige reformulação. Se o sucesso depender de um raio maior, de um revestimento especial ou de uma velocidade reduzida, inclua essa limitação na decisão de compra.
Em seguida, verifique o que está incluído na entrega: rolos específicos para o perfil, documentação de configuração, treinamento de operadores, elementos de pressão sobressalentes e suporte para futuras mudanças de material. Uma amostra aprovada tem valor limitado se os operadores não conseguirem reproduzir o resultado ou se for difícil obter ferramental de reposição.
A Qingdao Zhongding Machinery Co., Ltd. reúne mais de 20 anos de experiência na fabricação e exportação de máquinas para trabalhar madeira, além de oferecer suporte técnico, fornecimento de peças de reposição e serviço pós-venda. Em um projeto em que o raio é crítico, esses recursos são mais úteis quando fazem parte de um processo documentado: validação de amostras, ferramental acordado, verificações de comissionamento e um procedimento claro para resolver variações de produção.
Antes de aprovar uma máquina de revestimento de painéis, solicite evidências para o seu perfil limitante exato — não uma garantia genérica sobre curvas acentuadas. O resultado decisivo é uma adesão repetível e um acabamento aceitável na velocidade exigida, com condições operacionais que sua equipe de produção consiga manter.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.