


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Qual largura de trabalho você precisa em uma lixadeira de painéis?
Escolha uma lixadeira de painéis com uma largura útil de trabalho que comporte a peça mais larga que você precisa lixar na orientação de avanço prevista, além da folga operacional especificada para a máquina. Baseie essa escolha nas dimensões dos painéis na etapa de lixamento, que podem ser maiores do que as dimensões finais. Em seguida, avalie se trabalhos ocasionais com peças maiores justificam uma máquina mais larga ou podem seguir uma rota de produção separada.
Uma máquina estreita demais pode obrigar você a alterar o processo. Uma largura maior também acarreta custos relacionados ao tamanho da máquina, à seleção de abrasivos, aos requisitos de exaustão e à instalação. A escolha certa começa pelas peças que você realmente produz e pela sequência de produção, não pela maior largura disponível em um catálogo.
Meça a dimensão transversal à esteira
A largura de trabalho é a capacidade útil de lixamento transversal à direção de avanço. Normalmente, o comprimento do painel acompanha a esteira, enquanto a largura do painel atravessa a máquina. Confundir essas dimensões pode levar à especificação de uma máquina muito maior do que o trabalho exige.
Por exemplo, considere um painel hipotético de 2,400 × 1,200 mm. Ao avançá-lo com a dimensão de 2,400 mm no sentido do comprimento da esteira, a largura apresentada aos cabeçotes de lixamento é de 1,200 mm. Ao girá-lo de lado, essa largura passa a ser de 2,400 mm. A primeira orientação exige menos largura de trabalho, mas também requer suporte adequado e espaço de manuseio para o maior comprimento de avanço.
Girar o painel nem sempre é uma opção sem custos. Em madeira maciça e superfícies folheadas, a direção do lixamento pode afetar a visibilidade dos riscos e o aspecto final. A aderência à esteira, a estabilidade do painel e a disposição dos cabeçotes de lixamento também influenciam a orientação que funciona de forma confiável. Defina a direção de avanço prevista antes de comparar as larguras das máquinas.
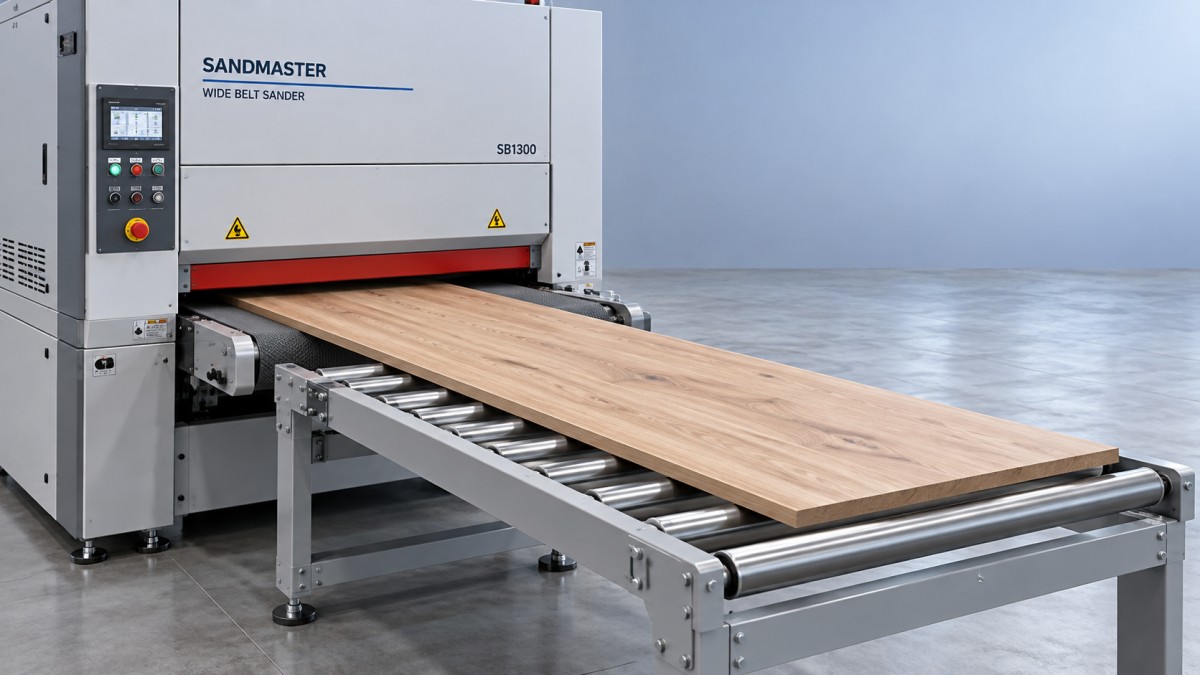
Use as dimensões reais de entrada, incluindo qualquer margem para refilo. Se os painéis forem lixados antes do dimensionamento final, o desenho da peça acabada subestimará a largura que a máquina precisa acomodar. Inclua também os suportes ou dispositivos de fixação necessários ao processo, pois eles ocupam espaço dentro do envelope de trabalho.
Determine a largura necessária com base no mix de produção
Um bom ponto de partida é uma lista de peças agrupadas por largura na etapa de lixamento, material, espessura e volume mensal. Isso mostra se o painel mais largo é uma necessidade regular de produção ou uma exceção ocasional.
Divida o trabalho em três grupos práticos:
- Produção regular: peças processadas com frequência, que devem passar pela máquina sem disposições especiais.
- Trabalhos mais largos confirmados: painéis necessários para pedidos confirmados ou para uma linha de produtos aprovada.
- Exceções ocasionais: dimensões incomuns que poderiam ser terceirizadas ou processadas por outra rota adequada.
Normalmente, o painel mais largo da produção regular ou dos trabalhos confirmados define a capacidade mínima. Antes de deixar que um trabalho superdimensionado e raro determine todo o investimento, compare os custos. Por outro lado, uma peça mais larga e de baixo volume mensal ainda pode ser essencial se o prazo de entrega depender de manter o processo na própria empresa.
A capacidade futura deve corresponder a um plano de produtos definido. Uma decisão confirmada de passar a produzir tampos de mesa mais largos ou painéis de móveis montados é um bom motivo para reservar largura. Uma expectativa geral de que “trabalhos maiores podem surgir no futuro” oferece muito menos orientação e pode levar a pagar por uma capacidade que ficará sem uso.
Verifique em que ponto do processo de produção ocorre o lixamento
Lixar antes ou depois do corte pode alterar substancialmente a largura necessária. O processamento de chapas inteiras mantém o lixamento nas etapas iniciais, mas exige capacidade suficiente para a chapa completa. Cortar primeiro pode permitir que uma lixadeira mais estreita processe os componentes resultantes.
Essa decisão deve seguir o processo de fabricação. Por exemplo, lixar peças individuais antes da colagem não elimina a necessidade de nivelar o painel montado posteriormente. Além disso, peças menores podem ser mais difíceis de transportar com segurança, especialmente quando se aproximam do comprimento ou da espessura mínimos permitidos pela máquina.
Em um fluxo de trabalho que prioriza o corte, uma serra de mesa deslizante como a ZD350 pode preparar componentes de MDF, compensado e madeira maciça antes do lixamento. Sua largura de corte especificada de 1,250 mm entre a lâmina e a guia descreve uma capacidade de corte com serra; ela não define a largura de trabalho necessária para uma lixadeira instalada na etapa seguinte. Essa necessidade depende das dimensões das peças cortadas e de eventuais conjuntos montados posteriormente.
Mapeie o percurso de um produto representativo pelas etapas de corte, montagem, lixamento e acabamento antes de definir a largura. Isso costuma revelar se é necessária capacidade para painéis inteiros ou se o lixamento dos componentes se ajusta melhor à rota de produção.
Preveja a folga sem inventar uma margem universal
A largura máxima utilizável da peça importa mais do que a largura da cinta abrasiva ou da esteira transportadora. Essas dimensões estão relacionadas, mas não são intercambiáveis. O rastreamento da cinta, as proteções, os elementos de pressão e o sistema de avanço da máquina podem afetar o envelope permitido para a peça.
Não presuma que um painel com a largura anunciada terá folga operacional adequada. Pergunte qual é a largura máxima permitida da peça e quais são as condições de carregamento correspondentes. O painel precisa entrar alinhado e permanecer sob controle durante toda a passagem; uma abertura que o acomoda quando está parado não comprova que possa ser alimentado de forma confiável na produção.
Não existe uma única margem de folga adequada para todas as máquinas. A margem apropriada depende do projeto da máquina, das variações dimensionais dos painéis e da forma de carregamento. Use os limites operacionais do fabricante e avalie peças representativas próximas da largura máxima proposta.
Mantenha separadas duas decisões: a folga necessária para processar os painéis atuais com confiabilidade e a capacidade adicional reservada para produtos maiores. A primeira é um requisito operacional. A segunda é uma decisão de investimento. Combiná-las em uma margem arbitrária dificulta a comparação de cotações.
Não considere duas passagens sobrepostas equivalentes ao lixamento em toda a largura
Uma máquina estreita pode parecer econômica se for possível lixar um painel mais largo em passagens sobrepostas. Essa possibilidade depende da construção da máquina e do acabamento exigido. Uma máquina fechada pode impedir fisicamente a passagem de um painel superdimensionado.
Alguns modelos com laterais abertas podem acomodar peças mais largas por meio de passagens repetidas, mas a sobreposição precisa ser avaliada com cuidado. Ela pode causar diferenças na remoção de material, no padrão de riscos ou no nivelamento da superfície. Essas diferenças podem ficar mais visíveis após o revestimento, principalmente quando é importante manter uma aparência uniforme em toda a face.
Para calibragem precisa da espessura ou preparação de superfícies com requisitos exigentes de acabamento, uma máquina que processe toda a largura do painel em uma única passagem costuma ser o melhor ponto de partida. As passagens repetidas também exigem mais manuseio e ocupam tempo de máquina que poderia ser usado na peça seguinte.
Se passagens sobrepostas estiverem sendo consideradas para trabalhos ocasionais, avalie o resultado completo: espessura final em toda a largura do painel, aparência após o acabamento, tempo de manuseio e repetibilidade. O sucesso em uma etapa de lixamento bruto, por si só, não comprova a adequação ao produto acabado.
A largura só melhora a produtividade quando o restante da máquina dá suporte
Uma lixadeira de painéis mais larga não produz automaticamente mais peças acabadas por turno. A produtividade também depende da velocidade de avanço, da remoção por passagem, da sequência de abrasivos, da configuração dos cabeçotes, do tempo de carregamento e das condições do material de entrada.
O lixamento em toda a largura pode exigir mais dos cabeçotes do que o processamento de um componente estreito com o mesmo ajuste de remoção. Compare a capacidade dos motores, a configuração dos cabeçotes, a capacidade de avanço e os requisitos de exaustão com o material e a remoção de material de que você realmente precisa. A especificação de largura indica o tamanho da peça que cabe na máquina; não descreve toda a exigência de lixamento.
Alimentar vários componentes estreitos lado a lado pode melhorar o aproveitamento da largura disponível, mas somente dentro das regras de operação da máquina. Peças com espessuras de entrada diferentes podem receber pressão ou remoção de material desiguais. Peças curtas também podem exigir condições de transporte diferentes das de painéis longos.
Avalie a produção útil em peças aprovadas por turno, incluindo passagens repetidas, trocas de abrasivo e manuseio. Em um fluxo de trabalho com componentes pequenos, a alimentação confiável e as trocas rápidas podem contribuir mais do que uma largura que não será usada. Na produção regular de painéis largos, uma largura suficiente pode eliminar um gargalo persistente do processo.
Compare o custo de instalação e o espaço útil no piso
Avalie as opções de largura como sistemas instalados. Além do preço da máquina, compare a demanda elétrica especificada, os requisitos de ar comprimido, quando aplicáveis, a capacidade de exaustão, os tamanhos dos abrasivos, o acesso para entrega e o espaço para manutenção.
A disponibilidade de abrasivos merece atenção antes do pedido. As dimensões das cintas afetam as opções de fornecimento, a manutenção de estoque e o planejamento das substituições. Cintas mais largas podem custar mais individualmente, mas também podem processar uma área de superfície maior; compare o custo do abrasivo por painel aprovado ou lote de produção, em vez de considerar apenas o preço da cinta.
A área ocupada pela máquina é apenas parte do espaço necessário. Painéis longos precisam de espaço para entrar e sair em linha reta, com suporte adequado. Os operadores também precisam de acesso para trocar cintas, limpar, ajustar e fazer a manutenção. Uma máquina que cabe entre duas paredes ainda pode ser impraticável de operar.
Para instalações de exportação, inclua peças de reposição e suporte técnico na comparação. A Qingdao Zhongding Machinery Co., Ltd. fornece máquinas para trabalhar madeira, suporte técnico, peças de reposição e serviço pós-venda. Essas condições devem ser consideradas junto com as especificações de capacidade, pois o acesso a componentes de reposição e à assistência para resolução de problemas afeta a usabilidade de longo prazo de qualquer máquina escolhida.
Inclua na solicitação de cotação um requisito mensurável
Em vez de solicitar apenas uma máquina com determinada largura nominal, descreva o trabalho que ela precisa realizar. Informe as dimensões dos maiores painéis na etapa de lixamento, a orientação de avanço prevista, os materiais, a faixa de espessuras, a remoção necessária, os requisitos de acabamento e o volume de produção. Especifique se os painéis serão processados individualmente, lado a lado ou sobre suportes.
Para a comparação final, solicite três itens:
- Um envelope de trabalho definido: largura útil máxima, dimensões mínimas permitidas das peças, limites de espessura e eventuais restrições de carregamento.
- Uma demonstração de lixamento representativa: usando o painel mais largo com requisitos exigentes e componentes estreitos relevantes, com a sequência de abrasivos e os ajustes de avanço registrados.
- Uma proposta de instalação: indicando o espaço para manuseio, os serviços necessários, as conexões de exaustão, o acesso para manutenção e os requisitos de consumíveis.
A demonstração deve avaliar a uniformidade da espessura em toda a largura, a qualidade da superfície, a estabilidade do avanço e o número de passagens necessárias. Quando a aparência do revestimento for importante, inspecione também uma amostra acabada, além da superfície recém-lixada.
Escolha a menor largura de trabalho que atenda com confiabilidade à produção regular, aos trabalhos maiores confirmados e à folga operacional necessária. Opte por uma máquina mais larga quando isso permitir atender a uma linha de produtos definida, eliminar um gargalo recorrente ou reduzir suficientemente o processamento externo para justificar o custo adicional. Inclua essa justificativa de produção na especificação de compra para que a capacidade selecionada tenha uma finalidade clara.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.