


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Cómo elegir equipos de producción de puertas para puertas de madera maciza frente a puertas lisas
Escolha os equipamentos para a produção de portas de madeira de acordo com a construção da porta e as operações que determinam sua qualidade final. Portas de madeira maciça exigem preparação precisa de montantes, travessas, painéis e juntas. Portas lisas dependem de faces planas, espessura uniforme do núcleo e da estrutura, aplicação controlada do adesivo e um ciclo de prensagem adequado. Ambos os processos requerem dimensionamento, lixamento e usinagem para ferragens, mas suas principais limitações de produção são diferentes.
Comece com uma especificação definida para a porta: construção dos materiais, dimensões acabadas, acabamento superficial, preparação para ferragens e produção necessária por turno. Uma máquina que oferece excelente precisão nos componentes ainda pode ser inadequada se sua área de trabalho não comportar a maior porta ou se seu ciclo interromper a montagem. Definir primeiro o fluxo do processo facilita a avaliação das especificações de cada equipamento.
A construção determina onde a precisão é importante
Nesta comparação, portas de madeira maciça referem-se principalmente a modelos de montantes e travessas com painéis, montados com componentes de madeira maciça. Portas lisas têm faces planas coladas sobre uma estrutura perimetral e um núcleo interno. Esse núcleo pode ser do tipo colmeia, composto por ripas de madeira ou feito de painel de madeira reconstituída. Essas alternativas impõem diferentes exigências de manuseio, aplicação de adesivo e prensagem.
Apenas a classificação da construção não é suficiente. Uma porta lisa com reforços de madeira e bordas de madeira maciça ainda requer usinagem dos componentes. Uma porta de madeira maciça com painel de madeira reconstituída folheado introduz requisitos de manuseio e colagem do painel. A seleção dos equipamentos deve seguir a lista real de materiais e os desenhos das juntas.
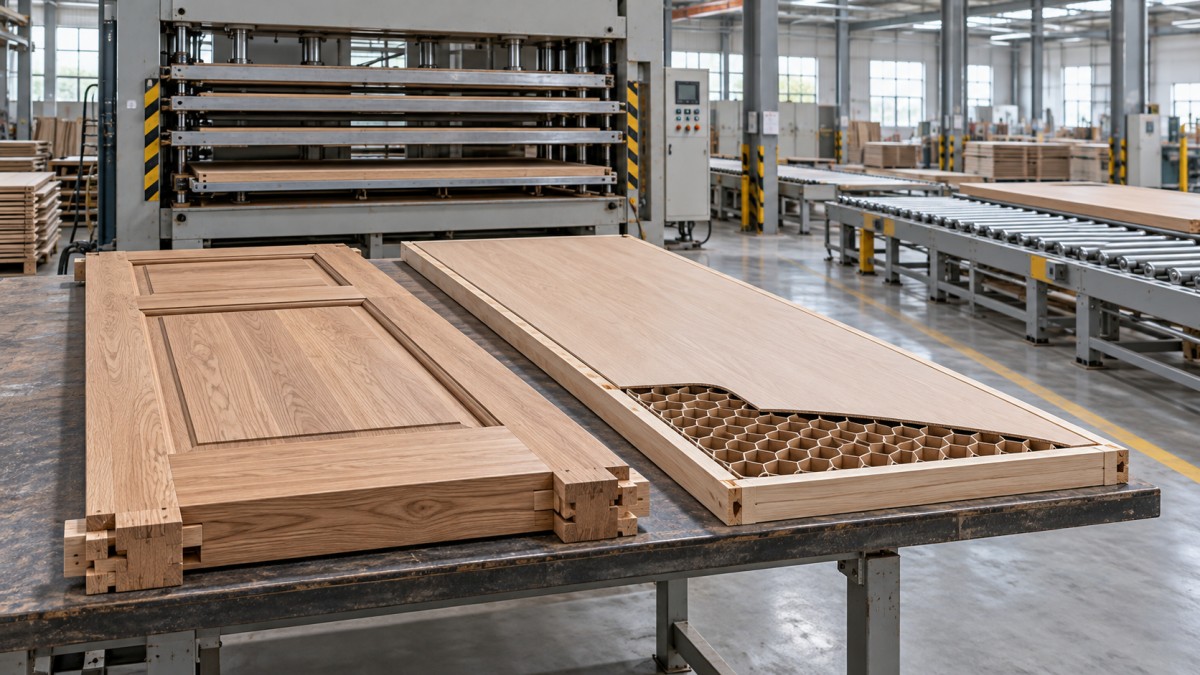
Estruture o processo de madeira maciça em torno de superfícies de referência estáveis
Juntas precisas começam com matéria-prima preparada. O corte longitudinal define a largura dos componentes, enquanto o aplainamento e o desengrosso criam as faces de referência usadas pelas máquinas subsequentes. Alimentar madeira empenada ou torcida diretamente na perfiladeira transfere a instabilidade do material para o componente acabado. A sobremedida de usinagem deve permitir o desempeno sem deixar travessas ou montantes abaixo das dimensões necessárias.
Uma serra de desdobro multilâminas é relevante quando larguras repetidas de ripas justificam cortes longitudinais simultâneos. A Serra de desdobro multilâminas, disponível nas versões ZDF-120-300 e ZDF-150-300, especifica largura máxima de processamento de 300 mm e faixas de altura de processamento de 50–120 mm e 60–150 mm, respectivamente. Sua função é cortar uma peça em várias ripas em uma única passagem. Essas dimensões descrevem uma etapa de preparação da madeira; não determinam se a máquina é adequada para painéis de porta de largura total.
Antes de selecionar essa etapa, confirme as dimensões permitidas da matéria-prima, a disposição das lâminas, a sobremedida de corte e o comportamento da alimentação usando madeira representativa. Cortes múltiplos geram múltiplas espessuras de corte, portanto o rendimento do material depende do layout das ripas, dos defeitos e das seções acabadas necessárias. Uma alta velocidade de alimentação tem pouco valor se o aplainamento subsequente não puder processar o volume resultante.
Após a preparação da matéria-prima, a escolha da máquina depende da geometria das juntas. A construção com espiga e furo requer posicionamento e ferramentas compatíveis nas peças correspondentes. Os projetos com perfis e contraperfis exigem fresas compatíveis e faces de referência controladas. Um centro de usinagem CNC oferece flexibilidade para projetos variados, enquanto máquinas dedicadas são adequadas para trabalhos repetitivos com famílias de componentes estáveis. Compare ciclos completos dos componentes, incluindo fixação e reposicionamento, e não apenas o tempo de corte.
O movimento dos painéis também afeta os equipamentos de montagem. Quando um painel de madeira maciça é projetado para flutuar em canais, a fixação deve fechar as juntas da estrutura sem travar inadvertidamente o painel em toda a sua largura. Uma prensa mais potente não corrige uma geometria de junta incompatível nem grandes variações de umidade.
Os equipamentos para portas lisas devem controlar todo o conjunto colado
A produção de portas lisas desloca o foco das juntas individuais para a uniformidade da espessura em uma superfície ampla. A estrutura, os reforços internos e o núcleo devem sustentar as faces no nível previsto. Uma seção alta da estrutura ou um bloco de fechadura saliente cria concentrações localizadas de pressão; um núcleo subdimensionado deixa áreas sem apoio. Aumentar a pressão não resolve nenhuma dessas condições de forma confiável.
As serras para painéis ou os equipamentos de nesting devem ser avaliados de acordo com o material das faces, as dimensões das chapas recebidas, a qualidade das bordas e os requisitos de manuseio. Faces finas precisam de apoio adequado durante o corte e a transferência. As faces decorativas também precisam ser protegidas contra contato por deslizamento, detritos presos e empilhamento com apoio inadequado.
Adapte a aplicação do adesivo à sequência de montagem
Um aplicador de cola por rolos é adequado para materiais planos e adesivos compatíveis, mas sua faixa de ajuste e os requisitos de limpeza são tão importantes quanto a largura nominal de aplicação. Confirme que o adesivo previsto pode ser aplicado uniformemente na quantidade necessária sem danificar faces finas. Quando o processo utiliza cordões ou outro padrão de aplicação, testes de colagem devem confirmar o contato e o apoio adequados.
A janela de produção útil começa quando o adesivo é aplicado. A preparação das faces, o posicionamento do núcleo, o alinhamento da estrutura e a transferência para a prensa devem ocorrer dentro das condições de montagem especificadas para o adesivo. Adicionar um aplicador mais rápido pode aumentar o desperdício se a montagem continuar lenta e as peças revestidas aguardarem por muito tempo.
Selecione a prensa de acordo com os requisitos de colagem e do núcleo
Os processos de prensagem a frio e a quente exigem sistemas adesivos e planejamento de ciclo diferentes. Uma prensa aquecida acrescenta considerações de controle de temperatura e transferência de calor através do conjunto. Uma prensa a frio evita pratos aquecidos, mas pode exigir um tempo de ocupação maior, dependendo do adesivo e das condições do processo. Nenhum dos processos deve ser selecionado com base em alegações sobre o tempo de ciclo sem uma especificação de colagem compatível.
A força de prensagem deve ser interpretada em conjunto com a área carregada. A mesma força total produz pressões médias diferentes em portas de dimensões ou padrões de carregamento distintos. Para uma pressão média especificada, a força necessária é igual à pressão multiplicada pela área carregada, usando unidades consistentes. A rigidez e o paralelismo dos pratos ainda determinam quão uniformemente essa força chega ao conjunto.
Núcleos leves introduzem outra limitação: a pressão suficiente para a colagem deve ser compatível com a resistência do núcleo à compressão. Confirme a faixa de pressão aprovada usando a combinação real de face, núcleo, estrutura e adesivo. Quando portas de diferentes espessuras compartilham um prato, a disposição do carregamento precisa ser validada explicitamente; alturas de empilhamento irregulares impedem um contato uniforme.
As máquinas de acabamento compartilhadas precisam ter capacidades diferentes
Ambos os tipos de construção exigem dimensionamento final e preparação para ferragens, mas as condições de usinagem são diferentes. Os perfis de madeira maciça podem apresentar variações na direção das fibras e arrancamento de fibras nos cantos. O refilo de portas lisas atravessa uma combinação de face, adesivo e material de borda. A seleção das ferramentas, o apoio e a direção de corte devem ser demonstrados na construção prevista.
O tratamento das bordas merece atenção específica. Bordas de madeira maciça em portas lisas precisam ser fixadas e, em seguida, refiladas ou perfiladas. Uma coladeira de bordas projetada para fitas finas não processa automaticamente bordas espessas de madeira maciça. Defina o material da borda, o método de união, a sobremedida de refilo e a geometria necessária dos cantos antes de especificar essa estação.
Para alojamentos de fechaduras, rebaixos de dobradiças e outros recursos para ferragens, compare o acesso de usinagem com a lista completa de ferragens. Uma máquina que fura as faces com precisão ainda pode exigir uma configuração separada para alojamentos profundos nas bordas. Referências de posicionamento consistentes são essenciais quando muda o sentido de abertura da porta ou quando as posições das ferragens são medidas a partir da borda acabada.
A capacidade de lixamento deve refletir a sobremedida de acabamento. Componentes de madeira maciça exigem controle para preservar os perfis e evitar marcas no sentido transversal às fibras. Portas folheadas ou com faces finas têm pouco material disponível para remoção. Uma lixadeira de cinta larga não pode compensar com segurança erros significativos de espessura da montagem se isso puder atravessar a camada superficial.
Calcule a produção a partir da operação limitante
A velocidade de avanço da máquina é apenas um dos fatores da capacidade de produção. A preparação de madeira maciça gera vários componentes por porta, frequentemente com diferentes processos de usinagem. A montagem de portas lisas consome área e tempo de prensa. Comparar esses processos com base em portas por minuto em uma única estação oculta o trabalho necessário nas demais etapas.
Para uma prensa, uma estimativa inicial útil é:
Portas teóricas por hora = portas por carga × 60 ÷ tempo total do ciclo em minutos.
Inclua nesse ciclo o carregamento, o fechamento, a prensagem, a abertura e o descarregamento. Quando houver várias aberturas disponíveis, conte apenas as posições que realmente possam ser carregadas e processadas conforme o método de operação proposto. Em seguida, considere as trocas, as interrupções e o manuseio nas etapas posteriores ao definir uma meta de turno alcançável.
Para a usinagem de componentes, converta a programação das portas em quantidades de travessas, montantes e painéis. Separe o tempo de corte do tempo de preparação, sobretudo quando larguras ou perfis diferentes exigirem troca de ferramentas. Em lotes curtos e variados, uma máquina flexível com ciclo de corte mais lento pode superar uma configuração dedicada se eliminar preparações e transferências repetidas.
O espaço para buffers também precisa ter uma finalidade. A madeira preparada deve permanecer organizada por seção e condição. Os conjuntos revestidos com adesivo têm um limite de tempo, enquanto as portas recém-prensadas precisam de manuseio adequado ao desenvolvimento da colagem. Pilhas improvisadas entre máquinas podem transformar um cálculo de capacidade equilibrado em danos à superfície, deformação ou atrasos na montagem.
Use testes de produção para esclarecer lacunas nas especificações
Os testes de aceitação devem representar o extremo mais exigente da faixa de produção prevista. Inclua o maior formato necessário, madeira com fibras difíceis, o material de face mais fino e a geometria de ferragens que exija maior acesso para usinagem. Os materiais de teste devem corresponder suficientemente à especificação de produção proposta para que os resultados sejam relevantes.
Registre resultados diretamente relacionados à qualidade da porta:
- Geometria dos componentes: uniformidade das seções, retidão, esquadro e encaixe das juntas após o manuseio normal.
- Nas portas prensadas, meça a distribuição da espessura e o nivelamento após o período de condicionamento definido. Inspecione a face quanto a marcas do núcleo ou depressões localizadas e avalie a colagem usando um método acordado e adequado à construção.
- Usinagem final: danos nas bordas, posicionamento das ferragens, profundidade dos alojamentos e repetibilidade das referências de posicionamento após uma troca de configuração.
- A produção observada deve incluir as atividades normais de carregamento, descarregamento, ajuste de ferramentas e limpeza.
Acorde as tolerâncias e os métodos de medição antes do teste. Uma porta medida imediatamente após a prensagem não é diretamente comparável a outra medida após o resfriamento e o condicionamento. Da mesma forma, medições feitas a partir de bordas de referência diferentes podem ocultar erros de posicionamento.
Os requisitos de instalação devem fazer parte da comparação final dos equipamentos, pois afetam a transferência do desempenho demonstrado para a produção. Confirme a demanda de extração na carga de corte prevista, os requisitos elétricos e de ar comprimido, o acesso para manutenção e o espaço para movimentação de materiais no comprimento total. Para as prensas, inclua o acesso aos pratos, a limpeza do adesivo e o espaço livre para carregamento.
Uma oficina que produza portas de madeira maciça e portas lisas pode compartilhar certas operações de dimensionamento, lixamento e usinagem para ferragens quando a capacidade e a fixação das peças forem adequadas a ambas as construções. Mantenha separados os requisitos dos processos de preparação da madeira e de montagem por colagem sempre que os materiais exigirem controles diferentes. A especificação final dos equipamentos deve vincular cada máquina a uma operação definida, uma faixa de materiais aceita, um requisito de qualidade mensurável e um ciclo demonstrado.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.