


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Escolha de Equipamentos para Emenda Dentada de Madeira Maciça para Peças em Bruto Estáveis de Grande Comprimento
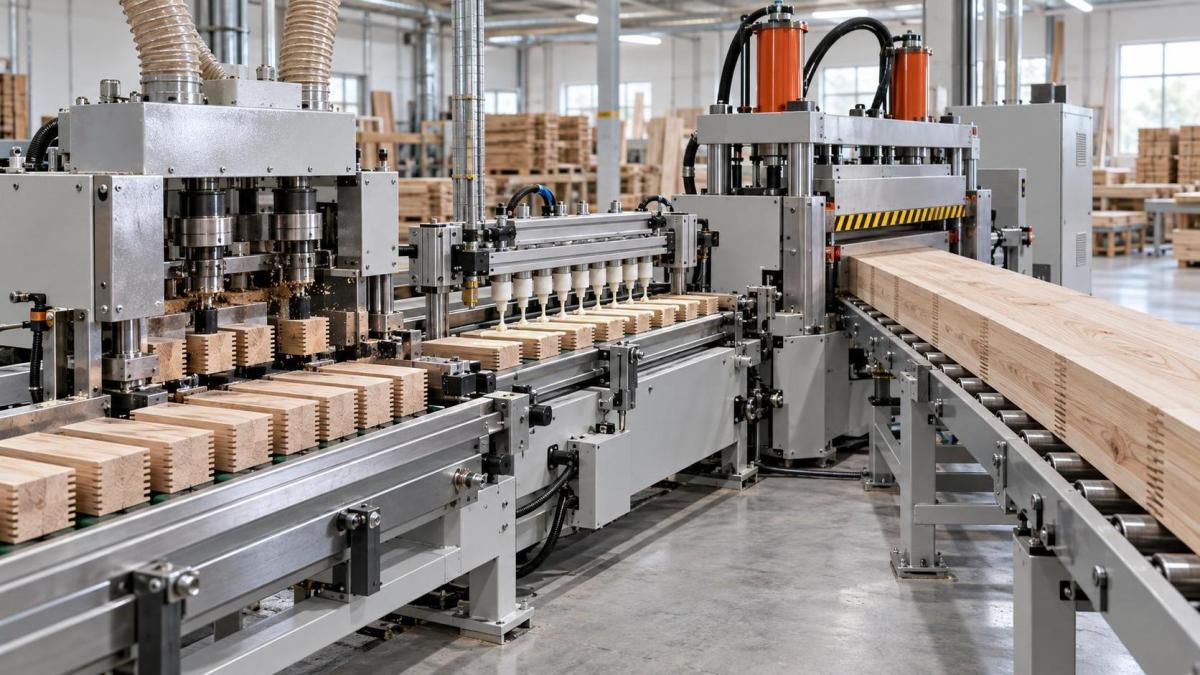
Uma peça longa de madeira maciça pode parecer aceitável imediatamente após a prensagem e ainda falhar posteriormente devido a linhas de cola abertas, espessura irregular, empenamento ou marcas visíveis das juntas após a usinagem. Este é o risco prático por trás da seleção de Equipamentos de União por Finger Joint para Madeira Maciça: a máquina não está apenas unindo peças curtas, mas determinando se a peça acabada permanecerá estável durante o aplainamento, lixamento, revestimento, transporte e uso.
Para a avaliação técnica, o princípio de seleção mais confiável é avaliar o equipamento como um processo controlado, e não como uma única máquina de corte e prensagem. Peças longas e estáveis dependem de perfis de finger joint precisos, referenciamento repetível do material, aplicação controlada de adesivo, transferência sincronizada e pressão de prensagem mantida até que a junta esteja corretamente assentada. Uma alta taxa nominal de produção tem valor limitado se a linha não conseguir manter essas condições diante de diferentes espécies de madeira, níveis de umidade e comprimentos das peças.
Comece pela especificação da peça, não pelo catálogo da máquina
A configuração correta do equipamento começa pelo produto que deve ser fabricado. Antes de comparar os layouts das máquinas, defina as dimensões da peça, as espécies de madeira, a direção esperada dos veios, os defeitos aceitáveis, a aparência exigida da junta e a sobremedida para usinagem posterior. Uma travessa com finger joint para uma estrutura de móvel pintada possui tolerâncias diferentes das de um componente visível de painel de madeira dura, de uma montante de porta ou de uma peça de comprimento estrutural usada em laminação posterior.
Os avaliadores devem documentar os comprimentos mínimo e máximo das peças de entrada, bem como o comprimento final desejado. Peças de entrada curtas aumentam o aproveitamento do material, mas também criam mais juntas por peça e impõem maiores exigências à alimentação, ao corte de extremidades e à sincronização da prensa. Uma grande variação nas dimensões de entrada pode causar referenciamento instável, a menos que a linha inclua etapas adequadas de dimensionamento e alinhamento.
As seguintes questões devem ser definidas desde o início:
- Qual seção transversal final a peça deve atingir após o aplainamento ou perfilamento?
- A junta permanecerá visível, será coberta por pintura ou será usinada em um perfil decorativo?
- As peças estão retas e esquadrejadas antes do corte dos dedos, ou a linha deve compensar material irregular?
- Quais espécies de madeira, densidades e faixas de umidade entrarão no processo?
- A produção é baseada em uma dimensão repetida ou em trocas frequentes entre seções e comprimentos?
- A peça final será colada pelas bordas, laminada, encaixada com espiga, moldada ou submetida a outra usinagem intensa posteriormente?
Essas respostas determinam se uma configuração compacta semiautomática é suficiente ou se uma linha integrada com alimentação automática, remoção de defeitos, correspondência de extremidades, prensagem e controle de descarga se justifica. Elas também determinam quais tolerâncias devem ser especificadas em um teste de aceitação em fábrica.
A precisão do perfil de finger joint é a base da resistência da junta
A geometria dos dedos deve ser produzida de forma consistente de peça para peça. Mesmo pequenas variações no comprimento, passo, condição das pontas ou esquadrejamento dos ombros dos dedos podem reduzir a área de contato ou impedir o assentamento completo sob pressão. O resultado pode ser uma junta que parece fechada em uma face, mas contém folgas internamente. Tais defeitos muitas vezes são descobertos somente depois que o aplainamento expõe uma área com falta de cola ou quando a movimentação sazonal submete a peça a tensão.
Ao analisar os cabeçotes de corte e os arranjos de usinagem, inspecione como o material é referenciado antes do corte. Uma máquina que posiciona as peças a partir de uma face e uma borda consistentes geralmente é mais fácil de controlar do que uma que depende de superfícies irregulares. A pressão de retenção, a estabilidade de alimentação, a rigidez do fuso e a acessibilidade das ferramentas de corte influenciam a repetibilidade do perfil. Pergunte como as ferramentas desgastadas são identificadas e substituídas, pois uma linha que funciona bem com ferramentas novas pode se tornar inconsistente à medida que as arestas de corte se deterioram.
A condição da extremidade da lamela de entrada é igualmente importante. Uma extremidade áspera, rasgada, queimada ou fora de esquadro não será corrigida simplesmente pela aplicação de adesivo. O equipamento deve incluir uma etapa eficaz de corte ou preparação quando necessário, especialmente ao utilizar sobras recuperadas, material seco em estufa ou material de largura variável. O objetivo é apresentar material limpo e posicionado com precisão à unidade de corte de finger joint.
Não avalie o padrão de corte isoladamente
O comprimento dos dedos e o projeto do perfil devem corresponder à espécie de madeira, à seção do componente, à resistência necessária e ao sistema adesivo. Um perfil mais profundo ou mais agressivo não é automaticamente melhor. Dedos mais longos podem aumentar a área de colagem, mas também podem aumentar a carga de usinagem e exigir alinhamento mais preciso. Perfis finos podem ser adequados para determinadas seções menores, mas podem tolerar menos inconsistências na qualidade do material e no controle de alimentação. O fornecedor da máquina deve ser capaz de explicar a faixa prática de operação das ferramentas propostas, em vez de tratar um padrão de finger joint como universal.
A manutenção das ferramentas também deve fazer parte da discussão de seleção. Determine se os cabeçotes de corte podem ser removidos e reajustados sem tempo excessivo de preparação, se a máquina fornece referências de posicionamento claras e se a inspeção de rotina pode ser concluída com segurança. Uma linha tecnicamente capaz torna-se difícil de operar quando a manutenção normal exige trabalho prolongado de alinhamento.
O controle do adesivo deve corresponder ao ritmo da prensa e da produção
As juntas finger joint falham por razões diferentes dos painéis colados pelas bordas. O adesivo deve alcançar as superfícies correspondentes dos dedos sem acúmulo excessivo, secagem ou contaminação. A consistência da aplicação é mais importante do que simplesmente aplicar um grande volume de cola. Adesivo insuficiente pode deixar linhas de colagem incompletas; excesso de adesivo pode criar extravasamento, aumentar a necessidade de limpeza e mascarar um encaixe deficiente durante a inspeção visual.
Analise o método de aplicação do adesivo em relação ao tipo de madeira, à geometria da junta e à velocidade da linha. O equipamento deve permitir uma aplicação controlada e repetível, bem como ajuste prático quando a viscosidade do adesivo ou as condições ambientais mudarem. Também deve ser possível limpar o aplicador sem causar interrupções longas ou deixar resíduos curados que afetem a cobertura.
O tempo aberto de montagem merece atenção especial. Após a aplicação do adesivo, as peças devem passar pelo posicionamento e pela prensagem dentro da janela de trabalho permitida pelo fabricante do adesivo. Uma linha de máquinas com várias transferências, áreas de acumulação ou intervenções manuais pode parecer flexível, mas pode criar variações de tempo. Isso é especialmente relevante quando peças longas exigem que múltiplas partes sejam montadas antes do ciclo final de prensagem.
Durante a avaliação, pergunte onde o operador pode observar a presença de adesivo antes de a junta se fechar. Um processo que não oferece oportunidade prática para perceber uma aplicação omitida pode produzir um grande volume de peças defeituosas antes que o problema seja detectado. Visibilidade simples, ajuste acessível e procedimentos claros de limpeza muitas vezes são mais valiosos do que um sistema de aplicação excessivamente complexo.
O desempenho da prensagem é mais do que força máxima
As especificações da prensa são frequentemente comparadas apenas pela classificação de força, mas peças estáveis exigem que a força seja aplicada na direção correta e mantida com posicionamento repetível. A pressão axial assenta a junta finger joint, enquanto a restrição lateral e superior pode ser necessária para evitar desalinhamento, torção ou movimento da peça durante o fechamento. O arranjo necessário depende da seção da peça, da espécie, da condição da superfície e da geometria dos dedos.
Examine como a prensa controla as seguintes condições:
- Alinhamento axial: As peças correspondentes devem se encontrar sem deslocamento lateral que deixe um degrau após o aplainamento.
- Repetibilidade da pressão: O sistema deve aplicar pressão comparável de ciclo para ciclo, e não apenas atingir uma carga máxima elevada.
- Suporte da peça: Peças longas precisam de suporte durante a entrada, a prensagem e a descarga, para que seu próprio peso não influencie o alinhamento da junta.
- Controle de comprimento: A prensa ou o sistema de batentes deve produzir comprimentos repetidos utilizáveis sem erro dimensional acumulado.
- Tempo de liberação: A liberação prematura pode perturbar uma junta recém-formada, especialmente quando as condições de cura do adesivo são exigentes.
Uma questão técnica útil é se a máquina consegue manter desempenho estável quando o material está próximo dos limites superior e inferior da faixa de espessura pretendida. Alguns sistemas lidam bem com material nominal, mas tornam-se menos precisos à medida que as dimensões variam. Se a produção incluir vários tamanhos, solicite uma demonstração ou teste de aceitação que reflita essa realidade, em vez de uma única amostra ideal.
A condição do material frequentemente explica “problemas da máquina”
O equipamento de finger joint não pode compensar totalmente madeira inadequada. Variação de umidade, tensões internas, rachaduras nas extremidades, bolsas de resina, nós próximos à zona da junta e peças deformadas afetam a usinagem e a colagem. Uma linha pode parecer ter um problema de prensagem quando a causa real é um material que se movimenta após o corte ou muda de forma depois de sair da prensa.
O material de entrada deve ser classificado de acordo com o nível de qualidade necessário para o produto final. Peças com empenamento severo podem não se assentar corretamente contra as referências da máquina. Fendas nas extremidades podem se estender até a área dos dedos após o corte. Material com umidade irregular pode se movimentar após a união e criar deformação visível em peças longas. Esses são problemas de controle de produção, mas devem influenciar a seleção do equipamento porque a linha proposta deve rejeitar peças inadequadas, permitir seu corte ou tolerar uma faixa definida de variação.
Para peças longas usadas em componentes de móveis, a orientação dos veios e a seleção de cor também podem ser importantes. Uma junta tecnicamente adequada ainda pode ser imprópria se peças adjacentes criarem uma transição visual inaceitável. Quando a aparência é importante, considere como os operadores identificarão, orientarão e sequenciarão as peças antes que a alimentação automática elimine a oportunidade de correção.
Escolha a automação de acordo com a variação, não apenas com o volume de produção
A automação é valiosa quando reduz a variação de manuseio e mantém sincronizadas as etapas de usinagem, colagem e prensagem. Ela é menos valiosa quando o fluxo de material muda constantemente e a linha não pode ser ajustada rapidamente. Uma configuração altamente automatizada pode se tornar ineficiente se cada nova seção transversal exigir reposicionamento demorado, troca de ferramentas ou recalibração.
Ao comparar Equipamentos de União por Finger Joint para Madeira Maciça, calcule as necessidades de mão de obra em toda a célula de trabalho, em vez de se concentrar apenas no operador da prensa. Carregamento de material, classificação, preparação de cola, manutenção das ferramentas de corte, descarga das peças, inspeção de qualidade e tratamento de retrabalho afetam a produtividade real. Uma linha que reduz uma tarefa manual enquanto cria gargalos antes ou depois da máquina pode não melhorar a produção utilizável.
Considere as interfaces de usinagem a montante e a jusante
Peças com finger joint raramente são finalizadas na prensa. Normalmente seguem para aplainamento, corte, furação, moldagem, lixamento ou montagem. O equipamento de união selecionado deve deixar sobremedida de usinagem suficiente para remover pequenos desalinhamentos de superfície sem reduzir a seção final necessária. Também deve descarregar as peças de maneira que evite danos às juntas recém-formadas ou deformação durante o empilhamento.
Em uma linha que produz peças perfiladas de madeira maciça, um equipamento de moldagem separado pode seguir a preparação das peças. UmaTupia de Eixo pode ser utilizada para moldagem de precisão, perfilamento, abertura de ranhuras e processamento de bordas após a peça ser unida e estabilizada. A configuração ZD1170A possui uma mesa de trabalho de 1130 × 670 mm, espessura máxima de processamento de 120 mm, diâmetro do eixo de 35 mm, velocidades do eixo de 8000/10000 r/min e motor de 5.5 kW. Esses valores são relevantes para verificar se a capacidade de perfilamento posterior é adequada ao tamanho da peça, mas essa máquina não deve ser tratada como substituta das funções dedicadas de corte de finger joint e prensagem.
A interface entre as máquinas deve ser analisada fisicamente: altura de transferência, suporte por rolos, orientação da peça, espaço de acumulação e a capacidade de isolar o material recém-prensado quando exigido pelo processo adesivo. Peças longas podem ser danificadas por manuseio inadequado, mesmo quando a própria junta está em boas condições.
Use critérios de aceitação que revelem instabilidade oculta
Uma avaliação técnica não deve terminar com uma inspeção visual de algumas peças recém-prensadas. Os critérios de aceitação precisam abordar as condições que revelam variações do processo. Inspecione as faces das juntas após o aplainamento, verifique o desalinhamento na junta, confirme a consistência do comprimento final e examine se a cobertura de cola é contínua em cortes de teste representativos. Quando apropriado, teste amostras depois que o adesivo tiver curado nas condições especificadas para o processo de produção.
Também é útil executar amostras que representem a faixa operacional pretendida: seções mais finas e mais espessas, peças de entrada mais curtas e mais longas e as espécies com maior probabilidade de dificultar a usinagem ou a colagem. O objetivo não é criar uma demonstração artificial de pior caso, mas confirmar que o equipamento escolhido é estável dentro da faixa que realmente será solicitado a processar.
Por fim, avalie a recuperação de falhas. Uma alimentação perdida, peça danificada, condição de adesivo esgotado ou problema com a ferramenta de corte deve ser identificável antes de causar uma longa sequência de peças questionáveis. Acesso claro para limpeza, pontos seguros de ajuste e retorno compreensível da máquina são fatores práticos de seleção, pois determinam a rapidez com que a produção normal pode ser restaurada sem perder o controle da qualidade da junta.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.