


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Máquinas CNC para Processamento de Portas para Marcenarias de Portas Personalizadas: Quais Funções Importam?
Uma marcenaria de portas sob medida não obtém grandes benefícios de uma máquina CNC simplesmente por ela ter mais eixos, uma tela maior ou uma lista mais longa de programas. A máquina útil é aquela capaz de converter uma programação variável de portas em usinagem repetível, com risco mínimo de preparação: caixas de fechadura em alturas variáveis, encaixes de dobradiças para diferentes sistemas de ferragens, furos para maçanetas em ambas as faces, fresagem para vedações ou painéis visores e trabalhos de perfil que permanecem precisos da primeira à última porta.
Essa distinção é importante porque a produção de portas sob medida raramente é uma operação de puro volume. As dimensões, espessuras, sentidos de abertura, detalhes das bordas, marcas de ferragens e métodos construtivos das portas podem mudar de pedido para pedido. Portanto, uma Máquina CNC para Processamento de Portas deve ser avaliada menos como um centro genérico de usinagem para madeira e mais como um sistema controlado para gerenciar a variação dos pedidos. As funções mais importantes são as que eliminam a marcação manual, preservam a precisão das referências após o reposicionamento da porta e permitem liberar novos trabalhos sem programação demorada ou alterações de dispositivos de fixação.
Comece pela carga real de usinagem, não pelo formato de máquina anunciado
A primeira questão de aquisição não é se a oficina precisa de uma router CNC, uma máquina para fechaduras de portas ou um centro de processamento multifuncional. É identificar quais operações atualmente geram a maior combinação de tempo de mão de obra, risco de rejeição e interrupção do cronograma.
Para uma oficina que produz portas internas lisas com dobradiças padrão e fechaduras de alavanca, um centro de usinagem de portas dedicado ou semidedicado pode oferecer o menor ciclo e a operação mais simples. Para um fabricante que trabalha com portas de madeira maciça, bordas rebaixadas, ranhuras decorativas, dobradiças ocultas, fechaduras multiponto, aberturas envidraçadas e ferragens não padronizadas, uma capacidade mais ampla de fresagem e perfilamento torna-se mais importante. Uma máquina selecionada apenas para trabalhos padrão de fechaduras e dobradiças pode se tornar um gargalo quando o mix de pedidos muda.
A própria peça também define os limites. As folhas de porta podem ter núcleo oco, núcleo maciço, painel laminado, base de MDF, base de compensado, revestimento de lâmina ou madeira maciça. A integridade de suas bordas, os requisitos de acabamento superficial, o peso, o empenamento e a tolerância de fixação não são intercambiáveis. Uma configuração somente a vácuo que funciona bem com painéis planos pode não ser o método de fixação adequado para uma folha de porta pesada, empenada, estreita ou pré-acabada. O desempenho anunciado do eixo é secundário se o sistema de fixação não puder manter uma referência estável durante a usinagem.
A usinagem de fechaduras e ferragens é a função central — mas a profundidade da capacidade varia
A preparação para fechaduras é frequentemente a primeira operação que os compradores associam aos equipamentos CNC para portas. O requisito é mais amplo do que cortar uma cavidade. Uma configuração utilizável deve processar o alojamento da fechadura, o rebaixo da chapa frontal, o furo para cilindro, os furos para maçaneta/eixo, a folga para lingueta e as furações associadas com relações posicionais consistentes. Quando fechaduras multiponto fazem parte do mix de produção, a máquina também deve acomodar tiras longas de fechadura, múltiplos pontos de travamento e o padrão de usinagem correspondente sem obrigar os operadores a realizar operações manuais adicionais.
A especificação importante não é apenas o comprimento máximo da cavidade da fechadura. Verifique a faixa útil de deslocamento, a espessura de porta permitida, a geometria de acesso da ferramenta e se o controlador suporta programas de ferragens parametrizados. Um programa prático deve permitir que o operador insira a altura da porta, o sentido de abertura, a linha central da fechadura, o recuo e o modelo de ferragem e, então, gere as coordenadas corretas. Se cada variação exigir a edição de trajetórias individuais de ferramenta, a máquina poderá transferir o esforço de programação em vez de eliminá-lo.
As bibliotecas de ferragens merecem análise cuidadosa. Um fornecedor pode descrever uma biblioteca ampla, mas a avaliação de aquisição deve determinar se ela contém as famílias de ferragens efetivamente especificadas pela oficina, se os modelos podem ser criados internamente e como as alterações são controladas. Um modelo editável só é valioso se estiver protegido contra alterações acidentais e puder ser identificado claramente pela marca da ferragem, modelo, revisão, faixa de espessura da porta e sentido de abertura.
Dois detalhes adicionais afetam a produção diária. O primeiro é a usinagem em uma única fixação. Se os furos em faces opostas precisarem se alinhar com precisão, a capacidade de processar ambos os lados ou de virar a porta usando uma estratégia de referência definida terá efeito direto sobre a precisão e a mão de obra. O segundo é a evacuação de cavacos. O entalhe profundo em materiais engenheirados ou maciços produz uma quantidade substancial de cavacos; uma extração deficiente pode afetar a qualidade do corte, a vida útil da ferramenta, a consistência da profundidade e o tempo de limpeza.
O processamento de dobradiças deve corresponder ao portfólio de ferragens
O trabalho com dobradiças revela um erro comum de seleção: tratar toda a usinagem de dobradiças como equivalente. Dobradiças de embutir, dobradiças ocultas, sistemas pivotantes, dobradiças ajustáveis e ferragens para portas corta-fogo de serviço pesado exigem diferentes geometrias de encaixe, padrões de furação e tolerâncias. A máquina deve ser avaliada com base nas dobradiças que geram maior complexidade ou maior custo de erro, e não apenas na dobradiça padrão usada com mais frequência.
Para dobradiças de embutir, as principais preocupações são as dimensões do encaixe, o tratamento dos cantos, a furação dos parafusos e as posições repetíveis em relação ao topo ou à base da porta. Para dobradiças ocultas, a profundidade de fresagem, o acesso ao eixo de furação e a relação entre as especificações da folha da porta e do marco tornam-se mais críticos. Uma máquina pode cortar um encaixe com precisão, mas ainda ser inadequada se não puder furar de forma confiável nas posições angulares ou frontais exigidas, ou se não dispuser de um método eficiente para alternar entre modelos de dobradiças.
O controle de referência é fundamental. Quando a mesma porta é usinada para dobradiças, fechadura e ferragens de maçaneta, todas as operações devem derivar de uma referência consistente. A referência preferida depende do método de produção: borda superior, borda inferior, borda da fechadura ou um centro de porta definido. O importante é que a lógica do software reflita as convenções de desenho da oficina e que os operadores não sejam deixados para compensar manualmente o sentido de abertura ou a orientação.
Os compradores devem solicitar uma demonstração usando uma programação real ou representativa de ferragens, incluindo portas de abertura à esquerda e à direita. Uma amostra genérica de encaixe de dobradiça não comprova que a lógica de preparação da máquina evitará erros dispendiosos de imagem espelhada.
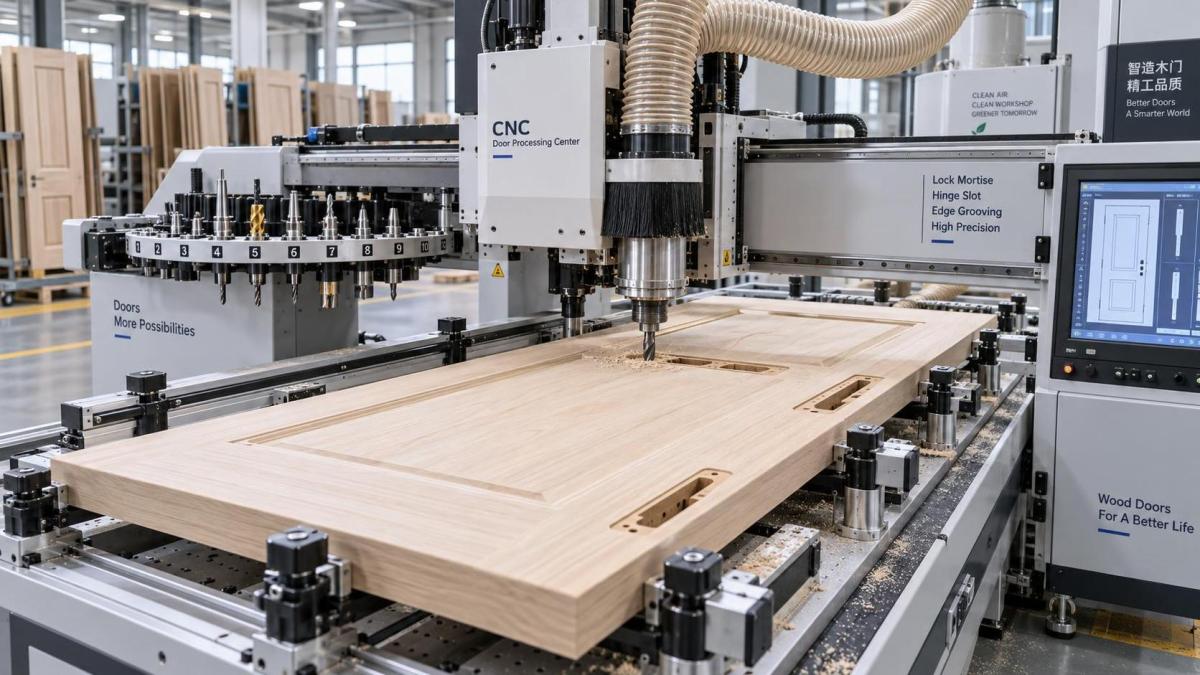
A fresagem e o perfilamento determinam se a máquina atende ao trabalho sob medida ou apenas à preparação padrão
Uma oficina de portas com um portfólio diversificado precisa de mais do que furação e entalhe. A capacidade de fresagem pode ser necessária para rebaixos perimetrais, ranhuras para vedações contra intempéries, canais para vedações automáticas, puxadores embutidos, ranhuras decorativas em V, venezianas, aberturas para painéis visores ou ranhuras para vedações intumescentes quando exigidas pela especificação da porta. Essas operações variam amplamente em diâmetro de ferramenta, direção de corte, acabamento exigido e sensibilidade ao lascamento do material.
A potência do eixo é importante, mas não deve ser considerada isoladamente. Avalie a faixa de velocidade do eixo, o sistema de pinças ou porta-ferramentas, o método de troca de ferramentas, as posições de ferramenta disponíveis e se a máquina pode concluir a sequência necessária sem intervenção manual repetida. Um trocador de ferramentas com poucas posições pode criar tempo oculto de preparação se um trabalho exigir desbaste, acabamento, furação, perfilamento e ferramentas especiais para ferragens. Por outro lado, um grande trocador automático de ferramentas adiciona custos e exigências de manutenção que podem não se justificar para uma faixa de produção estreita e estável.
A estrutura da máquina e a disposição dos suportes também influenciam a qualidade das bordas. Folhas de porta longas precisam de apoio em todo o seu comprimento. Um suporte insuficiente pode permitir vibração, especialmente durante cortes profundos de perfil próximos a uma borda. Para portas revestidas ou pré-acabadas, a capacidade de controlar os cortes de entrada e saída, usar estratégias adequadas de pré-corte ou acabamento e evitar danos à superfície pode ser mais importante do que alcançar o menor ciclo teórico.
Quando portas perfiladas de madeira maciça fazem parte do mix, confirme se a máquina é destinada à remoção substancial de material ou apenas à usinagem localizada. Um centro compacto para fechaduras de portas não substitui automaticamente um centro de usinagem CNC devidamente especificado ou uma linha de perfilamento dedicada.
A fixação, o carregamento e o manuseio das portas são frequentemente subestimados
Uma Máquina CNC para Processamento de Portas pode ter software e unidades de corte capazes e, ainda assim, apresentar desempenho insuficiente porque o manuseio não está adequadamente compatível com o tamanho e o peso da porta. A análise de aquisição deve mapear todo o movimento da folha: carregamento, referenciamento, fixação, usinagem, giro quando necessário, descarregamento e transferência para a próxima operação.
Ventosas a vácuo, grampos mecânicos, sistemas de prensagem vertical e métodos combinados têm limites próprios. O vácuo exige vedação e área de contato adequadas; pode ser menos confiável em peças texturizadas, porosas, empenadas ou estreitas. Grampos mecânicos proporcionam contenção mais forte, mas podem obstruir trajetórias de ferramentas ou deixar zonas não usinadas, a menos que o programa e a sequência de fixação os considerem. Para faces pré-acabadas, os pontos de contato devem ser examinados quanto ao risco de marcação.
As dimensões das portas devem ser verificadas em relação ao envelope de trabalho real, e não a uma declaração simplificada de “tamanho máximo de porta”. Inclua as menores e maiores folhas, a construção mais espessa, folhas estreitas, produtos pesados de núcleo maciço e quaisquer portas com recortes para vidro que reduzam a área de fixação. Se o carregamento for manual, o acesso ergonômico e o risco de danificar superfícies acabadas merecem a mesma atenção que a capacidade nominal da máquina.
O software deve reduzir a interpretação, e não apenas exibir geometria
A diferença mais consequente entre máquinas pode estar na camada de software. A produção sob medida depende da conversão de uma programação de portas em instruções inequívocas. Um software útil aceita dimensões variáveis e parâmetros de ferragens, aplica regras para sentido de abertura e orientação das bordas e produz uma confirmação clara na máquina antes do início do corte.
A integração com software de projeto, ERP ou gerenciamento de pedidos pode ser benéfica, mas somente quando os dados de origem são disciplinados. A importação direta de dimensões ou códigos de ferragens incorretos cria erros mais rapidamente. O requisito mais imediato é a rastreabilidade: cada programa deve estar vinculado a um identificador de trabalho ou de porta, e o operador deve poder verificar a ferragem selecionada, as dimensões da porta, a orientação do material e o lado de usinagem.
O suporte remoto também é uma questão funcional, e não um recurso de serviço opcional. Equipamentos CNC para portas dependem de controladores, acionamentos, versões de software e parâmetros que podem exigir diagnóstico além da manutenção mecânica comum. Antes de fazer um pedido, estabeleça como o acesso remoto é tratado, qual rota de resposta existe para falhas de software, se arquivos de backup e procedimentos de restauração são fornecidos e se componentes críticos do controlador podem ser obtidos no país de operação.
As alegações de precisão precisam ser traduzidas em critérios de aceitação ao nível da porta
A precisão de posicionamento de catálogo, por si só, não determina a qualidade da porta acabada. A fabricação de portas exige precisão funcional: as dobradiças devem permitir folgas corretas, as ferragens de fechadura devem operar livremente, as maçanetas devem se alinhar e os recursos fresados devem estar à distância correta da borda de referência. Esses resultados dependem do movimento da máquina, da condição da ferramenta, da fixação, da consistência da peça bruta, da calibração e da disciplina de preparação.
Uma discussão significativa sobre aceitação em fábrica deve definir os tipos de porta representativos do comprador e os recursos a serem verificados. O fornecedor deve esclarecer como a porta é referenciada, como o esquadro ou a variação das bordas é tratada, qual rotina de calibração é necessária e como as peças repetidas são verificadas. É sensato incluir condições difíceis, porém rotineiras, na avaliação: um par de abertura à esquerda e à direita, mais de uma espessura, uma caixa de fechadura longa e ferragens que exijam tanto fresagem quanto furação.
A responsabilidade pelas ferramentas deve ser explícita. Algumas máquinas são fornecidas com ferramentas básicas, mas não com o conjunto completo necessário para o pacote de ferragens do comprador. A qualidade, a geometria, o balanceamento e a disponibilidade de reposição das ferramentas afetam tanto o acabamento quanto a repetibilidade. Uma baixa provisão inicial de ferramentas pode ser enganosa se um pacote de ferramentas pronto para produção precisar ser adquirido separadamente após o comissionamento.
Não confunda o dimensionamento inicial de painéis com a usinagem CNC de portas
A produção de portas frequentemente começa com o corte e dimensionamento de componentes ou peças brutas à base de chapas, mas este é um processo separado da usinagem CNC de ferragens e perfis. Uma serra de mesa deslizante pode ser um equipamento inicial adequado quando é necessário cortar com precisão MDF, compensado, madeira maciça ou materiais de painel antes que as portas avancem para operações posteriores. Por exemplo, aZD350 é especificada com uma mesa deslizante de 3.200 mm, uma lâmina principal de 350 mm, conjunto de serra com elevação elétrica e inclinação da lâmina de 45° a 90°. Esses recursos são relevantes para a preparação de peças brutas e o corte de painéis, não substituem uma CNC dedicada ao processamento de portas.
Manter essas funções separadas durante o fornecimento evita um erro dispendioso de especificação. Uma oficina pode precisar tanto de preparação precisa de peças brutas quanto de usinagem flexível de portas, mas a decisão de compra deve identificar onde cada processo se encaixa, como o material flui entre eles e se uma máquina está sendo solicitada a executar tarefas fora de sua faixa produtiva.
O risco do ciclo de vida é moldado pela facilidade de manutenção e pelo controle de alterações
O preço inicial é visível; a exposição à parada é menos visível, mas frequentemente mais disruptiva. Avalie a disponibilidade de peças de desgaste, os arranjos de manutenção do eixo, os componentes pneumáticos e de vácuo, a documentação elétrica, o suporte ao controlador e a capacidade do fornecedor de fornecer a configuração exata da máquina solicitada. Uma máquina construída em torno de peças proprietárias incomuns pode criar um longo período de recuperação após uma falha relativamente pequena.
O comissionamento deve incluir mais do que a instalação e uma demonstração básica. A entrega precisa incluir backups dos parâmetros da máquina, diagramas elétricos e pneumáticos, intervalos de manutenção, requisitos de lubrificação, listas de ferramentas, instruções de segurança, explicações de alarmes e um método definido para criar e aprovar novos programas de ferragens. Sem essa transferência, a oficina permanece dependente de suporte externo para variações rotineiras.
Portanto, a máquina certa não é aquela com a lista de capacidades mais longa. É aquela cujas funções de fechadura, dobradiça, furação, fresagem, fixação e software estão alinhadas à gama de portas efetivamente vendida; cujo método de manuseio se adapta ao produto físico; e cujo modelo de suporte pode manter a produção recuperável quando ferramentas, programas ou componentes precisarem de atenção. Essa é a combinação que transforma a capacidade CNC em produção confiável de portas sob medida, em vez de outra fonte de complexidade de preparação.
Envie a sua consulta
Acolhemos com satisfação a sua cooperação e desenvolver-nos-emos consigo.