


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como escolher um centro de usinagem para madeira: potência do spindle e capacidade de ferramentas
Ao avaliar um centro de usinagem de madeira, a potência do spindle e a capacidade para ferramentas são essenciais para adequar o desempenho da máquina aos requisitos de produção.
A combinação ideal depende das propriedades do material, das profundidades de corte, das velocidades de avanço e do número de operações necessárias por peça.
Para equipes técnicas que comparam opções de usinagem de madeira, compreender essas especificações pode ajudar a evitar gargalos, reduzir trocas desnecessárias de ferramentas e garantir uma qualidade de usinagem consistente.
Este guia analisa os principais fatores para selecionar o spindle e o magazine de ferramentas, ajudando você a avaliar os equipamentos em relação tanto à carga de trabalho atual quanto às necessidades futuras de produção.
Comece pelos trabalhos de produção mais exigentes
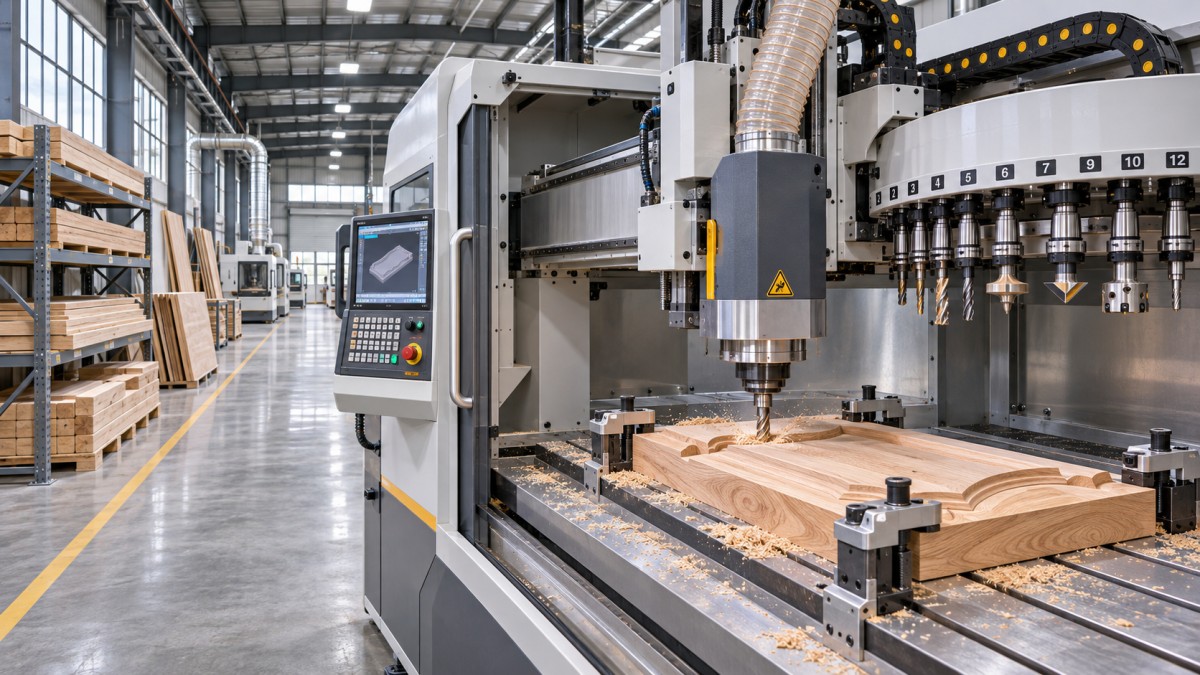
Escolha a potência do spindle e a capacidade para ferramentas com base em peças representativas, não nos maiores números de um catálogo. A operação limitante costuma envolver um corte profundo, um material exigente ou uma configuração complexa.
Liste os materiais, as dimensões, as tolerâncias e os acabamentos superficiais exigidos para seus componentes de maior volume. Inclua espécies de madeira maciça, materiais em painel, revestimentos e variações previstas no teor de umidade.
Para cada peça, mapeie as operações em sequência: desbaste, perfilamento, furação, abertura de ranhuras, execução de encaixes e acabamento. Registre as ferramentas, os parâmetros de corte e as mudanças de configuração necessárias para cada operação.
Em seguida, identifique os trabalhos que consomem mais horas de produção e aqueles que geram a maior carga instantânea. A máquina precisa realizar ambos sem comprometer a qualidade.
Mantenha os trabalhos futuros ocasionais separados da demanda confirmada. A capacidade adicional tem valor, mas adquiri-la sem uma carga de trabalho realista pode aumentar os custos sem melhorar a produtividade.
De quanta potência de spindle seu trabalho realmente precisa?
A potência do spindle viabiliza a remoção de material, mas sua utilidade depende do torque ao longo da faixa de velocidades de operação. Uma classificação mais alta em quilowatts, por si só, não garante um corte mais rápido.
Madeiras duras maciças, ferramentas de grande diâmetro, passes mais profundos e velocidades de avanço elevadas geralmente aumentam as cargas de corte. Painéis engenheirados densos e revestimentos abrasivos também podem influenciar o desgaste das ferramentas e a demanda de potência.
Solicite aos fornecedores a potência nominal contínua do spindle, a potência de pico, a duração permitida do pico e a faixa de velocidades. Confirme se os valores publicados se referem à potência de entrada do motor ou à potência mecânica de saída.
A potência contínua é especialmente importante para operações de desbaste prolongadas. A potência de pico pode atender a breves aumentos de carga, mas não deve ser considerada a capacidade permanente de operação da máquina.
A uma determinada velocidade de rotação, a relação aproximada é: potência em quilowatts igual ao torque em newton-metros multiplicado pela velocidade em rotações por minuto e dividido por 9.550.
Por exemplo, fornecer 3 kW a 12.000 rpm exige aproximadamente 2,39 Nm no spindle. Isso ilustra a relação, não o torque efetivamente disponível no spindle.
Os spindles reais têm curvas de torque dependentes da velocidade e limites térmicos. Solicite a curva do fabricante e verifique o torque disponível nas velocidades de corte realmente exigidas pelas suas ferramentas.
Por exemplo, uma ferramenta de grande diâmetro pode exigir uma velocidade de rotação menor do que uma fresa pequena. A questão relevante é se há torque suficiente nessa velocidade.
Verifique também os limites do porta-ferramentas, os rolamentos do spindle, a rigidez da máquina e a fixação da peça. Rigidez ou fixação insuficientes podem causar vibração ou deslocamento da peça antes de o motor atingir sua potência nominal.
Como os parâmetros de corte afetam a seleção do spindle?
A demanda de potência varia conforme a geometria da ferramenta, a largura de corte, a profundidade de corte, a velocidade de avanço e as propriedades do material. Compare os fornecedores usando a mesma operação proposta e as mesmas especificações de ferramenta.
Aumentar o avanço pode elevar a produtividade, mas um avanço excessivo pode sobrecarregar o spindle ou resultar em um acabamento superficial ruim. Reduzir demais o avanço pode causar atrito e encurtar a vida útil da ferramenta.
A velocidade do spindle deve ser adequada ao diâmetro da ferramenta, à classificação da ferramenta, ao material e à carga de cavaco desejada. A especificação de velocidade máxima não representa a velocidade recomendada para todas as operações.
Para uma ferramenta com várias arestas de corte efetivas, estime o avanço por dente dividindo a velocidade de avanço pela velocidade do spindle e pelo número de arestas de corte efetivas.
A 12.000 rpm, uma ferramenta de dois canais com avanço de 6.000 mm por minuto produz um avanço nominal de 0,25 mm por dente. As configurações reais devem ser validadas pelo fabricante da ferramenta.
A carga de cavaco, por si só, não permite prever a potência, o acabamento ou a vida útil da ferramenta. As condições de entrada, a direção do veio, a afiação da ferramenta e o grau de contato da ferramenta com o material também são importantes.
Solicite um teste com seu material, ferramenta, acabamento desejado e profundidades de passe propostas. Observe a carga do spindle durante todo o ciclo, incluindo cantos exigentes e entradas da ferramenta.
Um teste curto não permite determinar a confiabilidade a longo prazo, mas pode revelar incompatibilidades evidentes. Para produção contínua, converse com o fornecedor sobre estabilidade térmica e regime de operação contínuo.
Quantas posições para ferramentas são suficientes?
A capacidade para ferramentas deve cobrir as ferramentas distintas necessárias para um programa de produção realista, incluindo diferentes diâmetros, perfis, brocas e ferramentas de acabamento que não possam compartilhar o mesmo porta-ferramentas.
Elabore uma lista de ferramentas para uma família típica de peças e identifique as ferramentas comuns a vários trabalhos. Conte cada conjunto necessário, incluindo ferramentas separadas para desbaste e acabamento.
Considere um programa que exige oito ferramentas diferentes para várias peças. Um magazine com oito posições utilizáveis pode atender à necessidade, mas não deixa espaço para ferramentas sobressalentes.
Posições adicionais podem acomodar ferramentas duplicadas de alto desgaste ou trabalhos menos frequentes. Seu valor econômico depende da frequência com que evitam paradas ou trocas manuais.
Verifique se a capacidade anunciada se refere ao número físico de alojamentos ou às posições utilizáveis com os tamanhos reais das suas ferramentas. Ferramentas grandes podem ocupar posições adjacentes ou exigir configurações especiais.
O comprimento, o diâmetro e o peso das ferramentas, bem como a compatibilidade dos porta-ferramentas, podem limitar o carregamento do magazine. Confirme esses limites considerando os conjuntos completos de ferramentas, e não apenas as dimensões das arestas de corte.
Um magazine maior não reduz automaticamente o tempo de todos os ciclos. Sua principal vantagem é evitar trocas manuais, interrupções na configuração ou a divisão dos trabalhos em lotes separados.
Na produção de alta variedade, avalie a rapidez com que os operadores conseguem substituir e identificar as ferramentas entre lotes. A pré-ajustagem das ferramentas, o controle de inventário e os offsets precisos podem ser tão importantes quanto o número de alojamentos.
Você deve escolher um trocador de ferramentas ou vários spindles?
Um magazine de ferramentas e vários spindles fixos resolvem problemas diferentes. Um magazine armazena conjuntos de ferramentas para troca automática; vários spindles podem ter ferramentas diferentes ou usinar simultaneamente.
A troca automática de ferramentas oferece flexibilidade quando os programas das peças exigem muitas ferramentas distintas. Seu valor depende do tempo de troca, da compatibilidade das ferramentas e do número de trocas por ciclo.
Vários spindles podem ser adequados para operações repetitivas em peças semelhantes, especialmente quando a máquina pode trabalhar em várias posições ao mesmo tempo. Confirme a disposição real dos cabeçotes e as opções de controle.
Por exemplo, aMáquina CNC para encaixes foi projetada para usinar encaixes, rasgos, ranhuras e juntas em madeira maciça e componentes de móveis.
As especificações fornecidas indicam três ou quatro spindles de 4,5 kW, operando entre 8.000 e 18.000 rpm. A potência nominal de cada spindle não deve ser confundida com a capacidade do magazine.
Os comprimentos de usinagem indicados são 0–1.550 mm para o ZD-SC1500-3/4 e 0–2.200 mm para o ZD-SC2200-3/4; ambos especificam 135 mm de largura e 210 mm de altura.
Esses dados tornam as máquinas adequadas para componentes longos de madeira maciça e peças de portas compatíveis. Confirme a folga real de fixação, a operação dos cabeçotes e as tolerâncias alcançáveis para suas peças.
Não presuma que haja corte simultâneo, troca automática de ferramentas ou um número específico de alojamentos para ferramentas com base apenas na quantidade de spindles. Peça ao fabricante que confirme a configuração fornecida.
Calcule o impacto na produção antes de comparar preços
Estime o tempo total do ciclo, em vez de se concentrar exclusivamente na velocidade de corte. Inclua carregamento, fixação, sondagem, corte, trocas de ferramentas, descarregamento e qualquer inspeção necessária entre as peças.
Por exemplo, dez trocas automáticas de seis segundos cada acrescentam um minuto por peça. Para 100 peças por turno, isso representa 100 minutos de tempo de troca.
Esses valores são ilustrativos, não constituem especificações do equipamento. Algumas trocas de ferramentas podem ocorrer simultaneamente a outras ações, portanto, meça o ciclo real em vez de simplesmente somar os valores do catálogo.
Compare o tempo economizado com ferramentas ou spindles adicionais com os custos de aquisição e operação. Considere o volume de produção previsto e uma utilização realista, não a produção teórica máxima.
Inclua ferramentas, porta-ferramentas, ferramentas de corte de reposição, extração de pó, ar comprimido, infraestrutura elétrica, manutenção, treinamento e instalação. Verifique se cada item está incluído na cotação.
Se a máquina proposta reduzir o tempo de preparação, calcule o benefício com base no número esperado de trocas por semana e em uma taxa documentada de mão de obra ou de horas de máquina. Evite contabilizar duas vezes economias que se sobrepõem.
Avalie também o risco de paradas. Confirme a disponibilidade de peças de reposição, as condições de suporte técnico e os procedimentos de recuperação em caso de falhas do spindle, do trocador de ferramentas ou do sistema de controle.
O que o fornecedor deve demonstrar antes da aceitação?
Forneça o desenho de uma peça representativa, a especificação do material, os requisitos de tolerância e os critérios de acabamento. Combine as ferramentas de corte e o método de medição antes de solicitar uma demonstração de usinagem.
Peça ao fornecedor que documente as velocidades reais do spindle, os avanços, as profundidades de passe, as trocas de ferramentas e o tempo total do ciclo. Registre se o carregamento e o descarregamento estão incluídos.
Inspecione as dimensões críticas em várias posições e verifique a ocorrência de arrancamento de fibras, vibração, queimaduras e juntas inconsistentes. Repita as medições em várias peças, em vez de confiar em uma única amostra.
Se a fixação da peça ou a variação da umidade puder afetar os resultados, inclua essas condições no teste. Defina a variação aceitável e como as peças rejeitadas serão contabilizadas.
Solicite os requisitos elétricos, a pressão e o consumo de ar, as necessidades de extração, os detalhes da fundação e as folgas necessárias para acesso à máquina. Verifique se suas instalações comportam a instalação proposta.
Para os modelos de encaixe mencionados acima, a pressão de ar de trabalho indicada é 0,7 MPa. O consumo de ar e os demais requisitos de utilidades devem ser confirmados para a configuração selecionada.
Por fim, registre por escrito a configuração acordada da máquina, os testes de aceitação, a documentação, o treinamento, as condições de garantia e as responsabilidades de assistência técnica. Inclua um plano para resolver divergências antes da aceitação final.
Seleção final: adeque a capacidade ao trabalho verificado
Selecione a potência do spindle com base no torque e no regime de operação exigidos pelos cortes contínuos mais difíceis e, em seguida, valide a escolha com materiais e ferramentas representativos e resultados medidos.
Dimensione a capacidade para ferramentas considerando famílias completas de peças, trocas realistas e a necessidade de ferramentas sobressalentes. Compare os sistemas de magazine com configurações de vários spindles de acordo com as operações que cada um precisa executar.
Para qualquer investimento em usinagem de madeira, a especificação mais sólida é aquela respaldada por um teste de produção documentado, custos operacionais claros e um processo de aceitação acordado.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.