


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Prensa quente vs. prensa fria: qual é a ideal para painéis à base de madeira?
Escolha uma prensa a quente quando o painel e o adesivo precisarem de calor controlado para curar dentro do ciclo de produção exigido. Escolha uma prensa a frio quando a colagem puder se desenvolver à temperatura ambiente e o maior tempo sob pressão for compatível com o cronograma de produção. Nenhum dos métodos é inerentemente melhor: a prensa para painéis de madeira adequada depende do conjunto completo do painel, do sistema adesivo, da produção necessária e dos recursos disponíveis na fábrica.
A decisão começa com uma distinção prática. Uma prensa não cria uma boa colagem apenas pela pressão. Ela precisa manter as superfícies em contato enquanto o adesivo desenvolve resistência suficiente para a próxima operação. O calor pode acelerar ou viabilizar esse processo, mas também impõe limites em relação aos materiais, ao controle de temperatura e ao consumo de energia.
O que muda entre a prensagem a quente e a frio?
Ambas as máquinas usam pratos para aplicar pressão sobre um conjunto de painéis. Na prensagem a quente, os pratos aquecidos transferem energia ao conjunto enquanto a pressão é mantida. Dependendo do processo, o calor ajuda a curar um adesivo termofixo, ativa uma camada de colagem ou auxilia uma operação de laminação de superfície. Uma prensa a frio aplica pressão sem aquecer deliberadamente os pratos; o adesivo desenvolve a colagem em condições ambientais.
“Frio” não significa que a temperatura seja irrelevante. A temperatura ambiente, a temperatura da chapa e a umidade ainda podem influenciar o comportamento do adesivo e o tempo necessário antes que o painel possa ser manuseado. Da mesma forma, a temperatura exibida em uma prensa a quente não é necessariamente a temperatura na linha de cola. O calor precisa atravessar o revestimento e o substrato antes que a colagem atinja as condições desejadas.
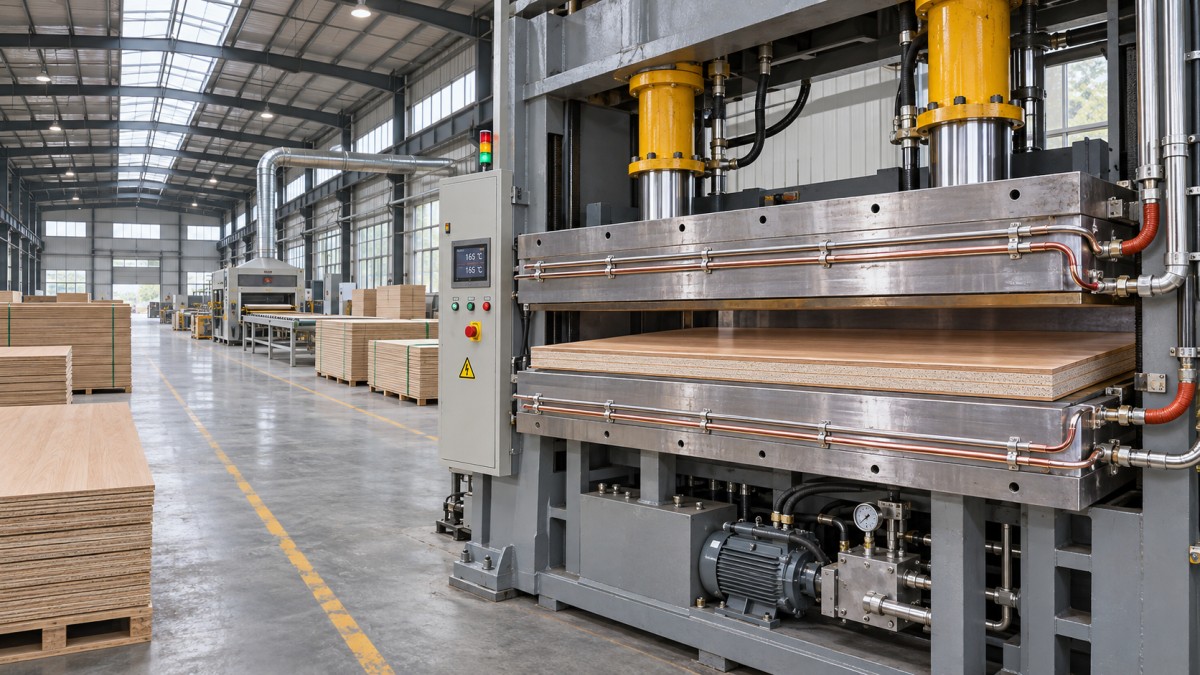
Essas são tendências para orientar a escolha, não receitas intercambiáveis. Um adesivo de cura a frio não pode ser usado automaticamente em uma prensa a quente a uma temperatura arbitrária, e um sistema ativado por calor pode não produzir uma colagem adequada em uma prensa a frio.
Comece pelo adesivo e pelo painel completo
Defina as camadas antes de comparar as máquinas: substrato, adesivo, lâmina de madeira ou superfície decorativa e qualquer camada de contrabalanço. Em seguida, determine a gramatura de aplicação, o tempo de montagem em aberto, a pressão, a temperatura e o tempo de prensagem recomendados pelo fornecedor do adesivo para esses materiais. O tempo em aberto é o período entre a aplicação do adesivo e o fechamento da prensa; ele é importante quando vários painéis precisam ser montados e carregados juntos.
Por exemplo, uma fábrica de móveis que cola lâmina de madeira sobre um núcleo de MDF pode considerar ambos os métodos, desde que o adesivo escolhido e a lâmina sejam adequados para os dois. Uma prensa a frio pode evitar que um revestimento delicado seja exposto à temperatura elevada dos pratos, mas o conjunto pode ocupar a prensa por mais tempo. Uma prensa a quente pode reduzir o ciclo de colagem com um adesivo apropriado, desde que a lâmina, o núcleo e o acabamento da superfície suportem a temperatura e a pressão sem marcas, fissuras ou outros danos.
Outras aplicações oferecem menos flexibilidade. Superfícies decorativas projetadas para um processo de laminação com calor e pressão especificados exigem equipamentos capazes de executar esse ciclo. Por outro lado, um conjunto com componentes sensíveis ao calor pode favorecer a colagem à temperatura ambiente, caso um adesivo compatível proporcione a colagem necessária. Não escolha uma prensa supondo que todos os laminados, filmes ou adesivos se comportem da mesma forma.
A umidade também merece atenção. Diferenças no teor de umidade entre uma lâmina de madeira e seu substrato podem contribuir para movimentação ou deformação do painel após a prensagem. Aplicar um revestimento em apenas um lado pode criar uma construção desequilibrada; por isso, considere o contrabalanço e as condições de armazenamento como parte do projeto do painel, em vez de tentar corrigir cada empenamento com mais pressão.
Compare a produção considerando todo o ciclo de fabricação
Um tempo de prensagem menor não se traduz automaticamente na mesma melhoria na produção de peças acabadas. Calcule a capacidade considerando toda a sequência: aplicação do adesivo, montagem do painel, carregamento, fechamento, prensagem, abertura e descarregamento. Inclua qualquer resfriamento, condicionamento ou tempo necessário antes da usinagem ou do empilhamento.
Para uma comparação inicial, divida o número de painéis aprovados produzidos por carga pelo tempo total decorrido do ciclo. Em seguida, considere o número real de horas de trabalho disponíveis, as trocas de produção e as paradas programadas. Se houver várias aberturas ou estações de prensagem, inclua o trabalho de movimentação necessário para mantê-las abastecidas. Isso fornece uma estimativa mais útil do que comparar apenas as velocidades anunciadas de fechamento dos pratos ou os tempos nominais de prensagem.
Uma prensa a frio com um tempo de permanência longo pode ser uma opção prática para uma programação variada de oficina, se os painéis puderem permanecer prensados enquanto os operadores preparam outros trabalhos. Em volumes maiores, esse mesmo tempo pode ocupar a capacidade e aumentar o espaço necessário para os conjuntos que aguardam a entrada na prensa. Uma capacidade adicional de prensagem a frio pode resolver o gargalo, mas deve ser comparada ao custo e à complexidade de uma linha de prensagem a quente.
A prensagem a quente desloca o gargalo, mas não o elimina. O operador ainda precisa carregar a prensa dentro do tempo de trabalho do adesivo, e os painéis quentes podem exigir manuseio controlado ou condicionamento antes do corte e do acabamento. Conjuntos espessos também podem exigir mais tempo para que o calor alcance a linha de colagem. O indicador relevante é a produção aprovada de toda a linha, não o ciclo teórico mais rápido da prensa.
Especifique a pressão como requisito do painel, não apenas pela tonelagem da máquina
Ao comparar prensas, pergunte pela área útil dos pratos e pela faixa de pressão que pode ser aplicada e controlada no tamanho de painel previsto. Uma grande força total de fechamento não é, por si só, uma especificação de colagem. Como verificação inicial, a pressão nominal média é a força total dividida pela área carregada. Use unidades consistentes e pergunte como a classificação da máquina se relaciona com sua área de trabalho real.
Esse cálculo não comprova um contato uniforme. A planicidade, a rigidez e o paralelismo dos pratos, bem como a distribuição da carga, afetam o resultado. Um painel pode ter uma pressão média aceitável enquanto as bordas ou áreas localizadas recebem contato insuficiente. Por outro lado, pressão excessiva pode esmagar um núcleo macio, marcar através de uma lâmina fina ou expulsar adesivo demais da junta.
A variedade de tamanhos de painel torna essa questão mais complexa. Uma pilha pequena colocada em uma posição inadequada pode distribuir a carga de forma desigual sobre os pratos. Converse com o fornecedor do equipamento sobre a área mínima de carga, o posicionamento e quaisquer placas de prensagem ou configurações de carregamento necessárias. A máquina deve conseguir manter a pressão exigida durante todo o tempo de prensagem, inclusive quando a camada adesiva ou o painel se comprime.
A uniformidade da temperatura é tão importante quanto o valor definido
Em uma prensa a quente, avalie como o calor é fornecido e controlado em toda a área útil dos pratos. Pergunte onde as temperaturas são medidas, como o sistema regula os pratos e como indica uma falha de aquecimento ou controle. Um aquecimento irregular pode deixar uma área com cura insuficiente enquanto outra recebe mais calor do que o revestimento ou o adesivo podem suportar sem danos.
O tempo de aquecimento e a operação em espera também afetam o cronograma e o consumo de energia. Uma prensa com aquecimento elétrico e outra alimentada por um sistema de aquecimento separado impõem exigências diferentes aos serviços da fábrica e à manutenção. Compare o sistema proposto com a alimentação elétrica disponível, o espaço de instalação e a capacidade de manutenção, incluindo a infraestrutura de aquecimento, não apenas a própria prensa.
Em uma prensa a frio, avalie o ambiente ao redor da máquina. O desempenho do adesivo e o tempo de montagem podem mudar quando os painéis, o adesivo ou a oficina ficam mais frios ou úmidos. Um processo que funciona em um dia de produção estável precisa de controles suficientes para continuar repetível dentro da faixa de condições em que a oficina opera.
Adequar a prensa ao restante da linha
A abertura da prensa, a distância entre os pratos, a direção de carregamento e o acesso para empilhadeiras ou equipamentos de movimentação devem ser adequados aos tamanhos reais dos painéis e à disposição das pilhas. Considere também como os operadores aplicarão o adesivo e movimentarão os conjuntos sem ultrapassar o tempo em aberto. Uma prensa com pratos de dimensões suficientes ainda pode ser inconveniente se não houver espaço livre para carregar um painel comprido ou removê-lo com segurança.
Os requisitos de corte das etapas seguintes devem fazer parte da discussão, mas uma serra de esquadrejamento não substitui uma prensa de painéis. Para uma linha de fabricação de móveis que também precisa dimensionar MDF, compensado, aglomerado ou painéis revestidos com melamina, a BEAM SAW MJ6226 é uma opção de corte independente, com comprimento máximo de trabalho declarado de 2.600 mm e espessura máxima de trabalho de 70 mm. Suas dimensões e capacidade devem ser consideradas em conjunto com o tamanho e as condições dos painéis que saem do processo de prensagem.
Reserve espaço também para o acesso de manutenção. Componentes hidráulicos, controles, pratos e, quando instalados, equipamentos de aquecimento precisam de inspeção e manutenção. Pergunte como são fornecidas as peças de reposição e o suporte técnico, sobretudo quando a máquina será instalada longe do fabricante. Os dispositivos de proteção, as paradas de emergência e os sistemas de carregamento seguro devem ser avaliados para a instalação completa e o método de operação.
Faça um teste representativo antes de finalizar as especificações
A comparação mais sólida usa a construção real do painel e o adesivo em um ciclo de produção proposto. Prepare amostras representativas, incluindo o conjunto maior e mais difícil previsto na operação normal. Registre as condições dos materiais, a aplicação do adesivo, o tempo de montagem, a pressão, a temperatura dos pratos, quando aplicável, o tempo de prensagem e o condicionamento subsequente.
Examine os painéis acabados quanto à qualidade da colagem, marcas na superfície, contato nas bordas, empenamento e adequação à operação seguinte. Use o método de avaliação recomendado pelo fornecedor do adesivo e os critérios de aceitação do produto previsto. Um painel que parece íntegro logo após o descarregamento ainda pode precisar de mais tempo de cura ou condicionamento antes que seja possível avaliar adequadamente a colagem e a estabilidade dimensional.
Use os resultados para orientar a decisão de compra. Se ambos os métodos atenderem aos requisitos de qualidade, compare o sistema completo instalado, a produção prevista, o espaço para produtos em processo, a demanda de energia e o suporte de manutenção. Se apenas um processo produzir consistentemente um painel aprovado dentro do ciclo exigido, esse processo determinará as especificações do equipamento.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.