


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Escolhendo uma prensa quente para folheados curvos com raios de curvatura pequenos
Uma prensa a quente pode consolidar um conjunto de lâminas curvadas, mas não pode fazer com que uma disposição inadequada das lâminas resista a uma curvatura acentuada. A primeira decisão de seleção é determinar se o raio especificado é viável considerando a espessura real das lâminas, a direção das fibras, o teor de umidade, o adesivo e a disposição das camadas. Só então faz sentido comparar a força da prensa, a capacidade de aquecimento ou o tempo de ciclo.
Para componentes com raios pequenos, a capacidade decisiva da máquina é manter o contato controlado durante a conformação e a cura — não simplesmente oferecer uma tonelagem elevada. Uma prensa a quente para madeira adequada à conformação de lâminas curvas deve trabalhar com ferramentas que deem suporte à curvatura, permitam o deslizamento das camadas antes da cura do adesivo e forneçam pressão e calor suficientes na linha de colagem mais crítica. Um ensaio bem-sucedido com painéis planos não demonstra nenhuma dessas condições.
Determine o que será curvado antes de especificar a prensa
“Lâmina curva” pode designar dois processos substancialmente diferentes: colar uma lâmina decorativa sobre um substrato já conformado ou moldar um componente estrutural a partir de várias camadas de lâminas. O primeiro depende muito do suporte do substrato e da conformidade da superfície. O segundo também exige controle do deslizamento entre camadas, da espessura do laminado e do retorno elástico.
O desenho deve indicar o raio interno, a espessura final, o ângulo de curvatura, as transições entre trechos retos e curvos e se a superfície apresenta curvatura simples ou composta. Uma curvatura cilíndrica não equivale a uma forma curvada em duas direções. A curvatura composta introduz deformação no plano que uma lâmina plana talvez não consiga acomodar sem recortes personalizados, emendas ou outro método de construção.
Para uma avaliação geométrica inicial, a deformação superficial de uma lâmina individual que se curva livremente pode ser aproximada por:
Deformação superficial ≈ espessura da lâmina ÷ (2 × raio de curvatura do eixo neutro)
Esta é uma relação para avaliação preliminar, não uma especificação de deformação admissível. Ela pressupõe uma curvatura simples e não considera a variabilidade da madeira, a deformação plástica, a restrição à compressão ou os efeitos do adesivo. Ainda assim, mostra por que a redução da espessura de cada camada pode tornar a conformação mais viável.
É fundamental observar que uma pilha solta e um laminado totalmente colado não se curvam da mesma maneira. Antes da cura, as camadas podem deslizar umas em relação às outras; após a colagem, o conjunto comporta-se mais como uma única seção espessa. Se o atrito, a cura prematura do adesivo ou a restrição da ferramenta impedirem o deslizamento durante o fechamento, o conjunto pode desenvolver tensões de conformação muito superiores às esperadas.
Por isso, os ensaios devem utilizar a espécie de madeira, o tipo de corte da lâmina, a tolerância de espessura e a orientação das fibras previstos. Fibras orientadas ao redor da curvatura criam uma condição mecânica diferente daquela em que as fibras estão paralelas ao eixo da curvatura. Fissuras de desenrolamento, desvios locais das fibras, nós e defeitos na lâmina de face também podem determinar onde a falha começa. Um raio demonstrado com uma especificação de lâmina não deve ser automaticamente considerado viável para outra.
Escolha o método de aplicação de pressão de acordo com a geometria
Uma prensa a quente convencional de pratos planos pode ser utilizada com ferramentas curvas dedicadas, mas os pratos aquecidos planos, por si só, não criam um processo de conformação controlado. O molde, a forma de montagem, a direção de fechamento e o percurso da carga devem ser considerados como um único sistema.
Moldes rígidos correspondentes oferecem contenção geométrica, mas apenas quando a folga entre eles é adequada ao conjunto comprimido. Mesmo um molde nominalmente preciso pode prender uma região mais espessa antes que uma região mais fina receba pressão suficiente. A conformidade da ferramenta é, portanto, uma escolha de projeto, não simplesmente um defeito a eliminar.
As membranas oferecem conformidade, mas não garantem contato. Em um raio côncavo pequeno, a tensão da membrana pode causar o arqueamento sobre o canto. Em perfis profundos, o acesso e o alongamento da membrana podem impor limitações adicionais. Aumentar o ajuste de pressão não substitui a verificação de que a superfície transmissora de pressão realmente alcança a lâmina.
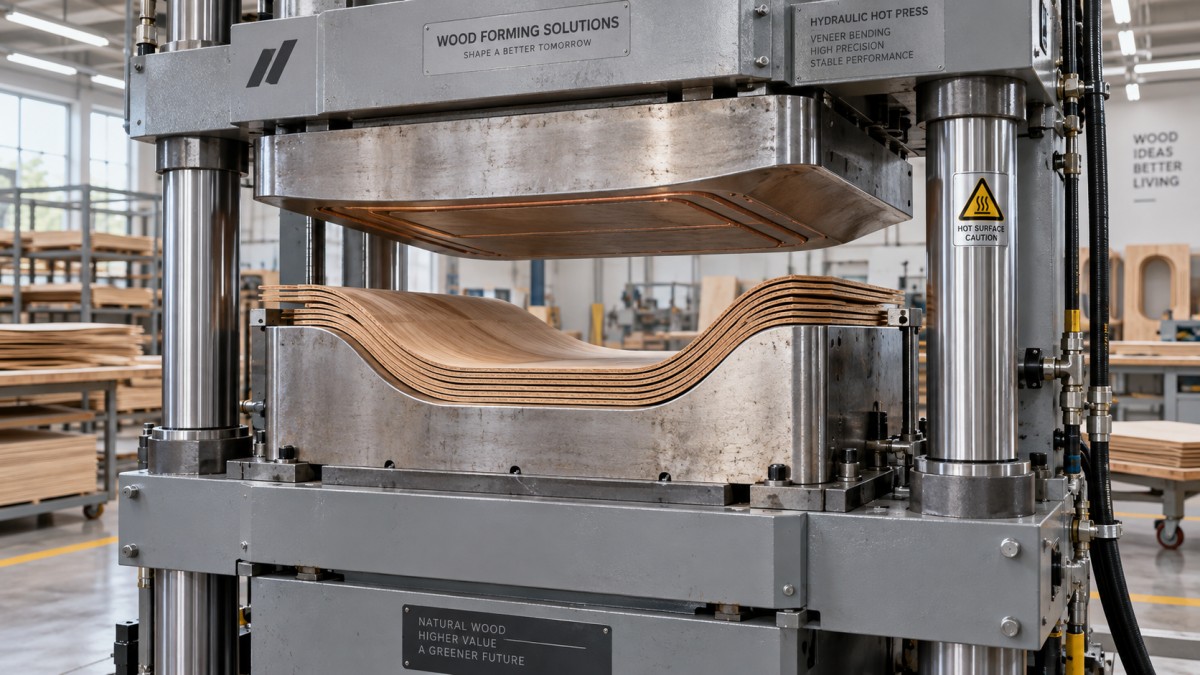
O fechamento em um único eixo também merece atenção. Paredes laterais íngremes e ressaltos de retorno podem exigir elementos deslizantes, moldes bipartidos ou outra sequência de fechamento. Caso contrário, a prensa pode aplicar uma força vertical substancial, mas exercer pressão normal insuficiente em parte da área de colagem — ou dificultar a remoção da peça após a cura.
Interprete a tonelagem como uma especificação do percurso da carga, não como garantia da qualidade da colagem
Dividir a força total da prensa pela área projetada sob carga é uma verificação preliminar útil para o dimensionamento. Isso não fornece um mapa da pressão local sobre uma ferramenta curva. As inclinações do molde, o atrito, a rigidez, a sequência de contato e os mecanismos de ação lateral determinam como a força do atuador chega a cada superfície.
A proposta do equipamento deve especificar as premissas do cálculo de força: número de cavidades, área carregada, pressão necessária para o adesivo, resistência à conformação e configuração da ferramenta. A pressão do circuito hidráulico não deve ser confundida com a pressão na linha de colagem.
É importante ter uma reserva de força, mas pressão excessiva não é inerentemente mais segura. Ela pode esmagar a madeira localmente, marcar a face decorativa, provocar extravasamento excessivo de adesivo ou deformar a seção prevista. Pode ser necessário monitorar tanto a posição de fechamento quanto a pressão, principalmente quando o molde usa batentes. Quando os batentes passam a suportar a carga, uma leitura hidráulica mais alta não significa necessariamente maior consolidação das lâminas.
A rigidez da estrutura e dos pratos deve ser avaliada com a área de apoio da ferramenta prevista, inclusive em condições de carga excêntrica. A classificação de uma prensa para painéis planos com carga central pode não representar uma ferramenta curva estreita montada fora do centro. Solicite informações sobre as configurações de carga permitidas, os limites de massa das ferramentas, a abertura útil, o curso e o acesso para carregamento e remoção — não apenas a força máxima.
Verifique o calor na linha de colagem, sobretudo em seções espessas
A temperatura dos pratos não é a temperatura da linha de colagem. O calor precisa atravessar a ferramenta, eventuais camadas desmoldantes ou conformáveis e o conjunto de lâminas antes que a camada de adesivo mais fria atinja as condições de cura necessárias.
Essa diferença torna-se importante quando os moldes têm massas desiguais, seções localmente espessas ou aquecimento por apenas um lado. O controlador pode exibir o valor de ajuste correto enquanto uma linha de colagem interna permanece abaixo da temperatura necessária. Por outro lado, aumentar o valor de ajuste para acelerar o aquecimento interno pode expor a lâmina de face ou as camadas externas de adesivo a calor excessivo.
Os sistemas de aquecimento devem ser avaliados em função da ferramenta real. Pratos aquecidos que transferem energia para um molde removível comportam-se de maneira diferente de moldes com aquecedores elétricos integrados ou canais para fluido térmico. O aquecimento integrado pode encurtar o percurso do calor, mas a disposição dos aquecedores, a localização dos sensores e o controle das zonas continuam determinando a uniformidade.
Os ensaios de aplicação devem medir a temperatura em linhas de colagem representativas, incluindo o local onde se espera o aquecimento mais lento. Conjuntos de lâminas instrumentados e sacrificiais podem estabelecer a relação entre as leituras da máquina e as temperaturas internas. A instalação dos sensores não deve criar uma folga que invalide o resultado.
A especificação do ciclo deve distinguir a recuperação térmica do molde, o aquecimento do conjunto de lâminas, a cura do adesivo e qualquer resfriamento sob contenção necessário. Um ajuste curto do temporizador não é significativo sem identificar quando a contagem começa e a que temperatura o adesivo é efetivamente submetido.
Ajuste o fechamento e a cura à janela de trabalho do adesivo
A seleção do adesivo e da máquina são decisões interdependentes. Os requisitos relevantes incluem os tempos de montagem aberta e fechada, a gramatura de aplicação, a temperatura de cura, a pressão, a faixa de umidade da madeira e a adequação às condições de serviço do componente.
Para uma curvatura acentuada, é necessário tempo de trabalho suficiente para aplicar o adesivo, empilhar, posicionar e fechar o conjunto sem que o adesivo comece a curar prematuramente. O contato com um molde quente pode encurtar essa janela. Se uma linha de colagem externa começar a curar enquanto o conjunto ainda precisa deslizar, o resultado poderá ser rachaduras, enrugamento ou fechamento parcial do molde.
Um perfil de fechamento controlado pode ajudar: um movimento de aproximação, uma fase de conformação que permita o movimento necessário das camadas e uma etapa de consolidação mantida durante a cura. No entanto, a pressão em etapas deve ser validada em relação aos requisitos de processamento do fornecedor do adesivo. Uma etapa prolongada de baixa pressão pode resultar em contato inadequado ou fazer com que o tempo de montagem se esgote.
O condicionamento da umidade também requer uma faixa definida. Aumentar a umidade para melhorar a flexibilidade altera o comportamento térmico e pode introduzir defeitos relacionados ao vapor ou variações dimensionais. Se forem necessários vapor, umedecimento ou outro tratamento de pré-condicionamento, eles devem fazer parte do processo de produção qualificado; não devem ser ajustes não documentados usados apenas para obter uma amostra de demonstração aceitável.
O comportamento durante a desmoldagem é tão importante quanto a velocidade de cura. O adesivo deve desenvolver resistência suficiente para suportar as tensões liberadas quando o molde se abre. Dependendo da construção, pode ser necessário resfriamento sob contenção ou um dispositivo secundário para controlar a forma sem ocupar a prensa aquecida durante todo o período de estabilização.
Use o local da falha para distinguir os limites do material dos limites da máquina
Um ensaio malsucedido só é útil se o defeito estiver associado à sua causa. Aumentar a temperatura ou a pressão sem esse diagnóstico pode ocultar um problema e criar outro.
- Rachaduras na parte externa da curvatura: investigue a deformação por tração, os defeitos das lâminas, a orientação das fibras, a espessura de cada camada e se o deslizamento entre camadas foi restringido.
- Rugas ou encurvamento na parte interna: examine a restrição à compressão, o excesso de material, a sequência de fechamento e o suporte oferecido pela ferramenta à lâmina durante a conformação.
- Juntas abertas perto de um canto acentuado: verifique o arqueamento da membrana, o desalinhamento do molde, a pressão local e a temperatura da linha de colagem antes de alterar a formulação do adesivo.
- Bolhas após a abertura: investigue a umidade, a liberação de vapor, as condições de cura e se a colagem tinha resistência suficiente no momento da desmoldagem.
- Retorno elástico excessivo: examine o equilíbrio do conjunto de lâminas, a conclusão da cura, a temperatura de desmoldagem e as tensões residuais de conformação. A compensação da ferramenta deve ser feita após a estabilização do processo, e não usada para substituí-la.
Essas distinções afetam as decisões sobre o equipamento. Uma prensa maior não corrigirá um limite de deformação da lâmina. Uma capacidade de aquecimento adicional não resolverá o arqueamento da membrana. Uma ferramenta mais precisa não compensará um adesivo que cura antes do fim da conformação.
Tome a decisão de compra com base em um ensaio de aplicação repetível
A amostra de aceitação deve representar a condição de produção mais exigente: o menor raio especificado, a lâmina de face prevista, a espessura total do conjunto e as tolerâncias dimensionais pertinentes. Uma demonstração simplificada com camadas mais finas, menos camadas ou uma espécie de madeira mais fácil de conformar comprova apenas a viabilidade dessa construção simplificada.
Antes do ensaio, defina os critérios de aceitação para rachaduras visíveis, marcas na superfície, integridade da colagem, espessura, precisão do perfil e retorno elástico. Especifique quando as dimensões serão medidas e em que condições de condicionamento. Uma medição imediatamente após a desmoldagem não comprova que a forma será mantida após a estabilização da umidade e da temperatura.
A avaliação da colagem deve considerar a exposição prevista em serviço. O exame destrutivo de peças sacrificiais pode revelar cantos mal colados que uma inspeção externa não detectaria. Quando a especificação do produto exigir um método de ensaio reconhecido, utilize esse método em vez de substituí-lo por uma avaliação visual ou por uma alegação de resistência não validada.
Os ciclos repetidos devem abranger tanto a partida quanto a operação com estabilização térmica. Registre a umidade do material, a gramatura do adesivo, o tempo de montagem, o perfil de fechamento, a pressão, as temperaturas medidas, o tempo de cura e as condições de desmoldagem. Inclua a variação normal do material dentro da especificação acordada. Um componente aceitável comprova a viabilidade; componentes aceitáveis de forma repetida comprovam a existência de uma janela de processo utilizável.
A especificação resultante do equipamento deve vincular o desempenho garantido à combinação qualificada de material, ferramenta, adesivo e ciclo. Inclua os requisitos de troca de ferramenta, os registros de temperatura e pressão, o acesso para calibração e as proteções para moldes quentes e zonas de esmagamento. A escolha defensável é a prensa que mantém o contato, o histórico térmico e o controle da forma exigidos em toda a faixa operacional acordada — não a máquina com a maior tonelagem ou temperatura nominal.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.