


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como escolher uma lixadeira para compensado para calibrar a espessura
Como escolher uma lixadeira para compensado para calibração de espessura
Escolher uma lixadeira para compensado para calibração de espessura exige mais do que comparar larguras de trabalho e potências dos motores. A questão real é se a máquina consegue levar os painéis que você realmente processa à faixa de espessura exigida, na velocidade de produção, sem danificar a lâmina de face. Isso depende tanto do material de entrada quanto do equipamento de lixamento.
Uma máquina que produz uma superfície atraente ainda pode deixar variações de espessura inaceitáveis. Por outro lado, uma configuração que remove eficientemente os pontos mais altos pode ser agressiva demais para lâminas decorativas finas. Portanto, a avaliação técnica deve separar o controle dimensional do acabamento superficial e, em seguida, determinar como ambos serão obtidos na rota de produção proposta.
Defina o problema de espessura antes de especificar a máquina
“Calibrar para a espessura nominal” não é um requisito de compra completo. Especifique a faixa de espessura final aceitável, a variação dentro de cada painel e a variação entre painéis. Essas são medidas diferentes, e a alegação de precisão de um fornecedor pode se referir a apenas uma delas.
Diferencie também a variação de espessura de empenamento ou torção. Um painel empenado pode ter espessura relativamente uniforme, enquanto um painel visualmente plano pode apresentar áreas localizadas mais espessas e mais finas. Os rolos de pressão podem achatar temporariamente uma chapa empenada durante o lixamento; depois que ela sai da máquina, o empenamento pode voltar. A calibração de espessura não é uma solução confiável para compensados instáveis ou muito deformados.
Antes de solicitar orçamentos, registre os seguintes dados de amostras representativas do material de entrada:
- Leituras de espessura ao longo da largura e do comprimento, incluindo as áreas próximas às bordas.
- Espessura da lâmina de face e espessura mínima aceitável da camada de face remanescente.
- Dimensões, composição, condição superficial e defeitos visíveis dos painéis.
- Empenamento, torção, condição de umidade e histórico de armazenamento, quando disponíveis.
- Produção necessária e indicação de se uma ou ambas as faces precisam ser processadas.
Uma regra simples para rejeição antecipada é: o lixamento não pode acrescentar material a um painel com espessura abaixo do limite. Se as chapas de entrada já estiverem abaixo do limite inferior da espessura final, apenas um controle mais rigoroso da máquina não tornará esse material aceitável.
Estabeleça uma margem segura para remoção de material
A margem disponível para lixamento é determinada pela face vulnerável mais fina, não apenas pela espessura média do painel. Variações locais da lâmina, remendos, sobreposições e áreas salientes podem consumir essa margem de forma desigual. Peça ao fornecedor do compensado os detalhes de sua composição e verifique amostras representativas, em vez de presumir que toda a espessura nominal da lâmina de face pode ser removida.
Isso é especialmente importante quando um painel precisa de uma calibração significativa, mas tem uma lâmina decorativa fina. A decisão correta pode ser calibrar o substrato antes da aplicação da lâmina decorativa, melhorar o controle do compensado de entrada ou rejeitar chapas inadequadas. Comprar uma lixadeira mais potente não resolve a falta de margem de material para remoção.
No processamento dos dois lados, defina a remoção por face, além da remoção total. Remover a mesma quantidade de ambos os lados não é automaticamente adequado para todas as composições, mas concentrar toda a correção em uma única face pode prejudicar a aparência ou afetar o equilíbrio do painel. Confirme a sequência prevista com base nas especificações do painel e examine o resultado depois que a chapa for liberada da pressão da máquina.
Escolha os cabeçotes de lixamento para o trabalho, não com base no folheto
Para a calibração de espessura, procure uma referência dimensional claramente definida entre a superfície abrasiva de corte e o painel apoiado. Um rolo de contato relativamente rígido é comumente usado para a remoção controlada de material. Uma sapata de acabamento flexível acompanha melhor os contornos da superfície e tem outra finalidade; não deve ser tratada como um dispositivo equivalente para calibração.
Uma combinação de rolo e sapata pode oferecer calibração seguida de refinamento dos riscos, mas os detalhes são importantes. Pergunte qual cabeçote determina a espessura, como cada cabeçote é ajustado e se a pressão de acabamento altera a dimensão final. O diâmetro e a dureza do rolo de contato, a especificação do abrasivo e a rigidez da máquina devem ser avaliados em conjunto.
Sistemas de pressão flutuantes ou segmentados podem ajudar a proteger superfícies sensíveis durante o acabamento. No entanto, um sistema projetado para acomodar variações nos painéis pode acompanhar as diferenças de espessura em vez de removê-las. Peça ao fornecedor que explique o modo de operação proposto e demonstre o desempenho de calibração.
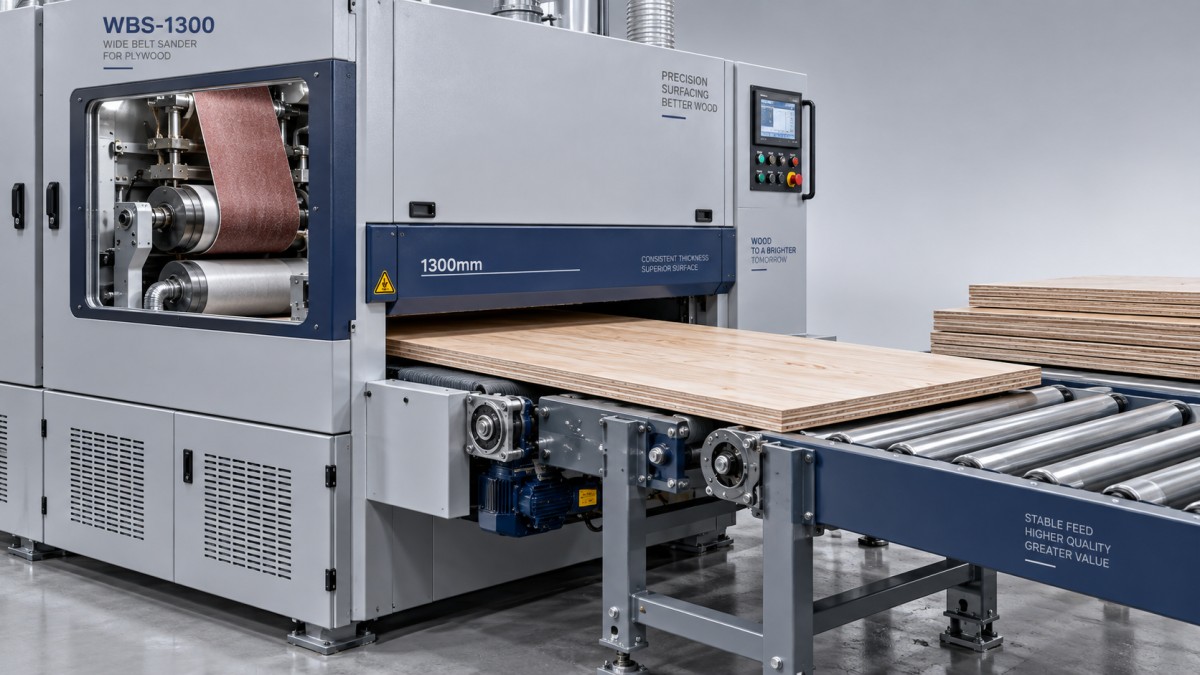
As configurações de um ou dois lados envolvem outra escolha. Um sistema de dois lados pode reduzir o manuseio e processar ambas as faces em uma única passagem, mas exige coordenação cuidadosa da remoção e do apoio do painel. Uma máquina de um lado pode ser adequada para uma oficina mais flexível, desde que o cálculo de capacidade inclua o giro das peças, as passagens repetidas e o manuseio pelo operador.
A potência do motor é apenas um dos fatores que determinam a capacidade de remoção
Um motor potente não determina quanto material pode ser removido com segurança do seu compensado. A capacidade efetiva também depende da largura de trabalho, da velocidade de avanço, da condição do abrasivo, da espécie de madeira, das linhas de cola, da extração de pó e do acabamento aceitável. Peça uma demonstração da taxa de remoção no material previsto, não um valor máximo desvinculado das condições de operação.
A sequência de abrasivos deve fazer parte dessa demonstração. Lixas de grão grosso podem remover material com eficiência, mas deixar riscos que exigem uma margem adicional de lixamento. Começar com um grão fino demais pode aumentar o empastamento e o aquecimento. A sequência correta é aquela que atende aos requisitos de espessura e de superfície sem consumir toda a lâmina de face.
A estabilidade do avanço muitas vezes determina o resultado
Um cabeçote de lixamento rígido não compensa um painel que desliza, levanta ou muda de condição de apoio durante a passagem. Inspecione a condição do transportador, o alinhamento da esteira, o apoio da mesa, o sistema de retenção e o ajuste da pressão. Retenção insuficiente permite que o painel se mova; pressão excessiva pode comprimi-lo ou manter temporariamente plana uma chapa empenada.
Dê atenção especial às bordas de entrada e saída. O lixamento excessivo localizado nas extremidades pode resultar de mudanças no apoio ou na pressão quando o painel entra e sai da máquina. Inclua essas áreas no plano de inspeção, em vez de medir apenas o centro, que é mais fácil de alcançar.
Também é importante verificar as dimensões mínimas dos painéis. Uma máquina pode comportar a largura necessária e, ainda assim, lidar mal com componentes curtos devido ao espaçamento entre rolos ou à geometria de apoio. Se a fábrica processa tanto chapas inteiras quanto peças cortadas, teste ambos os formatos. Não presuma que testes bem-sucedidos com chapas inteiras comprovam a adequação para peças curtas.
Realize um teste de aceitação que revele as variações
Envie um lote representativo, incluindo as variações normais de produção e os painéis mais difíceis ainda permitidos pela especificação do material de entrada. Algumas chapas excepcionalmente planas não comprovam muito. Identifique cada painel e marque pontos de medição que possam ser reproduzidos para comparar as leituras antes e depois.
Use um instrumento calibrado para medir espessura, com resolução adequada e pressão de medição constante. Registre a condição de umidade e defina quando as medições serão feitas após o lixamento. A incerteza da medição deve ser suficientemente baixa para distinguir um painel aceitável de um rejeitado.
- Defina as condições de operação: registre o tipo e a granulometria da cinta, a velocidade de avanço, os ajustes dos cabeçotes, a meta de remoção e as condições de extração.
- Meça o painel inteiro: verifique uma grade de pontos definida, incluindo bordas e extremidades, em vez de confiar em uma média.
- Inspecione a integridade da superfície: procure áreas lixadas até atravessar a lâmina, cola exposta, riscos persistentes, depressões localizadas e remendos danificados.
- Verifique a repetibilidade: processe painéis consecutivos e repita a avaliação depois que a máquina atingir a temperatura normal de operação.
- Teste a recuperação do ajuste: altere os ajustes de espessura e retorne à receita original para avaliar a repetibilidade da configuração.
Quando viável, inclua uma operação mais longa para observar o empastamento do abrasivo e a deriva dimensional. Uma cinta nova em uma máquina limpa é um ponto de partida útil, não um teste de produção completo. Defina os resultados aceitáveis antes do teste para que amostras atraentes não substituam critérios de aceitação mensuráveis.
Verifique o processo seguinte sem confundir as especificações
As metas de calibração devem refletir a etapa seguinte: laminação, usinagem, montagem ou aplicação de fita de borda. A espessura irregular do painel pode dificultar os ajustes de pressão e de refilo, mas a faixa de espessura permitida pela máquina seguinte não é o mesmo que uma tolerância de espessura aceitável.
Por exemplo, aColadeira de Bordas Automática Retilínea ZD450C especifica uma faixa de espessura de trabalho de 10–60 mm e velocidades de avanço de 12–23 m/min, com alimentação, colagem, refilo e polimento automáticos. Esses valores ajudam a avaliar a compatibilidade dos componentes e o planejamento da produção. Eles não determinam qual variação de espessura dentro de um painel o móvel acabado ou o componente de mobiliário pode tolerar.
A velocidade de avanço dessa máquina também não deve simplesmente se tornar a meta de velocidade do lixamento. A capacidade de lixamento deve incluir o espaçamento entre chapas, o giro, as passagens repetidas e a inspeção. Compare o número de painéis acabados aceitáveis por turno, não apenas as velocidades dos transportadores.
Compre um processo fácil de manter, não apenas uma amostra aprovada
Solicite os requisitos de extração para as condições de operação propostas, incluindo o fluxo de ar e os detalhes das conexões. A remoção inadequada de pó pode empastar os abrasivos e comprometer a consistência do corte. A coleta de pó de madeira e as precauções contra incêndio também devem ser avaliadas conforme a instalação e os requisitos locais aplicáveis.
Pergunte quais tarefas de manutenção preservam a calibração: inspeção do transportador, alinhamento da mesa, manutenção dos rolos, verificação do ajuste de espessura e troca de abrasivos. Confirme a disponibilidade de cintas de reposição, os prazos de entrega de peças de desgaste, o treinamento dos operadores e o acesso à assistência técnica. Esses detalhes se tornam ainda mais importantes depois que a equipe de instalação vai embora.
A Qingdao Zhongding Machinery Co., Ltd. tem mais de 20 anos de experiência em máquinas para trabalhar madeira e oferece suporte técnico, fornecimento de peças de reposição e serviço pós-venda. Ao avaliar sua proposta, transforme essas condições de serviço em compromissos específicos: escopo de comissionamento, peças de reposição recomendadas, procedimentos para solução de problemas e responsabilidade pela confirmação dos resultados de aceitação.
A especificação de compra mais sólida vincula os limites do compensado de entrada, a remoção segura de material, a espessura final, a qualidade da superfície e a produção sustentada. Escolha a lixadeira para compensado que demonstre o cumprimento desses requisitos em material representativo e documente os ajustes e as condições de manutenção necessários para mantê-los.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.