


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Uma lixadeira para portas de armário consegue lixar os rebaixos sem arredondar as bordas?
Uma lixadeira para portas de armários pode lixar perfis rebaixados preservando arestas bem definidas — mas apenas quando os abrasivos, os ajustes de contato e as direções de trabalho são adequados à geometria da porta. Uma máquina que produz um acabamento uniforme em um painel fresado pouco profundo pode deixar ranhuras profundas sem tratamento ou arredondar os ombros de um perfil mais elaborado.
Para os avaliadores técnicos, a distinção importante está entre alcançar um rebaixo e lixá-lo eficazmente sem alterar sua forma. Abrasivos flexíveis podem entrar em uma ranhura e, ainda assim, exercer mais ação de corte nas arestas expostas acima dela. Antes de investir, é preciso comprovar que a máquina atende aos dois requisitos na taxa de produção pretendida.
“Sem arredondar as arestas” precisa de uma definição mensurável
Nenhum processo abrasivo remove material sem afetar absolutamente a geometria. O objetivo prático é manter as alterações no perfil dentro de uma tolerância acordada e, ao mesmo tempo, alcançar a preparação de superfície necessária. Isso é diferente de prometer que todos os cantos vivos permanecerão completamente intactos.
Algum arredondamento das arestas pode até ser intencional. As especificações do revestimento às vezes exigem um quebra-arestas controlado para favorecer a cobertura do acabamento e reduzir a fragilidade dos cantos. O problema é o arredondamento descontrolado: um ombro perde definição, um cordão decorativo fica irregular ou portas correspondentes deixam de parecer uniformes.
Defina os critérios de aceitação antes de discutir os ajustes da máquina:
- Preservação do perfil: Que alteração no raio da aresta, na posição do ombro ou na forma da ranhura é aceitável?
- Preparação de superfície: É necessário remover fibras levantadas, marcas leves de usinagem ou pequenas saliências de revestimento curado?
- Cobertura dos rebaixos: O fundo da ranhura, as paredes laterais e os cantos internos devem todos receber contato abrasivo?
- Aparência: A porta receberá tinta opaca, verniz transparente ou outro acabamento que revele riscos de forma diferente?
Uma porta de MDF pintada e uma porta de madeira maciça tingida podem ter perfis semelhantes, mas exigem receitas de lixamento diferentes. Avalie-as separadamente, em vez de tratar “portas de armário” como uma única aplicação uniforme.
Por que é difícil lixar uniformemente perfis rebaixados
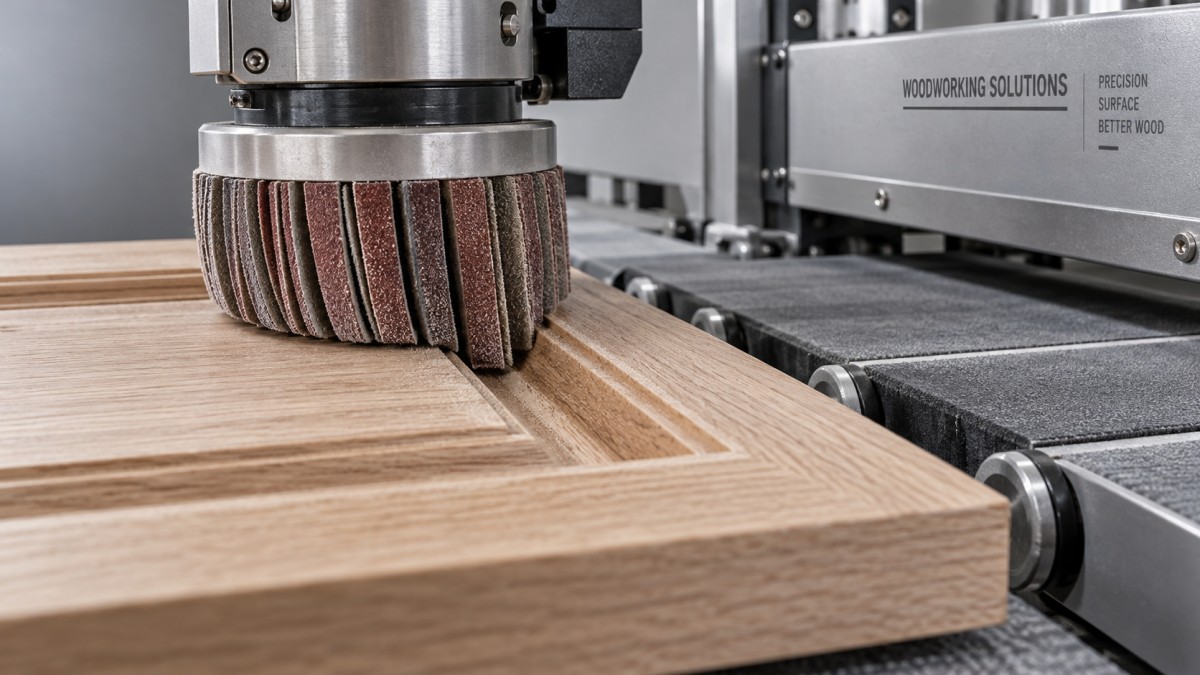
O abrasivo entra em contato com o ombro elevado antes de alcançar o fundo da ranhura. Quando as tiras flexíveis de lixa se curvam em torno desse ombro, a força de contato e o tempo de permanência podem se concentrar na aresta exposta. Portanto, aumentar a penetração para alcançar áreas mais profundas do rebaixo pode acelerar o desgaste da aresta mais do que melhorar o lixamento do fundo da ranhura.
O acesso da ferramenta também tem limites geométricos. Uma abertura estreita pode impedir que as tiras abrasivas entrem em um ângulo útil. Cantos internos apertados e detalhes com rebaixo negativo podem permanecer inacessíveis mesmo quando a superfície ao redor parece lixada uniformemente.
A direção também importa. Uma escova que se aproxima de um ombro fresado por uma direção pode trabalhar um lado com mais intensidade do que o lado oposto. Em uma porta com montantes e painéis, a orientação das fibras, as travessas e os perfis que se cruzam aumentam ainda mais a variação.
Um desenho útil para a avaliação deve mostrar a abertura e a profundidade da ranhura, o ângulo das paredes laterais, a forma do ombro e o menor raio interno. Esses detalhes informam muito mais ao fornecedor do que a largura e a espessura totais da porta.
Qual configuração de lixadeira para portas de armários se adapta ao perfil?
Diferentes cabeçotes de lixamento resolvem problemas diferentes. A melhor escolha não é necessariamente a máquina com mais cabeçotes, mas a configuração que proporciona acesso adequado sem depender de um contato excessivo.
O lixamento com escovas flexíveis costuma ser adequado para preparação leve de superfície e remoção de pequenas saliências. Não se deve presumir que ele também removerá marcas significativas de ferramenta de corte em um rebaixo profundo, sem alterar as arestas adjacentes. A remoção de defeitos intensos e a preservação delicada do perfil são exigências concorrentes.
Ferramentas compatíveis com o perfil podem oferecer maior controle em formas repetidas, desde que correspondam com precisão ao perfil pretendido. No entanto, mudanças na geometria de fresagem, o desgaste da ferramenta ou o posicionamento dos componentes podem alterar o padrão de contato. Solicite testes com o perfil real de produção, e não com uma amostra apenas visualmente semelhante.
Os ajustes que determinam a preservação das arestas
Construção do abrasivo: flexibilidade não basta
Tiras mais longas e flexíveis podem alcançar contornos com mais facilidade, mas o comprimento, por si só, não determina se são adequadas. A largura da tira, a rigidez do suporte, a exposição do abrasivo, a disposição das cerdas de apoio e a granulometria influenciam a forma como a ferramenta entra no rebaixo e o lixa.
Uma granulometria mais fina não é uma solução garantida para evitar o arredondamento. Se forem necessárias mais passadas ou mais tempo de contato para remover um defeito, o desgaste acumulado das arestas ainda pode se tornar inaceitável. Escolha o abrasivo em função da remoção necessária e, em seguida, avalie as alterações no perfil.
Contato do cabeçote: maior profundidade nem sempre é melhor
Em muitas lixadeiras com escovas, o contato é ajustado pela posição ou pela penetração do cabeçote, e não por uma pressão medida diretamente. A pressão pneumática, quando utilizada, é apenas uma parte do sistema de contato. Pergunte como o contato é ajustado, indicado e reproduzido.
A penetração excessiva curva mais o abrasivo em torno dos detalhes elevados. Um teste sensato começa com contato leve e o aumenta gradualmente, verificando tanto a cobertura dos rebaixos quanto a geometria das arestas. Se o fundo da ranhura não ficar suficientemente preparado antes de o ombro atingir seu limite de desgaste, será necessário alterar a ferramenta ou o processo.
Velocidade de avanço, velocidade do cabeçote e passadas repetidas
Em geral, um avanço mais lento aumenta o tempo de exposição ao abrasivo, enquanto a velocidade de rotação altera o comportamento de corte e a deflexão das tiras. Essas variáveis interagem; “mais lento é melhor” não é um critério de seleção confiável.
Várias passadas leves podem, às vezes, melhorar o controle, mas também acumulam remoção de material. Avalie toda a sequência de produção, incluindo qualquer passada no sentido inverso, em vez de aprovar cada passada isoladamente. Registre a velocidade de avanço, a velocidade do cabeçote, o contato, a especificação do abrasivo e o número de passadas como uma única receita.
Apoio da peça e extração de pó
Uma porta que se levanta, oscila ou desliza sofre contato irregular, mesmo quando os cabeçotes de lixamento estão ajustados corretamente. Verifique o estado do transportador, o sistema de fixação, a variação de espessura e o apoio das menores portas da sua linha.
A extração influencia a consistência, além de manter o local limpo. Abrasivos carregados de resíduos e pó acumulado podem alterar a ação de corte ou contribuir para riscos. Confirme os requisitos de extração do fornecedor e avalie o desempenho nas condições operacionais previstas, com as proteções e os controles de pó adequados instalados.
O material e a qualidade das etapas anteriores podem determinar o resultado
Os perfis fresados em MDF podem apresentar fibras expostas e densidade superficial variável, sobretudo quando a ferramenta corta em diferentes profundidades. A escovação agressiva pode deixar uma aresta com aparência fibrosa ou desgastada, em vez de devidamente preparada. A madeira maciça apresenta variações na direção das fibras e na dureza local. Componentes folheados acrescentam o risco de lixar através da fina camada superficial nas arestas vulneráveis.
Inspecione a porta antes de lixá-la. Um processo destinado a remover fibras leves não deve ser avaliado pela capacidade de eliminar vibrações severas de fresagem. Ferramentas de corte desgastadas, fixação inadequada ou profundidade de usinagem inconsistente podem obrigar a estação de lixamento a remover mais material do que o perfil permite com segurança.
A preparação dos painéis nas etapas anteriores também merece atenção. Por exemplo, aSerra de Mesa Deslizante CNC da Qingdao Zhongding Machinery, modelo ZD400T-AD, destina-se ao corte de MDF, compensado, madeira maciça e materiais em painel, com comprimento máximo de corte de 3200 mm e ângulo da lâmina exibido na tela. Sua função é preparar as peças em bruto — não lixar rebaixos. Manter essas funções distintas ajuda a evitar que se espere de uma lixadeira posterior a compensação de toda e qualquer variação dos processos anteriores.
Um teste de amostras que revela as limitações reais
Uma porta de demonstração lisa é tranquilizadora, mas não basta para embasar uma decisão de compra. Monte um conjunto de amostras com as partes mais exigentes da sua linha real: o rebaixo mais profundo, a ranhura mais estreita, o ombro decorativo mais acentuado e o material mais vulnerável.
- Estabeleça uma condição de referência. Fotografe e inspecione cada perfil antes do lixamento. Registre os defeitos existentes, o teor de umidade, quando pertinente, e as dimensões críticas.
- Defina critérios de aprovação separados. Especifique a preparação de superfície aceitável e a alteração de perfil aceitável. Uma não deve ocultar falhas na outra.
- Faça ajustes controlados. Durante o desenvolvimento, altere uma variável por vez e, em seguida, documente a receita combinada final.
- Verifique todas as orientações. Inspecione os ombros de entrada e saída, ambas as paredes laterais, os fundos das ranhuras, as seções transversais às fibras e os detalhes que se cruzam.
- Aplique o acabamento pretendido. Examine amostras representativas com revestimento, pois as superfícies sem acabamento podem ocultar riscos, fibras ou preparação irregular.
- Repita o teste em mais de uma porta. Confirme a consistência em várias peças e avalie como o desgaste do abrasivo afeta os resultados.
Use luz rasante e ampliação para identificar defeitos visuais. Quando as tolerâncias exigirem, compare as seções transversais dos perfis ou use instrumentos ópticos de medição adequados. Um gabarito de perfil pode oferecer uma verificação rápida durante a produção, mas talvez não detecte pequenas alterações relevantes para a especificação.
Guarde uma amostra de referência aprovada com os ajustes registrados. Uma superfície aprovada é mais útil quando as equipes de produção e qualidade podem comparar os resultados futuros com o mesmo padrão físico.
Avalie o processo de produção, não apenas a demonstração da máquina
O indicador decisivo é o número de portas aprovadas por hora, e não apenas a velocidade do transportador. Inclua carregamento, passadas adicionais, trocas de abrasivo, ajustes entre famílias de perfis, inspeção e qualquer retoque manual. Uma máquina mais rápida que ainda exija lixamento manual extensivo em todos os rebaixos talvez não proporcione a economia de mão de obra esperada.
Antes da compra, peça ao fornecedor que identifique quais superfícies serão lixadas pelas ferramentas propostas, quais poderão exigir operações secundárias e como os ajustes serão restaurados após a troca do abrasivo. Esclareça também a disponibilidade de consumíveis, os procedimentos de substituição, o acesso para manutenção e o suporte técnico.
A Qingdao Zhongding Machinery Co., Ltd. tem mais de 20 anos de experiência em máquinas para trabalhar madeira, além de oferecer suporte técnico, fornecimento de peças de reposição e assistência pós-venda. Em uma avaliação técnica, esses recursos são mais valiosos quando aplicados à análise de amostras reais de portas e à documentação de um processo repetível — não como substitutos de testes de aplicação.
O critério de seleção é simples: escolha uma lixadeira para portas de armários somente depois de ela demonstrar, em conjunto, preparação adequada dos rebaixos e preservação aceitável das arestas, a uma taxa de produção realista. Se aumentar o contato alcançar a ranhura apenas arredondando o ombro, pare de tentar contornar a limitação com ajustes. Considere outras ferramentas, uma operação adicional controlada, melhorias na usinagem anterior ou uma revisão do perfil. O investimento certo preserva o projeto e reduz o trabalho — não apenas dá às superfícies planas visíveis uma aparência de acabamento.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.