


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Como escolher máquinas para portas de madeira maciça com juntas de montantes e travessas
Escolha de máquinas para madeira maciça para juntas de montantes e travessas de portas
Na produção de portas com montantes e travessas, a precisão das juntas afeta a eficiência da montagem, a qualidade da colagem e a estabilidade a longo prazo. Por isso, escolher máquinas para trabalhar madeira maciça destinadas à fabricação de portas exige mais do que comparar a potência do eixo-árvore ou a velocidade de avanço: os responsáveis pela avaliação técnica devem analisar a compatibilidade dos perfis, as tolerâncias dos espigões, o posicionamento das peças e o controle do arrancamento de fibras em diferentes espécies de madeira. Este guia examina as capacidades de usinagem, a compatibilidade das ferramentas e os requisitos de produção que devem ser considerados na seleção de equipamentos para obter juntas consistentes entre montantes e travessas, ajudando a identificar soluções que garantam qualidade repetível e reduzam retrabalho e tempo de preparação.
O ponto de partida mais útil não é um catálogo de máquinas. É um desenho da junta, uma seleção representativa de madeira e uma descrição clara das portas que a oficina realmente precisa produzir.
Defina a junta antes de escolher a máquina
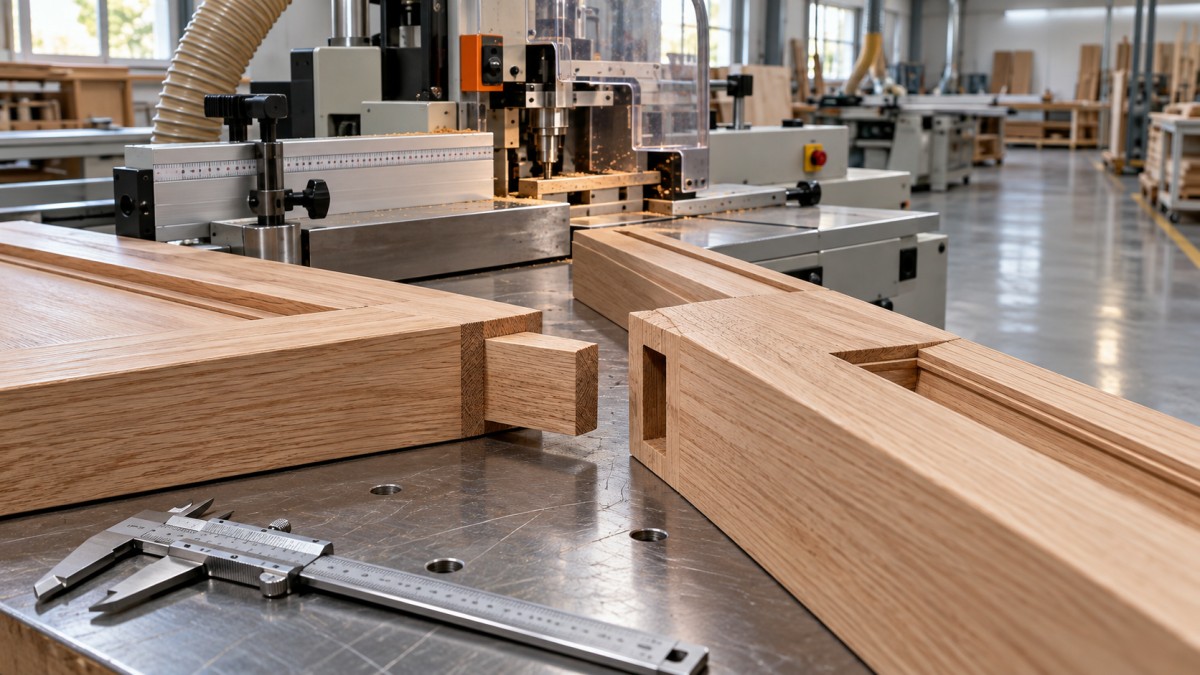
“Junta de montante e travessa” pode descrever diferentes construções. Uma junta com perfil copiado e contraperfil combina a extremidade perfilada de uma travessa com um perfil correspondente no montante. Dependendo das ferramentas e do projeto, pode incluir uma lingueta integral curta. Uma junta tradicional de espiga e furo utiliza uma espiga inserida em um furo, às vezes com um rebaixo para acomodar o canal do painel. A construção com espiga solta exige furos correspondentes em ambos os componentes.
Essas operações de usinagem não são intercambiáveis. Uma máquina que produz um contraperfil decorativo bem-acabado não oferece automaticamente o comprimento de espiga ou a capacidade de usinar furos necessários para determinado projeto de porta. A resistência da junta deve ser avaliada para a construção e as condições de uso previstas; a aparência, por si só, não é um critério de aceitação confiável.
Antes de solicitar orçamentos, defina as espessuras dos componentes, as larguras das travessas, as seções dos perfis, a posição do canal do painel, a geometria da espiga e as dimensões acabadas entre ombros. Inclua a travessa mais estreita e a travessa inferior mais larga, não apenas uma amostra de tamanho intermediário conveniente. Esses extremos frequentemente revelam limitações de fixação e de espaço livre para as ferramentas.
Escolha um processo de produção adequado ao mix de pedidos
Uma tupia de eixo vertical com ferramentas adequadas, proteções e um carro de contraperfilagem de extremidades seguro pode ser apropriada para oficinas que produzem perfis variados em pequenos lotes. Oferece flexibilidade, mas a repetibilidade depende muito dos batentes, da preparação das ferramentas, dos métodos de avanço e da prática do operador. A fixação segura de extremidades curtas de travessas exige atenção especial.
As máquinas dedicadas para espigamento e furação separam a fabricação das juntas da perfilagem longitudinal. Essa pode ser uma solução prática quando o projeto exige espigas integrais substanciais ou quando a perfilagem e a fabricação das juntas têm requisitos de capacidade diferentes. A desvantagem é a movimentação adicional e a necessidade de manter as referências entre as máquinas.
Vale a pena avaliar as espigadeiras de dupla extremidade para lotes repetitivos, quando usinar as duas extremidades da travessa em uma única preparação reduz a movimentação e controla o comprimento acabado. Ainda assim, a adequação depende do comprimento mínimo da peça, da largura da travessa, dos cabeçotes de usinagem disponíveis e da geometria real da junta. A categoria da máquina, por si só, não comprova essas capacidades.
Centros de usinagem CNC podem ser atraentes para projetos variados, furos e outras operações em componentes de portas. No entanto, flexibilidade de programação não deve ser confundida com produção econômica. As mudanças de dispositivos, o acesso das ferramentas, o tempo de usinagem e o carregamento podem superar os benefícios em uma oficina que produz a mesma junta durante todo o dia.
Compare processos completos, não máquinas isoladas. Inclua a preparação do material, a perfilagem, a usinagem das juntas, a inspeção e a montagem. Uma espigadeira rápida oferece pouco benefício se a espessura irregular do material recebido obrigar os operadores a separar e retrabalhar os componentes.
A consistência das juntas começa com referências confiáveis
Muitos problemas aparentemente relacionados às ferramentas começam no posicionamento de referência da peça. Se uma operação usa como referência a face acabada e outra usa a face oposta, cuja espessura varia, o degrau resultante no perfil pode parecer uma incompatibilidade entre cortadores. Afiar novamente as ferramentas não resolverá a causa.
Peça ao fornecedor que demonstre exatamente como cada componente se apoia na mesa, na guia, no batente de extremidade e nas pinças. Defina uma face e uma aresta de referência consistentes ao longo de todo o processo. Quando for necessário virar os componentes, confirme como o dispositivo ou o programa compensa essa inversão, em vez de depender da interpretação do operador.
A fixação deve resistir às forças de corte sem deformar o material. Travessas estreitas precisam de apoio suficiente perto do corte, enquanto travessas largas precisam de apoio estável que impeça o levantamento ou a rotação. Uma demonstração da máquina que utilize apenas peças espessas, retas e de dimensões generosas não esclarece essas questões.
O material recebido merece o mesmo nível de análise. A umidade, o empenamento, a torção e a variação de espessura afetam a usinagem e a montagem posterior. Defina as condições aceitáveis do material bruto antes de atribuir toda junta rejeitada à precisão da máquina. O equipamento não pode eliminar os efeitos da movimentação descontrolada do material após a usinagem.
Avalie o sistema de ferramentas, não apenas a potência do eixo-árvore
Os cortadores correspondentes para as extremidades das travessas e os perfis dos montantes devem ser avaliados como um sistema. Confirme as interfaces do eixo-árvore, o sentido de rotação, o diâmetro permitido da ferramenta, o comprimento útil do eixo e a faixa de velocidades exigida pelos cortadores propostos. A compatibilidade deve abranger o conjunto completo, incluindo espaçadores, componentes de fixação, proteções e sistemas de extração.
A potência do motor é importante, especialmente para perfis grandes ou cortes mais pesados, mas não compensa uma geometria de corte inadequada ou um apoio deficiente. Pergunte como as ferramentas recomendadas processam as espécies de madeira, a orientação das fibras, a profundidade do perfil e o acabamento pretendido. A resposta deve envolver mais do que simplesmente aumentar a velocidade de avanço.
O arrancamento de fibras na extremidade deve ser testado separadamente. Dependendo da máquina e das ferramentas, o controle pode envolver uma peça sacrificial de apoio, uma operação de riscagem, unidades de usinagem opostas ou uma sequência de corte adequada. Qualquer configuração deve seguir as instruções de segurança do fornecedor da máquina e das ferramentas; mudanças improvisadas no sentido de avanço não são uma alternativa aceitável.
Determine também o que ocorre após a afiação ou a substituição das pastilhas. É possível manter os perfis correspondentes? As dimensões de ajuste estão documentadas? É possível adquirir peças de reposição por meio de um canal de fornecimento prático? Um conjunto de ferramentas que funciona bem inicialmente, mas é difícil de restaurar, representa um risco para a produção.
Transforme “encaixe adequado” em um teste de aceitação mensurável
Não existe uma folga única para juntas adequada a todas as espécies de madeira, adesivos e construções. Uma espiga excessivamente apertada pode dificultar a montagem e a distribuição do adesivo; uma folga excessiva pode comprometer o desempenho da junta. Defina os limites de aceitação com base no projeto aprovado da junta e nos requisitos do adesivo, em vez de adotar uma tolerância universal sem respaldo.
O teste do fornecedor deve utilizar material representativo da produção e incluir mais de uma amostra aprovada. As verificações a seguir revelam diferentes tipos de falha:
- Repetibilidade dimensional: verifique a espessura da espiga, as dimensões do furo, a posição dos ombros e o comprimento acabado da travessa em componentes consecutivos.
- Intercambiabilidade: monte travessas e montantes selecionados aleatoriamente, em vez de manter pares combinados individualmente.
- Qualidade da superfície e do perfil: examine as folgas nos ombros, o alinhamento das faces, as fibras esmagadas, o arrancamento de fibras e as marcas de ferramenta na junção visível dos perfis.
- Desempenho após reajuste: mude para outro trabalho e depois retorne à configuração original; verifique se as dimensões aprovadas são recuperadas.
- Comportamento na montagem: verifique a força de inserção, o esquadro e se a fixação normal fecha a junta sem ocultar erros de usinagem.
O encaixe a seco é necessário, mas não comprova a resistência da colagem nem a estabilidade da porta a longo prazo. Quando os requisitos de desempenho exigirem, inclua amostras coladas e testes adequados no plano de qualificação. Mantenha os critérios de aceitação da usinagem separados da validação estrutural.
Meça a produção ao longo do dia de trabalho
As velocidades de avanço publicadas representam apenas parte da produção. Para uma comparação realista, registre os tempos de carregamento, posicionamento, usinagem, descarregamento, inspeção e troca de configuração. Conte os componentes aprovados, não apenas os ciclos de máquina concluídos.
A produção em pequenos lotes costuma se beneficiar mais de predefinições confiáveis e trocas simples do que da velocidade máxima de corte. Lotes maiores podem justificar a alimentação automática ou operações interligadas, desde que a preparação a montante e a montagem a jusante acompanhem o ritmo. A automação adicionada a um processo instável pode produzir peças rejeitadas mais rapidamente.
O acesso para inspeção também afeta a produção efetiva. Os operadores devem poder verificar dimensões críticas sem desmontagens demoradas ou acesso inseguro. Calibres de ajuste claramente definidos, amostras de referência e pontos de inspeção podem tornar uma máquina mais simples mais fácil de controlar do que um sistema mais elaborado com um processo de ajuste pouco claro.
Avalie a extração, as proteções, a alimentação elétrica, o ar comprimido e o espaço de instalação juntamente com a capacidade. Confirme os requisitos aplicáveis no mercado de destino e a documentação fornecida para a configuração real da máquina. Não presuma que uma opção de proteção ou de extração esteja incluída no orçamento básico.
Considere o suporte e o escopo de fornecimento como critérios técnicos
A precisão a longo prazo depende, em parte, do acesso para manutenção e do suporte. Pergunte quais componentes exigem inspeção de rotina, como os ajustes do eixo-árvore e da guia são restabelecidos após a manutenção e quais peças de desgaste devem ser mantidas localmente. Esclareça, antes da entrega, a responsabilidade pela preparação das ferramentas, pelo treinamento dos operadores, pelo comissionamento e pela solução de problemas.
A Qingdao Zhongding Machinery Co., Ltd. é fabricante e exportadora de máquinas para trabalhar madeira, com mais de 20 anos de experiência no setor. A oferta declarada de soluções completas para trabalhar madeira, suporte técnico, fornecimento de peças de reposição e serviço pós-venda é relevante para esta avaliação. Essas capacidades devem ser convertidas em um escopo específico para o projeto: quais operações estão cobertas, que treinamento está incluído e como serão organizados o fornecimento de peças de reposição e a assistência remota.
Ao selecionar máquinas para trabalhar madeira maciça destinadas à fabricação de portas, envie a todos os fornecedores os mesmos desenhos das juntas, especificações dos materiais, mix de produção e requisitos de aceitação. Solicite testes tanto das peças mais difíceis quanto das rotineiras. A melhor opção é a combinação de máquina e ferramentas que produza juntas intercambiáveis de forma repetida, retome a produção de maneira previsível após as trocas de configuração e possa ser mantida nas condições reais da sua oficina.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.