


Notícias e Exposições
Últimas Atualizações da Fábrica, Tendências do Setor e Informações sobre Exposições Globais
Quais máquinas para madeira maciça podem produzir corrimãos curvos para escadas?
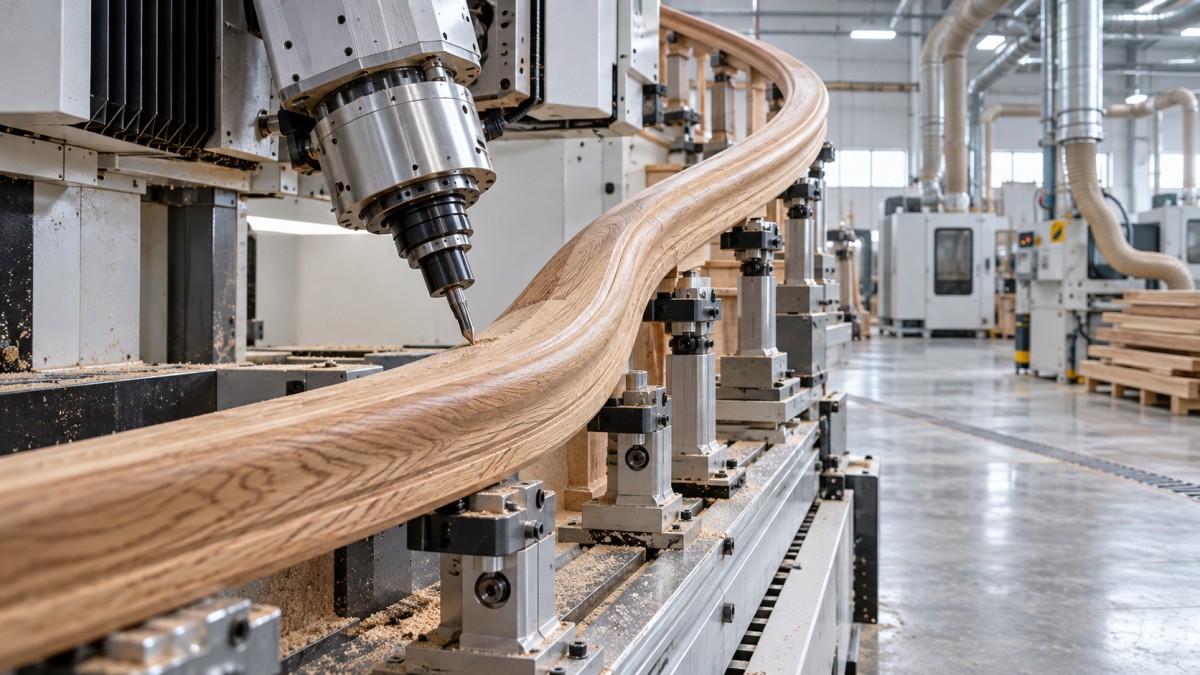
Centros de usinagem CNC, tupias copiadoras e máquinas dedicadas para perfilagem de corrimãos podem produzir corrimãos curvos de madeira para escadas, mas são adequados a geometrias diferentes. Uma tupia CNC de três eixos pode usinar muitos componentes curvos planos com configurações adequadas; um centro de usinagem de cinco eixos costuma ser mais indicado para corrimãos ascendentes, torcidos e com transições complexas. Tupias copiadoras e tupias de eixo vertical também podem ser opções práticas quando os gabaritos, a fixação da peça e o acesso da ferramenta são compatíveis com o projeto.
A escolha do equipamento costuma se tornar mais complexa quando o desenho do corrimão vai além de uma curva simples: o corrimão sobe ao longo de um vão de escada, muda de inclinação em um patamar ou apresenta um perfil assimétrico que precisa manter sua orientação. Escolher o equipamento apenas pela potência do eixo-árvore ou pelo comprimento de trabalho pode tornar algumas superfícies inacessíveis ou causar desalinhamento das juntas. Primeiro, determine se a máquina deve produzir o blank curvo, perfilar um blank já curvo ou realizar as duas operações.
Defina a curva antes de comparar as máquinas
“Corrimão curvo” pode descrever várias operações de usinagem substancialmente diferentes. Um corrimão curvado em um plano não equivale a um corrimão helicoidal, mesmo quando suas vistas em planta parecem semelhantes. As distinções a seguir determinam os eixos, os dispositivos de fixação e o processo necessários.
- Curva plana: A linha central do corrimão está em um único plano. Corrimãos curvos planos para patamares e algumas peças de conexão curvas se enquadram nesta categoria. Seu contorno costuma ser acessível com métodos convencionais de fresagem.
- Curva ascendente ou helicoidal: O corrimão faz uma curva horizontal enquanto ganha altura. A orientação da ferramenta e as folgas tornam-se mais exigentes, especialmente na parte inferior e no raio interno.
- Peça de transição: Uma peça de transição curva, uma saída ou uma conexão que altera a inclinação une seções do corrimão com direções ou inclinações diferentes. Essas peças curtas podem ser mais difíceis de usinar do que uma curva longa e regular.
- Orientação variável da seção transversal: Um perfil não circular precisa manter uma orientação definida ao longo do corrimão. Isso exige mais controle do que simplesmente projetar uma seção redonda ao longo de uma linha central.
Sempre que possível, forneça um modelo tridimensional que inclua o perfil acabado, as faces das juntas, os detalhes de conexão e a orientação pretendida. Um desenho em planta, por si só, pode ocultar alterações de inclinação ou torção. Diferencie as dimensões do corrimão acabado das dimensões maiores do blank necessárias para a fixação e a sobremedida de usinagem.
Qual máquina é adequada para cada operação em corrimãos?
CNC de três eixos: útil quando o acesso é simples
Uma máquina de três eixos pode cortar o contorno curvo de um blank espesso, desbastar a superfície superior e usinar detalhes acessíveis do perfil. Virar a peça em um dispositivo de fixação com referências pode permitir o acesso às demais superfícies. Para corrimãos planos e peças de conexão simples, esse processo pode funcionar sem o investimento em uma máquina de cinco eixos.
O ponto fraco é o reposicionamento. Cada configuração oferece outra oportunidade para erros de referência, especialmente em um componente longo e flexível. Pergunte como o fornecedor fará a localização na segunda configuração e o acabamento da junção entre as superfícies usinadas. Um acessório de quarto eixo pode ampliar a capacidade, mas uma unidade rotativa convencional projetada para peças retas não é automaticamente adequada a um corrimão curvo e sinuoso.
CNC de cinco eixos: maior capacidade para geometrias espaciais
A usinagem de cinco eixos permite que a ferramenta se aproxime das superfícies por diferentes direções. Ela pode reduzir o reposicionamento e melhorar o acesso a curvas ascendentes, perfis torcidos e peças de conexão compostas. No entanto, o número de eixos, por si só, não comprova que a máquina seja adequada.
Alguns projetos podem ser produzidos com usinagem indexada, ou 3+2, na qual o cabeçote é posicionado antes de um corte de três eixos. Outros se beneficiam de trajetórias simultâneas de cinco eixos. Exija que o processo proposto demonstre qual método é necessário. Verifique colisões envolvendo a carcaça do eixo-árvore, o porta-ferramenta, os grampos e a peça — não apenas a ponta da ferramenta.
O alcance de ferramentas longas é outra limitação. Uma máquina pode alcançar geometricamente a superfície, mas exigir uma projeção excessiva da ferramenta, reduzindo a rigidez e a qualidade superficial. Avalie o conjunto real da ferramenta e a estratégia de corte no dispositivo de fixação proposto.
Equipamentos copiadores e dedicados à perfilagem
Tupias copiadoras são atraentes quando uma oficina produz repetidamente a mesma peça de conexão ou família de curvas. Sua precisão depende do gabarito mestre, do conjunto seguidor, da geometria da ferramenta de corte e da fixação da peça. Não se deve presumir que uma máquina que copia um contorno em um plano consiga reproduzir uma peça de transição tridimensional.
As perfiladeiras dedicadas a corrimãos podem ser eficientes quando o blank curvo já existe e precisa receber uma seção transversal uniforme. Suas capacidades variam consideravelmente. Algumas configurações são adequadas a curvas planas; outras podem trabalhar com determinadas formas espaciais. Solicite confirmação com base no menor raio e na transição mais difícil da linha de produtos prevista.
Uma tupia de eixo vertical continua sendo uma opção para blanks curvos adequados, mas não substitui de forma irrestrita uma máquina CNC. Dispositivos guiados, prensores, proteções e apoios devem ser projetados para a operação. Peças de conexão curtas e irregulares ou mudanças acentuadas na direção das fibras podem tornar outro processo mais adequado.
Usinar uma curva não é o mesmo que curvar madeira
Ao comparar máquinas para trabalhar madeira maciça destinadas à fabricação de escadas, separe a produção do blank da modelagem final. Uma tupia remove material; não curva um corrimão reto de forma estável. O método de produção do blank afeta o aproveitamento do material, a direção das fibras, a sobremedida de usinagem e os equipamentos necessários nas etapas anteriores.
Usinagem a partir de madeira espessa pode ser adequada a peças de conexão curtas e algumas curvas amplas. No entanto, cortar através de um blank pode criar regiões com fibras curtas, especialmente em mudanças de direção acentuadas. A precisão geométrica não comprova a adequação estrutural. A continuidade das fibras e o projeto das juntas devem ser avaliados em função das cargas previstas para o corrimão.
Laminação curvada produz um blank curvo com tiras finas de madeira maciça coladas ao redor de um molde. O processo exige a preparação das tiras, adesivo adequado, fixação controlada e um molde estável. É diferente de usinar um blank único de madeira maciça, embora o componente resultante normalmente seja processado com máquinas para trabalhar madeira. Confirme se a construção laminada é aceita na especificação.
Curvatura a vapor é outra opção possível para madeiras e geometrias adequadas. O sucesso depende da espécie, da qualidade da madeira, da seção, do teor de umidade, das ferramentas e do controle da secagem. É necessário considerar o retorno elástico e as alterações dimensionais antes da perfilagem final. Nenhum dos métodos de curvatura elimina a necessidade de estabelecer referências de usinagem após a estabilização do blank.
O dispositivo de fixação muitas vezes determina se a máquina consegue entregar o resultado
Um corrimão curvo e longo pode fletir sob as forças de corte, mesmo quando a máquina é rígida. Apoiar apenas as extremidades pode causar vibração, trepidação ou erros dimensionais localizados. Os apoios devem acompanhar a peça de perto o suficiente para controlar seu movimento sem bloquear o acesso da ferramenta.
A fixação a vácuo nem sempre é suficiente. Seções estreitas, madeira porosa, faces inferiores irregulares e usinagem através de uma área vedada podem reduzir a força de fixação. Podem ser necessários grampos mecânicos, ninhos dedicados, elementos de posicionamento sacrificiais ou sistemas combinados. A posição desses elementos deve ser verificada ao longo de toda a trajetória da ferramenta.
Discuta estes detalhes antes de aceitar uma proposta de máquina:
- Referências: Identifique as superfícies de referência ou os elementos de posicionamento utilizados desde o desbaste até a usinagem final das juntas.
- Sequência de liberação: Determine quando abas temporárias, extensões ou sobremedidas de fixação serão removidas e como o corrimão quase acabado continuará apoiado.
- Envelope de trabalho: Verifique o blank curvo completo, os dispositivos de fixação, o conjunto da ferramenta e o movimento do cabeçote, em vez de comparar o comprimento do corrimão com o comprimento da mesa.
- Fabricação em seções: Se o corrimão exceder a capacidade prática da máquina, defina os locais das juntas e como as seções adjacentes serão alinhadas.
As faces das juntas merecem atenção especial. Duas seções de corrimão usinadas individualmente com precisão ainda podem apresentar um degrau visível se seus perfis forem referenciados de maneiras diferentes. Usinar os elementos das juntas a partir de referências consistentes do modelo reduz a necessidade de correções manuais durante a montagem.
Ferramentas, madeira e acabamento alteram o resultado da produção
Em um corrimão curvo, a direção das fibras varia ao longo de uma única trajetória de ferramenta. Uma estratégia que produz um corte limpo em uma parte pode arrancar fibras em outra. O estado de afiação da ferramenta, a direção de corte, o engajamento e as condições de apoio na saída da ferramenta influenciam o resultado. Os parâmetros de avanço e rotação do eixo-árvore devem ser definidos para a espécie, a ferramenta de corte e a máquina reais, em vez de serem copiados de uma recomendação genérica.
Fresas de perfil podem produzir uma seção uniforme com eficiência quando há acesso suficiente. Fresas de ponta esférica ou outras ferramentas de contorno oferecem flexibilidade para formas espaciais, mas podem deixar marcas escalonadas que exigem lixamento. O espaçamento das trajetórias, o diâmetro da ferramenta e a curvatura local determinam o trabalho de acabamento necessário. Uma superfície usinada visualmente aceitável não está necessariamente pronta para receber o revestimento.
Avalie o teor de umidade antes da usinagem e a estabilidade após a remoção dos grampos. A movimentação da madeira pode alterar o alinhamento das juntas ou as dimensões do perfil depois de um ciclo de máquina aparentemente bem-sucedido. Blanks laminados também precisam de tempo de cura adequado do adesivo e de condicionamento antes dos cortes de acabamento.
A extração de pó deve alcançar a zona de corte nas diferentes posições do cabeçote. Em máquinas CNC fechadas, confirme se a extração e as proteções continuam eficazes com os dispositivos de fixação propostos. Na modelagem com avanço manual, verifique se a peça curva pode ser avançada e apoiada sem exposição insegura à ferramenta de corte.
Use um teste de aceitação representativo, não uma peça simples de demonstração
Uma amostra de corrimão reto ou uma curva plana ampla não valida uma máquina destinada à produção de corrimãos helicoidais para escadas. Forneça uma peça de teste que inclua o menor raio previsto, a transição de inclinação mais exigente, o perfil real e uma madeira representativa. Inclua uma seção de acoplamento se a continuidade das juntas for importante.
- Confirme o processo completo. Registre a preparação do blank, o carregamento do dispositivo de fixação, o desbaste, o reposicionamento, o acabamento e a usinagem das juntas.
- Verifique a geometria após a liberação. Meça a linha central, a orientação da seção transversal, os raios críticos e as faces das juntas em relação às tolerâncias de desenho acordadas após a remoção dos grampos.
- Inspecione as superfícies mais difíceis. Examine o raio interno, a parte inferior, as mudanças na direção das fibras e os limites entre configurações para identificar fibras arrancadas, trepidação ou marcas de transição.
- Registre o trabalho restante. Inclua lixamento, ajuste, preparação de gabaritos e correções manuais ao comparar o esforço de produção.
- Demonstre a repetibilidade. O carregamento e a usinagem repetidos devem confirmar que o dispositivo de fixação posiciona a peça de forma consistente, e não apenas que uma peça cuidadosamente ajustada é aceitável.
Para corrimãos tridimensionais variados e peças de transição, priorize um processo de cinco eixos capaz, com CAM e dispositivos de fixação comprovados. Para curvas predominantemente planas, avalie a usinagem de três eixos antes de acrescentar complexidade. Blanks curvos repetidos com perfis estáveis podem favorecer equipamentos dedicados à perfilagem ou à cópia. A evidência decisiva é um processo completo e repetível para o componente mais difícil exigido — não o rótulo da máquina nem uma demonstração de corte sem carga.
Envie sua consulta
Seja bem-vindo à cooperação conosco; cresceremos juntos com você.